
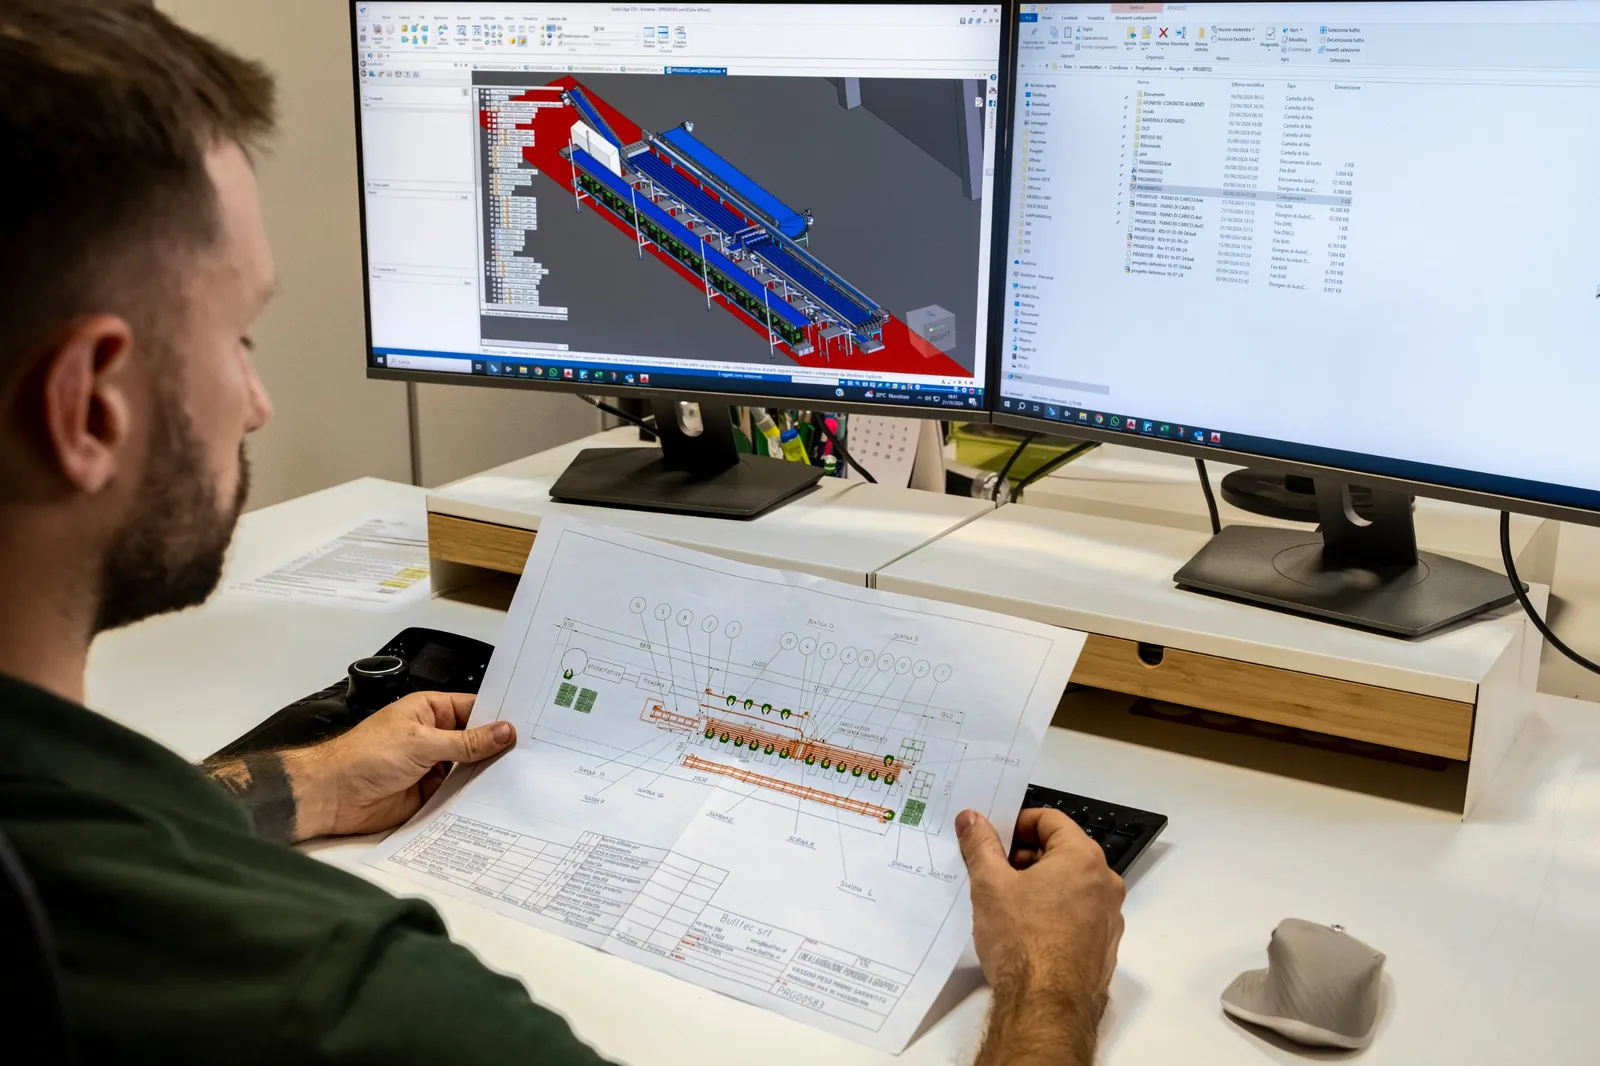
- Les erreurs les plus coûteuses dans la conception d’une ligne modulaire pour fruits et légumes naissent en amont : dimensionnement sur le mauvais pic, tampons insuffisants et agencement non évolutif, qui obligent à refaire l’installation au bout de 2 à 3 ans.
- Sous-estimer les temps de changement de format est l’erreur de processus la plus fréquente : si une ligne traite des barquettes, du flowpack et des cartons, chaque changement non optimisé érode le TRS et réduit les heures productives nettes.
- Intégrer les données et la traçabilité (lots, poids, rebuts) seulement à la fin est une erreur d’intégration qui rend les KPI invisibles et bloque le calcul du ROI réel.
- La méthode pour les éviter consiste à concevoir par flux (volumes, mix produits, saisonnalité) avant de concevoir par machines, en définissant les KPI cibles — TRS, rebuts, giveaway, kg par opérateur et par heure — dès la phase d’agencement.
Mise à jour : août 2026 Note méthodologique : cet article s’appuie sur la documentation technique de Bulltec sur l’automatisation post-récolte des fruits et légumes (KPI : TRS, rebuts, giveaway, productivité, changement de format) et sur des sources publiques du secteur consultées sur l’agencement et la conception des lignes de conditionnement alimentaire (M.H. Material Handling, Cosmopack). Il ne contient aucune donnée client propriétaire ni aucun benchmark inventé : lorsqu’aucune donnée certifiée n’est disponible, le texte indique des critères et des variables vérifiables.
Que sont les erreurs de conception dans une ligne modulaire pour fruits et légumes ?
Les erreurs de conception dans une ligne modulaire pour fruits et légumes sont des décisions de dimensionnement, d’agencement, de processus ou d’intégration des données qui réduisent le rendement de l’installation ou empêchent sa croissance par phases. Une ligne modulaire est composée de blocs raccordables — convoyeurs et tampons, tri/calibrage, pesage, conditionnement, étiquetage, palettisation — qui devraient pouvoir être ajoutés au fil du temps sans refaire toute l’installation.
L’erreur la plus insidieuse consiste à concevoir l’installation autour des machines plutôt qu’autour des flux. Comme l’indique la documentation Bulltec sur l’automatisation post-récolte des fruits et légumes, la valeur d’une ligne se concentre là où existent aujourd’hui des goulots d’étranglement, des rebuts évitables et du giveaway de poids, et non dans la simple vitesse nominale de chaque machine. Lorsque la conception part des KPI et des volumes, les erreurs ultérieures deviennent beaucoup moins probables.
Cet article répartit les erreurs en trois familles — capacité et agencement, processus, intégration des données — car chacune exige des contre-mesures différentes et se manifeste à des moments différents du cycle de vie de l’installation.
Erreurs de capacité et d’agencement : dimensionner sur le mauvais pic
Les erreurs de capacité et d’agencement sont les plus coûteuses à corriger, car une fois l’installation posée et les parcours définis, déplacer les modules implique des arrêts de production et des travaux de génie civil.
Dimensionner sur le mauvais pic
La première erreur est de dimensionner la ligne sur une donnée de volume non représentative. Celui qui conçoit sur le volume moyen annuel sous-dimensionne l’installation pendant les pics saisonniers ; celui qui conçoit sur le pic absolu d’une seule journée la surdimensionne et paie un capex inutile 11 mois par an. La règle pratique est de dimensionner sur le pic saisonnier récurrent (la semaine ou le mois de plus fort volume qui se répète chaque année), et non sur l’anomalie isolée, et de prévoir que les modules goulots d’étranglement soient évolutifs.
Un producteur de fruits et légumes à forte saisonnalité — par exemple de raisin ou de pêches concentrés sur quelques semaines — doit évaluer s’il est plus rentable d’ajouter un module de calibrage en parallèle pendant le pic que de surdimensionner toute l’année. Cette logique de croissance par phases est au cœur des lignes modulaires pour fruits et légumes et de leurs avantages.
Tampons insuffisants entre les modules
La deuxième erreur d’agencement est de réduire au minimum les tampons (accumulations) entre les modules pour gagner de la place. Sans tampons adéquats, un micro-arrêt sur un module se propage immédiatement en amont et en aval, arrêtant toute la ligne. Les tampons découplent les modules et absorbent les variations de rythme entre le calibrage, le pesage et le conditionnement. Un tampon bien dimensionné permet au conditionnement de continuer à travailler pendant un changement de bobine ou un bref arrêt du calibrage, ce qui protège le TRS global.
Agencement non évolutif
La troisième erreur est de concevoir un agencement qui occupe tout l’espace disponible sans laisser de couloirs d’extension. Un agencement évolutif réserve dès le projet initial de l’espace et des raccordements (électricité, air comprimé, données) pour les modules futurs. Selon une analyse de M.H. Material Handling sur les erreurs d’agencement dans les lignes de conditionnement alimentaire (2026), les cinq plus fréquentes comprennent justement la sous-estimation des espaces nécessaires à la maintenance et au nettoyage-désinfection et l’absence de flexibilité pour les changements de format. Un espace non planifié aujourd’hui devient demain la contrainte qui empêche d’ajouter une peseuse combinatoire ou un palettiseur.
| Erreur d’agencement | Symptôme typique | Contre-mesure en phase de projet |
|---|---|---|
| Mauvais pic | Ligne saturée pendant les pics ou capex inutile hors saison | Dimensionner sur le pic saisonnier récurrent, modules évolutifs |
| Tampons insuffisants | Un micro-arrêt bloque toute la ligne | Tampons de découplage entre les modules critiques |
| Agencement saturé | Impossible d’ajouter des modules sans refaire l’installation | Couloirs et utilités prévus pour l’extension |
| Absence d’espaces de maintenance | Nettoyage-désinfection et interventions lents, arrêts longs | Accessibilité et espaces techniques dès le plan |
Erreurs de processus : changements de format et goulots d’étranglement
Les erreurs de processus sont celles qui érodent l’efficacité jour après jour, souvent sans être attribuées à la conception, car elles se manifestent comme une « activité opérationnelle normale ».
Sous-estimer les changements de format
L’erreur de processus la plus fréquente est de sous-estimer la durée et la fréquence des changements de format. Dans les fruits et légumes, une ligne traite souvent des barquettes, du flowpack, des filets, des cartons et des RPC sur la même installation : chaque changement exige des réglages, le remplacement d’outillages et le paramétrage d’une nouvelle recette. Si le temps de changement n’est pas conçu pour être rapide et reproductible, les heures productives nettes chutent fortement. Comme le souligne Cosmopack dans un guide technique sur les erreurs dans les lignes de conditionnement, l’une des erreurs les plus graves est de concevoir la ligne sans partir d’une analyse réelle du processus, du mix de formats et des objectifs de production.
La contre-mesure consiste à déclarer, dès la phase de projet, combien de changements de format par jour la ligne devra supporter et à choisir des modules avec changement de format rapide et outillages standardisés. Le temps de changement de format est l’un des KPI à mesurer avant l’investissement, comme le décrit le guide sur la manière de calculer le ROI et les KPI (TRS, rebuts, giveaway) d’une ligne modulaire.
Le goulot d’étranglement « déplacé »
La deuxième erreur de processus est de résoudre un goulot d’étranglement sans voir qu’un autre se crée en aval. Renforcer le calibrage sans adapter le pesage et le conditionnement ne fait que déplacer le goulot d’étranglement plus loin : la ligne n’augmente pas son rendement, seul change l’endroit où le produit s’accumule. Une conception modulaire correcte équilibre les capacités des modules tout au long du flux et identifie le module limitant (le plus lent), qui détermine le rendement réel de toute la ligne.
Maintenance et accessibilité oubliées
La troisième erreur est de ne pas prévoir les espaces et les procédures de maintenance et de nettoyage-désinfection. Dans les fruits et légumes, le produit est frais et périssable : une ligne difficile à nettoyer génère des arrêts longs et des risques pour la qualité. Concevoir l’accessibilité (espaces pour l’opérateur, composants accessibles, surfaces nettoyables) réduit les temps d’arrêt planifiés et non planifiés, avec un effet direct sur le TRS.
Vous souhaitez concevoir votre ligne modulaire à partir des flux et des KPI, en évitant les erreurs de dimensionnement ? Parlez aux techniciens Bulltec pour une évaluation de votre installation.
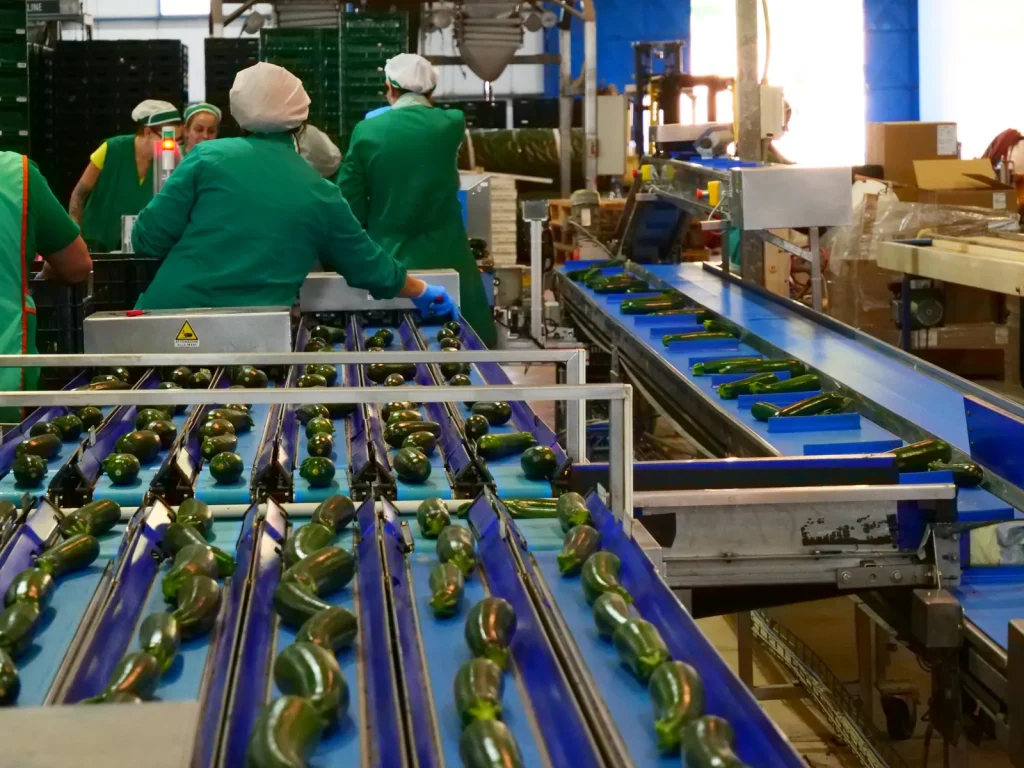
Erreurs d’intégration : données et traçabilité ajoutées trop tard
Les erreurs d’intégration concernent le flux de données, et pas seulement le flux de produit, et ce sont elles qui empêchent le plus souvent de mesurer le retour sur investissement.
Traçabilité intégrée à la fin
L’erreur d’intégration la plus courante est de considérer les données (lots, poids, rebuts, étiquettes, palettes) comme un ajout final plutôt que comme une partie du projet de ligne. Lorsque la traçabilité est ajoutée après coup, les modules ne partagent pas les informations, l’association lot-palette exige un travail manuel et les KPI restent invisibles. Concevoir le data flow avec le material flow signifie que chaque module enregistre ce qu’il produit, comme le décrit le guide sur les modules d’une ligne fruits et légumes de la réception au conditionnement.
KPI non définis en amont
La deuxième erreur est de ne pas définir les KPI cibles avant la conception. Sans objectifs mesurables — TRS, rebuts, giveaway, kg par opérateur et par heure, réclamations — il n’existe aucun critère pour dire si la ligne fonctionne comme elle le devrait. La documentation Bulltec sur l’automatisation post-récolte est explicite : avant d’« acheter des robots », il faut mesurer le TRS, les rebuts, la productivité, le giveaway, les réclamations et les temps de changement de recette/de format. Ces mêmes KPI deviennent la base pour vérifier les erreurs et pour construire le business case des lignes modulaires pour fruits et légumes et de leur rentabilité.
Le giveaway de poids non mesuré
La troisième erreur d’intégration est d’ignorer le giveaway, c’est-à-dire le surpoids moyen offert dans les emballages à poids fixe. Le giveaway est un coût invisible : il ne déclenche aucune alarme, mais il érode la marge sur chaque emballage. Une ligne qui n’intègre pas de pesage de contrôle ni d’enregistrement du surpoids ne peut pas réduire le giveaway, car elle ne le voit pas. Intégrer le pesage et les données dès le projet transforme le giveaway, de coût caché, en KPI maîtrisable.
Check-list rapide pour éviter les erreurs les plus courantes
La check-list suivante résume les contre-mesures à vérifier avant d’approuver un projet de ligne modulaire pour fruits et légumes.
- Volumes : j’ai dimensionné sur le pic saisonnier récurrent, et non sur l’anomalie isolée ni sur la seule moyenne annuelle.
- Évolutivité : l’agencement réserve de l’espace et des utilités pour les modules futurs.
- Tampons : les modules critiques sont découplés par des accumulations adéquates.
- Changements de format : j’ai déclaré combien de changements par jour sont nécessaires et choisi des modules à changement rapide.
- Équilibrage : j’ai identifié le module limitant et équilibré les capacités tout au long du flux.
- Maintenance : les espaces et les surfaces permettent un nettoyage-désinfection et des interventions rapides.
- Données : le data flow (lots, poids, rebuts, palettes) est conçu avec le material flow.
- KPI : le TRS, les rebuts, le giveaway, les kg par opérateur et par heure et les réclamations sont définis comme objectifs avant le projet.
FAQ
Quelle est l’erreur la plus coûteuse dans la conception d’une ligne modulaire pour fruits et légumes ?
L’erreur la plus coûteuse est de dimensionner la ligne sur le mauvais pic de volume et d’adopter un agencement non évolutif. Celui qui conçoit sur le volume moyen annuel sous-dimensionne l’installation pendant les pics saisonniers ; celui qui conçoit sur l’anomalie isolée paie un capex inutile pendant la majeure partie de l’année. Un agencement qui occupe tout l’espace sans couloirs d’extension empêche d’ajouter des modules à l’avenir et oblige à refaire l’installation. La contre-mesure est de dimensionner sur le pic saisonnier récurrent et de réserver de l’espace et des utilités pour la croissance par phases, conformément à la logique modulaire.
Pourquoi les changements de format sous-estimés réduisent-ils le rendement d’une ligne de fruits et légumes ?
Les changements de format sous-estimés réduisent le rendement parce que, dans les fruits et légumes, une ligne traite souvent des barquettes, du flowpack, des filets et des cartons sur la même installation, et chaque changement exige des réglages, le remplacement d’outillages et une nouvelle recette. Si le changement n’est pas conçu pour être rapide et reproductible, chaque transition retranche des heures productives nettes et fait baisser le TRS. Le temps de changement de format est un KPI à définir en phase de projet, en déclarant combien de changements par jour la ligne doit supporter et en choisissant des modules à changement rapide et à outillages standardisés.
Comment éviter l’erreur d’intégrer la traçabilité trop tard ?
On évite l’erreur d’intégrer la traçabilité trop tard en concevant le flux de données avec le flux de produit, et non comme un ajout final. Chaque module — calibrage, pesage, conditionnement, étiquetage, palettisation — doit enregistrer les lots, les poids et les rebuts dès le départ, afin que l’association lot-palette soit automatique et que les KPI restent visibles. Définir les KPI cibles (TRS, rebuts, giveaway, kg par opérateur et par heure, réclamations) avant le projet met la traçabilité au service du pilotage de la performance et de la mesure réelle du ROI de l’installation.
Qu’est-ce que le goulot d’étranglement « déplacé » et comment le prévenir ?
Le goulot d’étranglement « déplacé » est l’erreur commise lorsqu’on renforce un seul module — par exemple le calibrage — sans adapter ceux situés en aval. La ligne n’augmente pas son rendement : le point d’accumulation du produit se déplace simplement plus loin, vers le pesage ou le conditionnement. On le prévient en équilibrant les capacités de tous les modules tout au long du flux et en identifiant le module limitant, c’est-à-dire le plus lent, qui détermine le rendement réel de toute la ligne. Une conception modulaire correcte part de cette analyse d’équilibrage.
Sources
- Bulltec — Automatisation post-récolte pour fruits et légumes : https://bulltec.it/fr/automatisation-post-recolte-pour-fruits-et-legumes-comment-rendre-plus-efficace-la-transformation-de-la-reception-au-conditionnement/
- M.H. Material Handling — Linee di confezionamento alimentare: i 5 errori di layout più frequenti : https://blog.mhmaterialhandling.com/linee-di-confezionamento-alimentare-i-5-errori-di-layout-piu-frequenti/
- Cosmopack — Errori nelle linee di confezionamento: problemi e soluzioni : https://cosmopack.eu/errori-linee-confezionamento/
Concevez votre ligne modulaire sans erreurs coûteuses
Éviter les erreurs de dimensionnement, de changement de format et d’intégration des données commence par un projet construit sur les flux et les KPI, et non sur les machines prises isolément. Contactez Bulltec pour une évaluation de votre ligne de fruits et légumes.
Approfondissez avec les autres guides du groupe :