
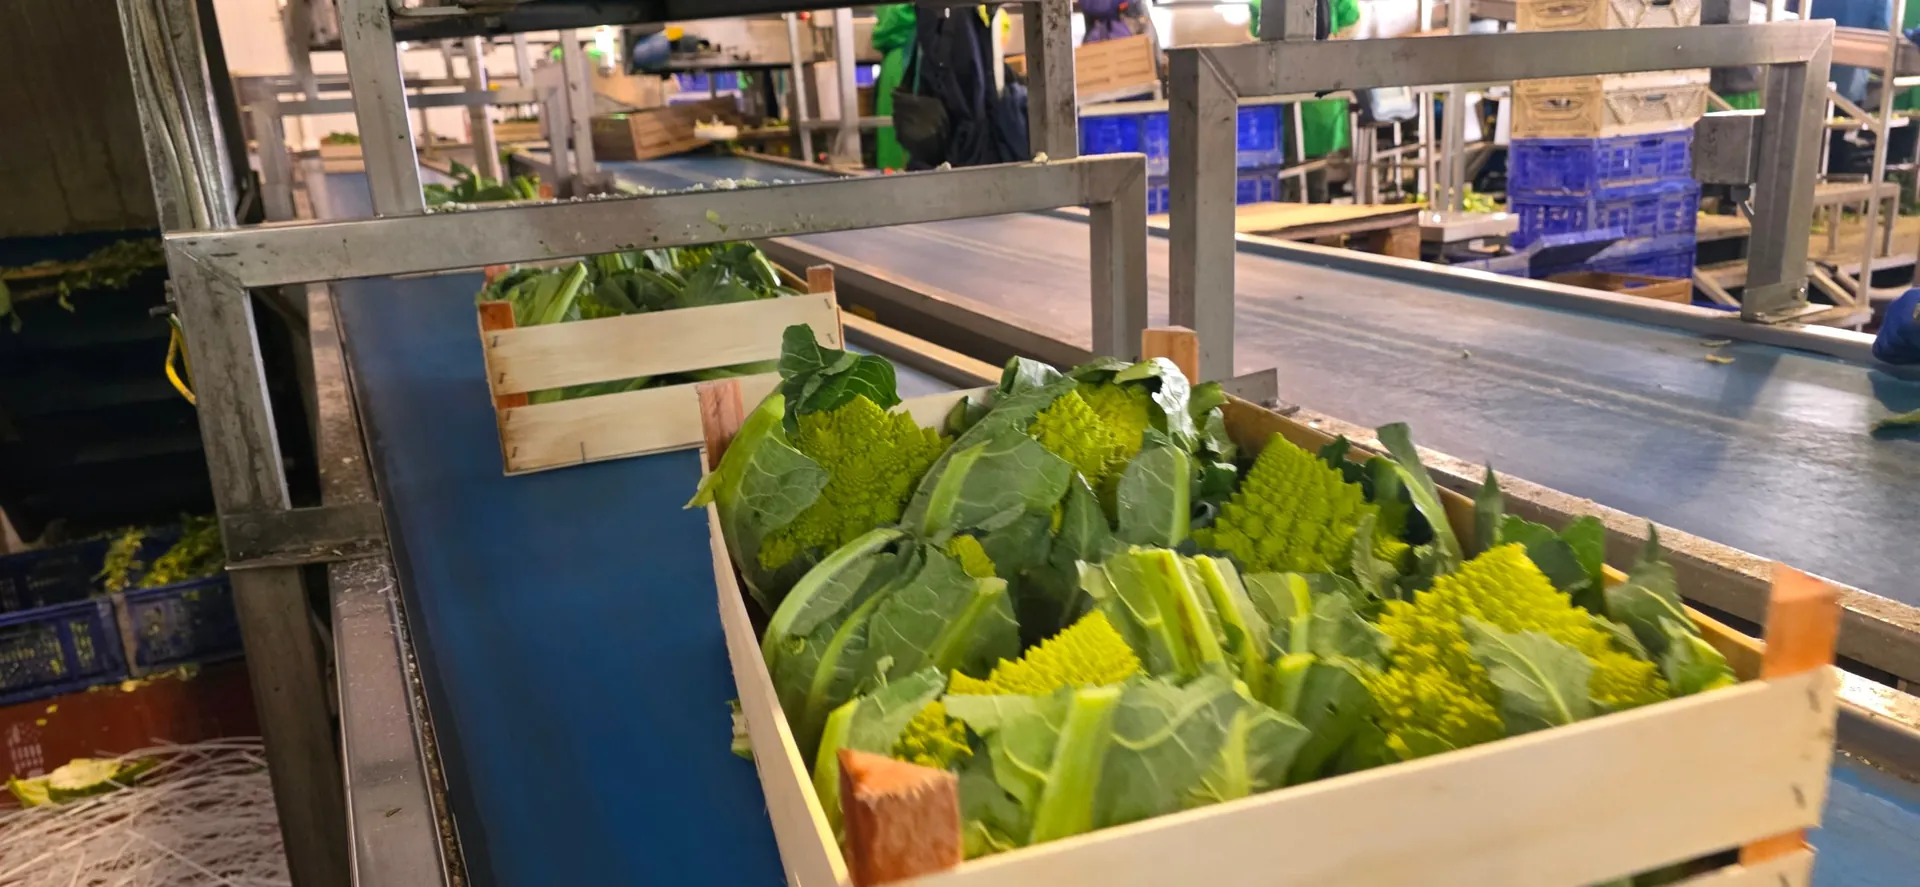
- Une ligne modulaire pour fruits et légumes est une installation post-récolte construite en blocs indépendants (convoyeurs/tampons, tri/calibrage, pesage, conditionnement, étiquetage, palettisation) que l’on ajoute ou reconfigure au fil du temps sans refaire toute l’installation.
- Les lignes modulaires sont rentables surtout lorsque l’entreprise a un mix produits large, une forte saisonnalité, des changements de format fréquents ou un plan de croissance par phases : dans ces scénarios, la modularité permet d’investir par étapes et d’adapter la capacité et l’emballage.
- Les avantages se mesurent sur des KPI concrets : TRS (disponibilité × performance × qualité), réduction des rebuts, réduction du giveaway de poids dans l’emballage, productivité en kg par opérateur et par heure, temps de changement de format et nombre de réclamations.
- Le ROI d’une ligne modulaire s’améliore lorsque l’installation est conçue comme un système (agencement + synchronisation + données) et non comme une somme de machines isolées.
- Les erreurs les plus coûteuses consistent à dimensionner sur le mauvais pic, à sous-estimer les changements de format et à intégrer trop tard les données et la traçabilité.
Mise à jour : août 2026 Note méthodologique. Cet article s’appuie sur la documentation technique publique de Bulltec (page produits et contenu sur l’automatisation post-récolte des fruits et légumes) et sur des concepts standard de mesure de la performance des installations (TRS, giveaway, rebuts). Aucune donnée de résultat client n’est présentée : lorsque des chiffres apparaissent, ils sont indiqués comme exemples de calcul ou comme définitions méthodologiques, et non comme des benchmarks mesurés.
Qu’est-ce qu’une ligne modulaire en post-récolte et qu’est-ce qui la distingue d’une ligne « fermée » ?
Une ligne modulaire pour fruits et légumes est une installation de traitement post-récolte composée de blocs fonctionnels indépendants et interconnectés, chacun responsable d’une étape du flux : réception, convoyage et accumulation (tampon), tri et calibrage, pesage, conditionnement, étiquetage et palettisation. Chaque module peut être dimensionné, remplacé ou ajouté séparément, tout en conservant la compatibilité mécanique et informatique avec les autres.
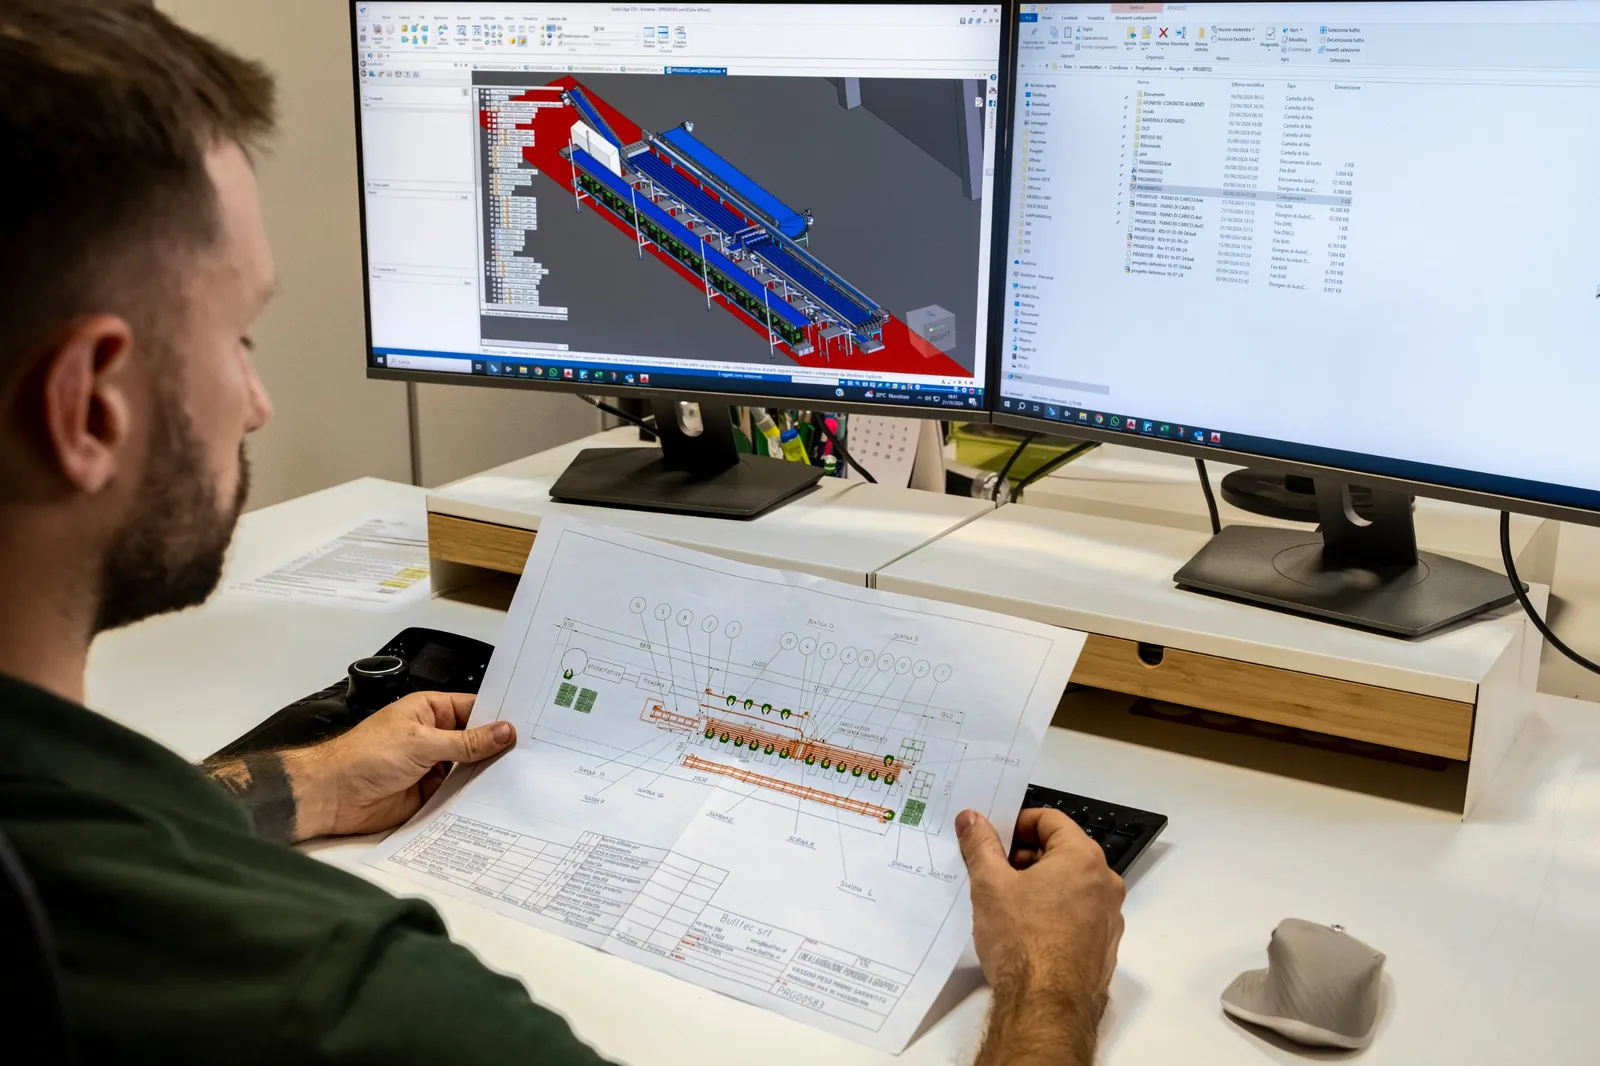
La différence avec une ligne « fermée » (ou monolithique) est substantielle. Une ligne monolithique est conçue comme une installation unique, optimisée pour un produit et un format spécifiques : changer d’emballage, augmenter le débit ou introduire une nouvelle référence exige souvent de refaire des parties importantes de l’installation. Une ligne modulaire, en revanche, est conçue pour que l’agencement, les points de raccordement et le flux de données soient évolutifs dès le départ.
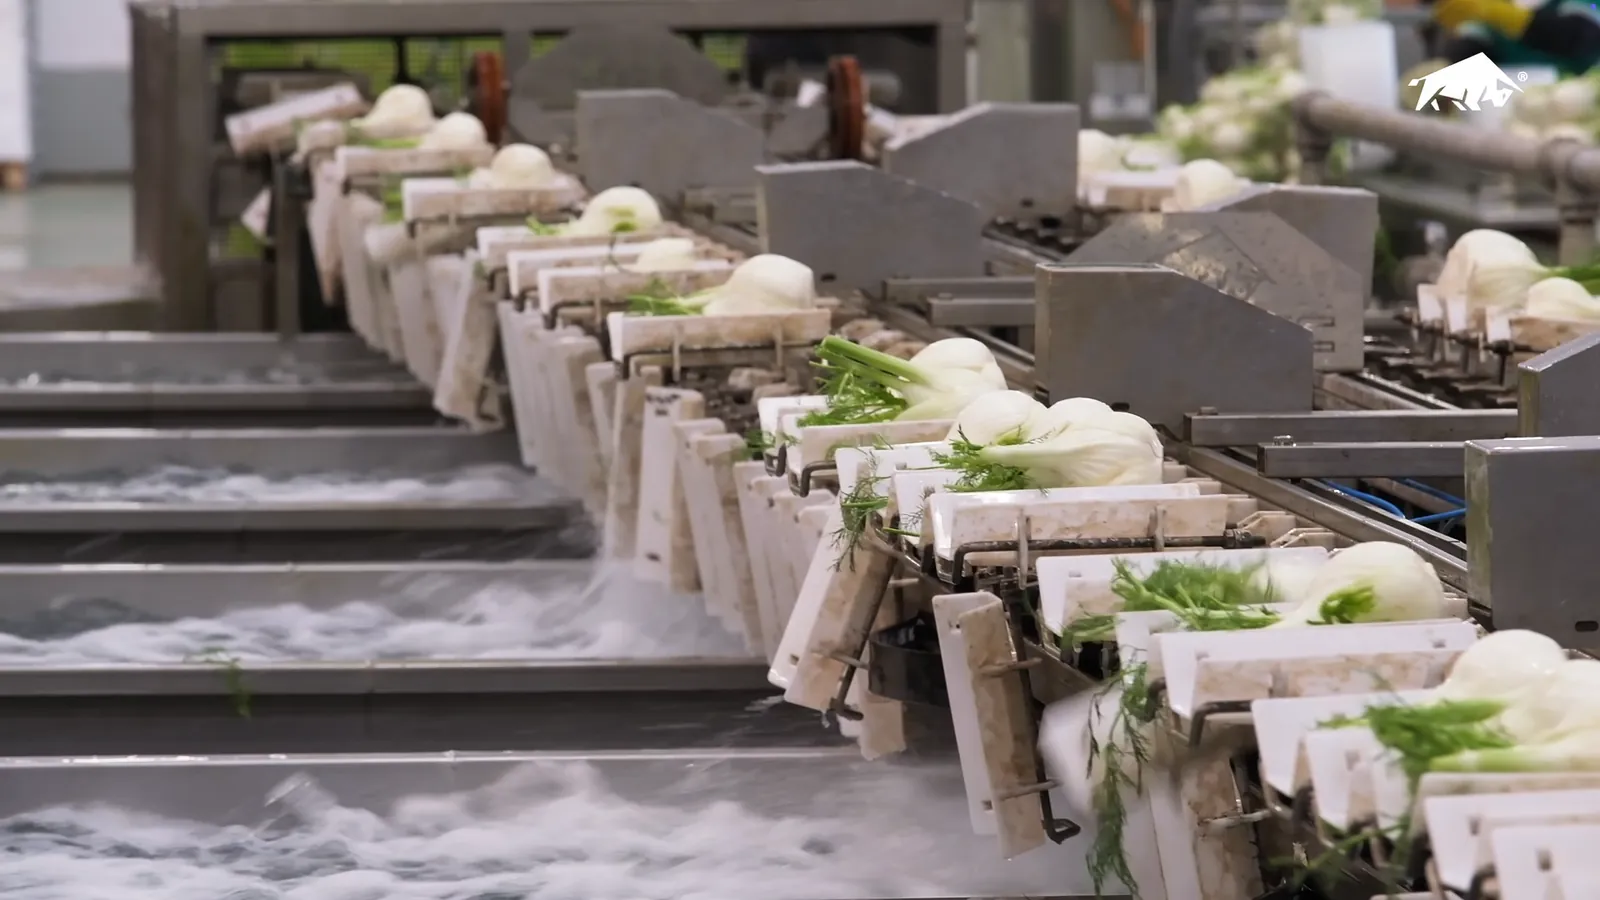
Bulltec conçoit des lignes complètes sur mesure pour les fruits et légumes à partir de ses propres modules de calibrage électronique — dont les calibreuses électroniques à palettes et les solutions dédiées à des produits spécifiques comme le fenouil — qui constituent le cœur « tri/calibrage » d’une configuration modulaire.
Les deux flux que toute ligne modulaire doit piloter
Une ligne modulaire pilote simultanément deux flux. Le material flow est le parcours physique du produit : du palox à la réception jusqu’à la palette finie. Le data flow est le parcours des informations : lot, poids, calibre, catégorie qualitative, rebuts, étiquette et unité logistique. Dans une ligne modulaire bien conçue, chaque module génère des données qui alimentent les KPI de performance et la traçabilité.
Lorsque le data flow est ajouté après coup, au lieu d’être conçu avec le material flow, la ligne perd une grande partie de sa valeur mesurable : c’est l’une des erreurs récurrentes décrites dans les erreurs à éviter lors de la conception d’une ligne modulaire pour fruits et légumes.
Quand elle est vraiment rentable : scénarios typiques
Une ligne modulaire est rentable lorsque la variabilité de l’activité rend risqué un investissement unique et rigide. Voici les scénarios dans lesquels la modularité offre l’avantage économique le plus net.
Mix produits large. Une entreprise qui traite plusieurs références (par exemple salades, fenouils, agrumes, fruits à noyau) dans différents formats obtient grâce à la modularité la possibilité de partager les modules communs (convoyeurs, tampons, pesage) et de spécialiser uniquement les modules de calibrage et de conditionnement requis par chaque produit. Forte saisonnalité. Lorsque les volumes varient fortement au cours de l’année, la modularité permet d’activer des modules supplémentaires (lignes de conditionnement, postes de tri) pendant les pics et de réduire la main-d’œuvre fixe pendant les périodes de faible charge. Changements de format fréquents. Si l’installation passe souvent des barquettes au flowpack, ou des filets aux cartons, les temps de changement de format pèsent directement sur la disponibilité (composante du TRS). Une architecture modulaire avec des changements de format rapides réduit les arrêts. Croissance par phases. Une entreprise qui ne veut pas (ou ne peut pas) engager tout son capex dans une solution unique peut lancer la Phase 1 (par exemple tri + pesage), vérifier les résultats et ajouter la Phase 2 (conditionnement automatique) puis la Phase 3 (étiquetage et palettisation) dans les mois suivants.
Tableau : ligne modulaire vs ligne monolithique
| Critère | Ligne modulaire | Ligne monolithique (« fermée ») |
|---|---|---|
| Investissement initial | Répartissable par phases | Concentré, unique |
| Changements de format/emballage | Gérables sur le module concerné | Exigent souvent des interventions étendues |
| Évolutivité du débit | Ajout de modules/postes | Limitée par le dimensionnement d’origine |
| Adaptation à de nouvelles références | Module de calibrage/conditionnement dédié | Reconception fréquente de l’installation |
| Risque d’obsolescence | Remplacement du seul bloc concerné | Remplacement de larges parties |
| Complexité d’intégration des données | À concevoir dès le départ | À concevoir dès le départ |
La manière de traduire ces scénarios en chiffres est approfondie dans le contenu consacré à calculer le ROI et les KPI (TRS, rebuts, giveaway) d’une ligne modulaire.
Les avantages mesurables : TRS, rebuts, giveaway, productivité et réclamations
La valeur d’une ligne modulaire doit être mesurée sur des indicateurs économiques, et pas seulement sur la vitesse nominale. Voici les KPI qui rendent la rentabilité vérifiable.
TRS (taux de rendement synthétique)
Le TRS est l’indicateur qui mesure l’efficacité globale d’une installation ; il est défini comme le produit de trois facteurs : disponibilité × performance × qualité. La disponibilité baisse avec les arrêts et les changements de format lents ; la performance baisse lorsque la ligne tourne en dessous de sa vitesse idéale ; la qualité baisse lorsque les rebuts et les retouches augmentent. Une ligne modulaire agit sur les trois facteurs : changements de format plus rapides (disponibilité), tampons maîtrisés qui évitent les bourrages (performance), calibrage plus homogène (qualité).
Réduction des rebuts
Les rebuts évitables proviennent des chocs, des bourrages, des tampons non maîtrisés et des réglages incohérents d’un opérateur à l’autre. Un flux modulaire avec convoyage en douceur et accumulations régulées réduit les dommages mécaniques au produit frais. La réduction des rebuts se traduit directement par davantage de produit vendable pour chaque palox reçu.
Réduction du giveaway de poids
Le giveaway est le surpoids moyen offert dans le conditionnement à poids fixe : pour éviter les emballages en sous-poids, l’opérateur a tendance à charger un excédent de poids. Ce surpoids, multiplié par le nombre d’emballages produits en un an, est un coût silencieux mais significatif. Un module de pesage combinatoire (multitête) réduit le giveaway en rapprochant le poids réel du poids nominal déclaré.
Exemple de calcul (méthodologique, pas une donnée client) : si une ligne produit 20 000 emballages par jour avec un giveaway moyen de 8 grammes, le surpoids quotidien est de 160 kg de produit offert. Sur 250 jours d’activité, cela représente 40 000 kg par an. La valeur économique dépend du prix du produit, mais la méthode de calcul reste la même : emballages/jour × grammes de giveaway × jours d’activité.
Productivité et réclamations
La productivité se mesure en kg par opérateur et par heure : en automatisant les étapes répétitives (déchargement, alimentation, fin de ligne, palettisation), on augmente les kilos traités par heure de travail humain. Les réclamations diminuent lorsque le calibrage et le tri réduisent l’effet « dépendant de l’opérateur » et rendent les standards de qualité reproductibles, comme décrit dans le contenu Bulltec sur l’automatisation post-récolte pour fruits et légumes.
Architecture modulaire : des convoyeurs à la traçabilité
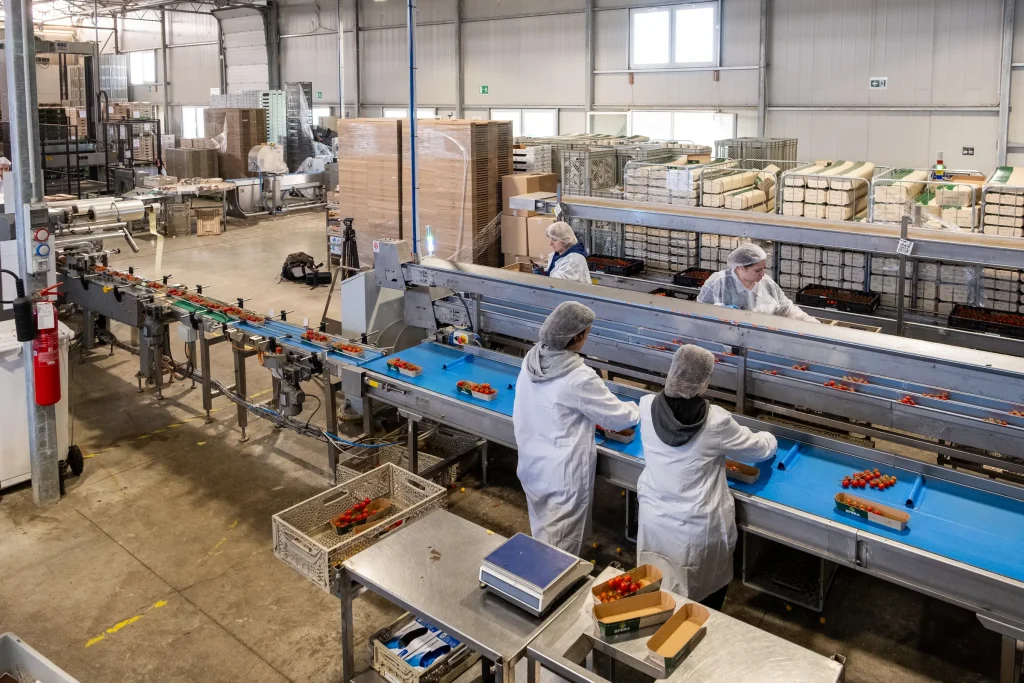
Une ligne modulaire pour fruits et légumes se compose de blocs fonctionnels reliés en séquence le long du material flow. Comprendre ce que fait chaque module aide à décider où investir en premier.
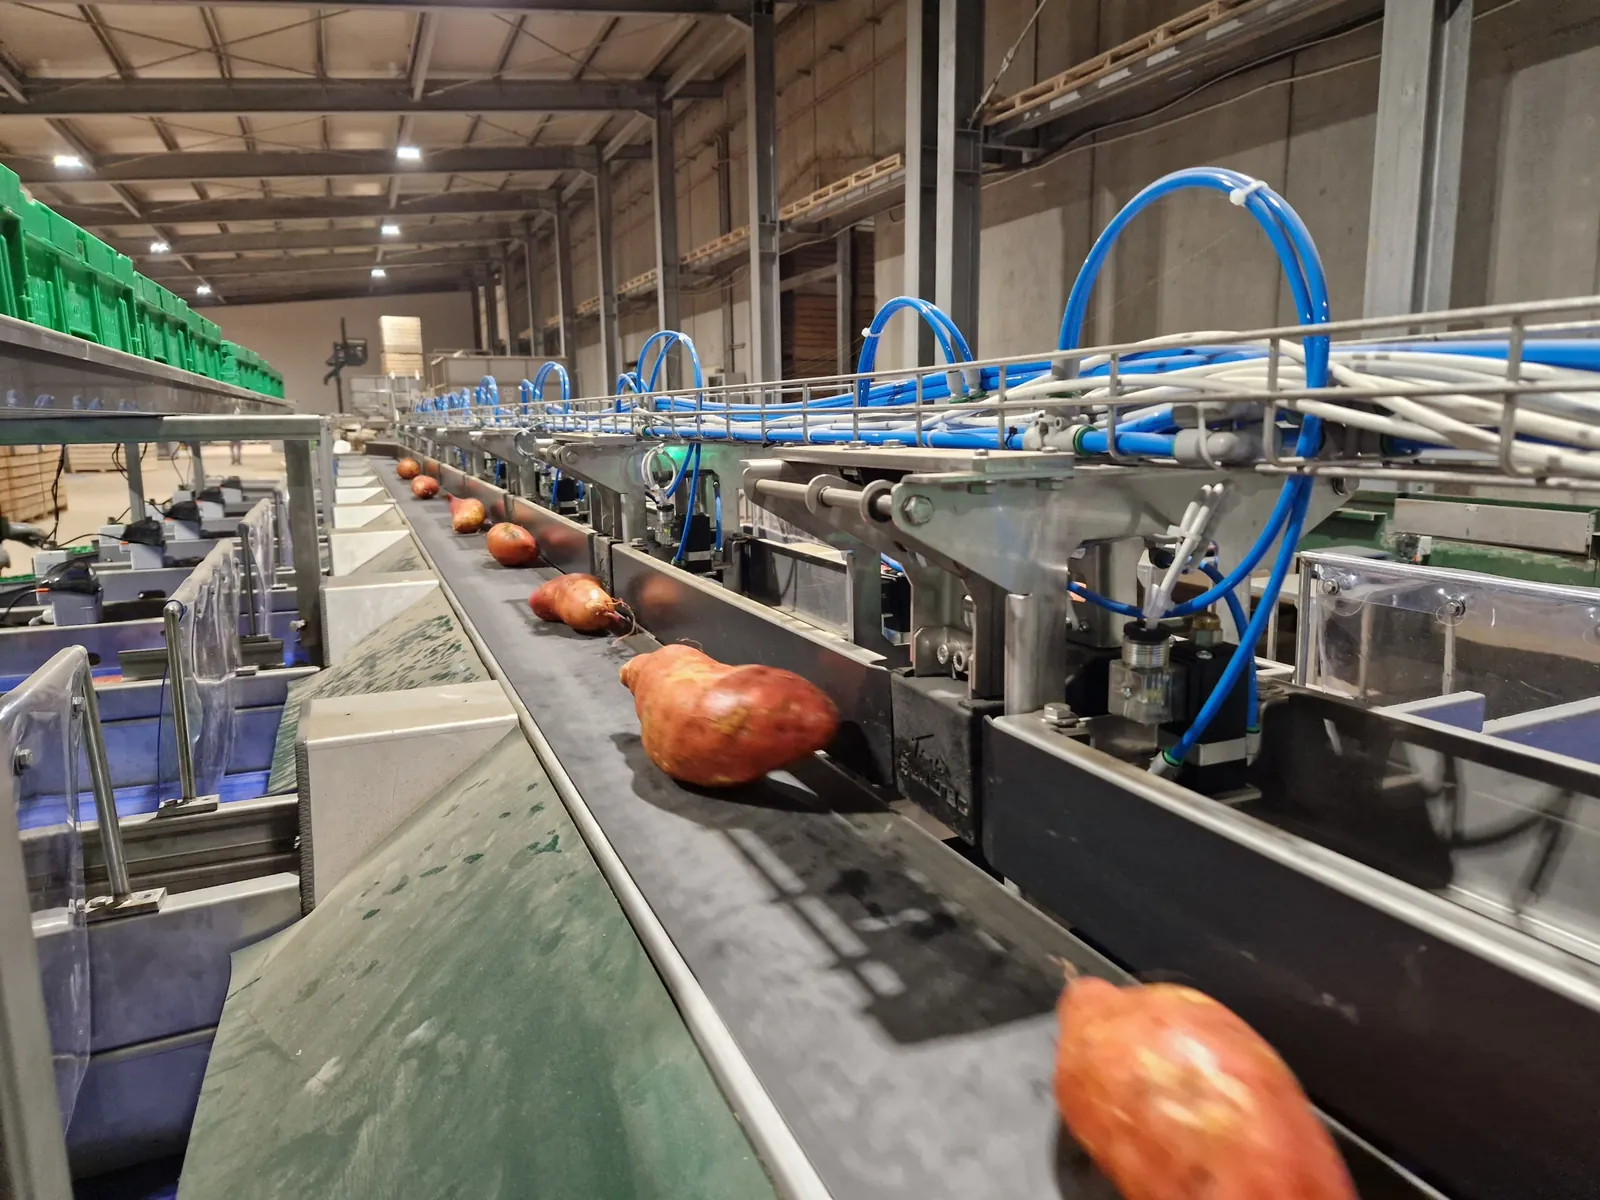
Convoyeurs et tampons
Les convoyeurs déplacent le produit entre les modules ; les tampons (accumulations) absorbent les différences de rythme entre les étapes. Un tampon bien dimensionné évite qu’un ralentissement au conditionnement n’arrête le calibrage en amont. Les tampons sous-dimensionnés sont une cause fréquente d’arrêts et de goulots d’étranglement « déplacés ».
Tri et calibrage
Le tri sépare le produit par catégorie qualitative ; le calibrage le sépare par poids et/ou par taille. C’est le module qui détermine l’homogénéité du standard commercial. Dans ce bloc, Bulltec développe ses propres calibreuses électroniques à palettes et des solutions dédiées à des produits spécifiques, ce qui permet de spécialiser le calibrage sans toucher aux autres modules.
Pesage
Le pesage, généralement avec des systèmes combinatoires (multitêtes), est le module clé pour réduire le giveaway dans le conditionnement à poids fixe. Davantage de têtes de pesage permettent des combinaisons qui se rapprochent du poids cible tout en minimisant le surpoids.
Conditionnement et étiquetage
Le conditionnement place le produit dans son emballage de vente : barquettes, flowpack, filets, cartons ou RPC (Reusable Plastic Container). L’étiquetage applique le poids, le prix, le lot et les codes de traçabilité. Le choix de ces modules dépend de l’emballage et de la fréquence des changements de format.
Palettisation et intégration des données
La palettisation constitue l’unité logistique finale. Le module d’intégration des données collecte les lots, les poids, les rebuts, les étiquettes et les palettes, et alimente la qualité et les KPI. Le détail de la manière dont les modules se raccordent est présenté dans le contenu sur les modules et configurations : de la réception au conditionnement dans une ligne fruits et légumes.
Si vous évaluez quels modules intégrer en premier dans votre ligne, contactez l’équipe Bulltec pour une conception sur mesure à partir de vos produits et de vos formats.
Comment estimer le ROI et construire une feuille de route modulaire
Le ROI d’une ligne modulaire se construit par phases, car chaque module a son propre capex et ses propres économies. L’avantage de l’approche modulaire est de pouvoir investir là où le retour est le plus rapide et de réinvestir les économies dans la phase suivante.
La méthode en trois étapes
Étape 1 — Mesurez la situation de référence. Avant tout investissement, mesurez les KPI actuels : TRS, rebuts, giveaway, kg par opérateur et par heure, réclamations et temps de changement de format. Sans situation de référence, il n’existe pas de ROI vérifiable. Étape 2 — Identifiez où naît la valeur. La valeur se concentre généralement en trois points : goulots d’étranglement (arrêts et files d’attente), giveaway dans l’emballage (surpoids), erreurs de tri/d’aiguillage (rebuts et réclamations). Classez ces points par impact économique. Étape 3 — Calculez le délai de récupération par module. Pour chaque module candidat, estimez les économies annuelles (par exemple la réduction du giveaway ou de la main-d’œuvre) et divisez le capex du module par les économies annuelles : vous obtenez le délai de récupération en années. Investissez d’abord dans les modules dont le délai de récupération est le plus court.
Feuille de route modulaire type
Une feuille de route par phases type prévoit : Phase 1 — tri/calibrage et pesage (les modules qui stabilisent la qualité et réduisent le giveaway) ; Phase 2 — conditionnement automatique (réduction de la main-d’œuvre aux points répétitifs) ; Phase 3 — étiquetage, palettisation et intégration complète des données (traçabilité et KPI). Le modèle de calcul détaillé, avec le capex par module et la sensibilité aux volumes et au mix, figure dans le contenu sur la manière de calculer le ROI et les KPI (TRS, rebuts, giveaway) d’une ligne modulaire.
Erreurs courantes et check-list de conception
Même une ligne modulaire peut avoir un faible rendement si elle est mal conçue. Voici les erreurs les plus coûteuses et une check-list pour les éviter.
Erreurs de capacité et d’agencement
La première erreur est de dimensionner sur le mauvais pic : concevoir pour un pic irréaliste gonfle le capex, tandis que concevoir pour la moyenne met la ligne en difficulté les jours de pointe. La deuxième est le tampon insuffisant, qui transforme chaque micro-arrêt d’un module en arrêt de ligne. La troisième est l’agencement non évolutif : si l’on ne prévoit pas de points de raccordement pour les modules futurs, la modularité reste théorique.
Erreurs de processus
Les changements de format sous-estimés sont l’erreur la plus fréquente : si l’on passe souvent d’un emballage à un autre, le temps de changement pèse davantage sur le TRS que la vitesse nominale. Une autre erreur est le goulot d’étranglement « déplacé » : automatiser un seul module rapide sans adapter ceux situés en amont et en aval ne fait que déplacer le goulot d’étranglement ailleurs. Il faut également prévoir la maintenance et l’accessibilité : un module difficile à nettoyer ou à réparer réduit la disponibilité.
Erreurs d’intégration
L’erreur la plus insidieuse est d’ajouter trop tard les données et la traçabilité : si les lots, les poids et les rebuts ne sont pas collectés dès le départ, les KPI restent des estimations. Tout aussi grave est de ne pas définir les KPI avant d’investir, et d’aligner l’automatisation sur la seule vitesse plutôt que sur la qualité. La liste complète, avec les remèdes, se trouve dans le contenu sur les erreurs à éviter lors de la conception d’une ligne modulaire pour fruits et légumes.
Check-list rapide de conception
- Ai-je mesuré la situation de référence des KPI (TRS, rebuts, giveaway, kg par opérateur et par heure, réclamations) ?
- Ai-je dimensionné sur le pic réaliste, et non sur la moyenne ni sur l’extrême ?
- Les tampons absorbent-ils les micro-arrêts entre les modules ?
- L’agencement prévoit-il des points de raccordement pour les modules futurs ?
- Ai-je estimé les temps réels de changement de format pour chaque emballage ?
- Le data flow (lots, poids, rebuts, étiquettes, palettes) est-il conçu avec le material flow ?
- Chaque module est-il accessible pour le nettoyage et la maintenance ?
Questions fréquentes (FAQ)
Qu’est-ce qu’une ligne modulaire pour fruits et légumes ?
Une ligne modulaire pour fruits et légumes est une installation de traitement post-récolte composée de blocs fonctionnels indépendants et interconnectés : convoyeurs et tampons, tri et calibrage, pesage, conditionnement, étiquetage et palettisation. Chaque module peut être dimensionné, remplacé ou ajouté séparément tout en conservant la compatibilité avec les autres. La différence avec une ligne « fermée » est que la ligne modulaire est conçue dès le départ pour que l’agencement, les points de raccordement et le flux de données soient évolutifs, ce qui permet d’adapter la capacité, l’emballage et les références sans refaire toute l’installation.
Quand une ligne modulaire est-elle plus rentable qu’une ligne monolithique ?
Une ligne modulaire est rentable lorsque la variabilité de l’activité rend risqué un investissement unique et rigide. Les scénarios typiques sont au nombre de quatre : mix produits large (plusieurs références et formats), forte saisonnalité des volumes, changements de format fréquents (qui pèsent sur la disponibilité du TRS) et croissance par phases (investissement répartissable sur plusieurs étapes). Dans ces cas, la modularité permet de partager les modules communs, d’activer une capacité supplémentaire pendant les pics et d’investir là où le retour est le plus rapide, en réduisant le risque d’obsolescence de toute l’installation.
Comment mesure-t-on les avantages d’une ligne modulaire ?
Les avantages d’une ligne modulaire se mesurent sur des KPI économiques, et pas seulement sur la vitesse. Les principaux sont le TRS (produit de la disponibilité, de la performance et de la qualité), la réduction des rebuts évitables, la réduction du giveaway de poids dans le conditionnement à poids fixe, la productivité en kg par opérateur et par heure, les temps de changement de format et le nombre de réclamations. La règle pratique est de mesurer la situation de référence de ces indicateurs avant l’investissement : sans elle, il n’est pas possible de vérifier le retour réel de la ligne.
Qu’est-ce que le giveaway et comment une ligne modulaire le réduit-elle ?
Le giveaway est le surpoids moyen « offert » dans le conditionnement à poids fixe : pour éviter les emballages en sous-poids, on a tendance à charger un excédent de poids. Multiplié par le nombre annuel d’emballages, ce surpoids est un coût silencieux. Une ligne modulaire le réduit grâce au module de pesage combinatoire (multitête), qui rapproche le poids réel du poids nominal déclaré. Exemple méthodologique : 20 000 emballages par jour avec 8 grammes de giveaway représentent 160 kg par jour et 40 000 kg sur 250 jours d’activité.
Comment construit-on le ROI d’une ligne modulaire ?
Le ROI d’une ligne modulaire se construit en trois étapes. Premièrement : mesurer la situation de référence des KPI actuels (TRS, rebuts, giveaway, productivité, réclamations, temps de changement de format). Deuxièmement : identifier où naît la valeur, généralement dans les goulots d’étranglement, le giveaway dans l’emballage et les erreurs de tri. Troisièmement : calculer le délai de récupération de chaque module en divisant son capex par les économies annuelles estimées, et investir d’abord dans les modules dont le délai de récupération est le plus court. L’approche par phases permet de réinvestir les économies du premier module dans la phase suivante.
Quelles erreurs éviter dans la conception d’une ligne modulaire ?
Les erreurs les plus coûteuses dans la conception d’une ligne modulaire se répartissent en trois catégories. Erreurs de capacité et d’agencement : dimensionner sur le mauvais pic, prévoir des tampons insuffisants, concevoir un agencement non évolutif. Erreurs de processus : sous-estimer les temps de changement de format, automatiser un seul module en déplaçant le goulot d’étranglement, négliger la maintenance et l’accessibilité. Erreurs d’intégration : ajouter trop tard les données et la traçabilité, ne pas définir les KPI avant d’investir, aligner l’automatisation sur la seule vitesse plutôt que sur la qualité.
Sources
- Bulltec — Automatisation post-récolte pour fruits et légumes : https://bulltec.it/fr/automatisation-post-recolte-pour-fruits-et-legumes-comment-rendre-plus-efficace-la-transformation-de-la-reception-au-conditionnement/
- Bulltec — Produits (calibreuses et lignes) : https://bulltec.it/fr/produits/
- Bulltec — Calibreuses électroniques à palettes : https://bulltec.it/fr/calibreuses-electroniques-a-palettes/
En résumé et prochaines étapes
Une ligne modulaire pour fruits et légumes est rentable lorsque le mix produits, la saisonnalité, les changements de format ou la croissance par phases rendent risquée une installation rigide, et ses avantages ne deviennent vérifiables que s’ils sont mesurés sur le TRS, les rebuts, le giveaway, la productivité et les réclamations. Pour concevoir votre configuration à partir de vos produits et formats réels, adressez-vous à l’équipe Bulltec.
Approfondissez avec les autres contenus du guide :