
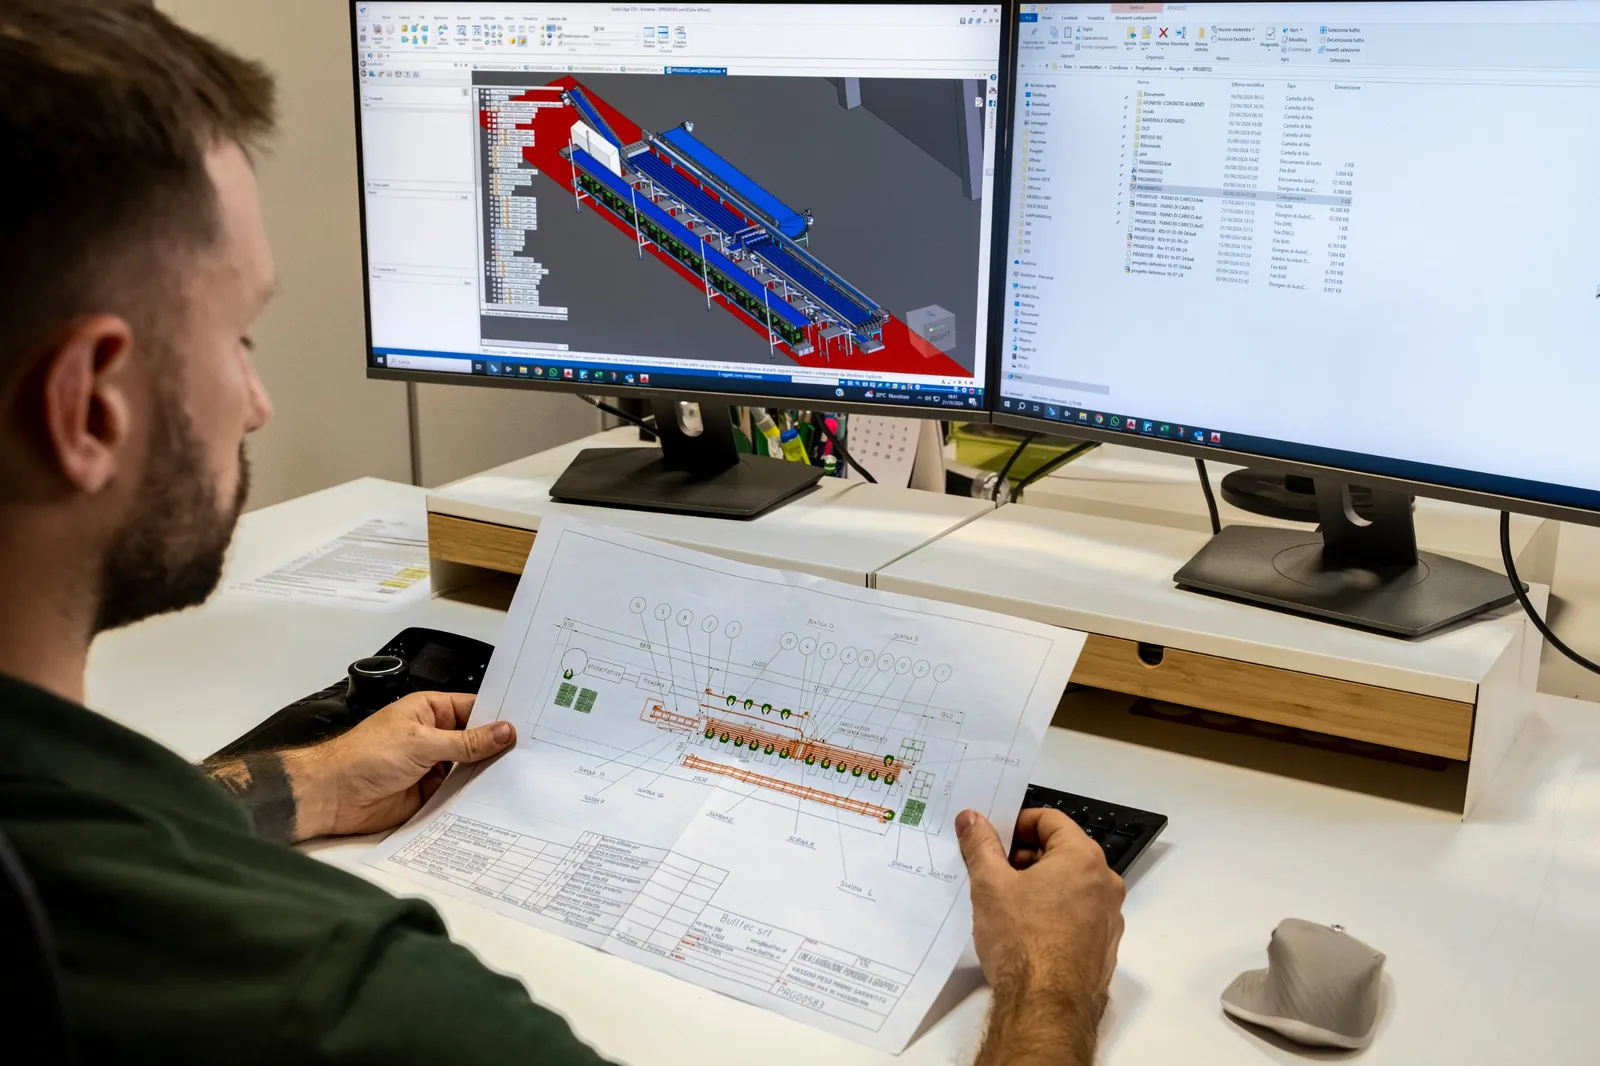
- Los errores más costosos en el diseño de una línea modular para frutas y hortalizas nacen aguas arriba: dimensionamiento sobre el pico equivocado, buffers insuficientes y un layout no escalable que obligan a rehacer la instalación al cabo de 2-3 años.
- Subestimar los tiempos de cambio de formato es el error de proceso más frecuente: si una línea gestiona bandejas, flowpack y cajas de cartón, cada cambio no optimizado erosiona el OEE y reduce las horas productivas netas.
- Integrar los datos y la trazabilidad (lotes, pesos, descartes) solo al final es un error de integración que hace invisibles los KPI y bloquea el cálculo del ROI real.
- El método para evitarlos es diseñar por flujos (volúmenes, mix de productos, estacionalidad) antes que por máquinas, definiendo los KPI objetivo —OEE, descartes, giveaway, kg por operario y hora— ya en la fase de layout.
Actualizado: agosto de 2026 Nota metodológica: este artículo se basa en la documentación técnica de Bulltec sobre la automatización postcosecha de frutas y hortalizas (KPI: OEE, descartes, giveaway, productividad, cambio de formato) y en fuentes públicas del sector consultadas sobre el layout y el diseño de líneas de envasado alimentario (M.H. Material Handling, Cosmopack). No contiene datos propietarios de clientes ni benchmarks inventados: donde no se dispone de un dato certificado, el texto indica criterios y variables verificables.
Qué son los errores de diseño en una línea modular para frutas y hortalizas
Los errores de diseño en una línea modular para frutas y hortalizas son decisiones de dimensionamiento, layout, proceso o integración de datos que reducen el rendimiento de la instalación o impiden su crecimiento por fases. Una línea modular está compuesta por bloques conectables —transportes y buffers, selección/calibrado, pesaje, envasado, etiquetado, paletizado— que deberían poder añadirse con el tiempo sin rehacer toda la instalación.
El error más insidioso es diseñar la instalación en torno a las máquinas en lugar de en torno a los flujos. Como se indica en la documentación de Bulltec sobre la automatización postcosecha de frutas y hortalizas, el valor de una línea se concentra donde hoy existen cuellos de botella, descartes evitables y giveaway de peso, no en la simple velocidad nominal de cada máquina. Cuando el diseño parte de los KPI y de los volúmenes, los errores posteriores se vuelven mucho menos probables.
Este artículo divide los errores en tres familias —capacidad y layout, proceso, integración de datos— porque cada una requiere contramedidas distintas y se manifiesta en momentos diferentes del ciclo de vida de la instalación.
Errores de capacidad y layout: dimensionar sobre el pico equivocado
Los errores de capacidad y layout son los más costosos de corregir, porque una vez montada la instalación y definidos los recorridos, mover los módulos supone paradas de producción y obra civil.
Dimensionar sobre el pico equivocado
El primer error es dimensionar la línea a partir de un dato de volumen no representativo. Quien diseña sobre el volumen medio anual infradimensiona la instalación en los picos estacionales; quien diseña sobre el pico absoluto de una sola jornada la sobredimensiona y paga un capex innecesario durante 11 meses al año. La regla práctica es dimensionar sobre el pico estacional recurrente (la semana o el mes de mayor volumen que se repite cada año), no sobre la anomalía aislada, y prever que los módulos que actúan como cuello de botella sean escalables.
Un productor hortofrutícola con fuerte estacionalidad —por ejemplo de uva o melocotones concentrados en pocas semanas— debe valorar si añadir un módulo de calibrado en paralelo durante el pico es más rentable que sobredimensionar todo el año. Esta lógica de crecimiento por fases es el núcleo de las líneas modulares para frutas y hortalizas y sus ventajas.
Buffers insuficientes entre los módulos
El segundo error de layout es reducir al mínimo los buffers (acumulaciones) entre los módulos para ahorrar espacio. Sin buffers adecuados, una microparada en un módulo se propaga inmediatamente aguas arriba y aguas abajo, deteniendo toda la línea. Los buffers desacoplan los módulos y absorben las variaciones de ritmo entre calibrado, pesaje y envasado. Un buffer bien dimensionado permite que el envasado siga trabajando durante un cambio de bobina o una breve parada del calibrado, protegiendo el OEE global.
Layout no escalable
El tercer error es diseñar un layout que ocupa todo el espacio disponible sin dejar pasillos de expansión. Un layout escalable reserva espacio y conexiones (eléctricas, aire comprimido, datos) para los módulos futuros ya desde el proyecto inicial. Según un análisis de M.H. Material Handling sobre los errores de layout en las líneas de envasado alimentario (2026), entre los cinco más frecuentes figuran precisamente subestimar los espacios para el mantenimiento y la higienización y no prever flexibilidad para los cambios de formato. Un espacio no planificado hoy se convierte mañana en la limitación que impide añadir una pesadora combinatoria o un paletizador.
| Error de layout | Síntoma típico | Contramedida en la fase de proyecto |
|---|---|---|
| Pico equivocado | Línea saturada en los picos o capex innecesario fuera de temporada | Dimensionar sobre el pico estacional recurrente, módulos escalables |
| Buffers insuficientes | Una microparada bloquea toda la línea | Buffers de desacoplamiento entre módulos críticos |
| Layout saturado | Imposible añadir módulos sin rehacer la instalación | Pasillos y suministros preparados para la expansión |
| Sin espacios de mantenimiento | Higienización e intervenciones lentas, paradas largas | Accesibilidad y espacios técnicos ya en el plano |
Errores de proceso: cambios de formato y cuellos de botella
Los errores de proceso son los que erosionan la eficiencia día a día, a menudo sin que se atribuyan al diseño, porque se manifiestan como «actividad operativa normal».
Subestimar los cambios de formato
El error de proceso más frecuente es subestimar los tiempos y la frecuencia de los cambios de formato. En el sector hortofrutícola, una línea gestiona a menudo bandejas, flowpack, mallas, cajas de cartón y RPC en la misma instalación: cada cambio requiere ajustes, sustitución de utillajes y una nueva configuración de receta. Si el tiempo de cambio no está diseñado para ser rápido y repetible, las horas productivas netas caen drásticamente. Como subraya Cosmopack en una guía técnica sobre los errores en las líneas de envasado, uno de los errores más graves es diseñar la línea sin partir de un análisis real del proceso, del mix de formatos y de los objetivos de producción.
La contramedida es declarar en la fase de proyecto cuántos cambios de formato al día tendrá que soportar la línea y elegir módulos con cambio de formato rápido y utillajes estandarizados. El tiempo de cambio de formato es uno de los KPI que hay que medir antes de la inversión, como se describe en la guía sobre cómo calcular el ROI y los KPI (OEE, descartes, giveaway) de una línea modular.
El cuello de botella «desplazado»
El segundo error de proceso es resolver un cuello de botella sin ver que se crea otro aguas abajo. Potenciar el calibrado sin adaptar el pesaje y el envasado simplemente desplaza el cuello de botella más adelante: la línea no aumenta su rendimiento, solo cambia el punto en el que se acumula el producto. Un diseño modular correcto equilibra las capacidades de los módulos a lo largo de todo el flujo e identifica el módulo limitante (el más lento), que determina el rendimiento real de toda la línea.
Mantenimiento y accesibilidad olvidados
El tercer error es no prever los espacios y los procedimientos para el mantenimiento y la higienización. En el sector hortofrutícola el producto es fresco y perecedero: una línea difícil de higienizar genera paradas largas y riesgos para la calidad. Diseñar la accesibilidad (espacios para el operario, componentes alcanzables, superficies limpiables) reduce los tiempos de parada planificados y no planificados, con un efecto directo sobre el OEE.
¿Quieres plantear tu línea modular partiendo de los flujos y de los KPI, evitando los errores de dimensionamiento? Habla con los técnicos de Bulltec para una evaluación de la instalación.
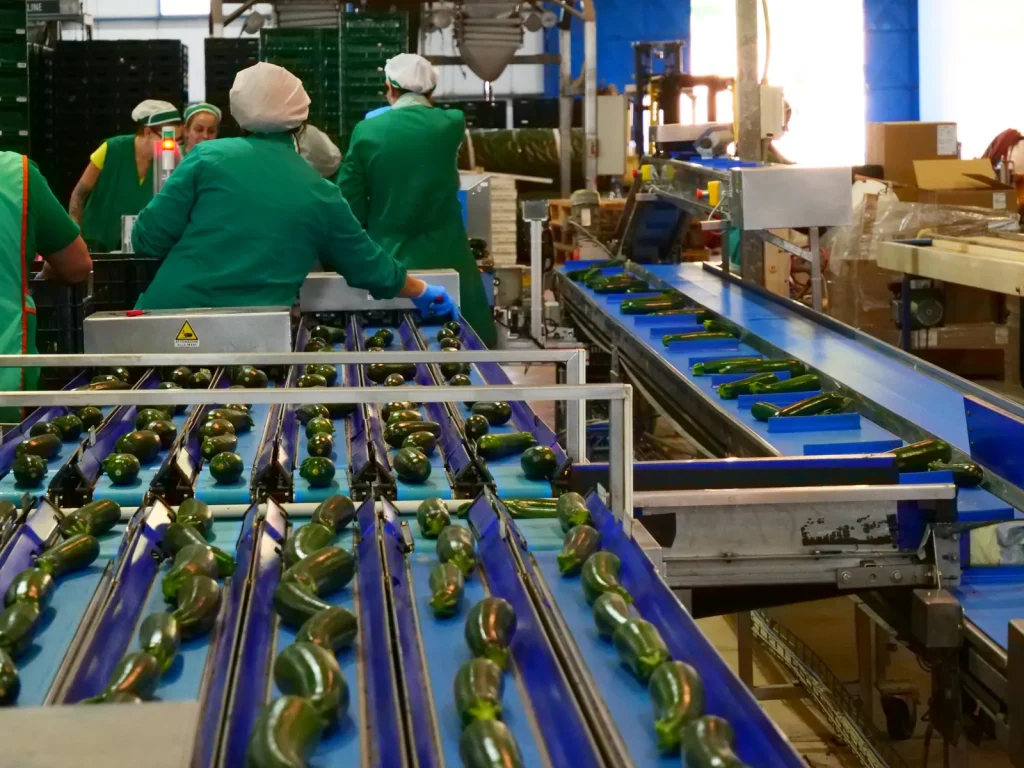
Errores de integración: datos y trazabilidad añadidos demasiado tarde
Los errores de integración afectan al flujo de datos, no solo al flujo de producto, y son los que con más frecuencia impiden medir el retorno de la inversión.
Trazabilidad integrada al final
El error de integración más común es considerar los datos (lotes, pesos, descartes, etiquetas, palets) como un añadido final en lugar de como parte del proyecto de línea. Cuando la trazabilidad se introduce a posteriori, los módulos no comparten la información, la asociación lote-palet requiere trabajo manual y los KPI siguen siendo invisibles. Diseñar el data flow junto con el material flow significa que cada módulo registra lo que produce, como se describe en la guía sobre los módulos de una línea hortofrutícola de la recepción al envasado.
KPI no definidos de antemano
El segundo error es no definir los KPI objetivo antes de diseñar. Sin objetivos medibles —OEE, descartes, giveaway, kg por operario y hora, reclamaciones— no existe un criterio para decir si la línea funciona como debe. La documentación de Bulltec sobre la automatización postcosecha es explícita: antes de «comprar robots», hay que medir el OEE, los descartes, la productividad, el giveaway, las reclamaciones y los tiempos de cambio de receta/formato. Estos mismos KPI se convierten en la base para verificar los errores y para construir el business case de las líneas modulares para frutas y hortalizas y su rentabilidad.
El giveaway de peso no medido
El tercer error de integración es ignorar el giveaway, es decir, el exceso de peso medio regalado en los envases a peso fijo. El giveaway es un coste invisible: no genera ninguna alarma, pero erosiona el margen en cada envase. Una línea que no integra un pesaje de control y el registro del exceso de peso no puede reducir el giveaway, porque no lo ve. Integrar el pesaje y los datos desde el proyecto convierte el giveaway de coste oculto en KPI controlable.
Checklist rápida para evitar los errores más comunes
La siguiente checklist resume las contramedidas que hay que verificar antes de aprobar un proyecto de línea modular para frutas y hortalizas.
- Volúmenes: he dimensionado sobre el pico estacional recurrente, no sobre la anomalía aislada ni solo sobre la media anual.
- Escalabilidad: el layout reserva espacio y suministros para los módulos futuros.
- Buffers: los módulos críticos están desacoplados mediante acumulaciones adecuadas.
- Cambios de formato: he declarado cuántos cambios al día se necesitan y he elegido módulos de cambio rápido.
- Equilibrado: he identificado el módulo limitante y he equilibrado las capacidades a lo largo del flujo.
- Mantenimiento: los espacios y las superficies permiten una higienización y unas intervenciones rápidas.
- Datos: el data flow (lotes, pesos, descartes, palets) se ha diseñado junto con el material flow.
- KPI: el OEE, los descartes, el giveaway, los kg por operario y hora y las reclamaciones se han definido como objetivos antes del proyecto.
FAQ
¿Cuál es el error más costoso en el diseño de una línea modular para frutas y hortalizas?
El error más costoso es dimensionar la línea sobre el pico de volumen equivocado y adoptar un layout no escalable. Quien diseña sobre el volumen medio anual infradimensiona la instalación en los picos estacionales; quien diseña sobre la anomalía aislada paga un capex innecesario durante gran parte del año. Un layout que ocupa todo el espacio sin pasillos de expansión impide añadir módulos en el futuro y obliga a rehacer la instalación. La contramedida es dimensionar sobre el pico estacional recurrente y reservar espacio y suministros para el crecimiento por fases, en coherencia con la lógica modular.
¿Por qué los cambios de formato subestimados reducen el rendimiento de una línea hortofrutícola?
Los cambios de formato subestimados reducen el rendimiento porque, en el sector hortofrutícola, una línea gestiona a menudo bandejas, flowpack, mallas y cajas de cartón en la misma instalación, y cada cambio requiere ajustes, sustitución de utillajes y una nueva receta. Si el cambio no está diseñado para ser rápido y repetible, cada transición resta horas productivas netas y reduce el OEE. El tiempo de cambio de formato es un KPI que debe definirse en la fase de proyecto, declarando cuántos cambios al día debe soportar la línea y eligiendo módulos de cambio rápido y utillajes estandarizados.
¿Cómo se evita el error de integrar la trazabilidad demasiado tarde?
El error de integrar la trazabilidad demasiado tarde se evita diseñando el flujo de datos junto con el flujo de producto, y no como un añadido final. Cada módulo —calibrado, pesaje, envasado, etiquetado, paletizado— debe registrar lotes, pesos y descartes desde el principio, de modo que la asociación lote-palet sea automática y los KPI sigan siendo visibles. Definir los KPI objetivo (OEE, descartes, giveaway, kg por operario y hora, reclamaciones) antes del proyecto pone la trazabilidad al servicio del control del rendimiento y de la medición real del ROI de la instalación.
¿Qué es el cuello de botella «desplazado» y cómo se previene?
El cuello de botella «desplazado» es el error que se comete cuando se potencia un único módulo —por ejemplo el calibrado— sin adaptar los situados aguas abajo. La línea no aumenta su rendimiento: el punto de acumulación del producto simplemente se desplaza más adelante, al pesaje o al envasado. Se previene equilibrando las capacidades de todos los módulos a lo largo del flujo e identificando el módulo limitante, es decir, el más lento, que determina el rendimiento real de toda la línea. Un diseño modular correcto parte de este análisis de equilibrado.
Fuentes
- Bulltec — Automatización postcosecha para frutas y hortalizas: https://bulltec.it/es/automatizacion-postcosecha-para-hortofruticolas-como-hacer-mas-eficiente-la-elaboracion-desde-la-recepcion-hasta-el-envasado/
- M.H. Material Handling — Linee di confezionamento alimentare: i 5 errori di layout più frequenti: https://blog.mhmaterialhandling.com/linee-di-confezionamento-alimentare-i-5-errori-di-layout-piu-frequenti/
- Cosmopack — Errori nelle linee di confezionamento: problemi e soluzioni: https://cosmopack.eu/errori-linee-confezionamento/
Diseña tu línea modular sin errores costosos
Evitar los errores de dimensionamiento, cambio de formato e integración de datos empieza por un proyecto construido sobre los flujos y los KPI, no sobre las máquinas individuales. Contacta con Bulltec para una evaluación de tu línea hortofrutícola.
Profundiza con las demás guías del grupo: