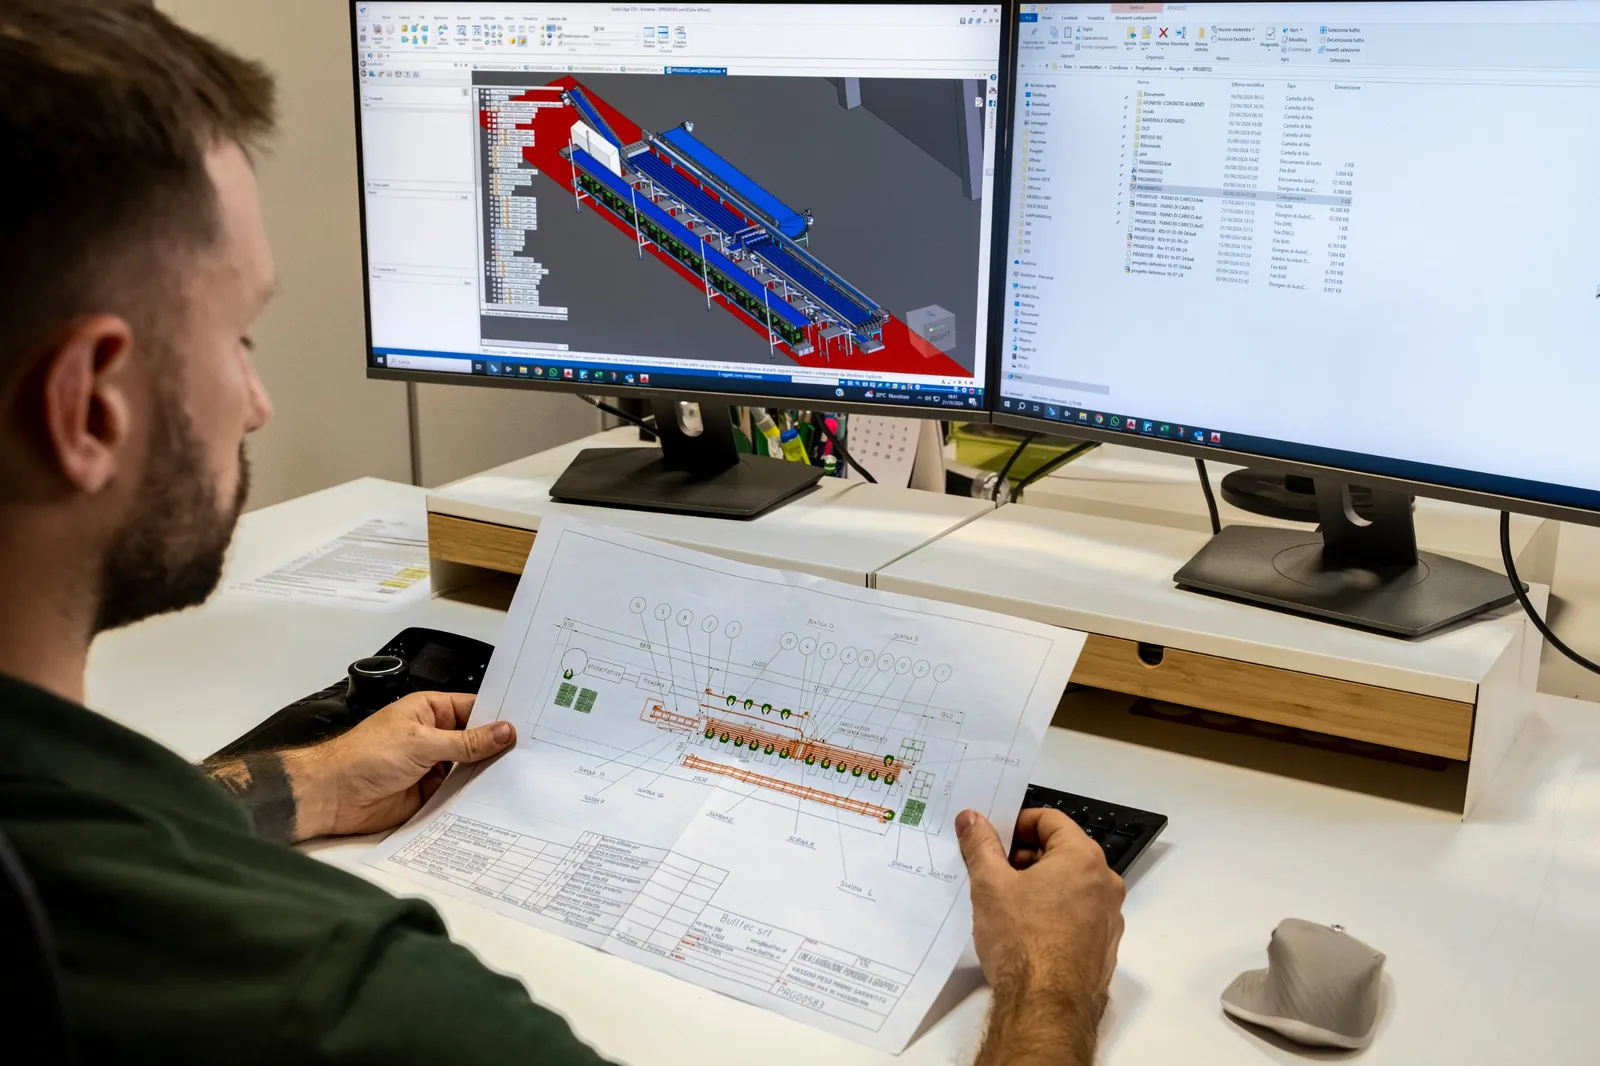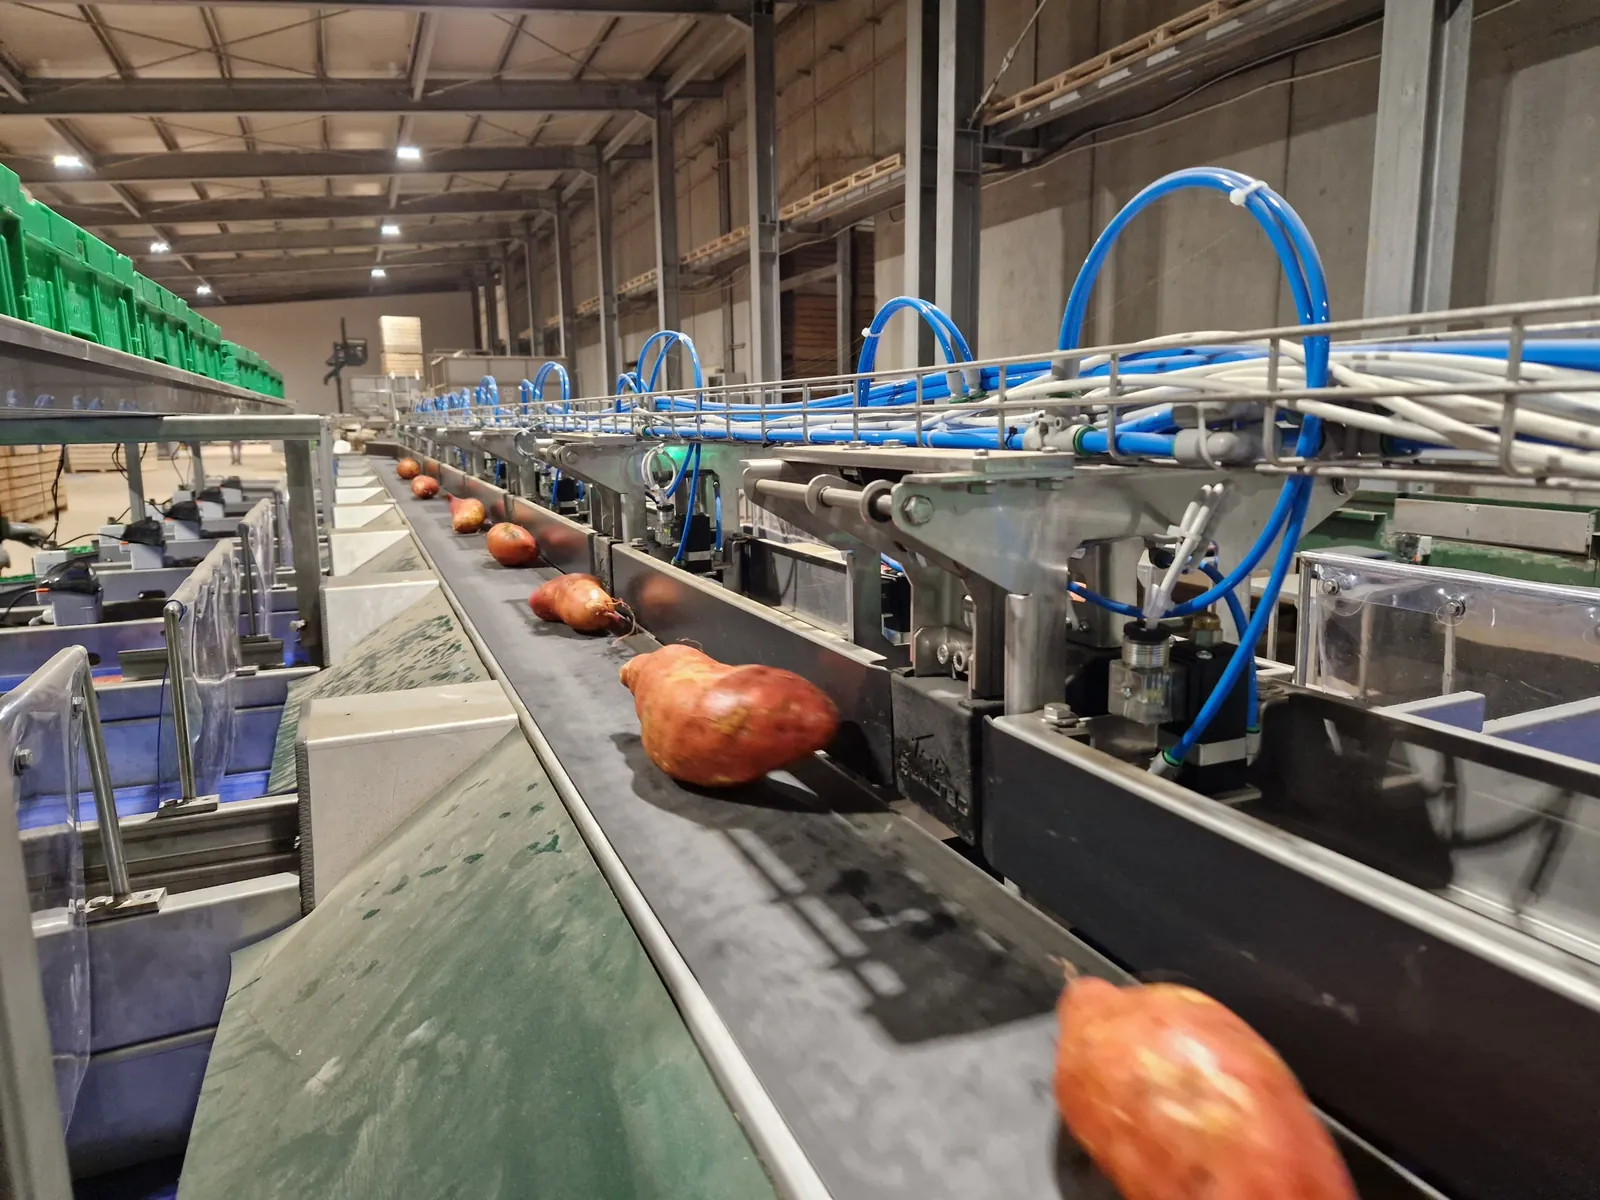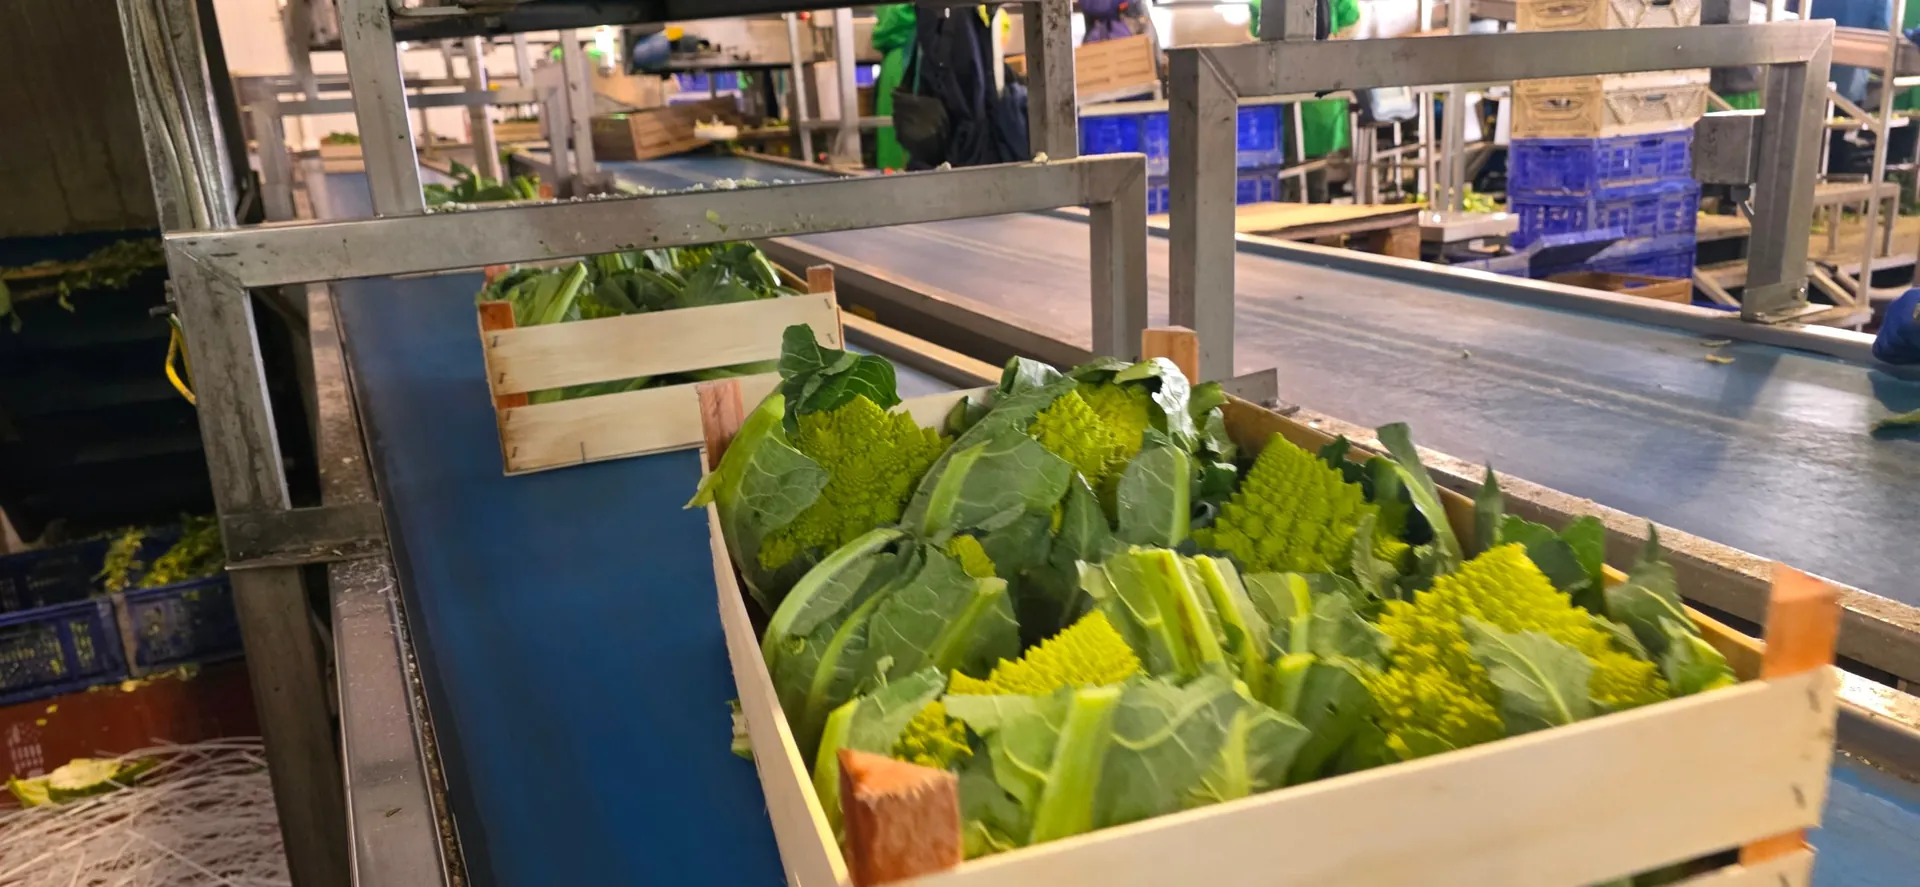

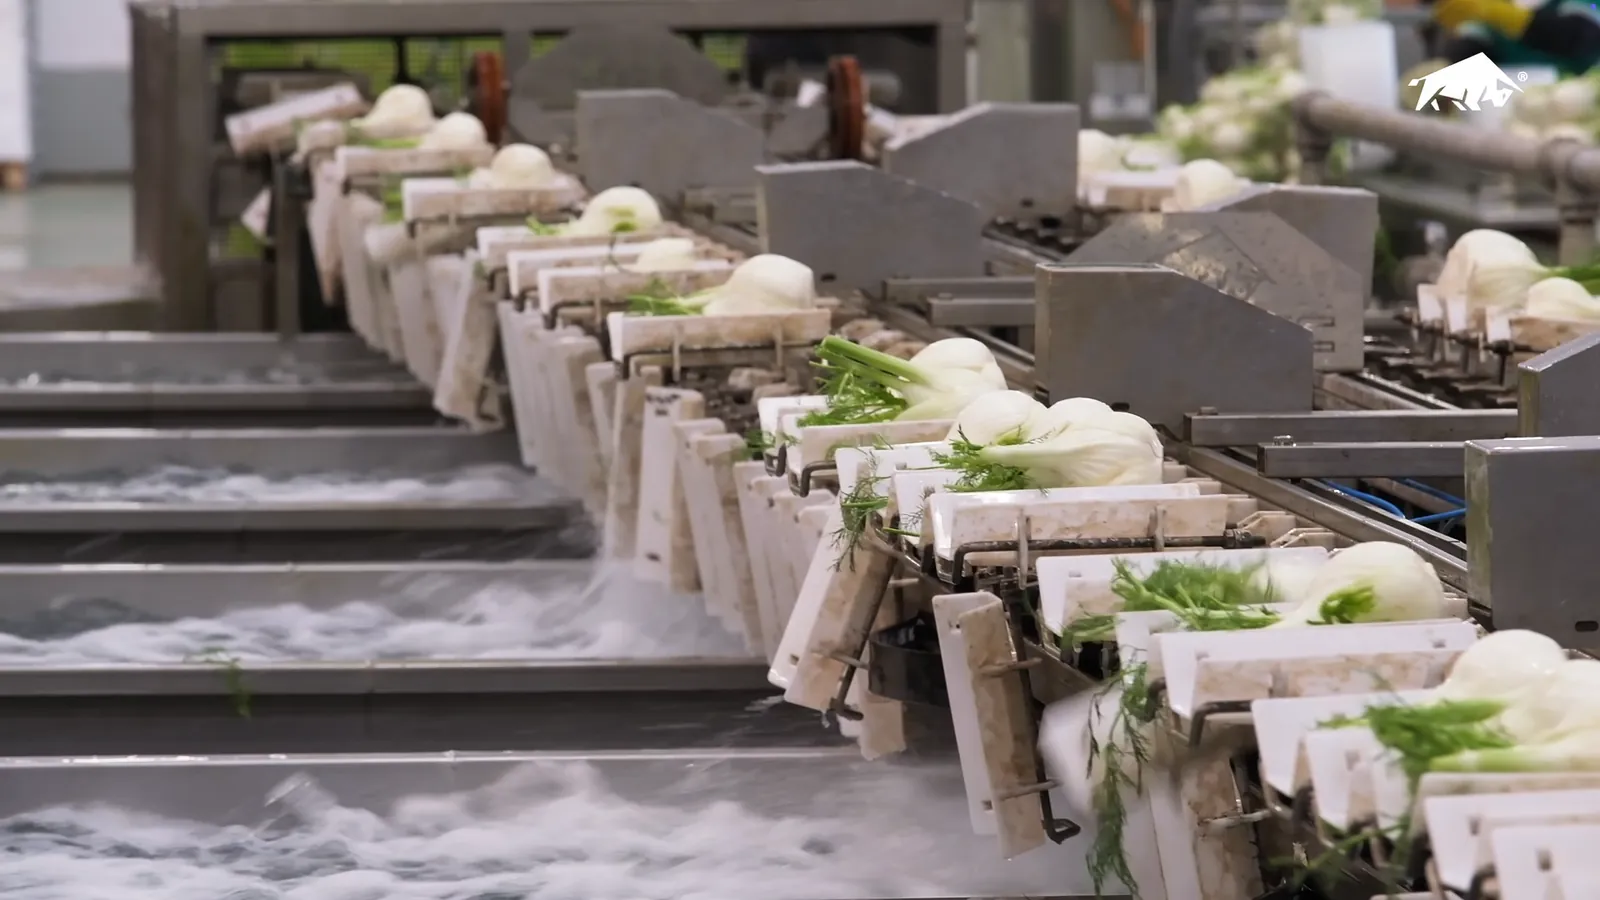
- Une ligne fruits et légumes modulaire se compose de blocs fonctionnels reliés en séquence : réception, convoyeurs et tampons, tri et calibrage, pesage, conditionnement, étiquetage et palettisation, chacun pouvant être conçu et étendu de manière indépendante.
- Le choix de chaque module dépend de trois variables concrètes : le type de produit (raisin, poivrons, fenouils, pommes de terre), le format d’emballage (barquettes, flowpack, filets, cartons, RPC) et la fréquence des changements de format au cours de la journée de travail.
- Les modules de calibrage électronique à palettes Bulltec classent le produit par poids et par calibre en le manipulant avec délicatesse, tandis que le pesage combinatoire réduit le giveaway (surpoids moyen) dans le conditionnement à poids fixe.
- Chaque module doit faire avancer deux flux en parallèle : le material flow (le produit physique) et le data flow (lots, poids, rebuts, étiquettes), car la traçabilité ajoutée après coup coûte plus cher et s’intègre moins bien.
- Concevoir « par blocs » permet de partir d’un module critique (souvent le calibrage ou le pesage) et d’ajouter les autres au fil du temps sans refaire toute l’installation.
Mise à jour : août 2026 Note méthodologique. Ce guide s’appuie sur la documentation publique des produits Bulltec (calibreuses électroniques à palettes pour fenouils, poivrons et raisins de table, lignes de pesage et de conditionnement en barquettes) et sur l’article Bulltec « Automatisation post-récolte pour fruits et légumes » publié le 29 juillet 2026. Il ne contient aucune donnée client propriétaire ni aucun résultat de cas invérifiable.
Que sont les modules d’une ligne fruits et légumes et pourquoi raisonner par blocs ?
Un module d’une ligne fruits et légumes est un bloc fonctionnel autonome qui réalise une seule opération du cycle post-récolte et se raccorde aux modules adjacents par des convoyeurs et un échange de données. La logique modulaire remplace la ligne « monolithique » (conçue et construite d’un seul tenant) par une architecture évolutive dans laquelle chaque bloc peut être dimensionné, remplacé ou ajouté ultérieurement.
Selon l’article Bulltec sur l’automatisation post-récolte (2026), le post-récolte comprend toutes les activités entre l’arrivée du produit (palox, caisses, palettes, camions) et l’expédition des palettes finies avec leur documentation. Raisonner par blocs permet de répartir l’investissement dans le temps : on part du module où se concentrent aujourd’hui les goulots d’étranglement, les rebuts évitables ou le giveaway de poids, et on ajoute les autres à mesure que les volumes et le mix produits augmentent.
Pour comprendre quand cette architecture est plus rentable qu’une installation fermée, il est utile de lire l’article principal Lignes modulaires pour fruits et légumes : quand elles sont rentables et quels avantages elles offrent.
Carte des modules : de la réception à la palette
La séquence standard d’une ligne fruits et légumes comprend six blocs reliés. Chaque bloc exécute une fonction précise et transmet au suivant à la fois le produit et les informations qui l’accompagnent.
| Module | Fonction principale | Ce qui détermine le choix | KPI influencé |
|---|---|---|---|
| Réception et alimentation | Déchargement des palox/caisses, dosage vers la ligne | Volume horaire, type d’emballage entrant | Productivité (kg par opérateur et par heure) |
| Convoyeurs et tampons | Manutention et accumulation entre les étapes | Fragilité du produit, déséquilibres de rythme | Arrêts de ligne, rebuts dus aux chocs |
| Tri et calibrage | Classement par poids, calibre, défauts | Produit et catégories commerciales | Rebuts, réclamations, homogénéité |
| Pesage | Constitution de la quantité/du poids cible | Format à poids fixe ou au nombre de pièces | Giveaway de poids |
| Conditionnement | Remplissage et fermeture du format | Emballage (barquette, flowpack, filet, carton) | Temps de changement de format |
| Étiquetage et palette | Marquage, contrôle, palettisation | Exigences de la grande distribution et traçabilité | Erreurs documentaires, retours |
Pour une description détaillée de la manière dont les blocs s’enchaînent et se synchronisent tout au long de la ligne, consultez Modules et configurations : de la réception au conditionnement dans une ligne fruits et légumes.
Convoyeurs et tampons : le « système circulatoire » de la ligne
Les convoyeurs déplacent le produit entre les modules, tandis que les tampons sont des zones d’accumulation contrôlée qui absorbent les différences de rythme entre une étape rapide et une étape lente. Un tampon bien dimensionné évite que le ralentissement du conditionnement n’arrête le calibrage en amont. L’article Bulltec (2026) cite explicitement « convoyeurs et tampons » parmi les technologies clés de l’automatisation post-récolte, avec le calibrage, le pesage et l’intégration des données.
Le principal risque est de concevoir des tampons trop petits sur le mauvais pic : le produit stagne, subit des chocs et génère des rebuts. Pour les produits fragiles comme le raisin de table ou la tomate, les convoyeurs doivent réduire les sauts et les chutes.
Tri et calibrage : là où naît l’homogénéité commerciale
Le calibrage classe le produit par poids et par calibre, en séparant les catégories commerciales. Bulltec conçoit et fabrique des calibreuses électroniques à palettes pour la transformation, le tri et le conditionnement des légumes et des fruits, avec des versions dédiées aux fenouils, aux poivrons et aux raisins de table. La calibreuse à palettes Bulltec pour poivrons classe par taille des pièces et par poids, même en cas de formes irrégulières, tout en manipulant le produit avec délicatesse.
Un module de calibrage homogène réduit l’effet « dépendant de l’opérateur » : les standards de qualité deviennent reproductibles et les réclamations pour emballages hétérogènes diminuent.
Pesage combinatoire : le module qui réduit le giveaway
Le pesage combinatoire compose le poids cible en combinant plusieurs portions de produit afin de se rapprocher le plus possible du poids déclaré, en réduisant le surpoids moyen. Dans le conditionnement à poids fixe, le giveaway est un coût invisible : chaque gramme offert par emballage, multiplié par des milliers d’unités, érode la marge. Les solutions Bulltec pour le raisin de table intègrent un pesage combinatoire et un conditionnement ultra-délicats qui préservent les grappes et les baies.
Pour comprendre comment traduire la réduction du giveaway en euros et en délai de récupération, consultez Calculer le ROI et les KPI (TRS, rebuts, giveaway) d’une ligne modulaire.
Conditionnement et étiquetage : là où se jouent les changements de format
Le module de conditionnement remplit et ferme le format de vente : barquette, flowpack, filet, carton ou RPC. C’est le bloc le plus sensible aux changements de format, car chaque emballage nécessite des outillages différents. La ligne Bulltec de conditionnement et de pesage en barquettes vise à économiser du temps, du personnel et du produit. L’étiquetage clôt le cycle en appliquant le poids, le lot et les informations obligatoires exigées par la grande distribution.
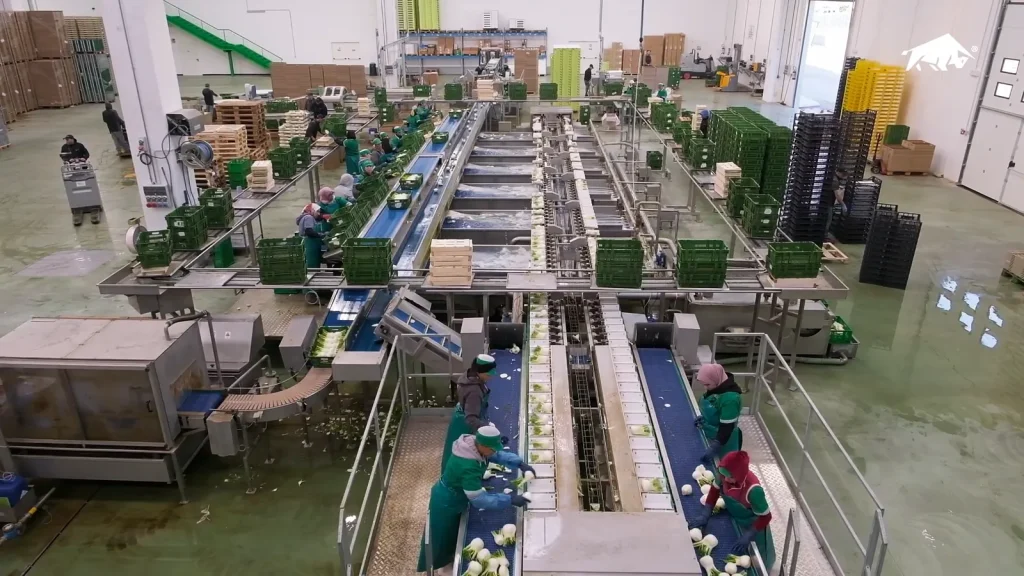
Comment choisir les modules en fonction du produit et de l’emballage
La configuration d’une ligne fruits et légumes modulaire part toujours de trois questions opérationnelles, et non d’un catalogue de machines.
- Quel est le produit et quelle est sa fragilité ? Le raisin de table impose un convoyage et un pesage ultra-délicats ; les poivrons exigent un calibrage capable de gérer des formes irrégulières ; les fenouils et les pommes de terre ont des besoins différents en matière de tri et de rendement.
- Quel est le format d’emballage prédominant ? Une ligne à poids fixe en barquette donne la priorité au pesage combinatoire ; une ligne au nombre de pièces reporte l’accent sur le tri et le comptage.
- Combien de changements de format est-ce que je fais dans une journée ? Si vous changez de format plusieurs fois par jour, le module de conditionnement doit privilégier la rapidité de changement d’outillage ; si vous produisez de longues campagnes du même format, vous pouvez optimiser pour un débit maximal.
Material flow et data flow : deux flux à concevoir ensemble
Chaque module doit faire avancer deux flux en parallèle. Le material flow est le produit physique qui avance de la réception à la palette. Le data flow est l’ensemble des informations qui l’accompagnent : lot entrant, poids relevé, rebuts générés, étiquette émise, palette constituée. L’article Bulltec (2026) cite précisément l’« intégration des données (lots, poids, rebuts, palettes) » parmi les technologies clés.
Concevoir le data flow avec le material flow, et non après coup, fait la différence entre une ligne qui produit des données utiles pour la qualité et la performance et une ligne qui les perd. Ajouter la traçabilité après l’installation coûte plus cher et s’intègre moins bien : c’est l’une des erreurs décrites dans Erreurs à éviter lors de la conception d’une ligne modulaire pour fruits et légumes.
Vous souhaitez configurer les bons modules pour votre produit et vos formats ? Parlez à Bulltec d’une ligne sur mesure en partant du goulot d’étranglement qui vous coûte le plus aujourd’hui.
Intégration et traçabilité : les données qui rendent chaque module utile
L’intégration relie les modules en un système unique dans lequel le produit et ses données avancent de manière synchronisée. Un module isolé qui ne communique pas le poids, le lot et les rebuts aux blocs voisins crée des « îlots » difficiles à piloter. La traçabilité par lot associe à chaque emballage l’origine du produit, son poids réel et l’éventuel rebut : des informations exigées par la grande distribution et précieuses pour réduire les réclamations et les retours.
Selon l’article Bulltec (2026), le ROI s’améliore lorsque l’automatisation est conçue comme un système de ligne (agencement, synchronisation, nettoyage-désinfection, données) et non comme une machine isolée. En pratique, les données collectées par le calibrage et le pesage permettent de mesurer le TRS, les rebuts, la productivité en kg par opérateur et par heure et le giveaway, c’est-à-dire les mêmes KPI à suivre avant et après l’investissement.
FAQ
Quels sont les modules de base d’une ligne fruits et légumes ?
Les modules de base d’une ligne fruits et légumes sont au nombre de six : réception et alimentation, convoyeurs et tampons, tri et calibrage, pesage, conditionnement, étiquetage et palettisation. Chaque module réalise une seule opération et se raccorde aux blocs adjacents par des convoyeurs physiques et un échange de données (lot, poids, rebut). L’article Bulltec sur l’automatisation post-récolte (2026) cite les convoyeurs et tampons, le calibrage/tri, le pesage combinatoire, l’étiquetage et l’intégration des données parmi les technologies clés. La logique modulaire permet de dimensionner ou d’ajouter chaque bloc de manière indépendante, sans refaire toute l’installation.
Comment choisir le module de calibrage en fonction du produit ?
Le choix du module de calibrage dépend du produit et des catégories commerciales à obtenir. Bulltec fabrique des calibreuses électroniques à palettes dédiées : la version pour poivrons classe par taille des pièces et par poids même en cas de formes irrégulières, celle pour fenouils est conçue pour un tri délicat et un rendement élevé, tandis que les solutions pour raisins de table préservent les grappes et les baies. Le critère décisif est la fragilité du produit et le niveau d’homogénéité exigé par le client final : un calibrage homogène réduit l’effet opérateur et rend les standards de qualité reproductibles.
Pourquoi le pesage combinatoire réduit-il les coûts ?
Le pesage combinatoire réduit les coûts parce qu’il diminue le giveaway, c’est-à-dire le surpoids moyen offert dans chaque emballage à poids fixe. En combinant plusieurs portions pour se rapprocher du poids déclaré sans descendre sous le seuil légal, le module minimise les grammes en excès. Dans le conditionnement à poids fixe, le giveaway est un coût invisible qui, multiplié par des milliers d’emballages par jour, érode la marge. Les solutions Bulltec pour le raisin de table intègrent un pesage combinatoire et un conditionnement ultra-délicats. Pour estimer l’économie en euros, consultez le guide Bulltec sur le ROI et les KPI des lignes modulaires.
Faut-il installer tous les modules tout de suite ?
Non, l’architecture modulaire existe précisément pour éviter d’installer tous les modules tout de suite. Selon l’approche décrite par Bulltec (2026), il convient de partir du bloc où se concentrent aujourd’hui les goulots d’étranglement, les rebuts évitables ou le giveaway de poids, souvent le calibrage ou le pesage, et d’ajouter les autres modules à mesure que les volumes et le mix produits augmentent. La condition pour que cela fonctionne est de concevoir dès le départ un agencement évolutif et un data flow intégré : ajouter la traçabilité ou des tampons après coup coûte plus cher et s’intègre moins bien.
Sources
- Bulltec — Automatisation post-récolte pour fruits et légumes (2026) : https://bulltec.it/fr/automatisation-post-recolte-pour-fruits-et-legumes-comment-rendre-plus-efficace-la-transformation-de-la-reception-au-conditionnement/
- Bulltec — Calibreuse électronique pour poivrons : https://bulltec.it/fr/poivrons/
- Bulltec — Calibreuse électronique pour fenouils : https://bulltec.it/fr/fenouils/
- Bulltec — Calibreuse électronique pour raisins de table : https://bulltec.it/fr/raisins-de-table/
Configurez votre ligne modulaire avec Bulltec
Bulltec conçoit et fabrique des calibreuses électroniques à palettes et des lignes complètes sur mesure pour la transformation, le tri et le conditionnement des légumes et des fruits. Contactez Bulltec pour configurer les bons modules en partant du goulot d’étranglement le plus coûteux de votre ligne.
Approfondissez avec ces contenus liés :
- Lignes modulaires pour fruits et légumes : quand elles sont rentables et quels avantages elles offrent
- Calculer le ROI et les KPI (TRS, rebuts, giveaway) d’une ligne modulaire
- Modules et configurations : de la réception au conditionnement dans une ligne fruits et légumes
- Erreurs à éviter lors de la conception d’une ligne modulaire pour fruits et légumes