
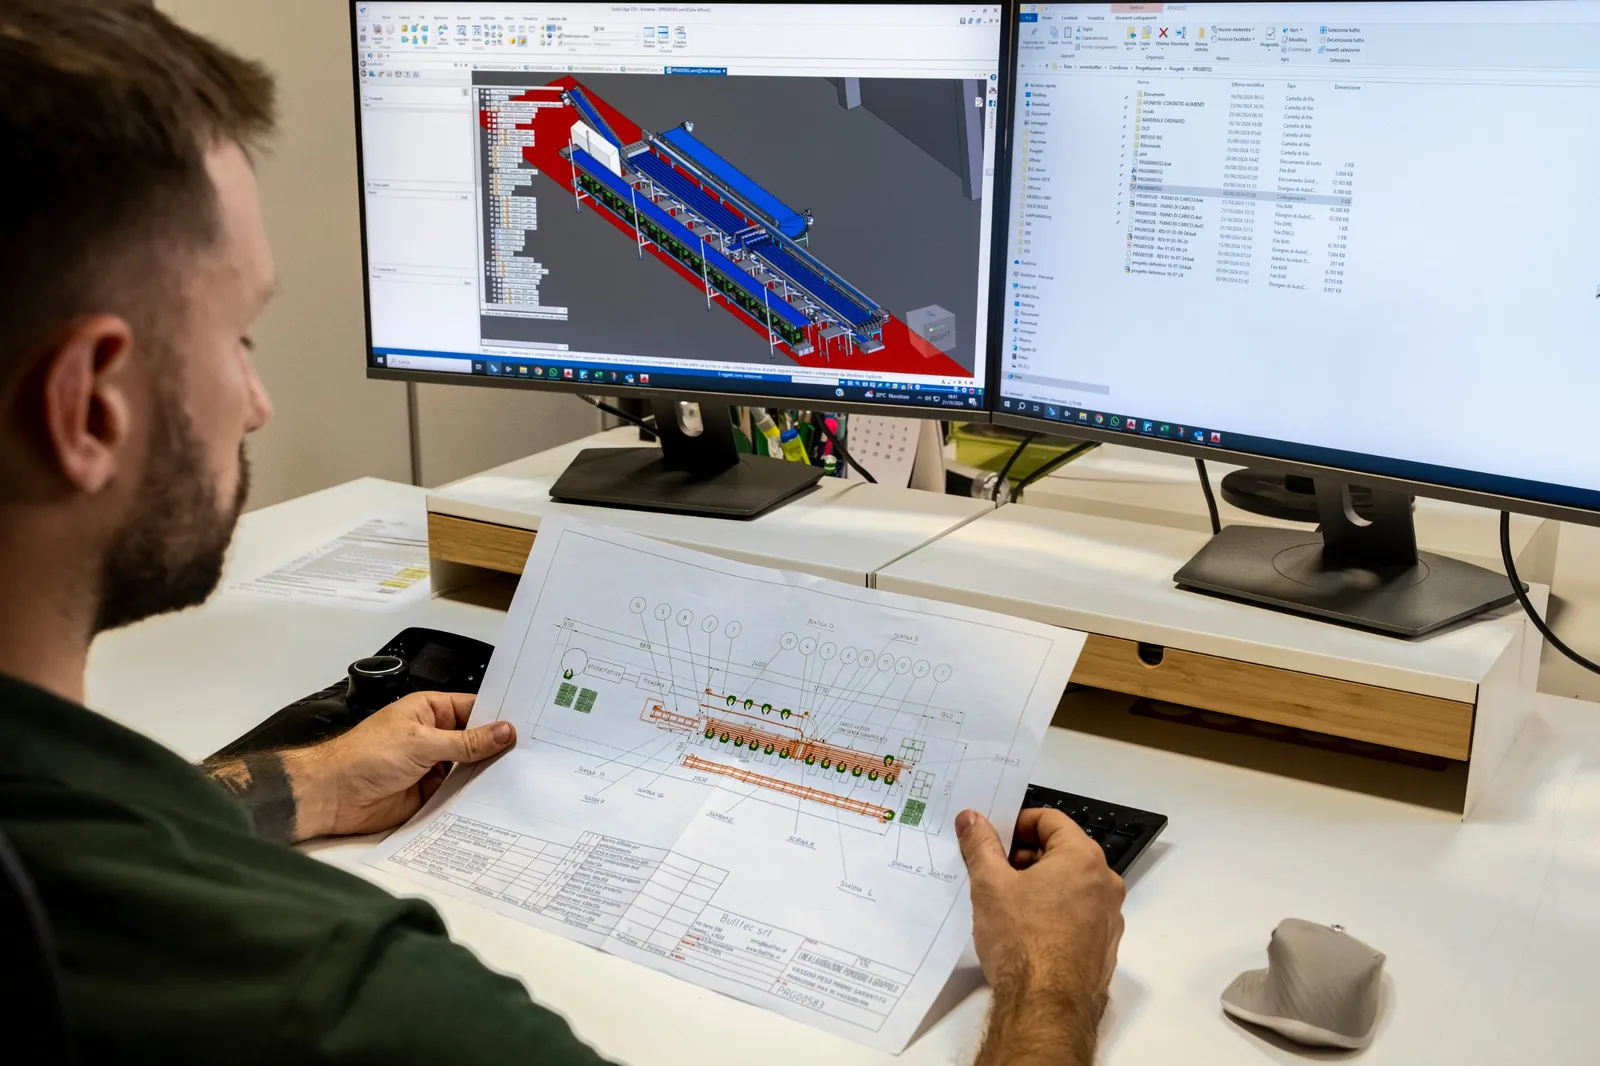
- Gli errori più costosi nella progettazione di una linea modulare per ortofrutta nascono a monte: dimensionamento sul picco sbagliato, buffer insufficienti e layout non scalabile che obbligano a rifare l’impianto dopo 2-3 anni.
- Sottostimare i tempi di cambio formato è l’errore di processo più frequente: se una linea gestisce vaschette, flowpack e cartoni, ogni cambio non ottimizzato erode l’OEE e riduce le ore produttive nette.
- Integrare dati e tracciabilità (lotti, pesi, scarti) solo alla fine è un errore d’integrazione che rende invisibili i KPI e blocca il calcolo del ROI reale.
- Il metodo per evitarli è progettare per flussi (volumi, mix prodotto, stagionalità) prima che per macchine, definendo i KPI target — OEE, scarti, giveaway, kg/uomo/ora — già in fase di layout.
Aggiornato: agosto 2026 Nota di metodo: questo articolo si basa sulla documentazione tecnica Bulltec sull’automazione post-raccolta ortofrutta (KPI: OEE, scarti, giveaway, produttività, cambio formato) e su fonti pubbliche di settore consultate su layout e progettazione di linee di confezionamento alimentare (M.H. Material Handling, Cosmopack). Non contiene dati proprietari di clienti né benchmark inventati: dove non è disponibile un dato certificato, il testo indica criteri e variabili verificabili.
Cosa sono gli errori di progettazione in una linea modulare per ortofrutta
Gli errori di progettazione in una linea modulare per ortofrutta sono decisioni di dimensionamento, layout, processo o integrazione dati che riducono la resa dell’impianto o ne impediscono la crescita per fasi. Una linea modulare è composta da blocchi collegabili — trasporti e buffer, selezione/calibratura, pesatura, confezionamento, etichettatura, pallettizzazione — che dovrebbero potersi aggiungere nel tempo senza rifare l’intero impianto.
L’errore più insidioso è progettare l’impianto attorno alle macchine invece che attorno ai flussi. Come indicato nella documentazione Bulltec sull’automazione post-raccolta ortofrutta, il valore di una linea si concentra dove oggi esistono colli di bottiglia, scarti evitabili e giveaway di peso, non nella semplice velocità nominale della singola macchina. Quando la progettazione parte dai KPI e dai volumi, gli errori successivi diventano molto meno probabili.
Questo articolo divide gli errori in tre famiglie — capacità e layout, processo, integrazione dati — perché ognuna richiede contromisure diverse e si manifesta in momenti differenti del ciclo di vita dell’impianto.
Errori di capacità e layout: dimensionare sul picco sbagliato
Gli errori di capacità e layout sono i più costosi da correggere, perché una volta posato l’impianto e definiti i percorsi, spostare i moduli significa fermi produttivi e opere murarie.
Dimensionare sul picco sbagliato
Il primo errore è dimensionare la linea su un dato di volume non rappresentativo. Chi progetta sul volume medio annuo sottodimensiona l’impianto nei picchi stagionali; chi progetta sul picco assoluto di una singola giornata sovradimensiona e paga capex inutile per 11 mesi l’anno. La regola pratica è dimensionare sul picco stagionale ricorrente (la settimana o il mese di maggior volume che si ripete ogni anno), non sull’anomalia isolata, e prevedere che i moduli a collo di bottiglia siano scalabili.
Un ortofrutticolo con forte stagionalità — per esempio uva o pesche concentrate su poche settimane — deve valutare se aggiungere un modulo di calibratura in affiancamento nel picco è più conveniente che sovradimensionare tutto l’anno. Questa logica di crescita per fasi è il cuore delle linee modulari per ortofrutta e dei loro vantaggi.
Buffer insufficienti tra i moduli
Il secondo errore di layout è ridurre al minimo i buffer (accumuli) tra i moduli per risparmiare spazio. Senza buffer adeguati, un micro-fermo su un modulo si propaga immediatamente a monte e a valle, fermando l’intera linea. I buffer disaccoppiano i moduli e assorbono le variazioni di ritmo tra calibratura, pesatura e confezionamento. Un buffer ben dimensionato consente al confezionamento di continuare a lavorare durante un cambio bobina o un breve arresto della calibratura, proteggendo l’OEE complessivo.
Layout non scalabile
Il terzo errore è progettare un layout che occupa tutto lo spazio disponibile senza lasciare corridoi di espansione. Un layout scalabile riserva spazio e connessioni (elettriche, aria compressa, dati) per i moduli futuri già dal progetto iniziale. Secondo un’analisi di M.H. Material Handling sugli errori di layout nelle linee di confezionamento alimentare (2026), tra i cinque più frequenti figurano proprio il sottovalutare gli spazi per manutenzione e sanificazione e il non prevedere flessibilità per i cambi formato. Uno spazio non pianificato oggi diventa il vincolo che impedisce l’aggiunta di una pesatrice combinata o di un pallettizzatore domani.
| Errore di layout | Sintomo tipico | Contromisura in fase di progetto |
|---|---|---|
| Picco sbagliato | Linea satura nei picchi o capex inutile fuori stagione | Dimensionare sul picco stagionale ricorrente, moduli scalabili |
| Buffer insufficienti | Un micro-fermo blocca tutta la linea | Buffer di disaccoppiamento tra moduli critici |
| Layout saturo | Impossibile aggiungere moduli senza rifare l’impianto | Corridoi e utenze predisposti per l’espansione |
| Spazi manutenzione assenti | Sanificazione e interventi lenti, fermi lunghi | Accessibilità e spazi tecnici già nel disegno |
Errori di processo: cambi formato e colli di bottiglia
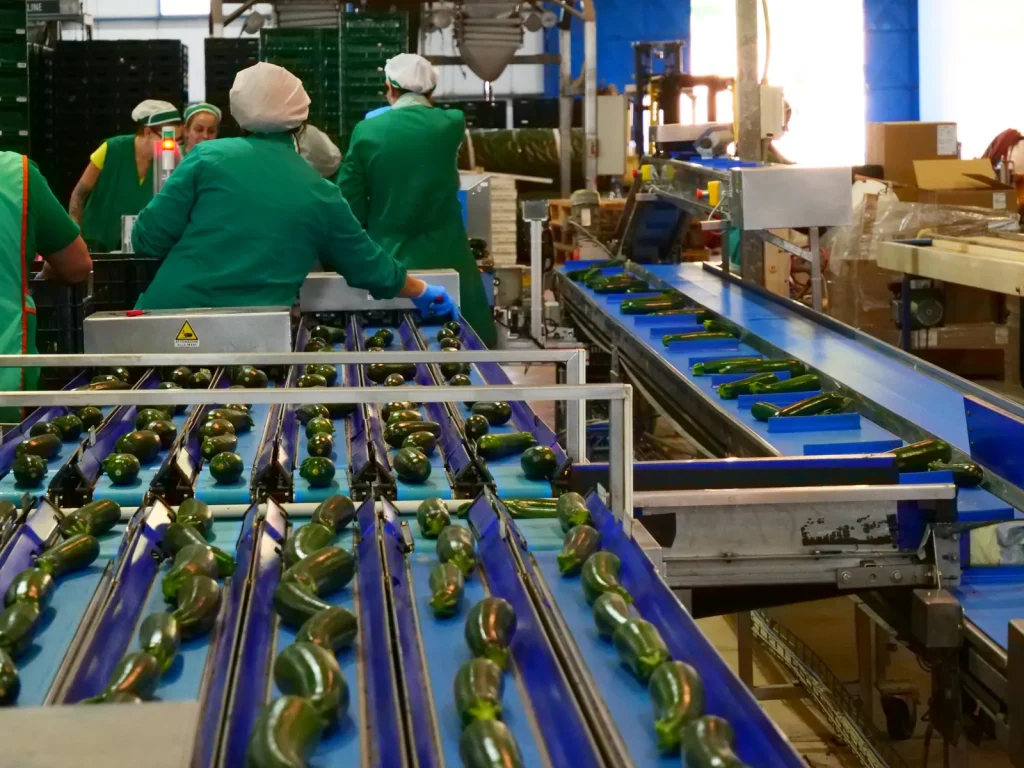
Gli errori di processo sono quelli che erodono l’efficienza giorno per giorno, spesso senza che vengano attribuiti alla progettazione perché si manifestano come “normale attività operativa”.
Sottostimare i cambi formato
L’errore di processo più frequente è sottostimare i tempi e la frequenza dei cambi formato. In ortofrutta una linea gestisce spesso vaschette, flowpack, reti, cartoni e RPC sullo stesso impianto: ogni cambio richiede regolazioni, sostituzione di attrezzature e nuova impostazione ricetta. Se il tempo di cambio non è progettato per essere rapido e ripetibile, le ore produttive nette calano drasticamente. Come sottolinea Cosmopack in una guida tecnica sugli errori nelle linee di confezionamento, uno degli errori più gravi è progettare la linea senza partire da una reale analisi del processo, del mix di formati e degli obiettivi produttivi.
La contromisura è dichiarare in fase di progetto quanti cambi formato al giorno la linea dovrà sostenere e scegliere moduli con cambio formato rapido e attrezzature standardizzate. Il tempo di cambio formato è uno dei KPI da misurare prima dell’investimento, come descritto nella guida su come calcolare ROI e KPI (OEE, scarti, giveaway) per una linea modulare.
Il collo di bottiglia “spostato”
Il secondo errore di processo è risolvere un collo di bottiglia senza vedere che se ne crea un altro a valle. Potenziare la calibratura senza adeguare pesatura e confezionamento sposta semplicemente il collo di bottiglia più avanti: la linea non aumenta la resa, cambia solo il punto in cui si accumula il prodotto. La progettazione modulare corretta bilancia le capacità dei moduli lungo tutto il flusso e identifica il modulo vincolante (il più lento), che determina la resa reale dell’intera linea.
Manutenzione e accessibilità dimenticate
Il terzo errore è non prevedere gli spazi e le procedure per manutenzione e sanificazione. In ortofrutta il prodotto è fresco e deperibile: una linea difficile da sanificare genera fermi lunghi e rischi qualità. Progettare l’accessibilità (spazi per l’operatore, componenti raggiungibili, superfici pulibili) riduce i tempi di fermo pianificati e non pianificati, con effetto diretto sull’OEE.
Vuoi impostare la tua linea modulare partendo dai flussi e dai KPI, evitando gli errori di dimensionamento? Parla con i tecnici Bulltec per una valutazione dell’impianto.
Errori di integrazione: dati e tracciabilità aggiunti troppo tardi
Gli errori di integrazione riguardano il flusso di dati, non solo il flusso di prodotto, e sono quelli che più spesso rendono impossibile misurare il ritorno dell’investimento.
Tracciabilità integrata alla fine
L’errore d’integrazione più comune è considerare i dati (lotti, pesi, scarti, etichette, pallet) come un’aggiunta finale invece che come parte del progetto di linea. Quando la tracciabilità viene inserita a posteriori, i moduli non condividono le informazioni, l’associazione lotto-pallet richiede lavoro manuale e i KPI restano invisibili. Progettare il data flow insieme al material flow significa che ogni modulo registra ciò che produce, come descritto nella guida sui moduli di una linea ortofrutta dalla ricezione al confezionamento.
KPI non definiti a monte
Il secondo errore è non definire i KPI target prima di progettare. Senza obiettivi misurabili — OEE, scarti, giveaway, kg/uomo/ora, reclami — non esiste un criterio per dire se la linea funziona come deve. La documentazione Bulltec sull’automazione post-raccolta è esplicita: prima di “comprare robot”, occorre misurare OEE, scarti, produttività, giveaway, reclami e tempi di cambio ricetta/formato. Questi stessi KPI diventano la base per verificare gli errori e per costruire il business case delle linee modulari per ortofrutta e la loro convenienza.
Il giveaway di peso non misurato
Il terzo errore d’integrazione è ignorare il giveaway, cioè il sovrappeso medio regalato nelle confezioni a peso fisso. Il giveaway è un costo invisibile: non genera un allarme, ma erode il margine su ogni singola confezione. Una linea che non integra una pesatura di controllo e la registrazione del sovrappeso non può ridurre il giveaway, perché non lo vede. Integrare la pesatura e i dati fin dal progetto trasforma il giveaway da costo nascosto a KPI controllabile.
Checklist rapida per evitare gli errori più comuni
La checklist seguente sintetizza le contromisure da verificare prima di approvare un progetto di linea modulare per ortofrutta.
- Volumi: ho dimensionato sul picco stagionale ricorrente, non sull’anomalia isolata né sulla sola media annua.
- Scalabilità: il layout riserva spazio e utenze per i moduli futuri.
- Buffer: i moduli critici sono disaccoppiati da accumuli adeguati.
- Cambi formato: ho dichiarato quanti cambi al giorno servono e scelto moduli a cambio rapido.
- Bilanciamento: ho identificato il modulo vincolante e bilanciato le capacità lungo il flusso.
- Manutenzione: spazi e superfici consentono sanificazione e interventi rapidi.
- Dati: il data flow (lotti, pesi, scarti, pallet) è progettato insieme al material flow.
- KPI: OEE, scarti, giveaway, kg/uomo/ora e reclami sono definiti come target prima del progetto.
FAQ
Qual è l’errore più costoso nella progettazione di una linea modulare per ortofrutta?
L’errore più costoso è dimensionare la linea sul picco di volume sbagliato e adottare un layout non scalabile. Chi progetta sul volume medio annuo sottodimensiona l’impianto nei picchi stagionali; chi progetta sull’anomalia isolata paga capex inutile per gran parte dell’anno. Un layout che occupa tutto lo spazio senza corridoi di espansione impedisce di aggiungere moduli in futuro, obbligando a rifare l’impianto. La contromisura è dimensionare sul picco stagionale ricorrente e riservare spazio e utenze per la crescita per fasi, coerente con la logica modulare.
Perché i cambi formato sottostimati riducono la resa di una linea ortofrutta?
I cambi formato sottostimati riducono la resa perché in ortofrutta una linea gestisce spesso vaschette, flowpack, reti e cartoni sullo stesso impianto, e ogni cambio richiede regolazioni, sostituzione attrezzature e nuova ricetta. Se il cambio non è progettato per essere rapido e ripetibile, ogni transizione sottrae ore produttive nette e abbassa l’OEE. Il tempo di cambio formato è un KPI da definire in fase di progetto, dichiarando quanti cambi al giorno la linea deve sostenere e scegliendo moduli con cambio rapido e attrezzature standardizzate.
Come si evita l’errore di integrare la tracciabilità troppo tardi?
L’errore di integrare la tracciabilità troppo tardi si evita progettando il flusso di dati insieme al flusso di prodotto, non come aggiunta finale. Ogni modulo — calibratura, pesatura, confezionamento, etichettatura, pallettizzazione — deve registrare lotti, pesi e scarti fin dall’inizio, così che l’associazione lotto-pallet sia automatica e i KPI restino visibili. Definire i KPI target (OEE, scarti, giveaway, kg/uomo/ora, reclami) prima del progetto rende la tracciabilità funzionale al controllo delle performance e alla misura reale del ROI dell’impianto.
Cos’è il collo di bottiglia “spostato” e come si previene?
Il collo di bottiglia “spostato” è l’errore che si commette quando si potenzia un singolo modulo — per esempio la calibratura — senza adeguare quelli a valle. La linea non aumenta la resa: il punto di accumulo del prodotto si sposta semplicemente più avanti, sulla pesatura o sul confezionamento. Si previene bilanciando le capacità di tutti i moduli lungo il flusso e identificando il modulo vincolante, cioè il più lento, che determina la resa reale dell’intera linea. La progettazione modulare corretta parte da questa analisi di bilanciamento.
Fonti
- Bulltec — Automazione post-raccolta per ortofrutta: https://bulltec.it/2026/07/29/automazione-post-raccolta-ortofrutta/
- M.H. Material Handling — Linee di confezionamento alimentare: i 5 errori di layout più frequenti: https://blog.mhmaterialhandling.com/linee-di-confezionamento-alimentare-i-5-errori-di-layout-piu-frequenti/
- Cosmopack — Errori nelle linee di confezionamento: problemi e soluzioni: https://cosmopack.eu/errori-linee-confezionamento/
Progetta la tua linea modulare senza errori costosi
Evitare gli errori di dimensionamento, cambio formato e integrazione dati parte da un progetto costruito sui flussi e sui KPI, non sulle singole macchine. Contatta Bulltec per una valutazione della tua linea ortofrutta.
Approfondisci con le altre guide del cluster: