
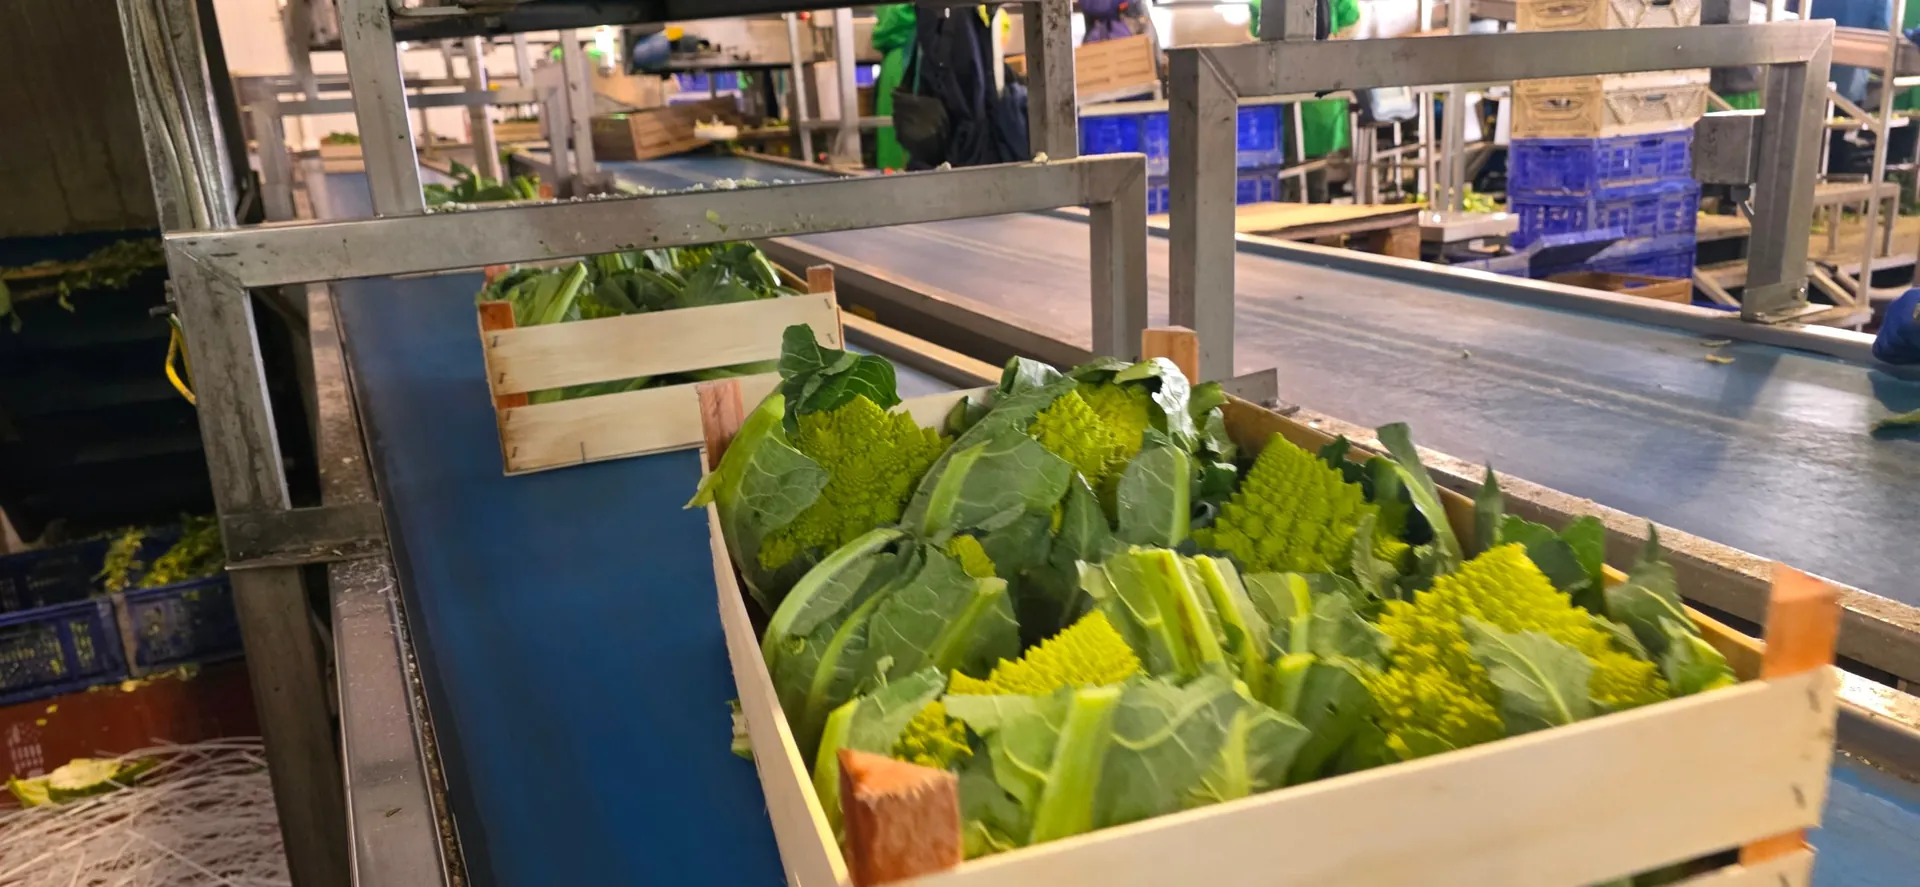
- Una linea modulare per ortofrutta è un impianto post-raccolta costruito a blocchi indipendenti (trasporti/buffer, selezione/calibratura, pesatura, confezionamento, etichettatura, pallettizzazione) che si aggiungono o riconfigurano nel tempo senza rifare l’intero impianto.
- Le linee modulari convengono soprattutto quando l’azienda ha mix prodotti ampio, forte stagionalità, cambi formato frequenti o un piano di crescita per fasi: in questi scenari la modularità permette di investire per step e di adattare capacità e packaging.
- I vantaggi si misurano su KPI concreti: OEE (disponibilità × performance × qualità), riduzione scarti, riduzione del giveaway di peso in confezione, produttività in kg/uomo/ora, tempi di cambio formato e numero di reclami.
- Il ROI di una linea modulare migliora quando l’impianto è progettato come sistema (layout + sincronizzazione + dati) e non come somma di macchine isolate.
- Gli errori più costosi sono dimensionare sul picco sbagliato, sottostimare i cambi formato e integrare dati e tracciabilità troppo tardi.
Aggiornato: agosto 2026 Nota di metodo. Questo articolo si basa sulla documentazione tecnica pubblica di Bulltec (pagina prodotti e contenuto sull’automazione post-raccolta ortofrutta) e su concetti di misurazione standard delle performance impiantistiche (OEE, giveaway, scarti). Nessun dato di risultato cliente è riportato: dove compaiono numeri, sono indicati come esempi di calcolo o come definizioni metodologiche, non come benchmark misurati.
Cos’è una linea modulare nel post-raccolta e cosa la differenzia da una linea “chiusa”
Una linea modulare per ortofrutta è un impianto di lavorazione post-raccolta composto da blocchi funzionali indipendenti e interconnessi, ciascuno responsabile di una fase del flusso: ricezione, trasporto e accumulo (buffer), selezione e calibratura, pesatura, confezionamento, etichettatura e pallettizzazione. Ogni modulo può essere dimensionato, sostituito o aggiunto separatamente, mantenendo la compatibilità meccanica e informatica con gli altri.
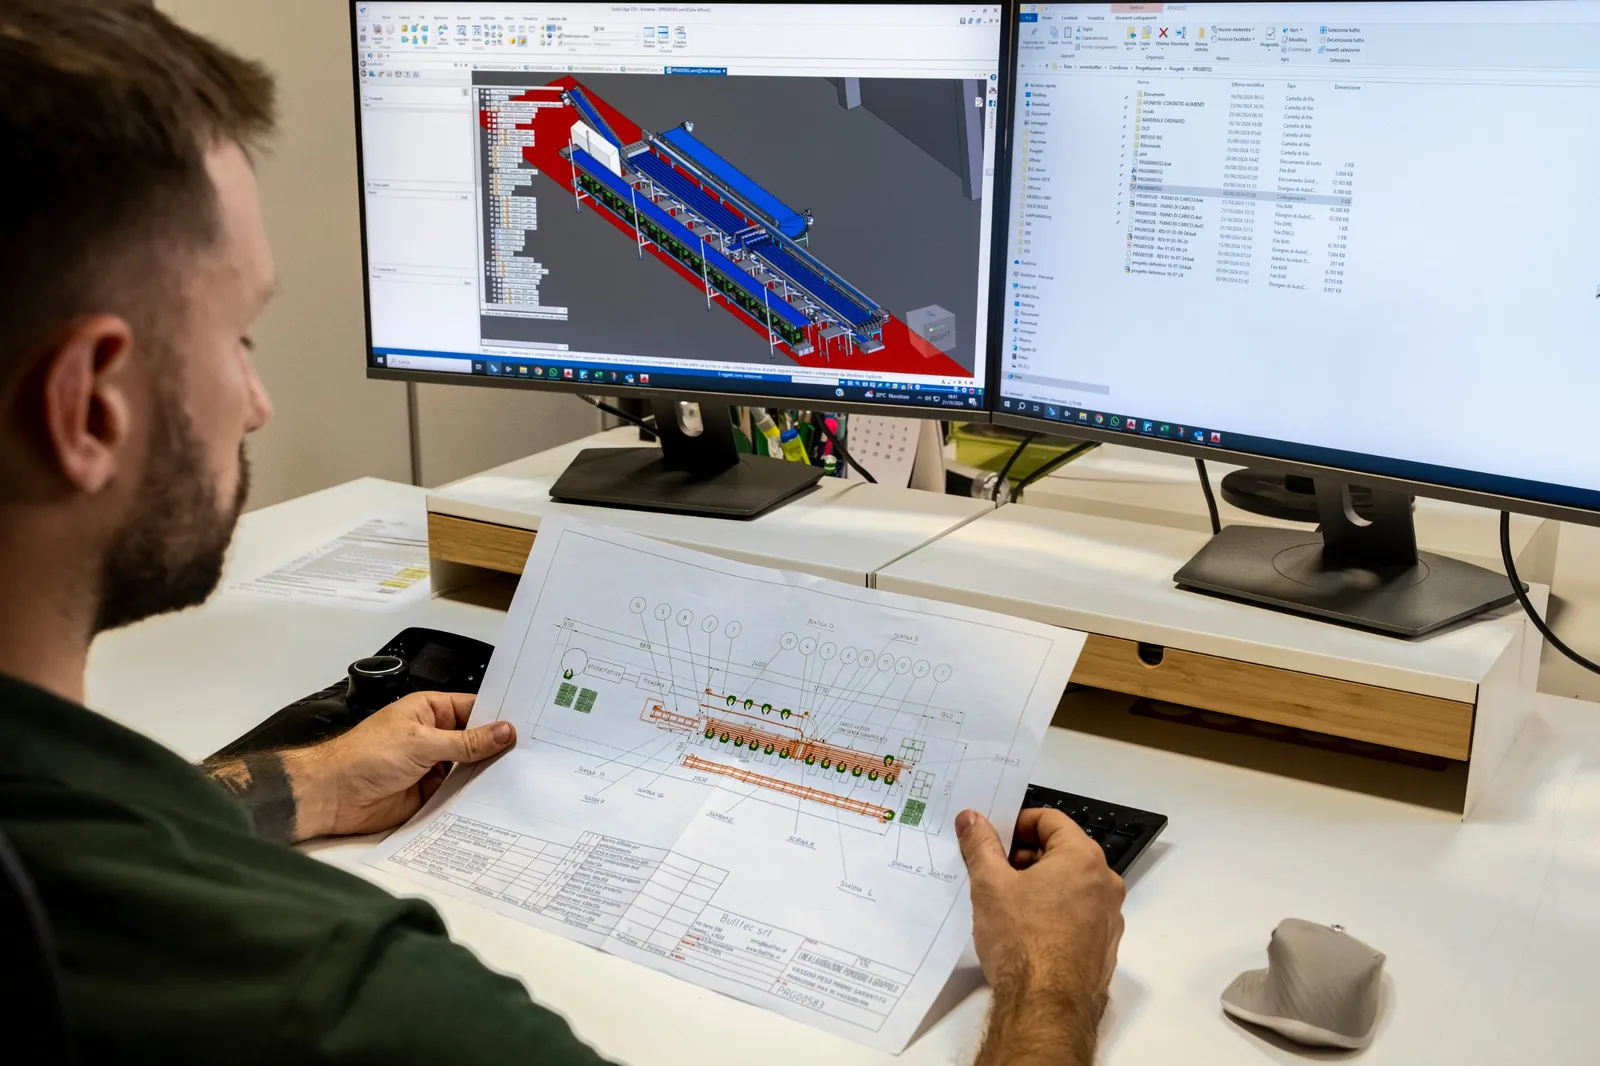
La differenza rispetto a una linea “chiusa” (o monolitica) è sostanziale. Una linea monolitica nasce come impianto unico, ottimizzato per un prodotto e un formato specifici: cambiare packaging, aumentare la portata o inserire una nuova referenza richiede spesso di rifare porzioni consistenti dell’impianto. Una linea modulare, invece, è progettata perché il layout, i punti di aggancio e il flusso dati siano scalabili fin dall’inizio.
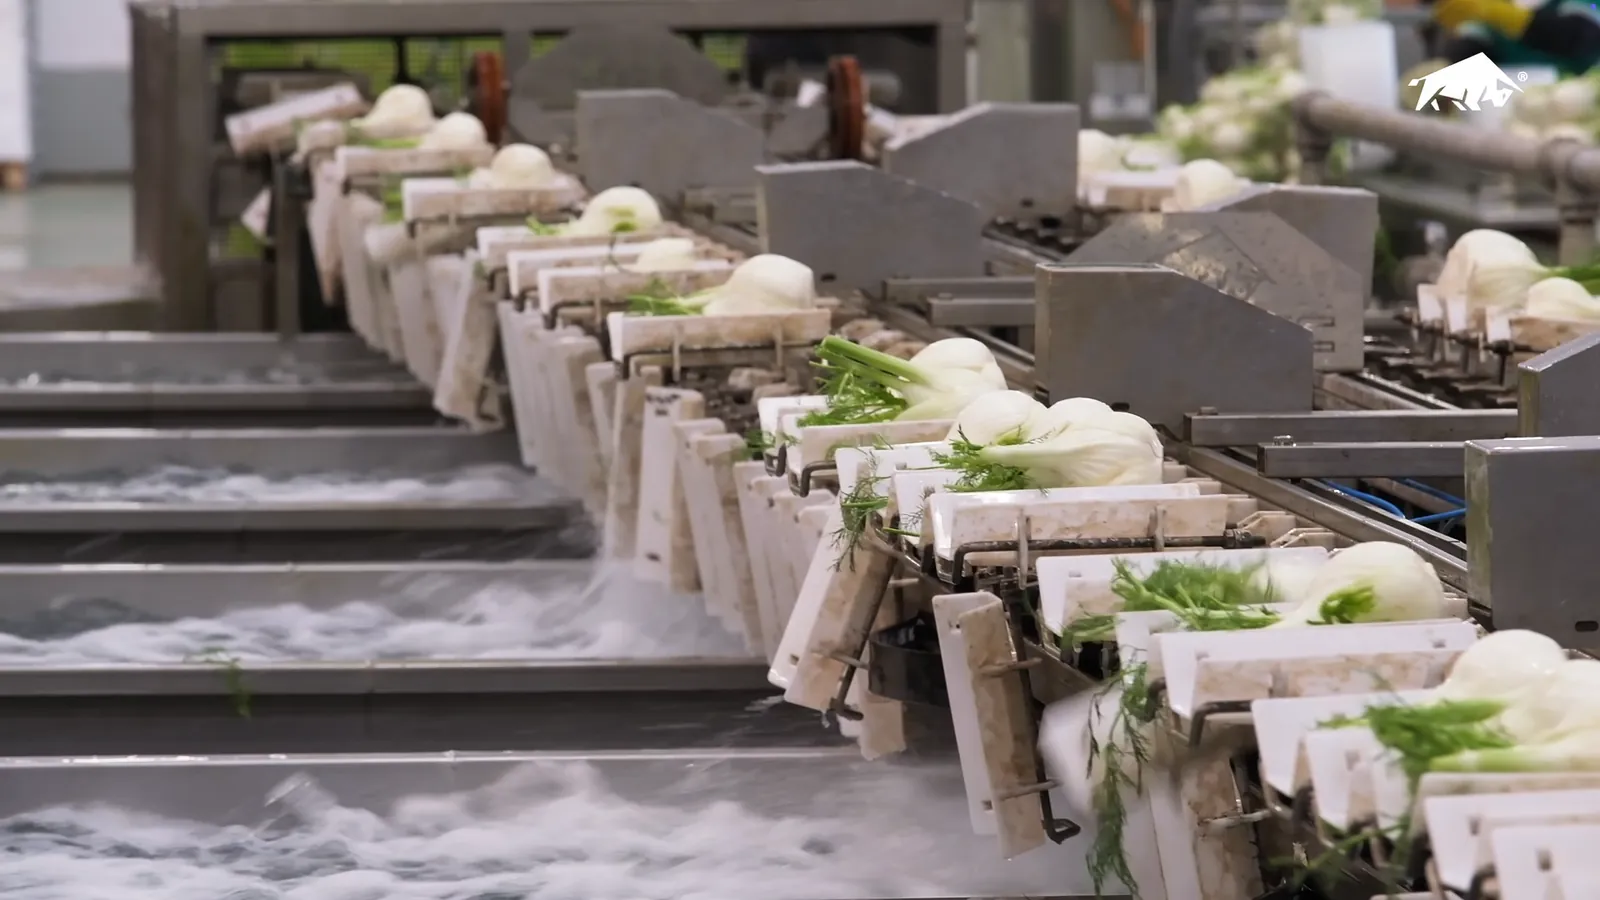
Bulltec progetta linee complete su misura per l’ortofrutta partendo dai propri moduli di calibratura elettronica — tra cui le calibratrici elettroniche a palette e le soluzioni dedicate a prodotti specifici come i finocchi — che costituiscono il cuore “selezione/calibratura” di una configurazione modulare.
I due flussi che ogni linea modulare deve governare
Una linea modulare governa contemporaneamente due flussi. Il material flow è il percorso fisico del prodotto: dal bin in ricezione fino al pallet finito. Il data flow è il percorso delle informazioni: lotto, peso, calibro, categoria qualitativa, scarti, etichetta ed unità logistica. In una linea modulare ben progettata, ogni modulo genera dati che alimentano i KPI di performance e la tracciabilità.
Quando il data flow viene aggiunto dopo, e non progettato insieme al material flow, la linea perde gran parte del suo valore misurabile: è uno degli errori ricorrenti descritti negli errori da evitare quando si progetta una linea modulare per ortofrutta.
Quando conviene davvero: scenari tipici di convenienza
Una linea modulare conviene quando la variabilità del business rende rischioso un investimento unico e rigido. Di seguito gli scenari in cui la modularità offre il vantaggio economico più netto.
Mix prodotti ampio. Un’azienda che lavora più referenze (per esempio insalate, finocchi, agrumi, frutta a nocciolo) su formati diversi ottiene dalla modularità la possibilità di condividere i moduli comuni (trasporti, buffer, pesatura) e specializzare solo i moduli di calibratura e confezionamento richiesti dal singolo prodotto. Forte stagionalità. Quando i volumi variano fortemente durante l’anno, la modularità consente di attivare moduli aggiuntivi (linee di confezionamento, posti di selezione) nei picchi e di ridurre la manodopera fissa nei periodi di basso carico. Cambi formato frequenti. Se l’impianto passa spesso da vaschette a flowpack, da reti a cartoni, i tempi di cambio formato incidono direttamente sulla disponibilità (parte dell’OEE). Un’architettura modulare con cambi formato rapidi riduce i fermi. Crescita per fasi. Un’azienda che non vuole (o non può) impegnare tutto il capex in un’unica soluzione può avviare lo Step 1 (per esempio selezione + pesatura), verificare i risultati e aggiungere lo Step 2 (confezionamento automatico) e lo Step 3 (etichettatura e pallettizzazione) nei mesi successivi.
Tabella: linea modulare vs linea monolitica
| Criterio | Linea modulare | Linea monolitica (“chiusa”) |
|---|---|---|
| Investimento iniziale | Distribuibile per step | Concentrato, unico |
| Cambi formato/packaging | Gestibili sul singolo modulo | Spesso richiedono interventi estesi |
| Scalabilità della portata | Aggiunta di moduli/posti | Limitata dal dimensionamento originale |
| Adattamento a nuove referenze | Modulo di calibratura/confezione dedicato | Frequente ridisegno impianto |
| Rischio di obsolescenza | Sostituzione del singolo blocco | Sostituzione di larghe porzioni |
| Complessità di integrazione dati | Da progettare fin dall’inizio | Da progettare fin dall’inizio |
L’approfondimento su come tradurre questi scenari in numeri è nel contenuto dedicato a calcolare ROI e KPI (OEE, scarti, giveaway) per una linea modulare.
I vantaggi misurabili: OEE, scarti, giveaway, produttività e reclami
Il valore di una linea modulare va misurato su indicatori economici, non solo sulla velocità nominale. Ecco i KPI che rendono la convenienza verificabile.
OEE (Overall Equipment Effectiveness)
L’OEE è l’indicatore che misura l’efficienza complessiva di un impianto ed è definito come il prodotto di tre fattori: disponibilità × performance × qualità. La disponibilità cala con i fermi e con i cambi formato lenti; la performance cala quando la linea gira sotto la velocità ideale; la qualità cala quando aumentano scarti e rilavorazioni. Una linea modulare agisce su tutti e tre i fattori: cambi formato più rapidi (disponibilità), buffer controllati che evitano intasamenti (performance), calibratura più consistente (qualità).
Riduzione degli scarti
Gli scarti evitabili nascono da urti, intasamenti, buffer non controllati e settaggi incoerenti tra operatori. Un flusso modulare con trasporti dolci e accumuli regolati riduce i danni meccanici al prodotto fresco. La riduzione degli scarti si traduce direttamente in più prodotto vendibile per ogni bin ricevuto.
Riduzione del giveaway di peso
Il giveaway è il sovrappeso medio regalato nel confezionamento a peso fisso: per non incorrere in confezioni sottopeso, l’operatore tende a caricare peso in eccesso. Questo sovrappeso, moltiplicato per il numero di confezioni prodotte in un anno, è un costo silenzioso ma significativo. Un modulo di pesatura combinata (multihead) riduce il giveaway avvicinando il peso reale al peso nominale dichiarato.
Esempio di calcolo (metodologico, non un dato cliente): se una linea produce 20.000 confezioni al giorno con un giveaway medio di 8 grammi, il sovrappeso quotidiano è di 160 kg di prodotto regalato. Su 250 giorni operativi diventano 40.000 kg all’anno. Il valore economico dipende dal prezzo del prodotto, ma il metodo di calcolo resta questo: confezioni/giorno × grammi di giveaway × giorni operativi.
Produttività e reclami
La produttività si misura in kg/uomo/ora: automatizzando le fasi ripetitive (scarico, alimentazione, fine linea, pallettizzazione) si aumentano i chili lavorati per ora di lavoro umano. I reclami calano quando la calibratura e la selezione riducono l’effetto “operatore-dipendente” e rendono replicabili gli standard qualitativi, come descritto nel contenuto Bulltec sull’automazione post-raccolta per ortofrutta.
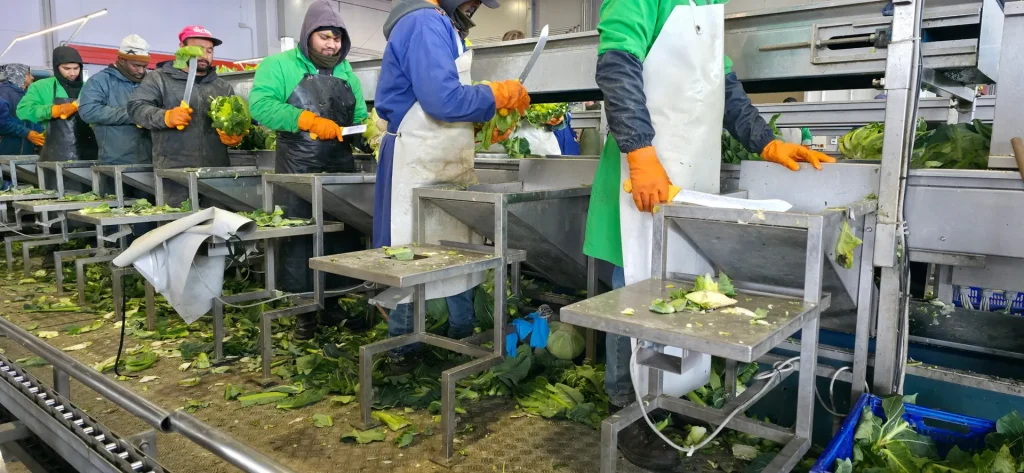
Architettura a moduli: dai trasporti alla tracciabilità
Una linea modulare per ortofrutta si compone di blocchi funzionali collegati in sequenza lungo il material flow. Comprendere cosa fa ciascun modulo aiuta a decidere dove investire per primo.
Trasporti e buffer
I trasporti spostano il prodotto tra i moduli; i buffer (accumuli) assorbono le differenze di ritmo tra fasi. Un buffer ben dimensionato evita che un rallentamento nel confezionamento fermi la calibratura a monte. Buffer sottodimensionati sono una causa frequente di fermi e di colli di bottiglia “spostati”.
Selezione e calibratura
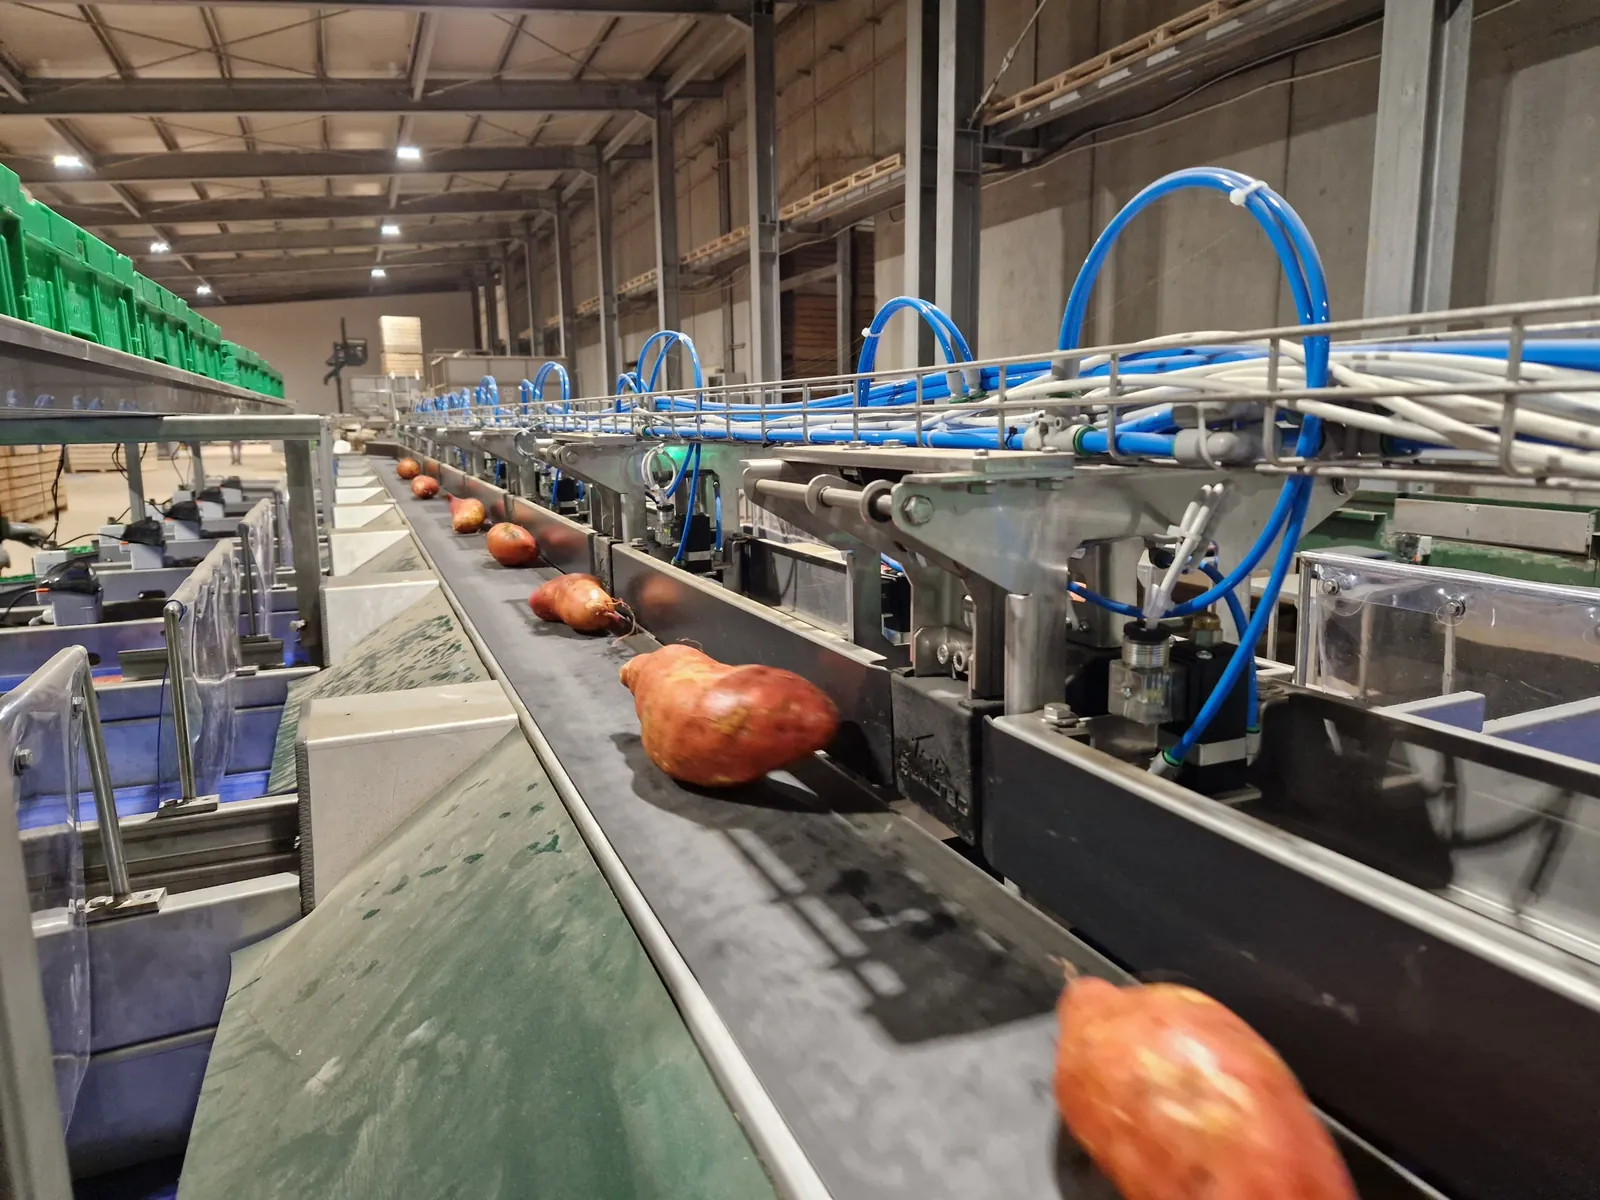
La selezione separa il prodotto per categoria qualitativa; la calibratura lo separa per peso e/o dimensione. È il modulo che determina la consistenza dello standard commerciale. Bulltec sviluppa in questo blocco le proprie calibratrici elettroniche a palette e soluzioni dedicate a prodotti specifici, il che consente di specializzare la calibratura senza toccare gli altri moduli.
Pesatura
La pesatura, tipicamente con sistemi combinati (multihead), è il modulo chiave per ridurre il giveaway nel confezionamento a peso fisso. Più teste di pesatura permettono combinazioni che si avvicinano al peso target minimizzando il sovrappeso.
Confezionamento ed etichettatura
Il confezionamento porta il prodotto nel suo imballo di vendita: vaschette, flowpack, reti, cartoni o RPC (Reusable Plastic Container). L’etichettatura applica peso, prezzo, lotto e codici di tracciabilità. La scelta di questi moduli dipende dal packaging e dalla frequenza dei cambi formato.
Pallettizzazione e integrazione dati
La pallettizzazione costruisce l’unità logistica finale. Il modulo di integrazione dati raccoglie lotti, pesi, scarti, etichette e pallet, alimentando qualità e KPI. Il dettaglio di come i moduli si collegano è nel contenuto su moduli e configurazioni: da ricezione a confezionamento in una linea ortofrutta.
Se stai valutando quali moduli inserire per primi nella tua linea, contatta il team Bulltec per una progettazione su misura a partire dai tuoi prodotti e formati.
Come stimare il ROI e costruire una roadmap modulare
Il ROI di una linea modulare si costruisce per step, perché ogni modulo ha un proprio capex e un proprio saving. Il vantaggio dell’approccio modulare è che si può investire dove il ritorno è più rapido e reinvestire i risparmi nello step successivo.
Il metodo in tre passaggi
Passo 1 — Misura la baseline. Prima di qualsiasi investimento, misura i KPI attuali: OEE, scarti, giveaway, kg/uomo/ora, reclami e tempi di cambio formato. Senza baseline non esiste un ROI verificabile. Passo 2 — Individua dove nasce il valore. Il valore si concentra tipicamente in tre punti: colli di bottiglia (fermi e code), giveaway in confezione (sovrappeso), errori di selezione/smistamento (scarti e reclami). Ordina questi punti per impatto economico. Passo 3 — Calcola il payback per modulo. Per ciascun modulo candidato, stima il saving annuo (per esempio riduzione del giveaway o della manodopera) e dividi il capex del modulo per il saving annuo: ottieni gli anni di payback. Investi prima nei moduli con payback più breve.
Roadmap modulare tipica
Una roadmap per fasi tipica prevede: Step 1 — selezione/calibratura e pesatura (i moduli che stabilizzano qualità e riducono giveaway); Step 2 — confezionamento automatico (riduzione manodopera nei punti ripetitivi); Step 3 — etichettatura, pallettizzazione e integrazione dati completa (tracciabilità e KPI). Il modello di calcolo dettagliato, con capex per modulo e sensitività su volumi e mix, è nel contenuto su calcolare ROI e KPI (OEE, scarti, giveaway) per una linea modulare.
Errori comuni e checklist di progettazione
Anche una linea modulare può rendere poco se progettata male. Ecco gli errori più costosi e una checklist per evitarli.
Errori di capacità e layout
Il primo errore è dimensionare sul picco sbagliato: progettare per un picco irrealistico gonfia il capex, mentre progettare per la media lascia la linea in crisi nei giorni di punta. Il secondo è il buffer insufficiente, che trasforma ogni micro-fermo di un modulo in un fermo di linea. Il terzo è il layout non scalabile: se non si prevedono punti di aggancio per moduli futuri, la modularità resta teorica.
Errori di processo
I cambi formato sottostimati sono l’errore più frequente: se si passa spesso da un packaging all’altro, il tempo di cambio incide sull’OEE più della velocità nominale. Un altro errore è il collo di bottiglia “spostato”: automatizzare un solo modulo veloce senza adeguare quelli a monte e a valle sposta semplicemente il collo di bottiglia altrove. Vanno inoltre previste manutenzione e accessibilità: un modulo difficile da pulire o riparare abbassa la disponibilità.
Errori di integrazione
L’errore più insidioso è aggiungere dati e tracciabilità troppo tardi: se lotti, pesi e scarti non sono raccolti fin dall’inizio, i KPI restano stime. Altrettanto grave è non definire i KPI prima di investire, e allineare l’automazione alla sola velocità invece che alla qualità. L’elenco completo, con i rimedi, è nel contenuto su errori da evitare quando si progetta una linea modulare per ortofrutta.
Checklist rapida di progettazione
- Ho misurato la baseline dei KPI (OEE, scarti, giveaway, kg/uomo/ora, reclami)?
- Ho dimensionato sul picco realistico e non sulla media né sull’estremo?
- I buffer assorbono i micro-fermi tra moduli?
- Il layout prevede punti di aggancio per moduli futuri?
- Ho stimato i tempi di cambio formato reali per ogni packaging?
- Il data flow (lotti, pesi, scarti, etichette, pallet) è progettato insieme al material flow?
- Ogni modulo è accessibile per pulizia e manutenzione?
Domande frequenti (FAQ)
Cos’è una linea modulare per ortofrutta?
Una linea modulare per ortofrutta è un impianto di lavorazione post-raccolta composto da blocchi funzionali indipendenti e interconnessi: trasporti e buffer, selezione e calibratura, pesatura, confezionamento, etichettatura e pallettizzazione. Ogni modulo può essere dimensionato, sostituito o aggiunto separatamente mantenendo la compatibilità con gli altri. La differenza rispetto a una linea “chiusa” è che la linea modulare è progettata fin dall’inizio perché layout, punti di aggancio e flusso dati siano scalabili, permettendo di adattare capacità, packaging e referenze senza rifare l’intero impianto.
Quando conviene una linea modulare rispetto a una monolitica?
Una linea modulare conviene quando la variabilità del business rende rischioso un investimento unico e rigido. Gli scenari tipici sono quattro: mix prodotti ampio (più referenze e formati), forte stagionalità dei volumi, cambi formato frequenti (che incidono sulla disponibilità dell’OEE) e crescita per fasi (investimento distribuibile su più step). In questi casi la modularità consente di condividere i moduli comuni, attivare capacità aggiuntiva nei picchi e investire dove il ritorno è più rapido, riducendo il rischio di obsolescenza dell’intero impianto.
Come si misurano i vantaggi di una linea modulare?
I vantaggi di una linea modulare si misurano su KPI economici, non solo sulla velocità. I principali sono l’OEE (prodotto di disponibilità, performance e qualità), la riduzione degli scarti evitabili, la riduzione del giveaway di peso nel confezionamento a peso fisso, la produttività in kg/uomo/ora, i tempi di cambio formato e il numero di reclami. La regola pratica è misurare la baseline di questi indicatori prima dell’investimento: senza una baseline non è possibile verificare il ritorno reale della linea.
Cos’è il giveaway e come lo riduce una linea modulare?
Il giveaway è il sovrappeso medio “regalato” nel confezionamento a peso fisso: per evitare confezioni sottopeso, si tende a caricare peso in eccesso. Moltiplicato per il numero annuo di confezioni, questo sovrappeso è un costo silenzioso. Una linea modulare lo riduce grazie al modulo di pesatura combinata (multihead), che avvicina il peso reale al peso nominale dichiarato. Esempio metodologico: 20.000 confezioni al giorno con 8 grammi di giveaway equivalgono a 160 kg al giorno e 40.000 kg su 250 giorni operativi.
Come si costruisce il ROI di una linea modulare?
Il ROI di una linea modulare si costruisce in tre passaggi. Primo: misurare la baseline dei KPI attuali (OEE, scarti, giveaway, produttività, reclami, tempi di cambio formato). Secondo: individuare dove nasce il valore, tipicamente colli di bottiglia, giveaway in confezione ed errori di selezione. Terzo: calcolare il payback per ogni modulo dividendo il suo capex per il saving annuo stimato, investendo prima nei moduli con payback più breve. L’approccio per step permette di reinvestire i risparmi del primo modulo nello step successivo.
Quali errori evitare nella progettazione di una linea modulare?
Gli errori più costosi nella progettazione di una linea modulare sono tre categorie. Errori di capacità e layout: dimensionare sul picco sbagliato, prevedere buffer insufficienti, progettare un layout non scalabile. Errori di processo: sottostimare i tempi di cambio formato, automatizzare un solo modulo spostando il collo di bottiglia, trascurare manutenzione e accessibilità. Errori di integrazione: aggiungere dati e tracciabilità troppo tardi, non definire i KPI prima di investire, allineare l’automazione alla sola velocità invece che alla qualità.
Fonti
- Bulltec — Automazione post-raccolta per ortofrutta: https://bulltec.it/2026/07/29/automazione-post-raccolta-ortofrutta/
- Bulltec — Prodotti (calibratrici e linee): https://bulltec.it/prodotti/
- Bulltec — Calibratrici elettroniche a palette: https://bulltec.it/calibratrici-elettroniche-a-palette/
In sintesi e prossimi passi
Una linea modulare per ortofrutta conviene quando mix prodotti, stagionalità, cambi formato o crescita per fasi rendono rischioso un impianto rigido, e i suoi vantaggi diventano verificabili solo se misurati su OEE, scarti, giveaway, produttività e reclami. Per progettare la tua configurazione a partire dai prodotti e dai formati reali, rivolgiti al team Bulltec.
Approfondisci con gli altri contenuti della guida: