
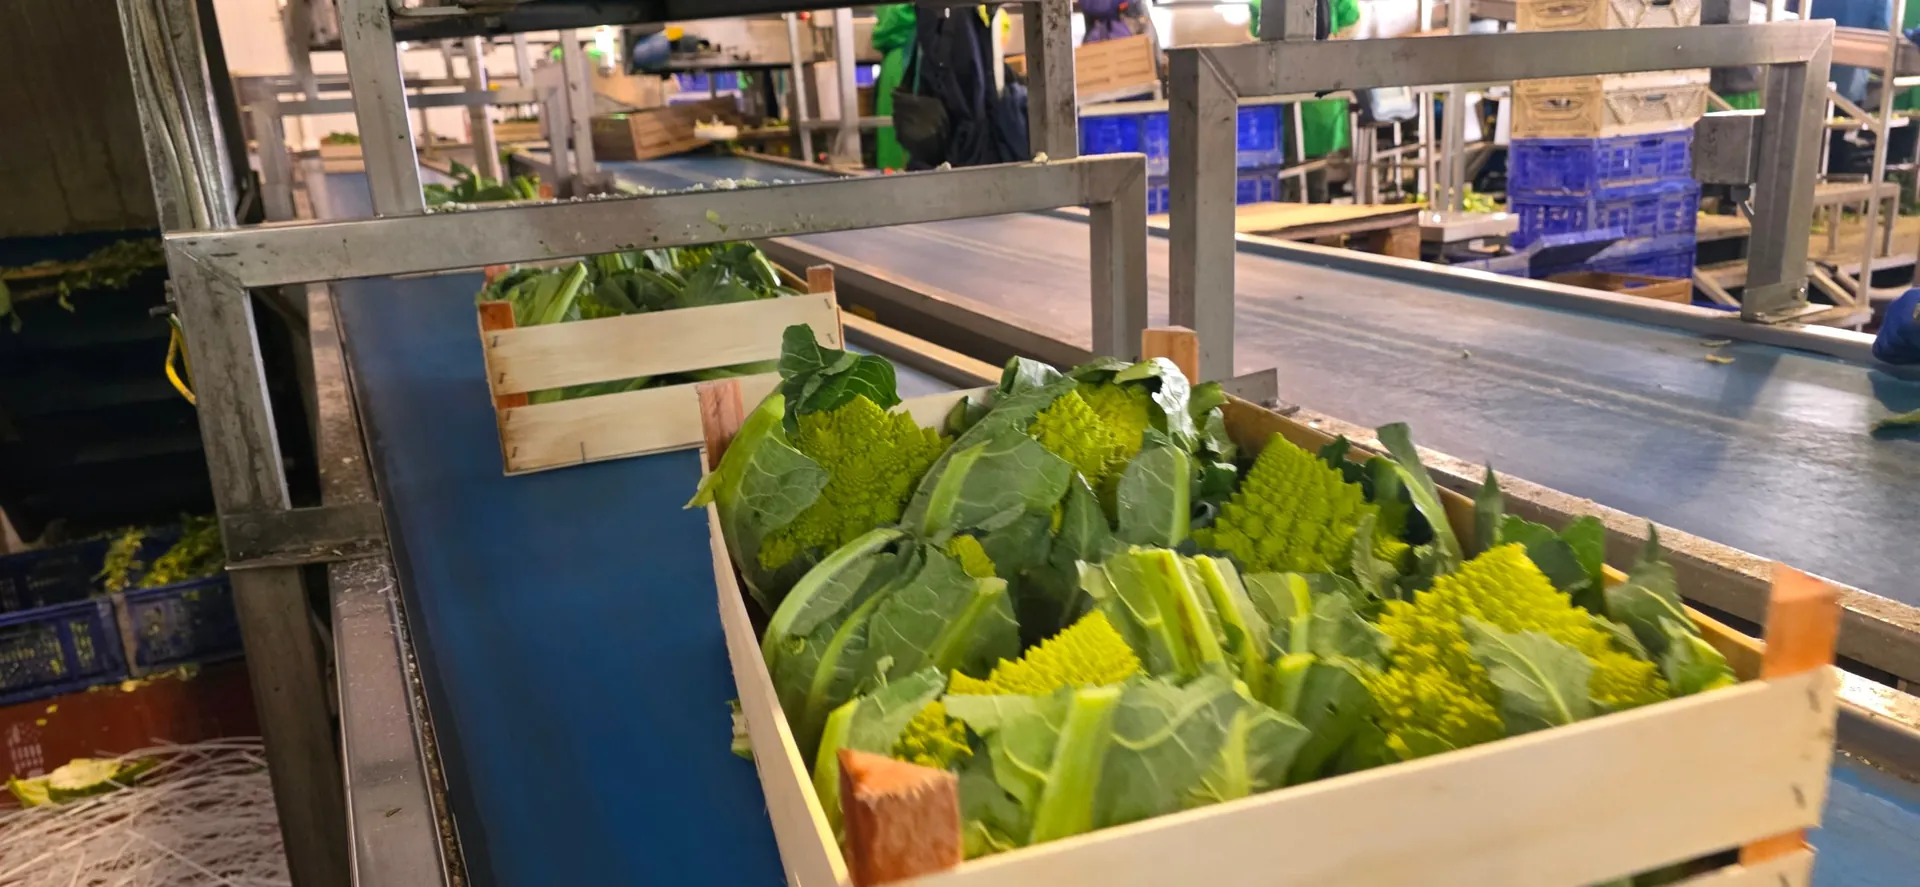
- Una línea modular para frutas y hortalizas es una instalación postcosecha construida con bloques independientes (transportes/buffers, selección/calibrado, pesaje, envasado, etiquetado, paletizado) que se añaden o reconfiguran con el tiempo sin rehacer toda la instalación.
- Las líneas modulares convienen sobre todo cuando la empresa tiene un mix de productos amplio, una fuerte estacionalidad, cambios de formato frecuentes o un plan de crecimiento por fases: en estos escenarios la modularidad permite invertir por etapas y adaptar la capacidad y el packaging.
- Las ventajas se miden con KPI concretos: OEE (disponibilidad × rendimiento × calidad), reducción de descartes, reducción del giveaway de peso en el envase, productividad en kg por operario y hora, tiempos de cambio de formato y número de reclamaciones.
- El ROI de una línea modular mejora cuando la instalación se diseña como un sistema (layout + sincronización + datos) y no como una suma de máquinas aisladas.
- Los errores más costosos son dimensionar sobre el pico equivocado, subestimar los cambios de formato e integrar los datos y la trazabilidad demasiado tarde.
Actualizado: agosto de 2026 Nota metodológica. Este artículo se basa en la documentación técnica pública de Bulltec (página de productos y contenido sobre la automatización postcosecha de frutas y hortalizas) y en conceptos estándar de medición del rendimiento de las instalaciones (OEE, giveaway, descartes). No se recoge ningún dato de resultados de clientes: donde aparecen cifras, se indican como ejemplos de cálculo o como definiciones metodológicas, no como benchmarks medidos.
Qué es una línea modular en la postcosecha y qué la diferencia de una línea «cerrada»
Una línea modular para frutas y hortalizas es una instalación de procesado postcosecha compuesta por bloques funcionales independientes e interconectados, cada uno responsable de una fase del flujo: recepción, transporte y acumulación (buffer), selección y calibrado, pesaje, envasado, etiquetado y paletizado. Cada módulo puede dimensionarse, sustituirse o añadirse por separado, manteniendo la compatibilidad mecánica e informática con los demás.
La diferencia con una línea «cerrada» (o monolítica) es sustancial. Una línea monolítica nace como una instalación única, optimizada para un producto y un formato concretos: cambiar el packaging, aumentar la capacidad o introducir una nueva referencia suele exigir rehacer partes importantes de la instalación. Una línea modular, en cambio, está diseñada para que el layout, los puntos de conexión y el flujo de datos sean escalables desde el principio.
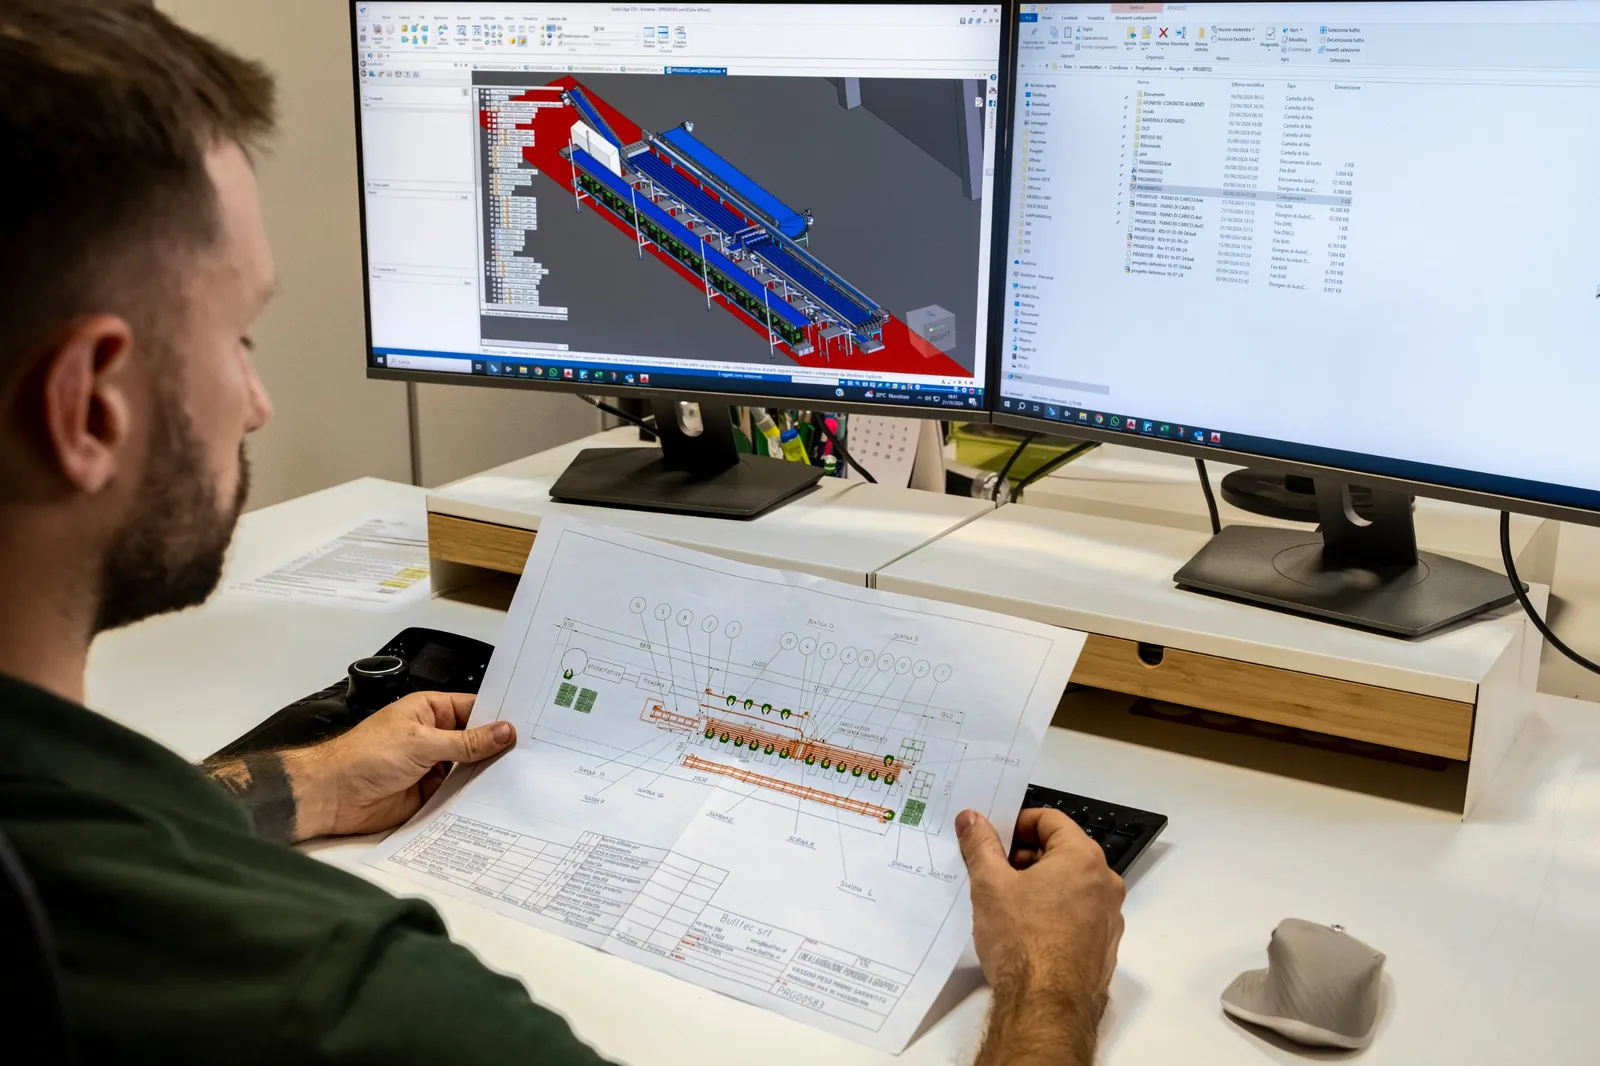
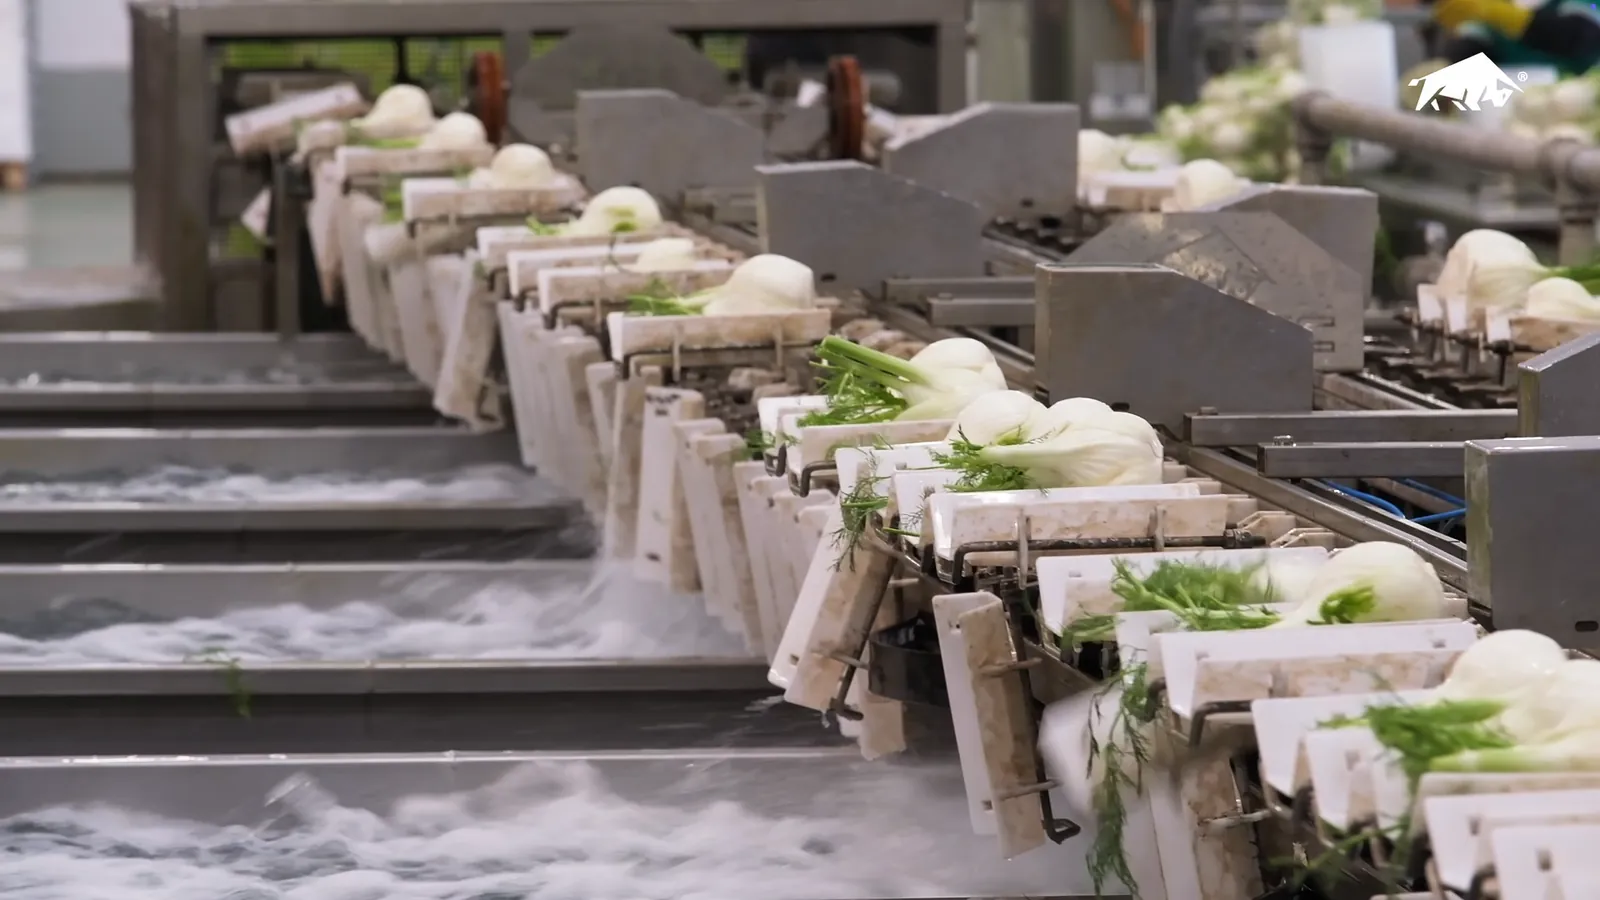
Bulltec diseña líneas completas a medida para frutas y hortalizas a partir de sus propios módulos de calibrado electrónico —entre ellos las calibradoras electrónicas de paletas y las soluciones dedicadas a productos específicos como el hinojo—, que constituyen el núcleo de «selección/calibrado» de una configuración modular.
Los dos flujos que toda línea modular debe gobernar
Una línea modular gobierna simultáneamente dos flujos. El material flow es el recorrido físico del producto: desde el bin en recepción hasta el palet terminado. El data flow es el recorrido de la información: lote, peso, calibre, categoría de calidad, descartes, etiqueta y unidad logística. En una línea modular bien diseñada, cada módulo genera datos que alimentan los KPI de rendimiento y la trazabilidad.
Cuando el data flow se añade después, y no se diseña junto con el material flow, la línea pierde gran parte de su valor medible: es uno de los errores recurrentes descritos en los errores que se deben evitar al diseñar una línea modular para frutas y hortalizas.
Cuándo conviene de verdad: escenarios típicos
Una línea modular conviene cuando la variabilidad del negocio hace que una inversión única y rígida sea arriesgada. A continuación se describen los escenarios en los que la modularidad ofrece la ventaja económica más clara.
Mix de productos amplio. Una empresa que trabaja varias referencias (por ejemplo ensaladas, hinojos, cítricos, fruta de hueso) en formatos distintos obtiene de la modularidad la posibilidad de compartir los módulos comunes (transportes, buffers, pesaje) y especializar solo los módulos de calibrado y envasado que requiere cada producto. Fuerte estacionalidad. Cuando los volúmenes varían mucho a lo largo del año, la modularidad permite activar módulos adicionales (líneas de envasado, puestos de selección) en los picos y reducir la mano de obra fija en los periodos de baja carga. Cambios de formato frecuentes. Si la instalación pasa a menudo de bandejas a flowpack, o de mallas a cajas de cartón, los tiempos de cambio de formato inciden directamente en la disponibilidad (parte del OEE). Una arquitectura modular con cambios de formato rápidos reduce las paradas. Crecimiento por fases. Una empresa que no quiere (o no puede) comprometer todo el capex en una única solución puede poner en marcha la Etapa 1 (por ejemplo selección + pesaje), verificar los resultados y añadir la Etapa 2 (envasado automático) y la Etapa 3 (etiquetado y paletizado) en los meses siguientes.
Tabla: línea modular frente a línea monolítica
| Criterio | Línea modular | Línea monolítica («cerrada») |
|---|---|---|
| Inversión inicial | Distribuible por etapas | Concentrada, única |
| Cambios de formato/packaging | Gestionables en el módulo concreto | A menudo requieren intervenciones amplias |
| Escalabilidad de la capacidad | Adición de módulos/puestos | Limitada por el dimensionamiento original |
| Adaptación a nuevas referencias | Módulo de calibrado/envasado dedicado | Rediseño frecuente de la instalación |
| Riesgo de obsolescencia | Sustitución del bloque concreto | Sustitución de grandes partes |
| Complejidad de integración de datos | Debe diseñarse desde el principio | Debe diseñarse desde el principio |
Cómo traducir estos escenarios en cifras se explica en el contenido dedicado a calcular el ROI y los KPI (OEE, descartes, giveaway) de una línea modular.
Las ventajas medibles: OEE, descartes, giveaway, productividad y reclamaciones
El valor de una línea modular debe medirse con indicadores económicos, no solo con la velocidad nominal. Estos son los KPI que hacen verificable la rentabilidad.
OEE (Overall Equipment Effectiveness)
El OEE es el indicador que mide la eficiencia global de una instalación y se define como el producto de tres factores: disponibilidad × rendimiento × calidad. La disponibilidad baja con las paradas y con los cambios de formato lentos; el rendimiento baja cuando la línea funciona por debajo de la velocidad ideal; la calidad baja cuando aumentan los descartes y los reprocesos. Una línea modular actúa sobre los tres factores: cambios de formato más rápidos (disponibilidad), buffers controlados que evitan atascos (rendimiento), calibrado más uniforme (calidad).
Reducción de los descartes
Los descartes evitables nacen de golpes, atascos, buffers no controlados y ajustes incoherentes entre operarios. Un flujo modular con transporte suave y acumulaciones reguladas reduce los daños mecánicos al producto fresco. La reducción de los descartes se traduce directamente en más producto vendible por cada bin recibido.
Reducción del giveaway de peso
El giveaway es el exceso de peso medio regalado en el envasado a peso fijo: para no incurrir en envases con falta de peso, el operario tiende a cargar peso de más. Este exceso, multiplicado por el número de envases producidos en un año, es un coste silencioso pero significativo. Un módulo de pesaje combinatorio (multicabezal) reduce el giveaway acercando el peso real al peso nominal declarado.
Ejemplo de cálculo (metodológico, no un dato de cliente): si una línea produce 20.000 envases al día con un giveaway medio de 8 gramos, el exceso de peso diario es de 160 kg de producto regalado. En 250 días operativos se convierten en 40.000 kg al año. El valor económico depende del precio del producto, pero el método de cálculo es siempre este: envases/día × gramos de giveaway × días operativos.
Productividad y reclamaciones
La productividad se mide en kg por operario y hora: automatizando las fases repetitivas (descarga, alimentación, fin de línea, paletizado) aumentan los kilos procesados por hora de trabajo humano. Las reclamaciones disminuyen cuando el calibrado y la selección reducen el efecto «dependiente del operario» y hacen replicables los estándares de calidad, como se describe en el contenido de Bulltec sobre la automatización postcosecha para frutas y hortalizas.
Arquitectura modular: de los transportes a la trazabilidad
Una línea modular para frutas y hortalizas se compone de bloques funcionales conectados en secuencia a lo largo del material flow. Entender qué hace cada módulo ayuda a decidir dónde invertir primero.
Transportes y buffers
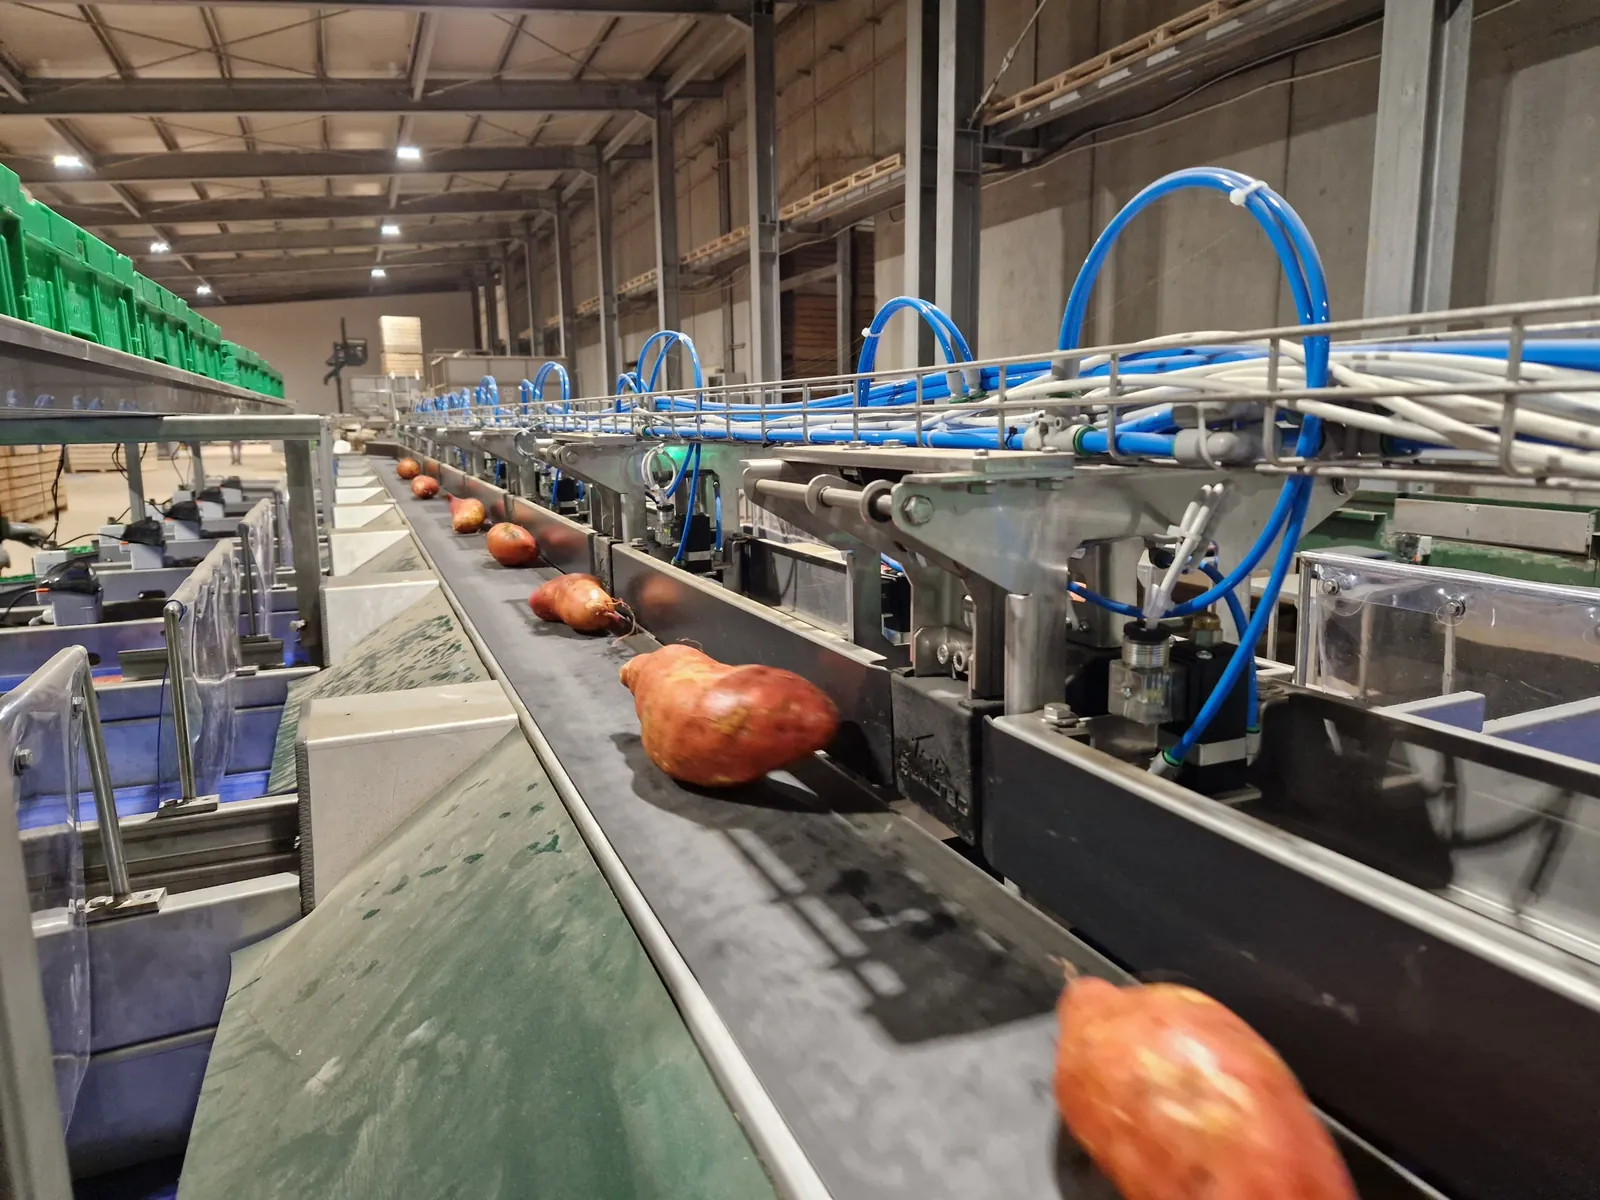
Los transportes desplazan el producto entre los módulos; los buffers (acumulaciones) absorben las diferencias de ritmo entre fases. Un buffer bien dimensionado evita que una ralentización en el envasado detenga el calibrado aguas arriba. Los buffers infradimensionados son una causa frecuente de paradas y de cuellos de botella «desplazados».
Selección y calibrado
La selección separa el producto por categoría de calidad; el calibrado lo separa por peso y/o tamaño. Es el módulo que determina la uniformidad del estándar comercial. En este bloque Bulltec desarrolla sus propias calibradoras electrónicas de paletas y soluciones dedicadas a productos específicos, lo que permite especializar el calibrado sin tocar los demás módulos.
Pesaje
El pesaje, normalmente con sistemas combinatorios (multicabezal), es el módulo clave para reducir el giveaway en el envasado a peso fijo. Más cabezales de pesaje permiten combinaciones que se acercan al peso objetivo minimizando el exceso de peso.
Envasado y etiquetado
El envasado coloca el producto en su envase de venta: bandejas, flowpack, mallas, cajas de cartón o RPC (Reusable Plastic Container). El etiquetado aplica peso, precio, lote y códigos de trazabilidad. La elección de estos módulos depende del packaging y de la frecuencia de los cambios de formato.
Paletizado e integración de datos
El paletizado construye la unidad logística final. El módulo de integración de datos recoge lotes, pesos, descartes, etiquetas y palets, y alimenta la calidad y los KPI. El detalle de cómo se conectan los módulos se explica en el contenido sobre módulos y configuraciones: de la recepción al envasado en una línea hortofrutícola.
Si estás valorando qué módulos incluir primero en tu línea, contacta con el equipo de Bulltec para un diseño a medida a partir de tus productos y formatos.
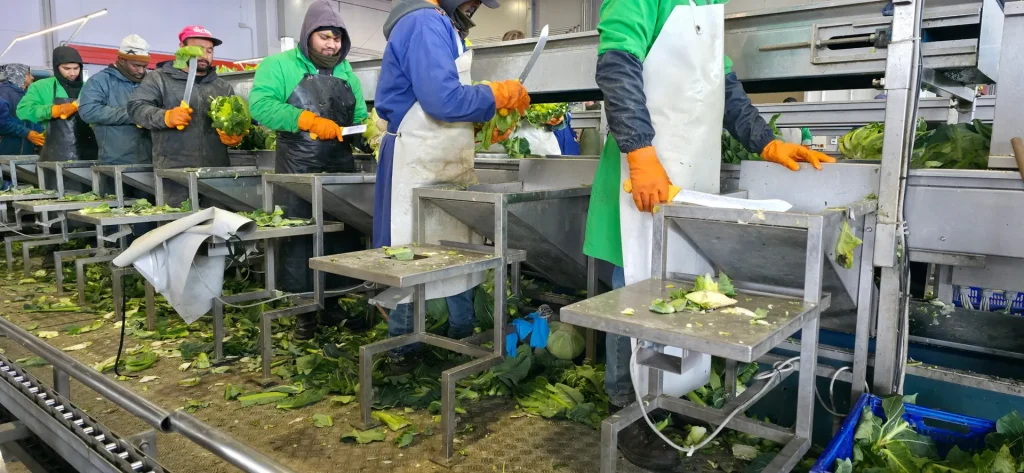
Cómo estimar el ROI y construir una hoja de ruta modular
El ROI de una línea modular se construye por etapas, porque cada módulo tiene su propio capex y su propio ahorro. La ventaja del enfoque modular es que se puede invertir donde el retorno es más rápido y reinvertir los ahorros en la etapa siguiente.
El método en tres pasos
Paso 1 — Mide la baseline. Antes de cualquier inversión, mide los KPI actuales: OEE, descartes, giveaway, kg por operario y hora, reclamaciones y tiempos de cambio de formato. Sin baseline no existe un ROI verificable. Paso 2 — Identifica dónde nace el valor. El valor se concentra normalmente en tres puntos: cuellos de botella (paradas y colas), giveaway en el envase (exceso de peso), errores de selección/clasificación (descartes y reclamaciones). Ordena estos puntos por impacto económico. Paso 3 — Calcula el payback por módulo. Para cada módulo candidato, estima el ahorro anual (por ejemplo la reducción del giveaway o de la mano de obra) y divide el capex del módulo entre el ahorro anual: obtienes los años de payback. Invierte primero en los módulos con el payback más corto.
Hoja de ruta modular típica
Una hoja de ruta por fases típica prevé: Etapa 1 — selección/calibrado y pesaje (los módulos que estabilizan la calidad y reducen el giveaway); Etapa 2 — envasado automático (reducción de mano de obra en los puntos repetitivos); Etapa 3 — etiquetado, paletizado e integración completa de datos (trazabilidad y KPI). El modelo de cálculo detallado, con capex por módulo y sensibilidad a volúmenes y mix, se encuentra en el contenido sobre cómo calcular el ROI y los KPI (OEE, descartes, giveaway) de una línea modular.
Errores comunes y checklist de diseño
Incluso una línea modular puede rendir poco si está mal diseñada. Estos son los errores más costosos y una checklist para evitarlos.
Errores de capacidad y layout
El primer error es dimensionar sobre el pico equivocado: diseñar para un pico poco realista infla el capex, mientras que diseñar para la media deja la línea en crisis en los días de máxima actividad. El segundo es el buffer insuficiente, que convierte cada microparada de un módulo en una parada de línea. El tercero es el layout no escalable: si no se prevén puntos de conexión para módulos futuros, la modularidad se queda en teoría.
Errores de proceso
Los cambios de formato subestimados son el error más frecuente: si se pasa a menudo de un packaging a otro, el tiempo de cambio incide en el OEE más que la velocidad nominal. Otro error es el cuello de botella «desplazado»: automatizar un solo módulo rápido sin adaptar los situados aguas arriba y aguas abajo simplemente traslada el cuello de botella a otro punto. También hay que prever el mantenimiento y la accesibilidad: un módulo difícil de limpiar o reparar reduce la disponibilidad.
Errores de integración
El error más insidioso es añadir los datos y la trazabilidad demasiado tarde: si los lotes, los pesos y los descartes no se recogen desde el principio, los KPI siguen siendo estimaciones. Igual de grave es no definir los KPI antes de invertir, y alinear la automatización solo con la velocidad en lugar de con la calidad. La lista completa, con las soluciones, está en el contenido sobre los errores que se deben evitar al diseñar una línea modular para frutas y hortalizas.
Checklist rápida de diseño
- ¿He medido la baseline de los KPI (OEE, descartes, giveaway, kg por operario y hora, reclamaciones)?
- ¿He dimensionado sobre el pico realista y no sobre la media ni sobre el extremo?
- ¿Los buffers absorben las microparadas entre módulos?
- ¿El layout prevé puntos de conexión para módulos futuros?
- ¿He estimado los tiempos reales de cambio de formato para cada packaging?
- ¿El data flow (lotes, pesos, descartes, etiquetas, palets) se ha diseñado junto con el material flow?
- ¿Cada módulo es accesible para la limpieza y el mantenimiento?
Preguntas frecuentes (FAQ)
¿Qué es una línea modular para frutas y hortalizas?
Una línea modular para frutas y hortalizas es una instalación de procesado postcosecha compuesta por bloques funcionales independientes e interconectados: transportes y buffers, selección y calibrado, pesaje, envasado, etiquetado y paletizado. Cada módulo puede dimensionarse, sustituirse o añadirse por separado manteniendo la compatibilidad con los demás. La diferencia con una línea «cerrada» es que la línea modular se diseña desde el principio para que el layout, los puntos de conexión y el flujo de datos sean escalables, lo que permite adaptar la capacidad, el packaging y las referencias sin rehacer toda la instalación.
¿Cuándo conviene una línea modular frente a una monolítica?
Una línea modular conviene cuando la variabilidad del negocio hace que una inversión única y rígida sea arriesgada. Los escenarios típicos son cuatro: mix de productos amplio (varias referencias y formatos), fuerte estacionalidad de los volúmenes, cambios de formato frecuentes (que inciden en la disponibilidad del OEE) y crecimiento por fases (inversión distribuible en varias etapas). En estos casos la modularidad permite compartir los módulos comunes, activar capacidad adicional en los picos e invertir donde el retorno es más rápido, reduciendo el riesgo de obsolescencia de toda la instalación.
¿Cómo se miden las ventajas de una línea modular?
Las ventajas de una línea modular se miden con KPI económicos, no solo con la velocidad. Los principales son el OEE (producto de disponibilidad, rendimiento y calidad), la reducción de los descartes evitables, la reducción del giveaway de peso en el envasado a peso fijo, la productividad en kg por operario y hora, los tiempos de cambio de formato y el número de reclamaciones. La regla práctica es medir la baseline de estos indicadores antes de la inversión: sin una baseline no es posible verificar el retorno real de la línea.
¿Qué es el giveaway y cómo lo reduce una línea modular?
El giveaway es el exceso de peso medio «regalado» en el envasado a peso fijo: para evitar envases con falta de peso, se tiende a cargar peso de más. Multiplicado por el número anual de envases, este exceso de peso es un coste silencioso. Una línea modular lo reduce gracias al módulo de pesaje combinatorio (multicabezal), que acerca el peso real al peso nominal declarado. Ejemplo metodológico: 20.000 envases al día con 8 gramos de giveaway equivalen a 160 kg al día y a 40.000 kg en 250 días operativos.
¿Cómo se construye el ROI de una línea modular?
El ROI de una línea modular se construye en tres pasos. Primero: medir la baseline de los KPI actuales (OEE, descartes, giveaway, productividad, reclamaciones, tiempos de cambio de formato). Segundo: identificar dónde nace el valor, normalmente en los cuellos de botella, el giveaway en el envase y los errores de selección. Tercero: calcular el payback de cada módulo dividiendo su capex entre el ahorro anual estimado, e invertir primero en los módulos con el payback más corto. El enfoque por etapas permite reinvertir los ahorros del primer módulo en la etapa siguiente.
¿Qué errores hay que evitar en el diseño de una línea modular?
Los errores más costosos en el diseño de una línea modular se agrupan en tres categorías. Errores de capacidad y layout: dimensionar sobre el pico equivocado, prever buffers insuficientes, diseñar un layout no escalable. Errores de proceso: subestimar los tiempos de cambio de formato, automatizar un solo módulo desplazando el cuello de botella, descuidar el mantenimiento y la accesibilidad. Errores de integración: añadir los datos y la trazabilidad demasiado tarde, no definir los KPI antes de invertir, alinear la automatización solo con la velocidad en lugar de con la calidad.
Fuentes
- Bulltec — Automatización postcosecha para frutas y hortalizas: https://bulltec.it/es/automatizacion-postcosecha-para-hortofruticolas-como-hacer-mas-eficiente-la-elaboracion-desde-la-recepcion-hasta-el-envasado/
- Bulltec — Productos (calibradoras y líneas): https://bulltec.it/es/productos/
- Bulltec — Calibradoras electrónicas de paletas: https://bulltec.it/es/calibradoras-electronicas-de-paletas/
En resumen y próximos pasos
Una línea modular para frutas y hortalizas conviene cuando el mix de productos, la estacionalidad, los cambios de formato o el crecimiento por fases hacen que una instalación rígida sea arriesgada, y sus ventajas solo se vuelven verificables si se miden con OEE, descartes, giveaway, productividad y reclamaciones. Para diseñar tu configuración a partir de tus productos y formatos reales, ponte en contacto con el equipo de Bulltec.
Profundiza con los demás contenidos de la guía: