
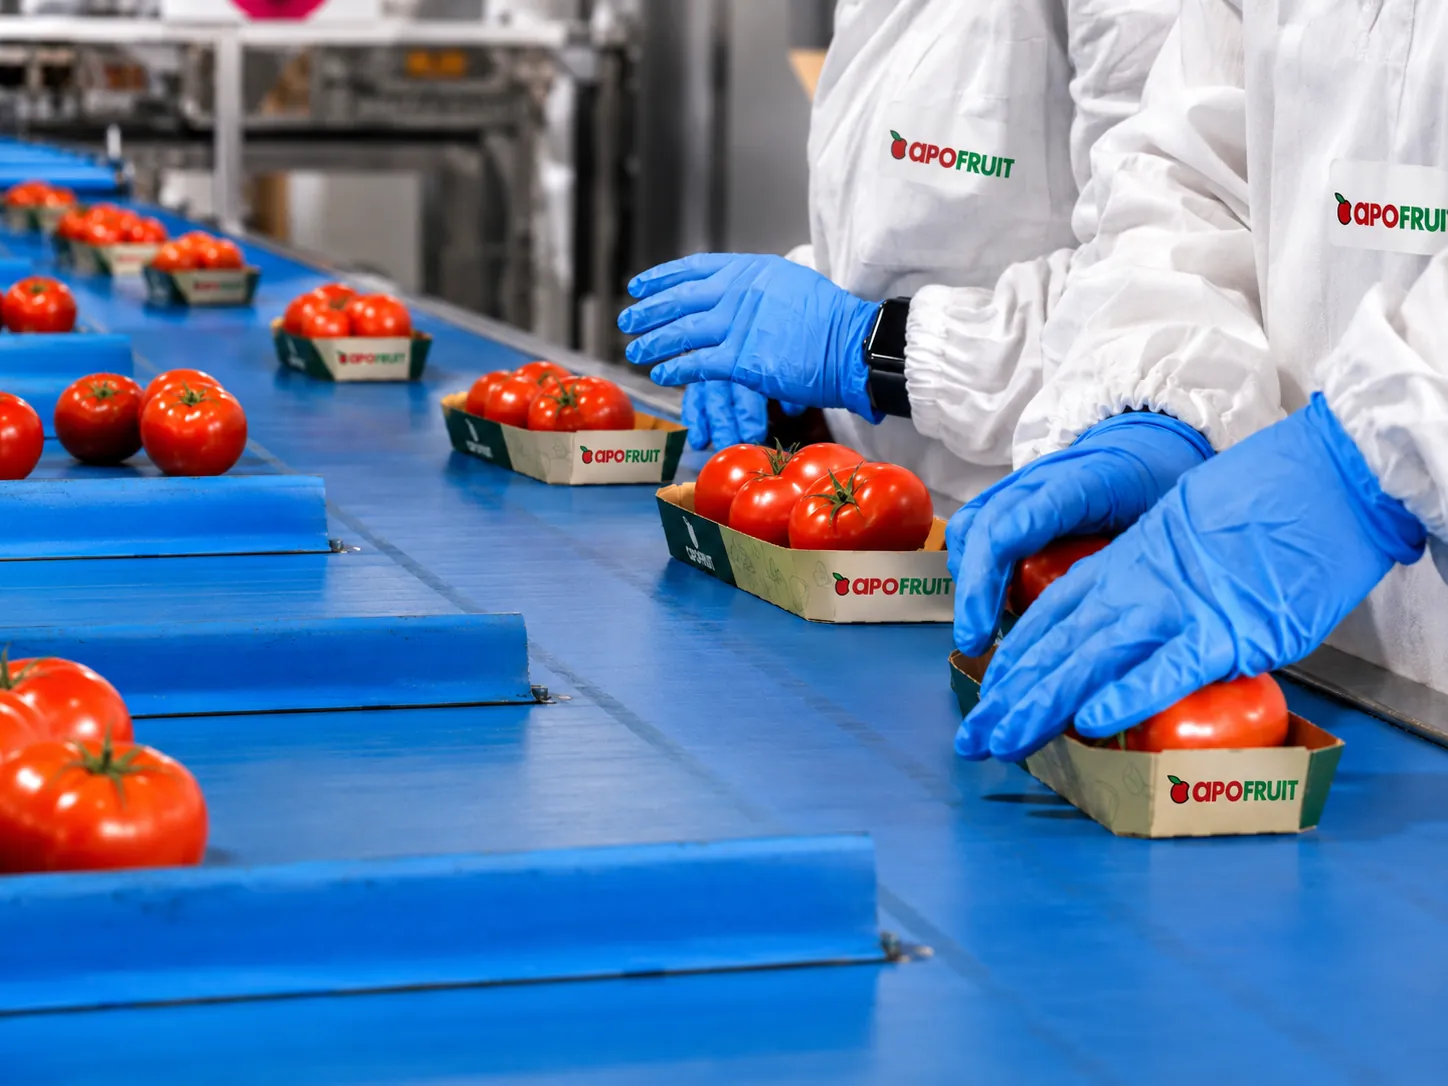
- Le TRS en station de conditionnement permet de comprendre quelle part du temps de production planifié devient une production conforme, à la vitesse attendue et sans arrêts inutiles.
- Dans une station de conditionnement de fruits et légumes, il ne suffit pas de regarder les colis/heure : il faut aussi surveiller rebuts, giveaway de poids, erreurs d’étiquette, réclamations et retouches.
- Les données utiles se collectent aux points où la valeur se crée ou se perd : calibrage, pesage, conditionnement, étiquetage, palettisation et expédition.
- Un bon tableau de bord ne fonctionne que s’il est lié à des routines claires : réunions quotidiennes, seuils d’alarme, Pareto des arrêts et analyse des 5 pourquoi.
- Si vous voulez vraiment améliorer la productivité et le contrôle, les KPI et le TRS doivent être lus avec les flux, l’agencement, les standards opérationnels et la qualité.
Dans la station de conditionnement de fruits et légumes, parler de productivité sans mesurer le TRS en station de conditionnement conduit presque toujours à de mauvaises décisions. La ligne semble tourner, les colis sortent, mais entre micro-arrêts, retouches, giveaway de poids, erreurs d’étiquette et attentes d’une étape à l’autre, la marge s’érode. Cet article du cluster KPI et TRS pour la station de conditionnement de fruits et légumes est relié au Guide complet pour augmenter la productivité et le contrôle dans la station de conditionnement et montre comment transformer les chiffres en véritable contrôle de ligne.
TRS en station de conditionnement: comment le calculer et ce qu’il dit vraiment
Le TRS est l’indicateur de synthèse le plus utile lorsque vous voulez savoir si une ligne perd de la capacité à cause d’arrêts, de ralentissements ou de non-conformités. Simplement :
TRS = Disponibilité × Performance × Qualité
Les trois composantes à bien lire
- Disponibilité : mesure combien de temps la ligne a été réellement disponible par rapport au temps planifié. Ici pèsent les arrêts machine, les attentes de matériel, les réinitialisations, les changements de format trop longs et le manque de coordination en amont ou en aval.
- Performance : compare la vitesse réelle à la vitesse standard. Si la calibreuse, la peseuse ou la fin de ligne travaillent en dessous de l’objectif, le TRS baisse même sans véritables arrêts.
- Qualité : mesure la part de production conforme. Dans la station de conditionnement, cela signifie des emballages dans les tolérances, des étiquettes correctes, des lots tracés, un produit non endommagé et des rebuts maîtrisés.
Exemple pratique : si un poste planifié dure 420 minutes, que les arrêts non planifiés totalisent 60 minutes, que la ligne travaille à 88 % de la vitesse standard et que 96 % des emballages sont conformes, le TRS final est d’environ 72 %. Ce chiffre, à lui seul, ne suffit pas à dire où intervenir; mais il vous oblige à isoler le bon problème.
Quand le TRS est utile et quand il ne suffit pas
L’erreur la plus courante est d’utiliser le TRS comme seul repère. En réalité, dans les fruits et légumes, il faut le lire avec le débit, le lead time, le WIP et la saturation du goulot d’étranglement. Si la ligne est souvent en manque de produit ou bloquée entre lavage, calibrage et conditionnement, le problème peut relever du flux plus que de la machine. Dans ce cas, il vaut aussi la peine d’approfondir Optimiser les flux et l’agencement de la ligne fruits et légumes.
Les KPI qui complètent le TRS en station de conditionnement
Un système efficace de contrôle de ligne n’utilise pas des dizaines d’indicateurs: il en utilise peu, mais bien définis, avec une formule claire, une fréquence de mise à jour et un responsable désigné.
| KPI | Ce qu’il mesure | Pourquoi il compte |
|---|---|---|
| TRS | Efficacité globale de la ligne | Résume les pertes dues aux arrêts, à la vitesse et à la qualité |
| Disponibilité | Temps réellement travaillé sur temps planifié | Fait ressortir arrêts, attentes, changements de série et réinitialisations |
| Performance | Vitesse réelle vs standard | Montre les micro-arrêts et la sous-utilisation de la ligne |
| Qualité | Production conforme sur production totale | Met en évidence rebuts, retouches, non-conformités et dommages au produit |
| Rebuts et retouches | Kg ou colis rebutés/retouchés | Pèsent directement sur la marge, le rendement et la capacité |
| Giveaway de poids | Poids offert au-delà de la cible | Érode la rentabilité même quand le client ne réclame pas |
| Erreurs d’étiquette et de lot | Étiquettes erronées, manquantes ou incohérentes | Mettent en danger la conformité, la traçabilité et l’expédition |
| Réclamations clients | NC détectées en aval ou par le marché | Mesurent le coût réel des défauts qui ont échappé à la ligne |
| Débit | Colis, barquettes ou kg/heure | Traduit les données en capacité de production concrète |
Le point clé est le suivant : dans la station de conditionnement, la qualité ne se limite pas à un produit esthétiquement beau. Font aussi partie de la qualité le poids correct, le bon code de lot, une étiquette lisible, la cohérence de la recette et l’absence de mélange de produits. Si les défauts récurrents sont davantage liés à la précision et à la conformité qu’à la vitesse, approfondissez aussi Erreurs courantes dans le centre de transformation de fruits et légumes et comment les éviter.
Collecte de données en ligne: points de mesure, fréquence et responsabilités
La règle est simple: mesurez là où la valeur se crée, là où le produit change d’état et là où l’erreur devient coûteuse. Si vous attendez le rapport de fin de journée, vous avez déjà manqué le bon moment pour corriger.
Points de mesure par étape
| Étape | Point de mesure | Donnée à collecter | Fréquence | Responsable |
|---|---|---|---|---|
| Pré-tri / alimentation | Entrée de ligne | Kg entrants, arrêts par manque de produit, saturation des tampons | Continu + contrôle par poste | Chef de ligne / production |
| Calibrage | Sorties par classe | Pièces par calibre, rebuts par classe, vitesse réelle, alarmes | Continu | Production + maintenance |
| Pesage | Contrôle de poids / combinaison | Poids moyen, écart type, giveaway, hors tolérance | Continu + échantillonnage horaire | Qualité + opérateur de ligne |
| Conditionnement / étiquetage | Fin de conditionnement | Colis produits, erreurs d’étiquette, retouches, changement de format | Continu | Production + qualité |
| Palettisation | Fin de ligne | Colis/palette, temps d’attente, blocages de fin de ligne | Continu | Logistique / fin de ligne |
| Expédition | Sortie de commande | Complétude du lot, conformité documentaire, ponctualité | Par commande | Logistique + qualité |
En pratique, les données automatiques doivent provenir des machines, des capteurs, des peseuses, des imprimantes et des systèmes de vision artificielle ; les données manuelles doivent se limiter à ce que l’automatisation ne peut pas bien classer, comme la cause réelle d’un arrêt organisationnel ou une note qualitative sur le produit.
Machines, logiciels et responsabilités doivent parler la même langue
Sur des lignes conçues avec des calibreuses électroniques à palettes et des systèmes de pesage combinatoire, les signaux les plus utiles à historiser sont: comptages entrée/sortie, recette active, vitesse réelle, temps d’arrêt, classe de calibre, poids moyen, giveaway, rebuts, alarmes et changements de format. Si l’installation est modulaire ou sur mesure, il convient de définir dès le départ la nomenclature des événements, les causes d’arrêt et la responsabilité de confirmation des données.
C’est là qu’interviennent aussi les services de conseil et d’assistance: sans standards partagés, même le meilleur tableau de bord n’est qu’un écran coloré. Le contrôle de ligne fonctionne lorsque la production, la qualité, la maintenance et la logistique lisent les mêmes chiffres de la même façon.
Tableau de bord TRS en station de conditionnement et routines de gestion
Un tableau de bord utile ne doit pas impressionner, il doit aider à décider. Si, en trois minutes, le responsable de ligne ne comprend pas où il perd de la capacité, le tableau de bord est trop compliqué.
Ce que doit afficher un tableau de bord de poste
Pour chaque ligne ou goulot d’étranglement, la vue minimale devrait inclure:
- TRS du poste et de la journée
- Disponibilité, performance et qualité séparées
- Débit réel vs objectif
- Top 3 des causes d’arrêt
- Rebuts et retouches
- Giveaway de poids
- Erreurs d’étiquette ou de lot
- Commandes en cours, lot actif et état de la fin de ligne
Si la donnée ne mène pas à une action, il faut la supprimer. Si, en revanche, le même problème apparaît tous les jours, il faut un seuil clair et un responsable.
Réunions quotidiennes, alarmes et analyse des causes
La routine la plus efficace est souvent la plus simple:
- Réunion quotidienne de 10-15 minutes en début de poste ou au changement de poste
- revue du poste précédent
- comparaison objectif vs réalisé
- choix d’une seule priorité corrective par zone
- attribution d’un responsable et d’une échéance
Les seuils d’alarme doivent être ajustés au produit et à la ligne, mais ils doivent exister. Quelques exemples pratiques : giveaway au-dessus du seuil sur deux relevés consécutifs, erreurs d’étiquette répétées sur la même commande, TRS sous la situation de référence pendant plusieurs postes, rebuts en hausse sur un même calibre ou arrêts récurrents du même poste de travail.
Pour comprendre où agir, la meilleure méthode reste une combinaison de Pareto et de 5 pourquoi. Le Pareto vous dit où vous perdez le plus ; les 5 pourquoi vous empêchent de vous arrêter au symptôme. Si 30 % des arrêts proviennent de réinitialisations de l’étiqueteuse, la question n’est pas seulement de savoir pourquoi elle s’arrête, mais pourquoi la recette n’est pas standardisée, pourquoi il manque une check-list de démarrage ou pourquoi le format du matériel change sans préavis.
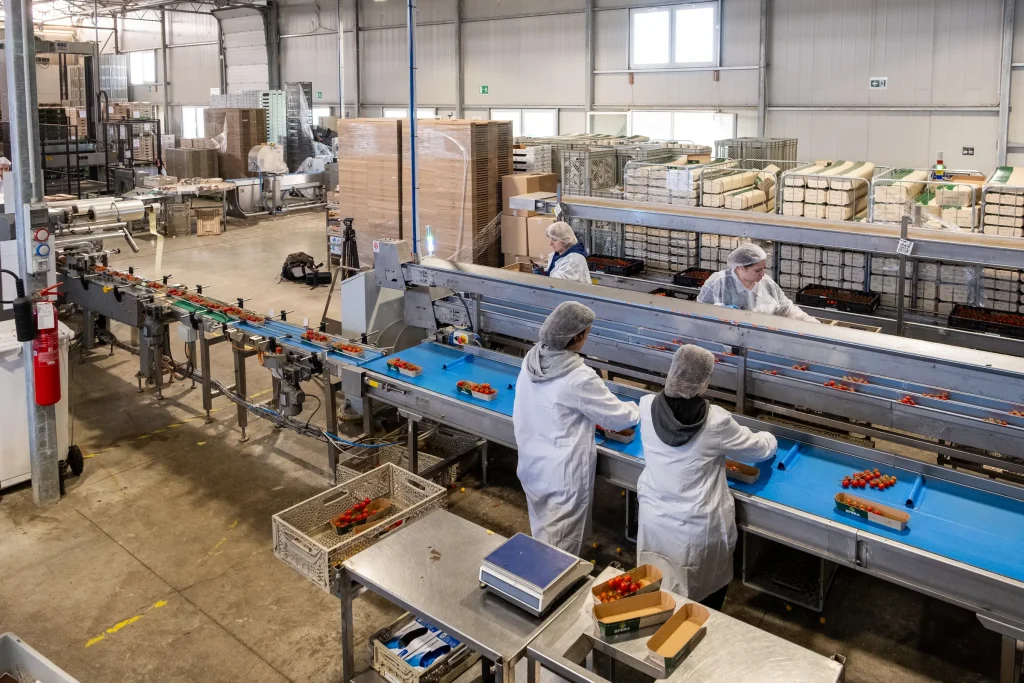
Des chiffres aux actions correctives
Ceux qui améliorent vraiment la station de conditionnement n’ajoutent pas des KPI à l’infini: ils choisissent un ensemble essentiel, relient chaque chiffre à une décision et construisent une discipline opérationnelle. Si le problème dominant est le goulot d’étranglement, poursuivez avec Optimiser les flux et l’agencement de la ligne fruits et légumes. Si, en revanche, la perte vient de non-conformités, de retouches ou d’une traçabilité fragile, lisez Erreurs courantes dans le centre de transformation de fruits et légumes et comment les éviter.
Pour une vision plus large de l’amélioration continue dans le centre de transformation, consultez aussi le Cadre complet pour la productivité et le contrôle de la ligne fruits et légumes et la Stratégie complète pour améliorer flux, précision et qualité dans la station de conditionnement.
FAQ
Quelle est une bonne valeur de TRS dans une station de conditionnement de fruits et légumes ?
Il n’existe pas de chiffre universel valable pour toutes les stations de conditionnement de fruits et légumes, car le produit, la saisonnalité, le niveau d’automatisation et le nombre de changements de format ont une forte influence. En pratique, il vaut mieux fixer une situation de référence par ligne et l’améliorer mois après mois: un TRS stable et en progression, lu avec le débit, les rebuts et les réclamations, vaut plus qu’un benchmark copié sur une autre installation.
Le TRS et la productivité, est-ce la même chose ?
Non. Le TRS mesure dans quelle mesure le temps planifié est transformé en production bonne à la vitesse attendue, tandis que la productivité regarde le résultat global en colis, kilos ou barquettes par heure. Une ligne peut avoir un TRS correct et pourtant expédier en retard si elle est mal alimentée, si son agencement est déséquilibré ou si elle accumule du WIP d’une étape à l’autre.
Quelles données collecter en temps réel et lesquelles manuellement ?
En temps réel, il faut collecter les comptages, la vitesse, les arrêts, les alarmes, le poids moyen, le giveaway, les rebuts, les erreurs d’étiquette et l’avancement des commandes. Il n’est pertinent d’enregistrer manuellement que ce que la machine ne voit pas bien seule, comme les causes organisationnelles de l’arrêt, les anomalies qualitatives, les audits de démarrage de poste et les notes sur les lots, les matériaux ou le personnel.
Comment réduire le giveaway de poids sans ralentir la ligne ?
Le giveaway de poids se réduit en travaillant sur les recettes, l’exactitude du pesage, la stabilité de l’alimentation en produit et le contrôle statistique du poids réel en fin de ligne. Si la distribution du produit est irrégulière ou si la ligne subit des micro-arrêts continus, l’opérateur a tendance à surdoser par sécurité et le coût caché augmente même lorsque les rebuts semblent maîtrisés.
Qui doit être responsable des KPI de ligne ?
La responsabilité des KPI ne peut pas reposer uniquement sur le service qualité ni uniquement sur la maintenance: il faut un responsable opérationnel de ligne, soutenu par la qualité, la maintenance, la logistique et la production. Lorsque les formules, les seuils, les fréquences de relevé et les actions correctives sont partagés, les chiffres cessent d’être des rapports historiques et deviennent des outils de décision quotidienne.