
- L’OEE packing house serve a capire quanto del tempo produttivo pianificato diventa output conforme, alla velocità attesa e senza fermi inutili.
- In un packing house ortofrutta non basta guardare i colli/ora: vanno monitorati anche scarti, giveaway di peso, errori etichetta, reclami e rework.
- I dati utili si raccolgono nei punti in cui si crea o si perde valore: calibratura, pesatura, confezionamento, etichettatura, pallettizzazione e spedizione.
- Una buona dashboard funziona solo se è legata a routine chiare: daily meeting, soglie d’allarme, Pareto dei fermi e analisi 5 Why.
- Se vuoi migliorare davvero produttività e controllo, KPI e OEE vanno letti insieme a flussi, layout, standard operativi e qualità.
Nel packing house ortofrutta, parlare di produttività senza misurare l’OEE packing house porta quasi sempre a decisioni sbagliate. La linea sembra andare, i colli escono, ma tra microfermi, rilavorazioni, giveaway di peso, errori etichetta e attese tra una fase e l’altra il margine si consuma. Questo approfondimento del cluster KPI e OEE per il packing house ortofrutta si collega alla Guida completa per aumentare produttività e controllo nel packing house e mostra come trasformare i numeri in controllo di linea reale.
OEE packing house: come si calcola e cosa dice davvero
L’OEE è la sintesi più utile quando vuoi capire se una linea sta perdendo capacità per fermate, lentezze o non conformità. In modo semplice:
OEE = Disponibilità × Performance × Qualità
Le tre componenti da leggere bene
- Disponibilità: misura quanto tempo la linea è stata realmente disponibile rispetto al tempo pianificato. Qui pesano fermi macchina, attese materiale, reset, cambio formato troppo lunghi, mancanza di coordinamento a monte o a valle.
- Performance: confronta la velocità reale con quella standard. Se la calibratrice, la pesatrice o il fine linea lavorano sotto target, l’OEE scende anche senza veri stop.
- Qualità: misura la quota di output conforme. Nel packing house significa confezioni entro tolleranza, etichette corrette, lotti tracciati, prodotto non danneggiato e scarti contenuti.
Esempio pratico: se un turno pianificato dura 420 minuti, i fermi non pianificati sono 60 minuti, la linea lavora all’88% della velocità standard e il 96% delle confezioni è conforme, l’OEE finale è circa il 72%. Questo numero, da solo, non basta a dire dove intervenire; però ti obbliga a separare il problema giusto.
Quando l’OEE è utile e quando non basta
L’errore più comune è usare l’OEE come unico faro. In realtà, in ortofrutta devi leggerlo insieme a throughput, lead time, WIP e saturazione del collo di bottiglia. Se la linea è spesso affamata o bloccata tra lavaggio, calibratura e confezionamento, il problema potrebbe essere di flusso più che di macchina. In quel caso vale la pena approfondire anche Ottimizzare flussi e layout della linea ortofrutta.
KPI che completano l’OEE packing house
Un sistema di controllo di linea efficace non usa decine di indicatori: ne usa pochi, ma definiti bene, con formula chiara, frequenza di aggiornamento e responsabile assegnato.
| KPI | Cosa misura | Perché conta |
|---|---|---|
| OEE | Efficienza complessiva della linea | Riassume perdite per fermo, velocità e qualità |
| Disponibilità | Tempo realmente lavorato su tempo pianificato | Fa emergere fermi, attese, changeover, reset |
| Performance | Velocità reale vs standard | Mostra microfermi e sotto-utilizzo della linea |
| Qualità | Output conforme su output totale | Evidenzia scarti, rework, non conformità e danni prodotto |
| Scarti e rework | Kg o colli scartati/rilavorati | Impattano direttamente margine, resa e capacità |
| Giveaway di peso | Peso regalato oltre il target | Erode la marginalità anche quando il cliente non reclama |
| Errori etichetta e lotto | Etichette errate, mancanti o incoerenti | Mettono a rischio conformità, rintracciabilità e spedizione |
| Reclami cliente | NC rilevate a valle o dal mercato | Misurano il costo reale dei difetti sfuggiti alla linea |
| Throughput | Colli, vaschette o kg/ora | Traduce i dati in capacità produttiva concreta |
Il punto chiave è questo: nel packing house la qualità non coincide solo con il prodotto esteticamente buono. Rientrano nella qualità anche peso corretto, codice lotto giusto, etichetta leggibile, coerenza della ricetta e assenza di mix prodotto. Se i difetti ricorrenti sono più legati a precisione e conformità che a velocità, approfondisci anche Errori comuni nel centro di lavorazione ortofrutta e come evitarli.
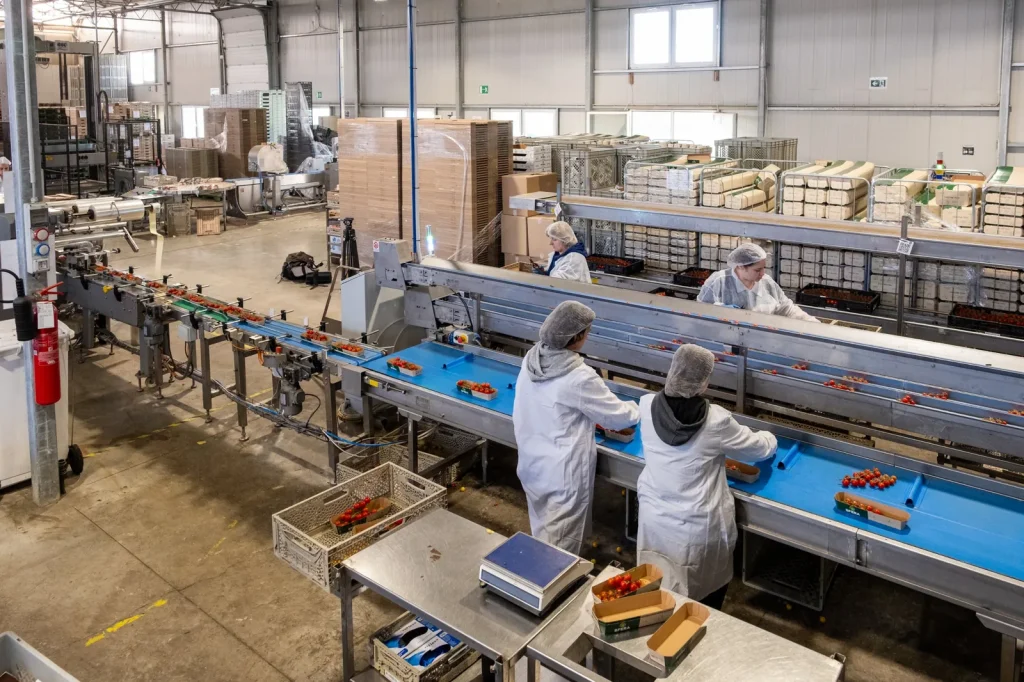
Raccolta dati in linea: punti di misura, frequenza e responsabilità
La regola è semplice: misura dove il valore si crea, dove il prodotto cambia stato e dove l’errore diventa costoso. Se aspetti il report di fine giornata, hai già perso il momento giusto per correggere.
Punti di misura per fase
| Fase | Punto di misura | Dato da raccogliere | Frequenza | Responsabile |
|---|---|---|---|---|
| Pre-selezione / alimentazione | Ingresso linea | Kg in ingresso, fermate per mancanza prodotto, saturazione buffer | Continuo + check a turno | Capolinea / produzione |
| Calibratura | Uscite per classe | Pezzi per calibro, scarti per classe, velocità reale, allarmi | Continuo | Produzione + manutenzione |
| Pesatura | Check peso / combinazione | Peso medio, deviazione standard, giveaway, fuori tolleranza | Continuo + campionamento orario | Qualità + operatore linea |
| Confezionamento / etichettatura | Fine confezione | Colli prodotti, errori etichetta, rework, cambio formato | Continuo | Produzione + qualità |
| Pallettizzazione | Fine linea | Colli/pallet, tempi attesa, blocchi fine linea | Continuo | Logistica / fine linea |
| Spedizione | Uscita ordine | Completezza lotto, conformità documentale, puntualità | Per ordine | Logistica + qualità |
In pratica, i dati automatici devono arrivare da macchine, sensori, pesatrici, stampanti e sistemi di visione; i dati manuali vanno limitati a ciò che l’automazione non può classificare bene, come la causa reale di un fermo organizzativo o una nota qualitativa sul prodotto.
Macchine, software e responsabilità devono parlare la stessa lingua
Su linee progettate con calibratrici elettroniche a palette e sistemi di pesatura combinatoria, i segnali più utili da storicizzare sono: conteggi ingresso/uscita, ricetta attiva, velocità reale, tempi di fermo, classe di calibro, peso medio, giveaway, scarti, allarmi e cambi formato. Se l’impianto è modulare o su misura, conviene definire da subito nomenclatura eventi, causali fermo e responsabilità di conferma dato.
Qui entrano in gioco anche i servizi di consulenza e assistenza: senza standard condivisi, anche la dashboard migliore diventa solo un cruscotto colorato. Il controllo di linea funziona quando produzione, qualità, manutenzione e logistica leggono gli stessi numeri nello stesso modo.
Dashboard OEE packing house e routine di gestione
Una dashboard utile non deve impressionare, deve far decidere. Se in tre minuti il responsabile di linea non capisce dove sta perdendo capacità, la dashboard è troppo complicata.
Cosa deve mostrare una dashboard di turno
Per ogni linea o collo di bottiglia, la vista minima dovrebbe includere:
- OEE del turno e del giorno
- Disponibilità, performance e qualità separate
- Throughput reale vs target
- Top 3 causali di fermo
- Scarti e rework
- Giveaway di peso
- Errori etichetta o lotto
- Ordini in corso, lotto attivo e stato fine linea
Se il dato non porta a un’azione, va tolto. Se invece lo stesso problema compare tutti i giorni, serve una soglia chiara e un owner.
Daily meeting, allarmi e analisi cause
La routine più efficace è spesso la più semplice:
- Daily meeting di 10-15 minuti a inizio turno o cambio turno
- revisione del turno precedente
- confronto target vs consuntivo
- scelta di una sola priorità correttiva per area
- assegnazione di responsabile e scadenza
Le soglie d’allarme vanno tarate sul prodotto e sulla linea, ma devono esistere. Alcuni esempi pratici: giveaway oltre soglia per due rilevazioni consecutive, errori etichetta ripetuti nello stesso ordine, OEE sotto baseline per più turni, scarti in crescita su uno stesso calibro o fermate ricorrenti della stessa stazione.
Per capire dove agire, il metodo migliore resta una combinazione di Pareto e 5 Why. Il Pareto ti dice dove perdi di più; i 5 Why ti impediscono di fermarti al sintomo. Se il 30% dei fermi nasce da reset etichettatrice, la domanda non è solo perché si ferma, ma perché la ricetta non è standardizzata, perché manca una checklist di avvio o perché il formato materiale cambia senza preallerta.
Dai numeri alle azioni correttive
Chi migliora davvero il packing house non aggiunge KPI all’infinito: sceglie un set essenziale, collega ogni numero a una decisione e costruisce disciplina operativa. Se il problema dominante è il collo di bottiglia, prosegui con Ottimizzare flussi e layout della linea ortofrutta. Se invece la perdita nasce da non conformità, rilavorazioni o tracciabilità debole, leggi Errori comuni nel centro di lavorazione ortofrutta e come evitarli.
Per una visione più ampia del miglioramento continuo nel centro di lavorazione, consulta anche il Framework completo per produttività e controllo della linea ortofrutta e la Strategia completa per migliorare flussi, precisione e qualità nel packing house.
FAQ
Qual è un buon valore di OEE in un packing house ortofrutta?
Non esiste un numero universale valido per ogni packing house ortofrutta, perché prodotto, stagionalità, livello di automazione e numero di cambi formato incidono molto. In pratica conviene fissare un baseline per linea e migliorarlo mese dopo mese: un OEE stabile e in crescita, letto insieme a throughput, scarti e reclami, vale più di un benchmark copiato da un altro impianto.
OEE e produttività sono la stessa cosa?
No, l’OEE misura quanto bene il tempo pianificato viene trasformato in output buono alla velocità attesa, mentre la produttività guarda il risultato complessivo in colli, chili o vaschette per ora. Una linea può avere un OEE discreto ma spedire in ritardo se è alimentata male, se ha un layout sbilanciato o se accumula WIP tra una fase e l’altra.
Quali dati vanno raccolti in tempo reale e quali manualmente?
In tempo reale vanno raccolti conteggi, velocità, fermi, allarmi, peso medio, giveaway, scarti, errori etichetta e avanzamento ordini. Manualmente ha senso registrare solo ciò che la macchina non vede bene da sola, come cause organizzative del fermo, anomalie qualitative, audit di avvio turno e note su lotti, materiali o personale.
Come si riduce il giveaway di peso senza rallentare la linea?
Il giveaway di peso si riduce lavorando su ricette, accuratezza della pesatura, stabilità dell’alimentazione prodotto e controllo statistico del peso reale a fine linea. Se la distribuzione del prodotto è irregolare o la linea subisce microfermi continui, l’operatore tende a sovrappesare per sicurezza e il costo nascosto cresce anche quando gli scarti sembrano sotto controllo.
Chi deve essere responsabile dei KPI di linea?
La responsabilità dei KPI non può stare solo nell’ufficio qualità o solo nella manutenzione: deve esserci un owner operativo di linea, supportato da qualità, manutenzione, logistica e produzione. Quando formule, soglie, frequenze di rilevazione e azioni correttive sono condivise, i numeri smettono di essere report storici e diventano strumenti di decisione quotidiana.