
- Les erreurs en station de conditionnement les plus coûteuses sont souvent invisibles au départ:
mélange de lots, étiquettes erronées, pesées hors tolérance, calibrage incohérent et retouches non tracées. - La différence ne tient pas seulement à la machine: il faut des contrôles de démarrage de poste, des recettes verrouillées, des contrôles de fin de ligne, une gestion structurée des non-conformités et des enregistrements fiables.
- Précision, qualité et conformité sont liées: lorsqu’une ligne perd le contrôle de la donnée, elle perd rapidement aussi de la marge, de la traçabilité et de la crédibilité auprès des clients et des auditeurs.
- Des solutions comme les calibreuses électroniques à palettes, les systèmes de pesage combinatoire et le Smart pesage combinatoire n’apportent une réelle valeur que si elles sont intégrées dans des standards de processus clairs.
Les erreurs en station de conditionnement les plus dangereuses ne sont presque jamais les plus spectaculaires. Elles naissent plus souvent d’un changement de lot précipité, d’une recette laissée par le poste précédent, d’une étiquette formellement correcte mais associée au mauvais produit, ou d’une pesée qui « dépasse un peu », mais sur des centaines de colis. C’est là que la station de conditionnement commence à perdre de la marge, du temps et de la conformité.
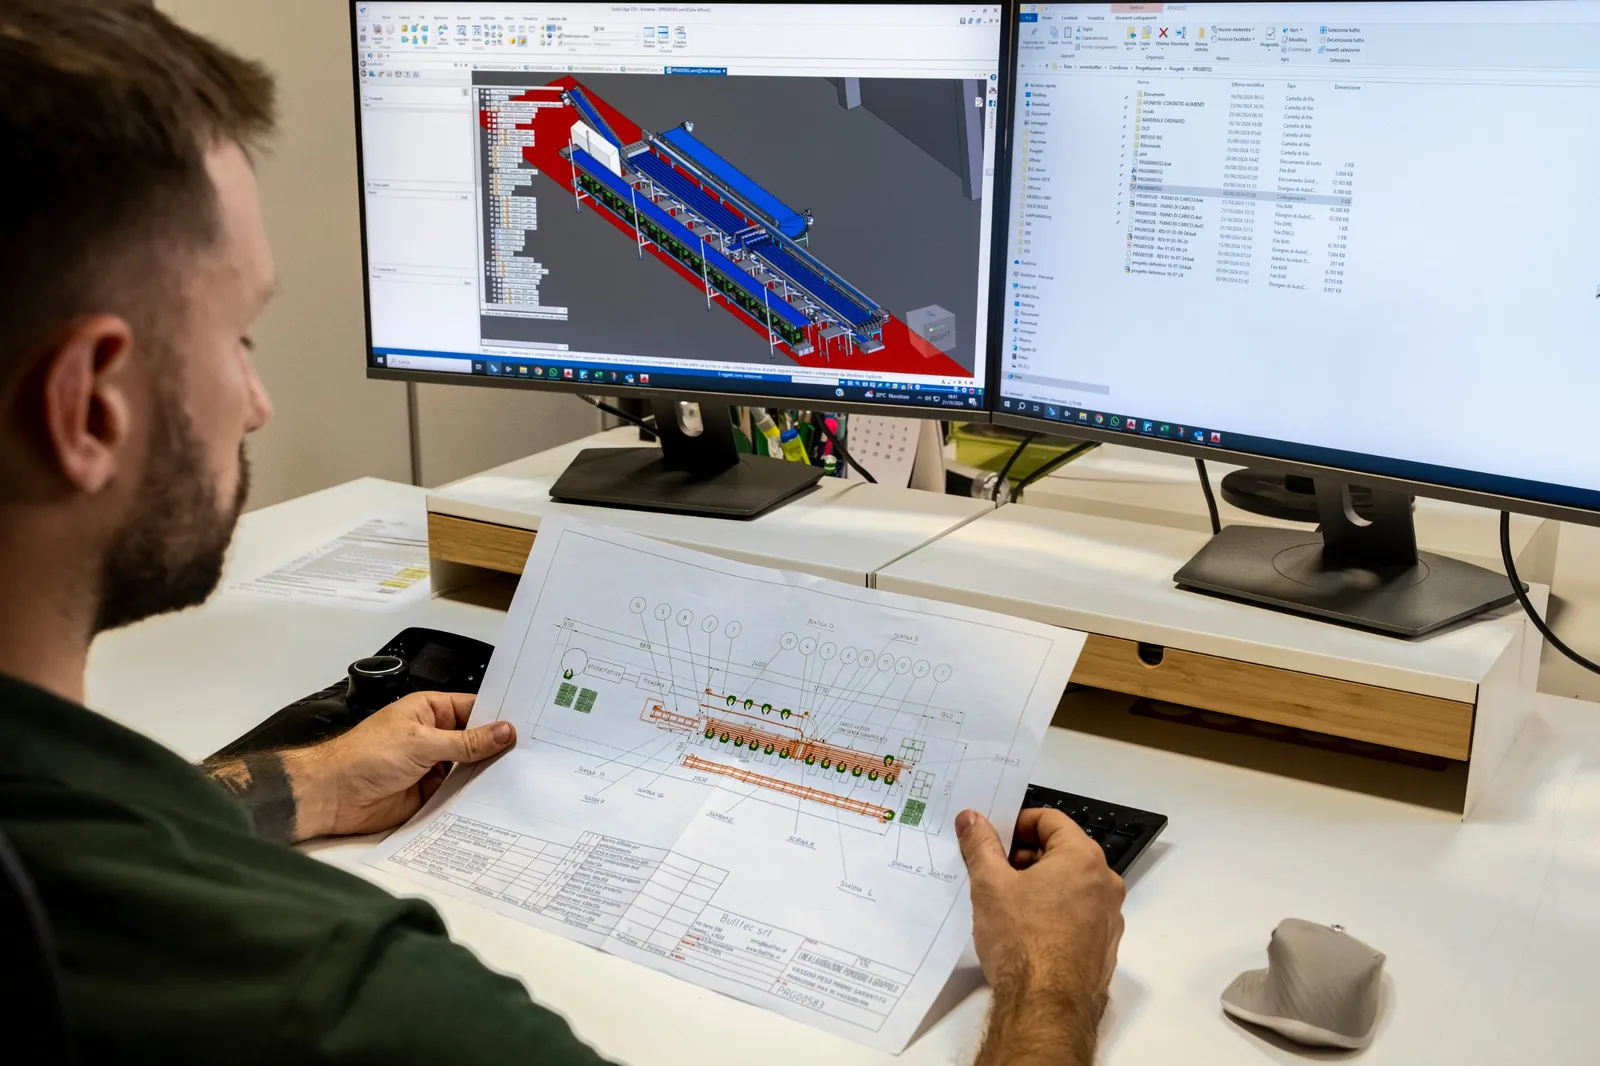
Dans un centre de transformation de fruits et légumes, la précision et la qualité ne dépendent pas seulement de la technologie installée, mais de la discipline avec laquelle on pilote les flux, les réglages, les contrôles et les enregistrements. Pour le cadre général de l’amélioration opérationnelle, vous pouvez partir du Guide complet pour augmenter la productivité et le contrôle dans la station de conditionnement; ici, en revanche, nous nous concentrons sur les erreurs à fort impact et sur la manière de les prévenir concrètement.
Erreurs en station de conditionnement: où naissent-elles vraiment ?
La station de conditionnement de fruits et légumes est le point où le produit passe de la réception, du tri et du calibrage au conditionnement, à l’étiquetage, à la palettisation et à l’expédition. Chaque étape introduit un risque différent : au déchargement, vous pouvez perdre l’identité du lot ; au calibrage, vous pouvez créer des classes incohérentes ; au conditionnement, vous pouvez générer du giveaway ou du sous-poids ; en fin de ligne, vous pouvez expédier des colis avec des données erronées.
Le problème est que de nombreux établissements traitent les erreurs comme des épisodes isolés. En réalité, elles sont presque toujours le résultat de trois causes systémiques :
- Des flux instables, avec des attentes, des accumulations, des transferts inutiles et des changements de série mal maîtrisés.
- Des standards faibles, c’est-à-dire des démarrages de poste, des recettes, des réglages et des contrôles qui ne sont pas toujours identiques d’un opérateur ou d’un atelier à l’autre.
- Une traçabilité incomplète, avec des données dispersées entre papier, terminaux, imprimantes, automates et opérateurs.
Pour comprendre combien ces problèmes pèsent sur le débit, les rebuts et la disponibilité de l’installation, le complément naturel est KPI et TRS pour la station de conditionnement de fruits et légumes. Pour réduire les causes en amont, c’est-à-dire les étapes qui génèrent erreurs et goulots d’étranglement, Optimiser les flux et l’agencement de la ligne fruits et légumes est également utile.
Erreurs en station de conditionnement à fort impact
Mélange de lots: l’erreur qui compromet tout
Le mélange de lots est l’une des erreurs les plus graves, car il touche à la fois la traçabilité, la conformité et la capacité de réaction en cas de réclamation ou de rappel. Il survient lorsque le lot précédent n’est pas réellement clôturé, lorsque les tampons ne sont pas vidés, lorsque des colis restent en suspens en fin de ligne ou lorsque l’opérateur change de référence sans confirmation formelle.
Les signaux typiques sont simples : des étiquettes correctes mais incohérentes avec le produit en transit, des quantités de lot qui ne concordent pas, des palettes mixtes créées pour rattraper le temps perdu. La prévention exige une règle nette : aucun changement de lot sans ligne vide, confirmation dans le système et vérification physique des points d’accumulation.
Étiquettes erronées ou non conformes
L’étiquette est souvent le dernier point de contrôle et, paradoxalement, le plus sous-estimé. Une erreur sur le lot, la variété, le calibre, le poids nominal, le pays d’origine, la date ou le code interne peut transformer une expédition conforme en non-conformité commerciale ou documentaire.
Ici, l’erreur ne consiste pas seulement à « mal imprimer ». La véritable erreur est de laisser les imprimantes, les recettes, les données de base et l’ordre de fabrication ne pas parler la même langue. C’est pourquoi il convient de lier les données de l’étiquette à une recette unique et d’empêcher les corrections libres non autorisées pendant le poste.
Pesées hors tolérance: perte de marge ou risque de réclamation
Dans la station de conditionnement, un poids incorrect se manifeste de deux manières opposées, mais toutes deux coûteuses :
- le sous-poids, avec un risque de réclamations, de litiges et de non-conformités;
- le surpoids, c’est-à-dire le giveaway, qui érode la rentabilité colis après colis.
Sur les lignes équipées de systèmes de pesage combinatoire ou du Smart pesage combinatoire, la précision peut être très élevée, mais seulement si le produit arrive de façon homogène, si le réglage est correct et si le contrôle statistique est continu. Si le produit entrant est irrégulier, ou si l’humidité, la taille des pièces ou le remplissage changent sans mise à jour de la recette, l’erreur se reporte immédiatement sur le colis fini.
Calibrage incohérent: une qualité perçue instable
Lorsque le client ouvre deux emballages théoriquement identiques et trouve un produit différent en taille, en longueur ou en classe, le problème est presque toujours un calibrage incohérent. Il ne suffit pas d’avoir une machine précise : il faut une définition claire des classes et une vérification périodique du résultat réel.
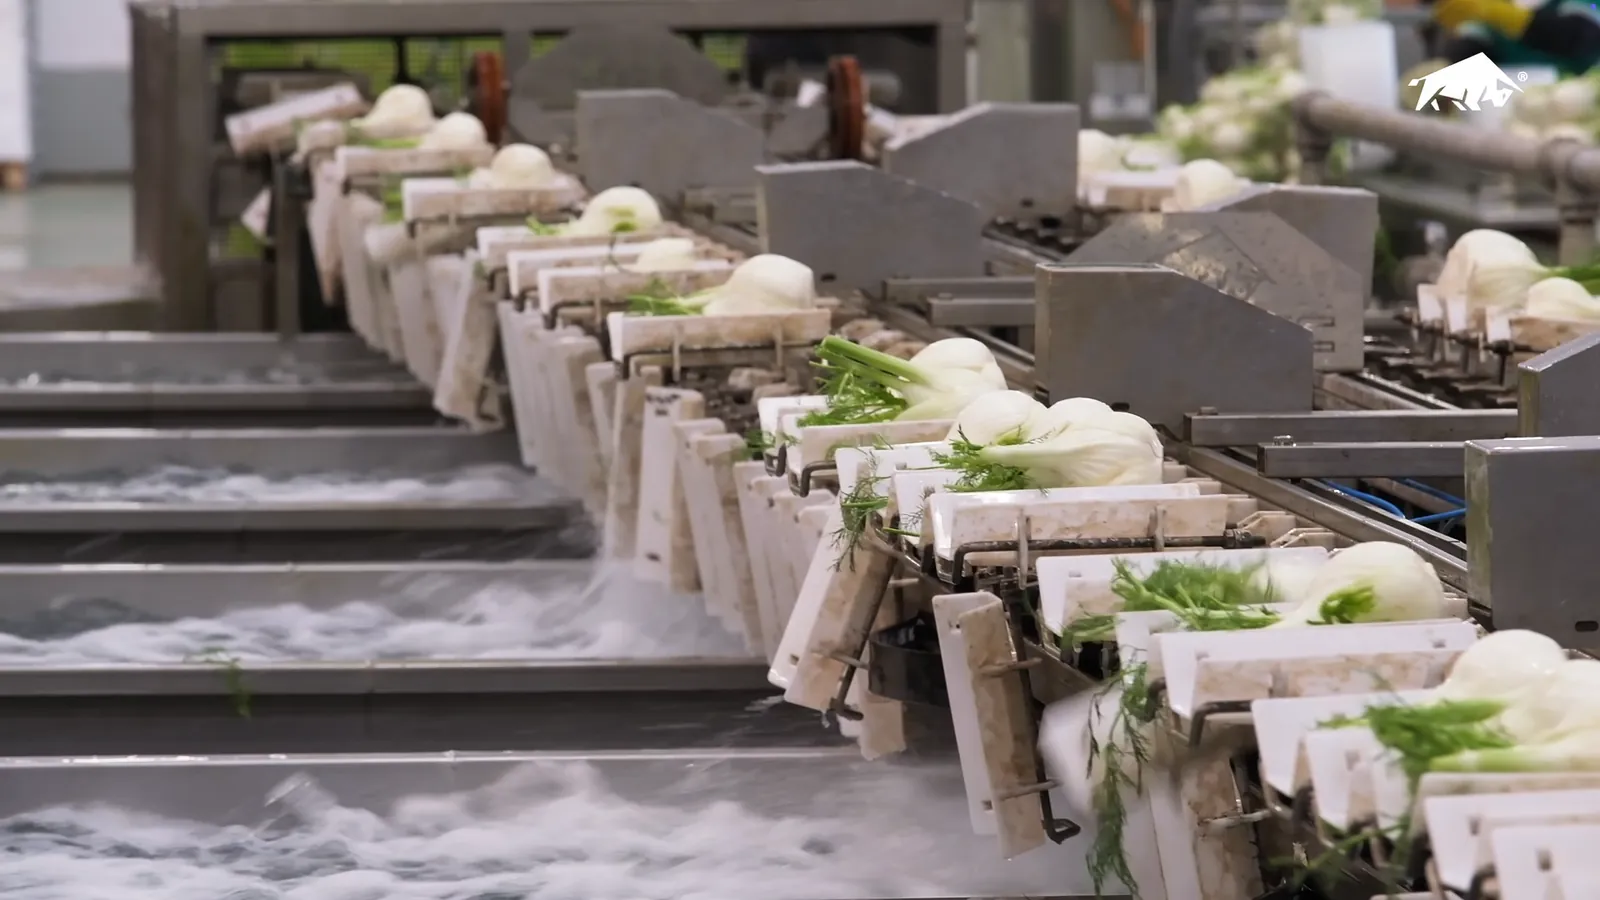
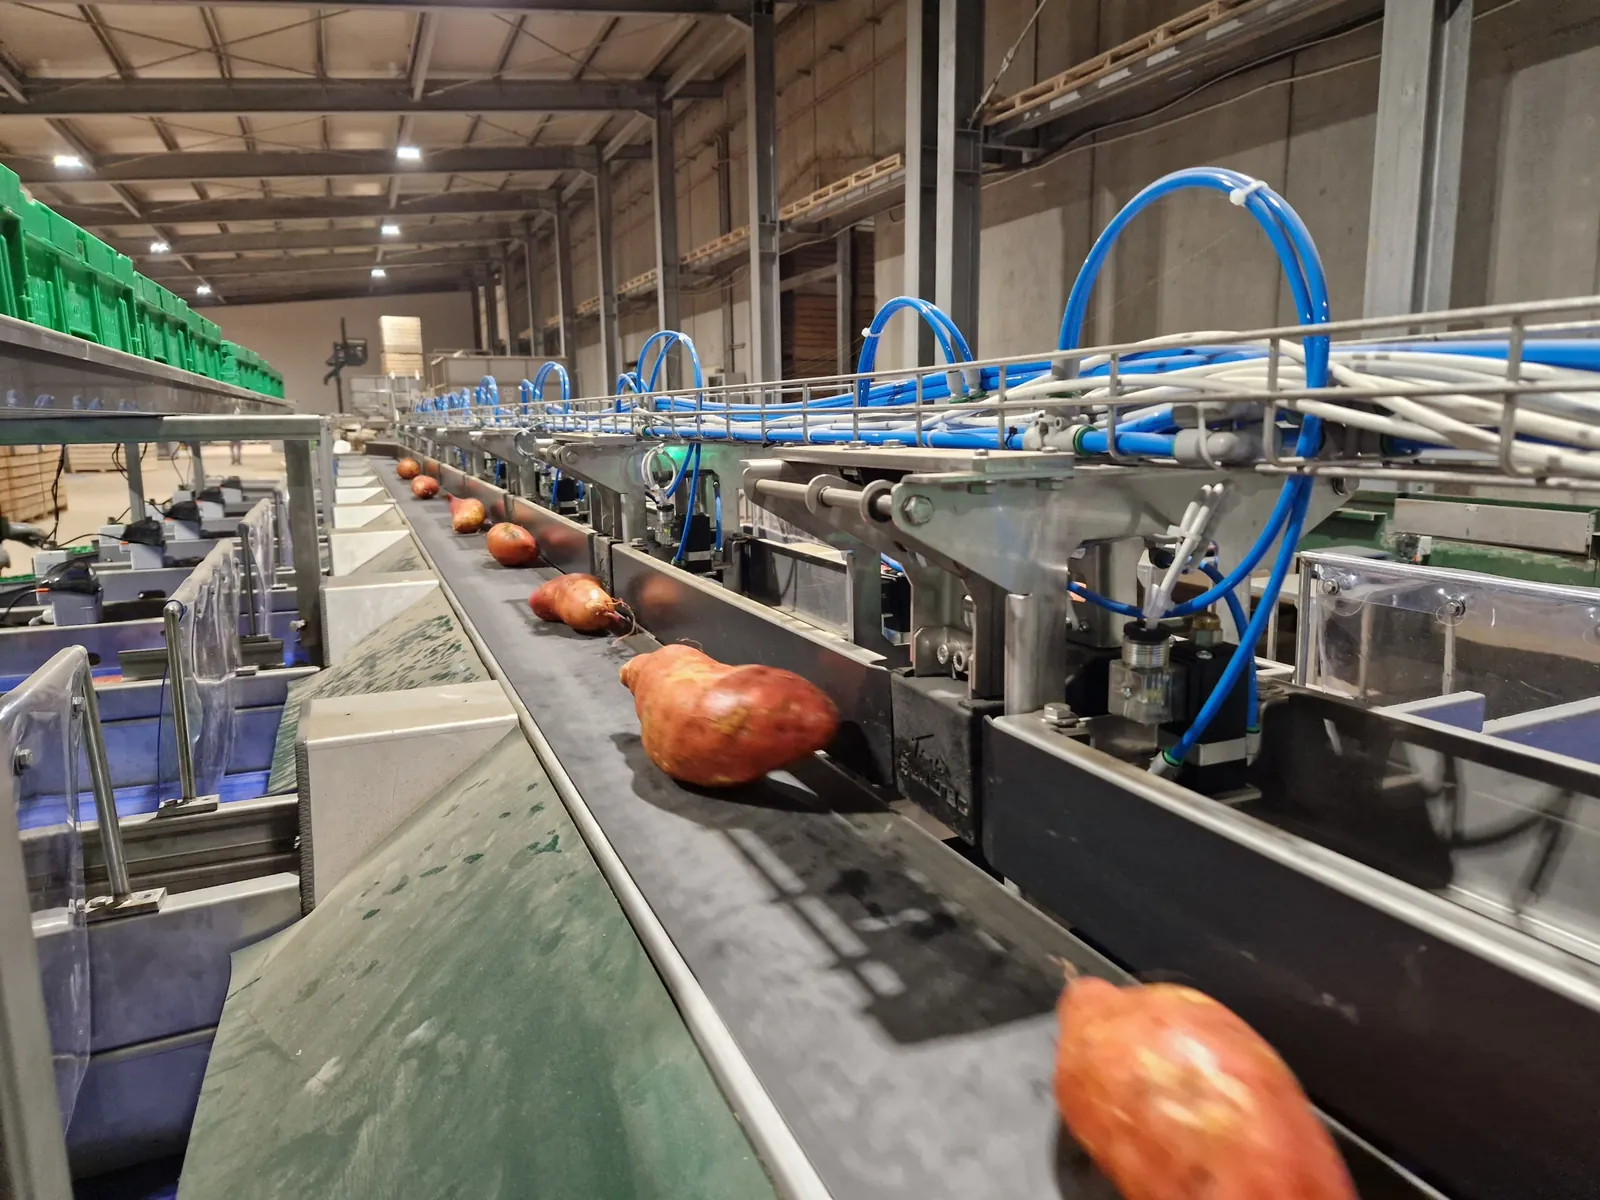
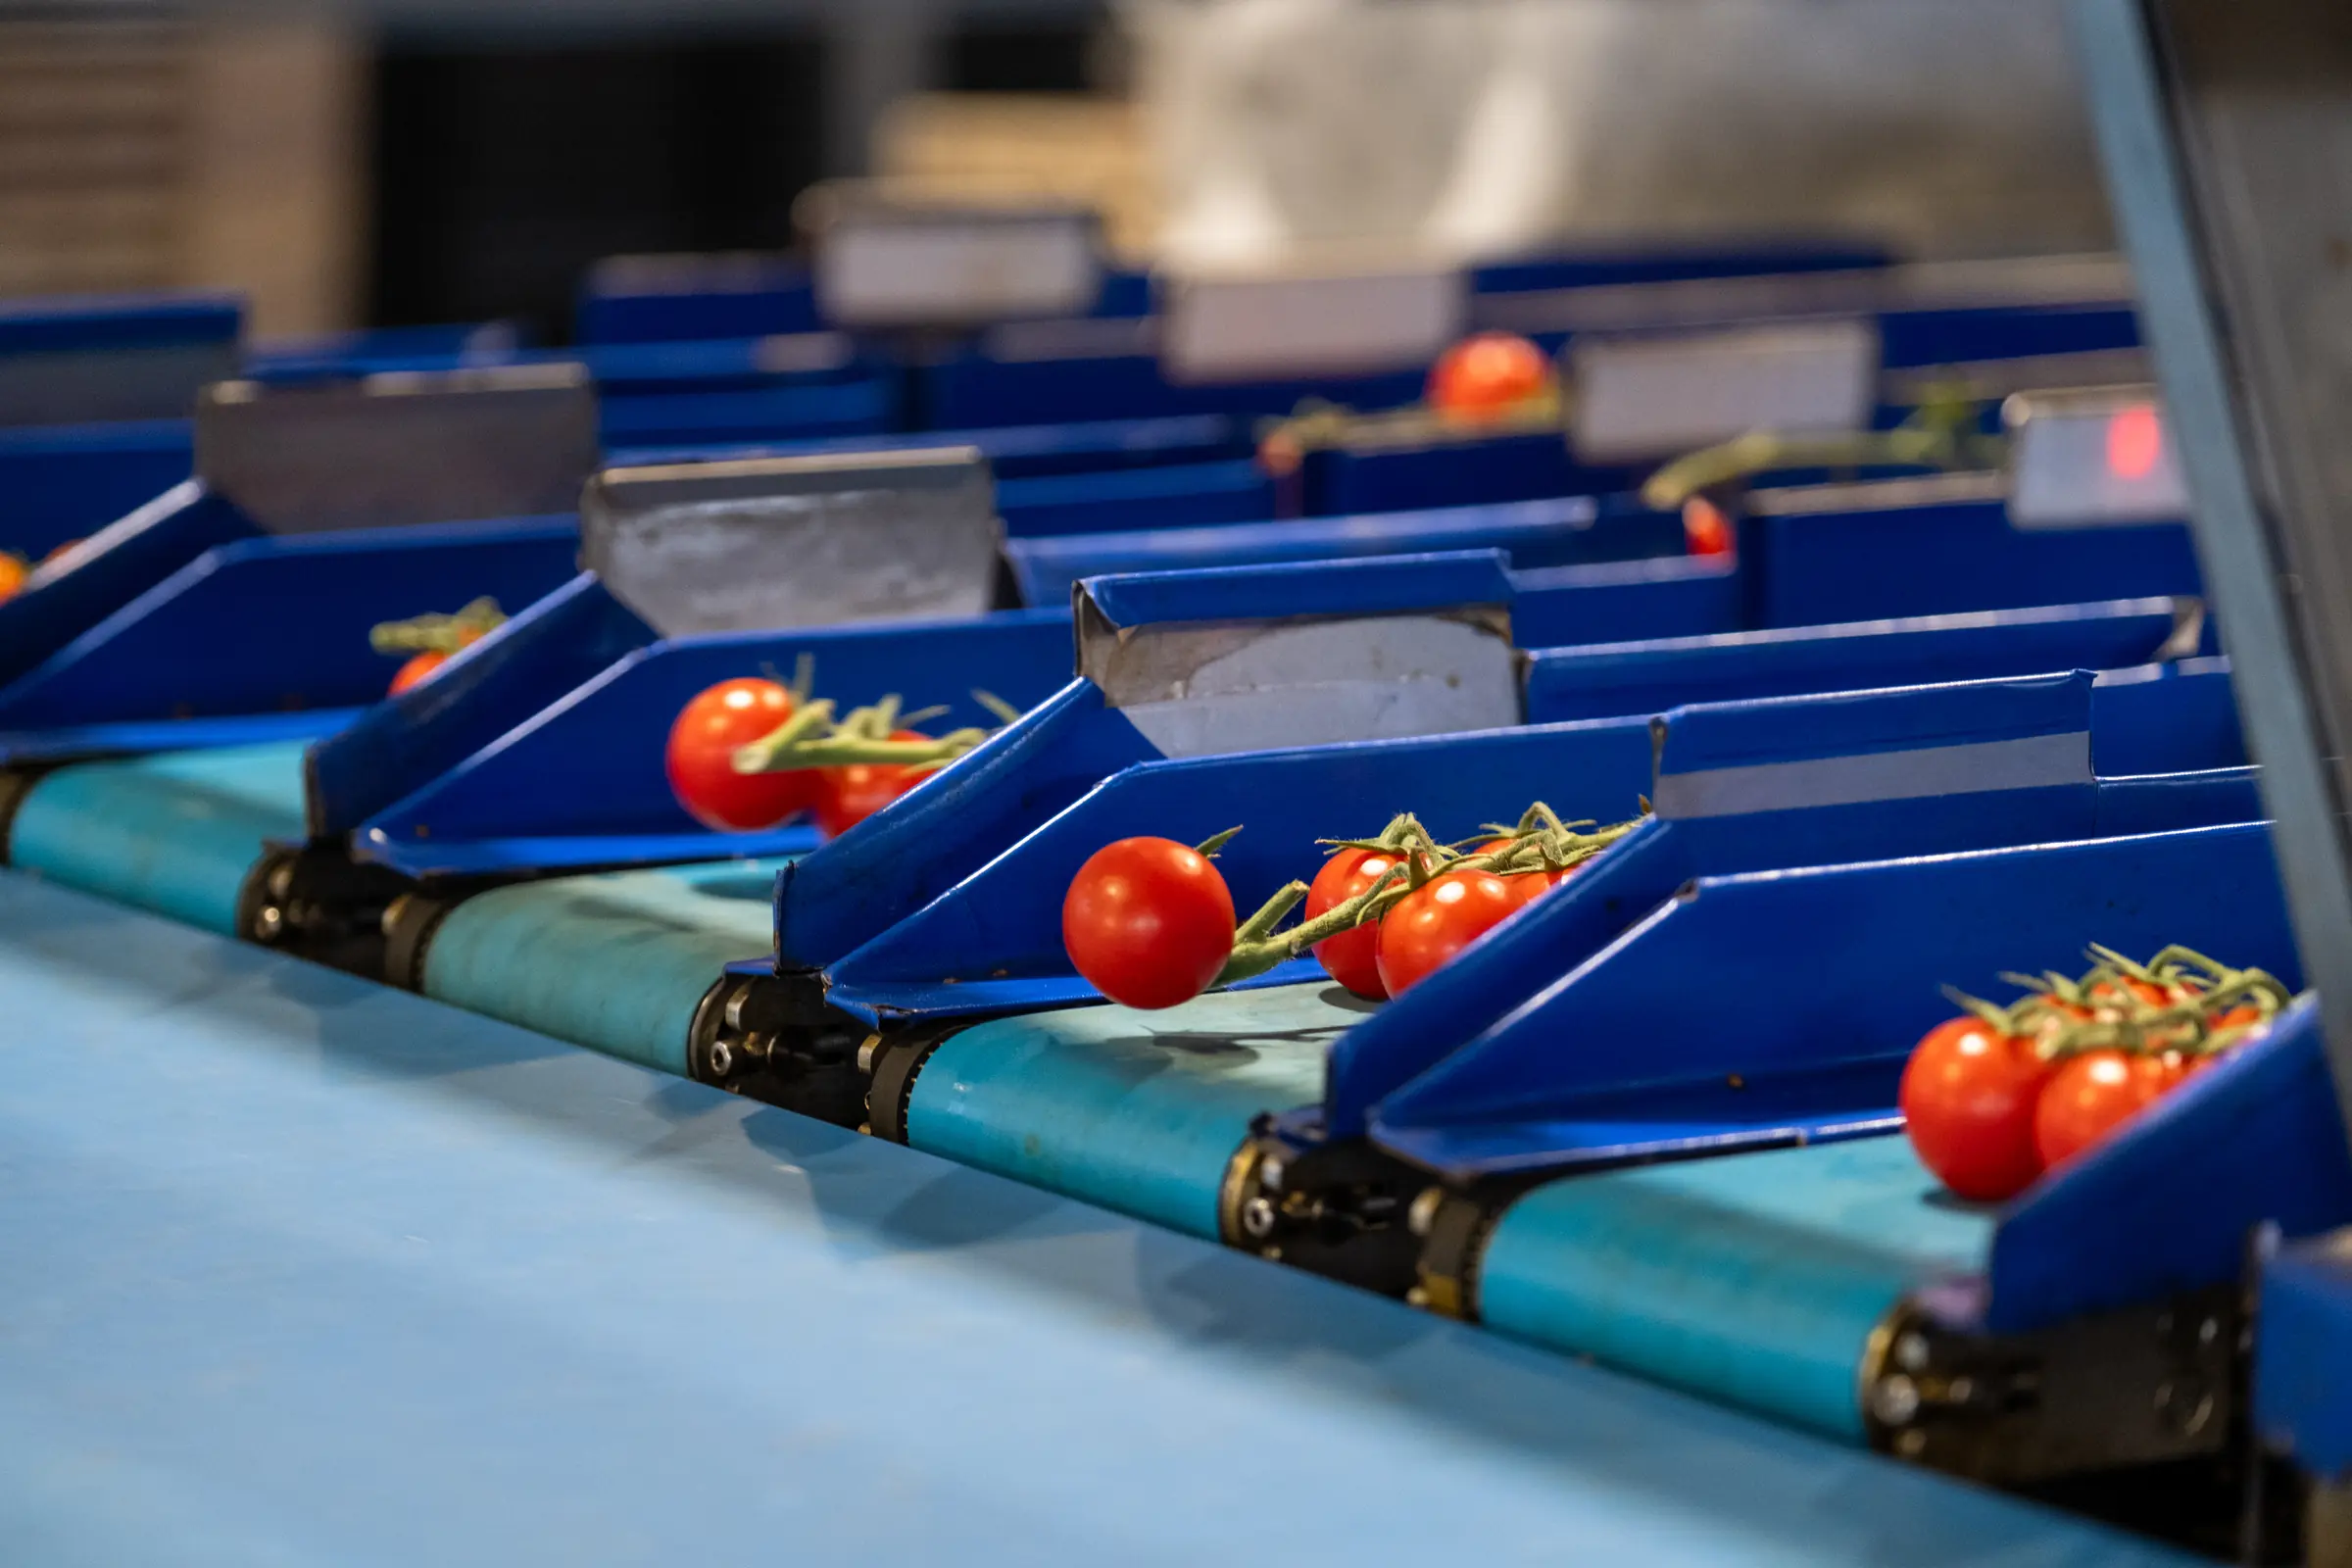
Les calibreuses électroniques à palettes Bulltec sont conçues pour un tri précis et une manipulation en douceur ; certaines configurations annoncent des précisions allant jusqu’à ±3 mm pour le calibre et une continuité opérationnelle élevée. Mais même une technologie précise perd en efficacité si l’alimentation est irrégulière, si les paramètres ne sont pas verrouillés ou si les contrôles par échantillon ne sont pas comparés aux classes paramétrées.
Retouches et rebuts invisibles
Les retouches sont souvent considérées comme une normalité opérationnelle: on rouvre, on corrige, on retraite et on repart. Le problème est que, si elles ne sont pas mesurées, elles masquent les véritables causes. Il en va de même pour les rebuts: il ne suffit pas de savoir combien de kilos ont été perdus, il faut savoir où, quand, pourquoi et sur quel lot.
Si un atelier retouche souvent des emballages pour des erreurs de poids, d’étiquette ou de calibre, il n’a pas un problème d’opérateurs distraits: il a un problème de standards, de contrôle des données ou de flux.
Contrôles et standards: contrôle de démarrage de poste, recettes, échantillonnages et gestion des NC
Contrôle de démarrage de poste
Le démarrage de poste est le moment où l’on décide si la ligne travaillera sous contrôle ou passera huit heures à courir après les anomalies. Un bon contrôle de démarrage doit confirmer au minimum :
- le lot et la référence corrects;
- les imprimantes et étiquettes actives avec le bon modèle;
- la recette sélectionnée et verrouillée;
- la tare, le poids cible et les tolérances confirmés;
- l’état d’hygiène de la ligne;
- l’absence de résidus du lot précédent;
- la présence des formulaires ou terminaux pour les enregistrements qualité.
Lorsque ces contrôles sont laissés à l’expérience individuelle, les erreurs deviennent « aléatoires ». Lorsqu’ils sont standardisés, elles deviennent évitables.
Recettes et réglages: moins de liberté, plus de stabilité
Dans de nombreuses stations de conditionnement, le problème n’est pas le manque de technologie, mais l’excès de liberté opérationnelle. Si chaque chef d’équipe modifie paramètres, seuils ou vitesses selon ses habitudes, la ligne perd en répétabilité.
La règle utile est simple : des recettes standard par produit, format et client, avec gestion des versions, autorisations et historique des modifications. Cela vaut pour le calibrage, le poids, l’étiquette, la vitesse d’avance, la logique des tampons et les contrôles d’éjection. En cas de doute ou de lignes complexes, l’appui des services de conseil et d’assistance aide à transformer une machine bien installée en un processus réellement stable.
Échantillonnages qualité et contrôles de fin de ligne
Un échantillonnage efficace ne doit pas être bureaucratique, mais diagnostique. Pour chaque référence, vous devriez vérifier à une fréquence définie:
- la conformité du calibre réel par rapport à la classe;
- le poids net moyen et la dispersion;
- l’exactitude de l’étiquette;
- l’intégrité du conditionnement;
- la propreté du colis et l’absence de corps étrangers visibles;
- la cohérence entre palettes, colis et documentation.
Le contrôle de fin de ligne est la dernière barrière avant que l’erreur ne sorte de l’établissement. Le sauter lors des pics de production est une fausse économie.
Gestion des non-conformités
Une NC bien gérée ne se limite pas à isoler le produit. Elle doit répondre à quatre questions :
- Quel est le problème exact ?
- Quel lot, quelle machine, quel poste et quelle commande sont concernés ?
- Quelle quantité est à risque ?
- Quelle action évite la récurrence ?
Sans cette discipline, la même non-conformité revient sous des formes différentes. C’est pourquoi cet article est naturellement lié à Erreurs courantes dans le centre de transformation de fruits et légumes et comment les éviter : l’objectif n’est pas de corriger plus vite, mais de se tromper moins souvent.
Hygiène et contaminations: procédures, lutte contre les nuisibles, traçabilité des événements et auditabilité
L’hygiène et la contamination ne sont pas des sujets séparés de la productivité. Une ligne sale, humide, mal nettoyée ou comportant des zones difficiles à inspecter génère des arrêts, des rebuts, des retouches et un risque pour la réputation. Les points critiques typiques concernent les résidus de produit dans les angles morts, les outils non contrôlés, les matériaux d’emballage exposés, les flux sale/propre non séparés et une gestion insuffisante des nuisibles.
Des procédures minimales qui font la différence
Les pratiques les plus efficaces sont souvent les moins spectaculaires:
- plan de nettoyage par zone, fréquence et responsabilité;
- vérification préopérationnelle avant le démarrage;
- ségrégation claire entre produit conforme, suspect et rebuté;
- contrôle des accès et de la tenue vestimentaire;
- lutte contre les nuisibles avec des points de contrôle définis;
- gestion immédiate des casses, des chutes de produit et des corps étrangers.
Quoi enregistrer et pourquoi
Pour être auditable, il ne suffit pas de « bien faire »: il faut pouvoir le démontrer. Il convient d’enregistrer au minimum:
- le lot entrant et le lot sortant;
- la recette active et les modifications effectuées;
- les poids d’échantillons et les contrôles statistiques;
- les contrôles d’étiquettes et les vérifications de fin de ligne;
- les nettoyages, les désinfections et les vérifications préopérationnelles;
- les anomalies de l’installation, les arrêts et les interventions;
- les non-conformités, la ségrégation et le devenir du produit;
- les événements liés aux nuisibles, aux corps étrangers ou aux contaminations.
Ces données servent à reconstituer les événements lors d’audits, de réclamations ou d’analyses des causes racines. Elles servent aussi à comprendre où investir: dans la machine, l’agencement, la formation ou la routine de contrôle.
De la correction à la prévention: le véritable saut qualitatif
Une station de conditionnement progresse vraiment lorsqu’elle cesse de courir après l’erreur et commence à concevoir des conditions dans lesquelles l’erreur est difficile à commettre. Cela signifie moins de réglages manuels, plus de recettes standard, moins d’étapes ambiguës, plus de confirmations obligatoires, moins de données dispersées et plus de traçabilité.
Si vous souhaitez un parcours intégré, associez cet article à KPI et TRS pour la station de conditionnement de fruits et légumes, à Optimiser les flux et l’agencement de la ligne fruits et légumes et au Cadre complet pour la productivité et le contrôle de la ligne fruits et légumes. Pour une vision encore plus large, vous pouvez aussi vous référer à la Stratégie complète pour améliorer flux, précision et qualité dans la station de conditionnement.
La synthèse est simple : la précision, la qualité et la conformité ne s’obtiennent pas en fin de ligne. Elles se construisent avant, dans le standard.
FAQ
Quelles sont les erreurs les plus coûteuses dans une station de conditionnement de fruits et légumes ?
Les erreurs les plus coûteuses dans une station de conditionnement de fruits et légumes sont le mélange de lots, les étiquettes erronées, les pesées hors tolérance, le calibrage incohérent et les retouches non tracées, car elles touchent à la fois la marge, la traçabilité, la conformité et la fiabilité vis-à-vis du client. Leur impact réel ne réside pas seulement dans le rebut immédiat, mais aussi dans le temps perdu à corriger, isoler, recontrôler et reconstituer les données lors de réclamations ou d’audits.
Comment éviter le mélange de lots lors des changements de production ?
On évite le mélange de lots en imposant une procédure obligatoire de changement de production prévoyant une ligne vidée, des tampons contrôlés, la confirmation de la clôture du lot, la vérification physique des colis restants et l’activation de la nouvelle recette uniquement après une double confirmation. Si une seule de ces étapes est sautée, le risque de compromettre la traçabilité augmente de façon significative, surtout dans les zones d’accumulation et de fin de ligne.
Quel est l’impact d’une pesée hors tolérance sur la rentabilité ?
Une pesée hors tolérance pèse lourdement sur la rentabilité, car le sous-poids expose à des réclamations et à des non-conformités, tandis que le surpoids génère un giveaway répété sur chaque colis produit. Même quelques grammes au-dessus de la cible, multipliés par des milliers d’emballages, peuvent se transformer en une perte économique importante : c’est pourquoi il faut des recettes stables, des contrôles statistiques et des vérifications fréquentes du poids réel.
Quels contrôles doivent être obligatoires en début de poste ?
En début de poste, devraient être obligatoires le contrôle du lot actif, la vérification du modèle d’étiquette, la confirmation de la bonne recette, le contrôle de la tare et des tolérances, l’inspection d’hygiène de la ligne et la certitude qu’aucun résidu du lot précédent n’est présent. Ce contrôle initial réduit considérablement les erreurs répétitives qui, sinon, n’apparaissent qu’en milieu de poste, lorsque leur correction coûte déjà plus cher.
Que faut-il enregistrer pour être prêt pour un audit ?
Pour être prêt pour un audit, il faut enregistrer de façon ordonnée les lots entrants et sortants, les recettes et leurs modifications, les contrôles de poids, les vérifications d’étiquettes, les contrôles de fin de ligne, les nettoyages, les non-conformités, les ségrégations et les interventions réalisées sur la ligne. Ces enregistrements servent à démontrer que le processus est maîtrisé et permettent de reconstituer rapidement ce qui s’est passé, quand cela s’est passé et sur quel produit.