
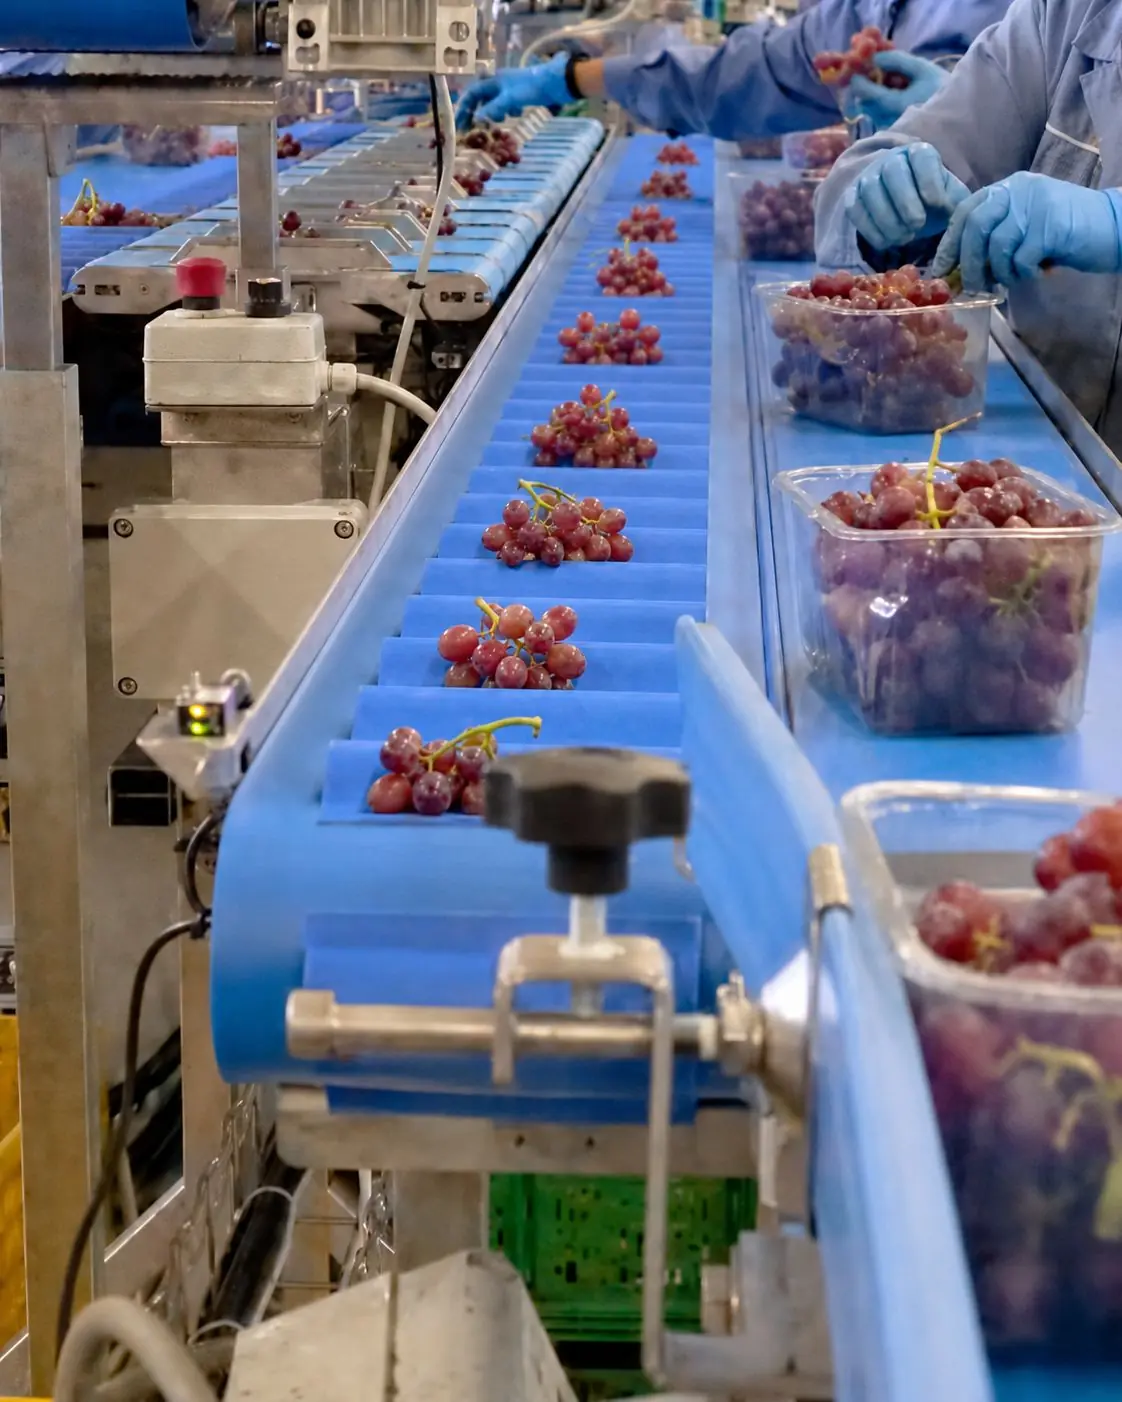
- Une station de conditionnement de fruits et légumes performante doit garantir à la fois débit, qualité, traçabilité et continuité opérationnelle, et pas seulement la vitesse de conditionnement.
- Les problèmes les plus coûteux naissent presque toujours dans les passages entre les étapes : réception, pré-tri, calibrage, pesage, étiquetage, palettisation et expédition.
- Pour piloter réellement la ligne, il faut des KPI simples mais rigoureux: débit, TRS, rebuts, retouches, lead time, giveaway de poids et exactitude des étiquettes.
- Le contrôle en temps réel exige des données collectées auprès des machines, des opérateurs et des systèmes de gestion, avec des alarmes, des recettes standard, une piste d’audit et des routines d’amélioration.
- En 90 jours, il est possible d’obtenir des gains rapides concrets en agissant sur l’agencement, les goulots d’étranglement, les réglages, la qualité au démarrage de poste et l’intégration des données.
Une station de conditionnement de fruits et légumes efficace ne se juge pas seulement au nombre d’emballages qui sortent en fin de poste. Elle se juge à la quantité de produit bon qui sort, à sa régularité, au nombre de retouches, à la précision du poids et au niveau de traçabilité. Lorsque ces éléments ne sont pas maîtrisés, les symptômes sont toujours les mêmes: goulots d’étranglement, arrêts répétés, erreurs d’étiquetage, rebuts évitables, giveaway de poids et opérateurs contraints de courir après les urgences au lieu de gérer le processus.
Cette page est conçue comme un hub opérationnel: utilisez-la comme Guide complet pour augmenter la productivité et le contrôle dans la station de conditionnement, approfondissez les chiffres avec KPI et TRS pour la station de conditionnement de fruits et légumes, travaillez sur les goulots d’étranglement et les espaces avec Optimiser les flux et l’agencement de la ligne fruits et légumes, et renforcez la qualité et la conformité avec Erreurs courantes dans le centre de transformation de fruits et légumes et comment les éviter. En pratique, c’est aussi votre Cadre complet pour la productivité et le contrôle de la ligne fruits et légumes et votre Stratégie complète pour améliorer flux, précision et qualité dans la station de conditionnement.
Qu’est-ce qu’une station de conditionnement de fruits et légumes et quels objectifs doit-elle garantir
La station de conditionnement de fruits et légumes est le centre de transformation post-récolte où le produit est réceptionné, trié, éventuellement lavé ou séché, calibré, pesé, conditionné, étiqueté, palettisé et préparé pour l’expédition. En une phrase: c’est le point où la matière première agricole doit devenir un produit commercial conforme, traçable et rentable.
Les trois objectifs qui doivent coexister
Une station de conditionnement bien gérée doit concilier trois objectifs souvent traités séparément :
- Productivité, c’est-à-dire la capacité à transformer des volumes en production utile sans accumuler attentes et micro-arrêts.
- Standards de qualité, c’est-à-dire la cohérence du calibre, du poids, de l’aspect, de l’intégrité et de la présentation du produit.
- Traçabilité, c’est-à-dire la capacité à savoir à tout moment quel lot est entré, comment il a été traité et où il a terminé.
L’erreur la plus courante consiste à optimiser une seule variable. Si j’augmente la vitesse mais que les rebuts s’aggravent, je ne m’améliore pas. Si je réduis les défauts mais que je ralentis la fin de ligne au point de bloquer tout l’atelier, je ne m’améliore pas. Si je produis beaucoup mais que je ne sais pas reconstituer les lots en quelques minutes, le système reste fragile.
Là où la technologie et la conception font vraiment la différence
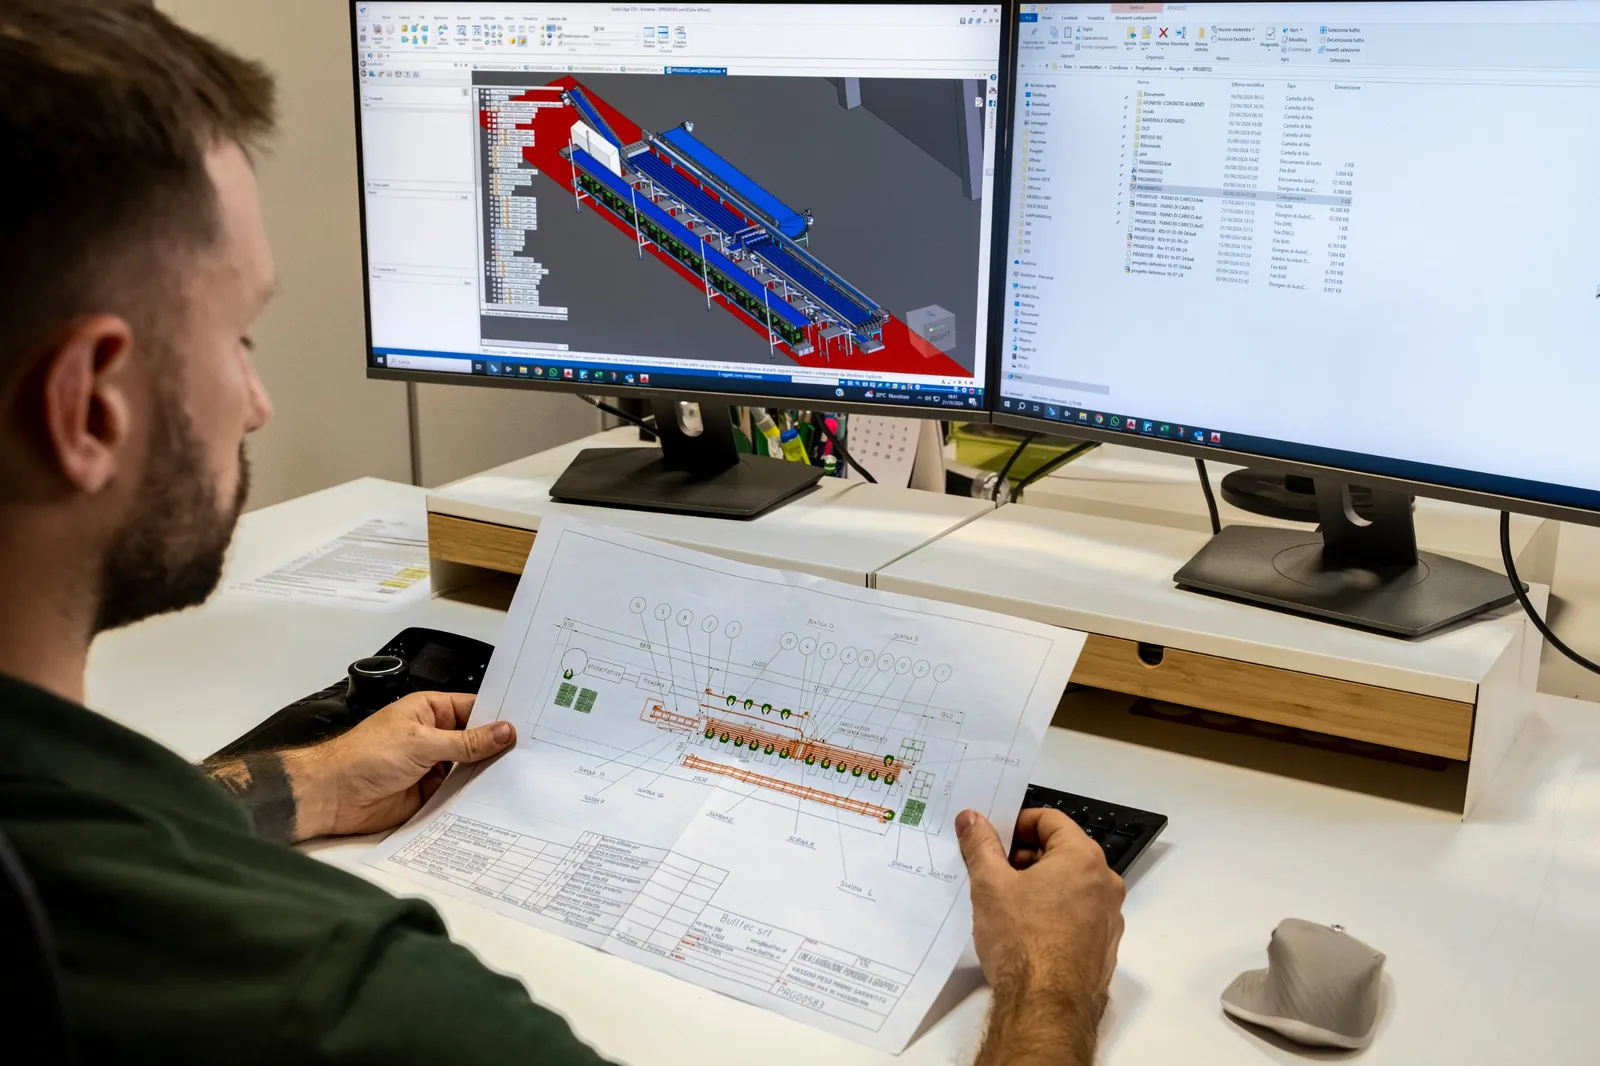
Dans le secteur des fruits et légumes, la qualité du résultat dépend beaucoup de la manière dont le produit est manipulé et mesuré. C’est pourquoi l’agencement comme les technologies installées comptent. Bulltec, par exemple, se présente comme une entreprise qui développe des systèmes modulaires sur mesure pour la transformation, le calibrage et le conditionnement des fruits et légumes: vous pouvez en savoir plus sur la page Entreprise | Bulltec, technologie sur mesure.
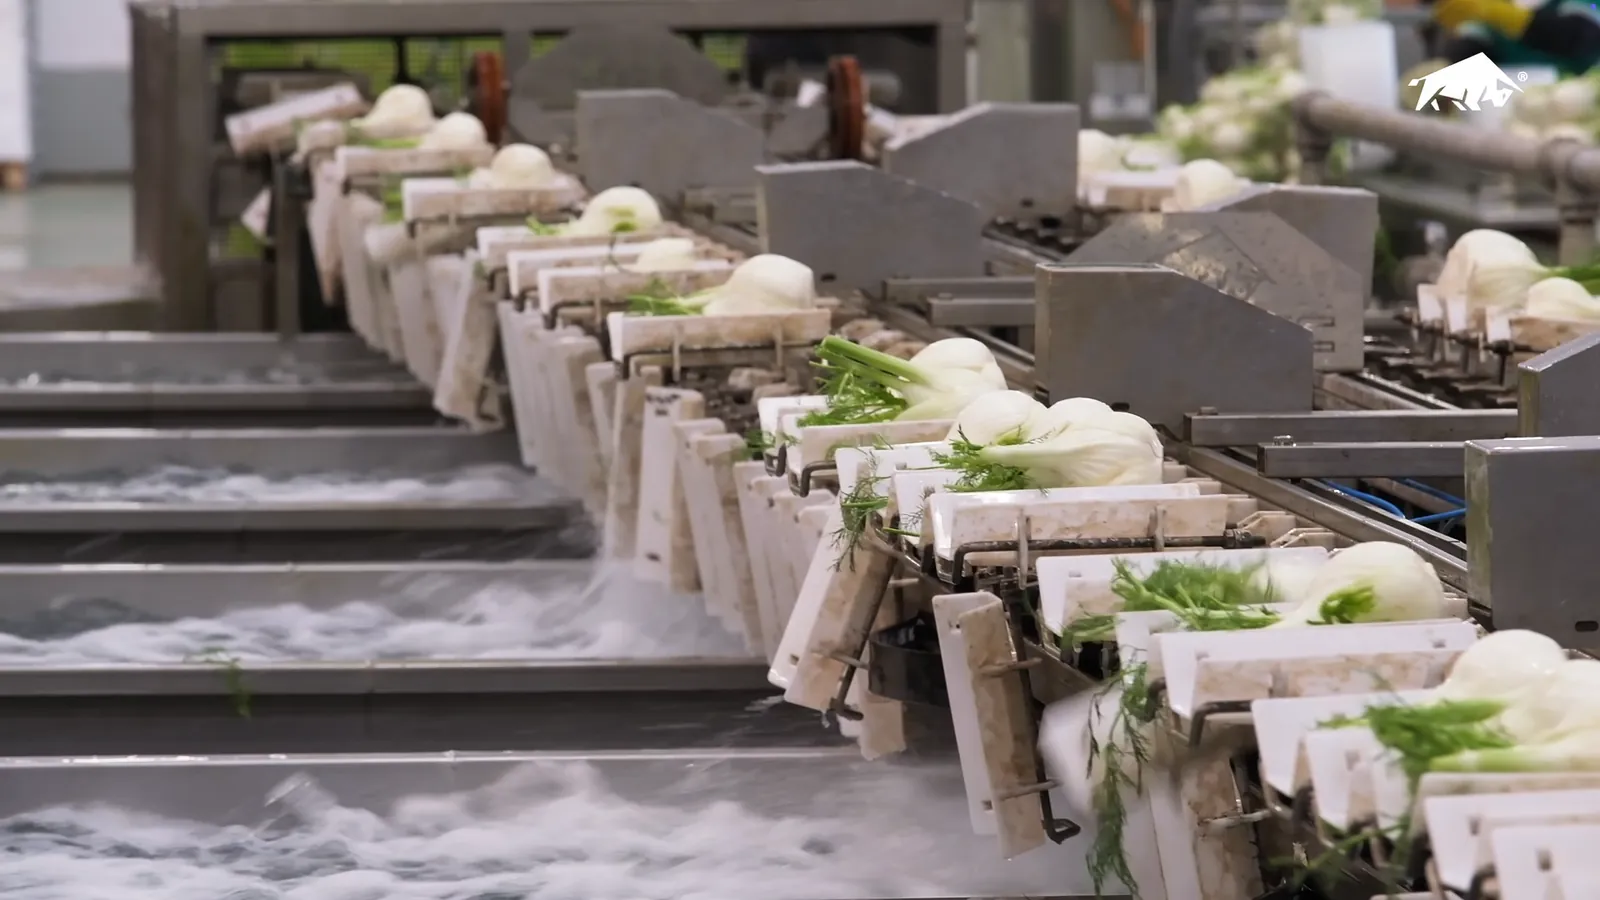
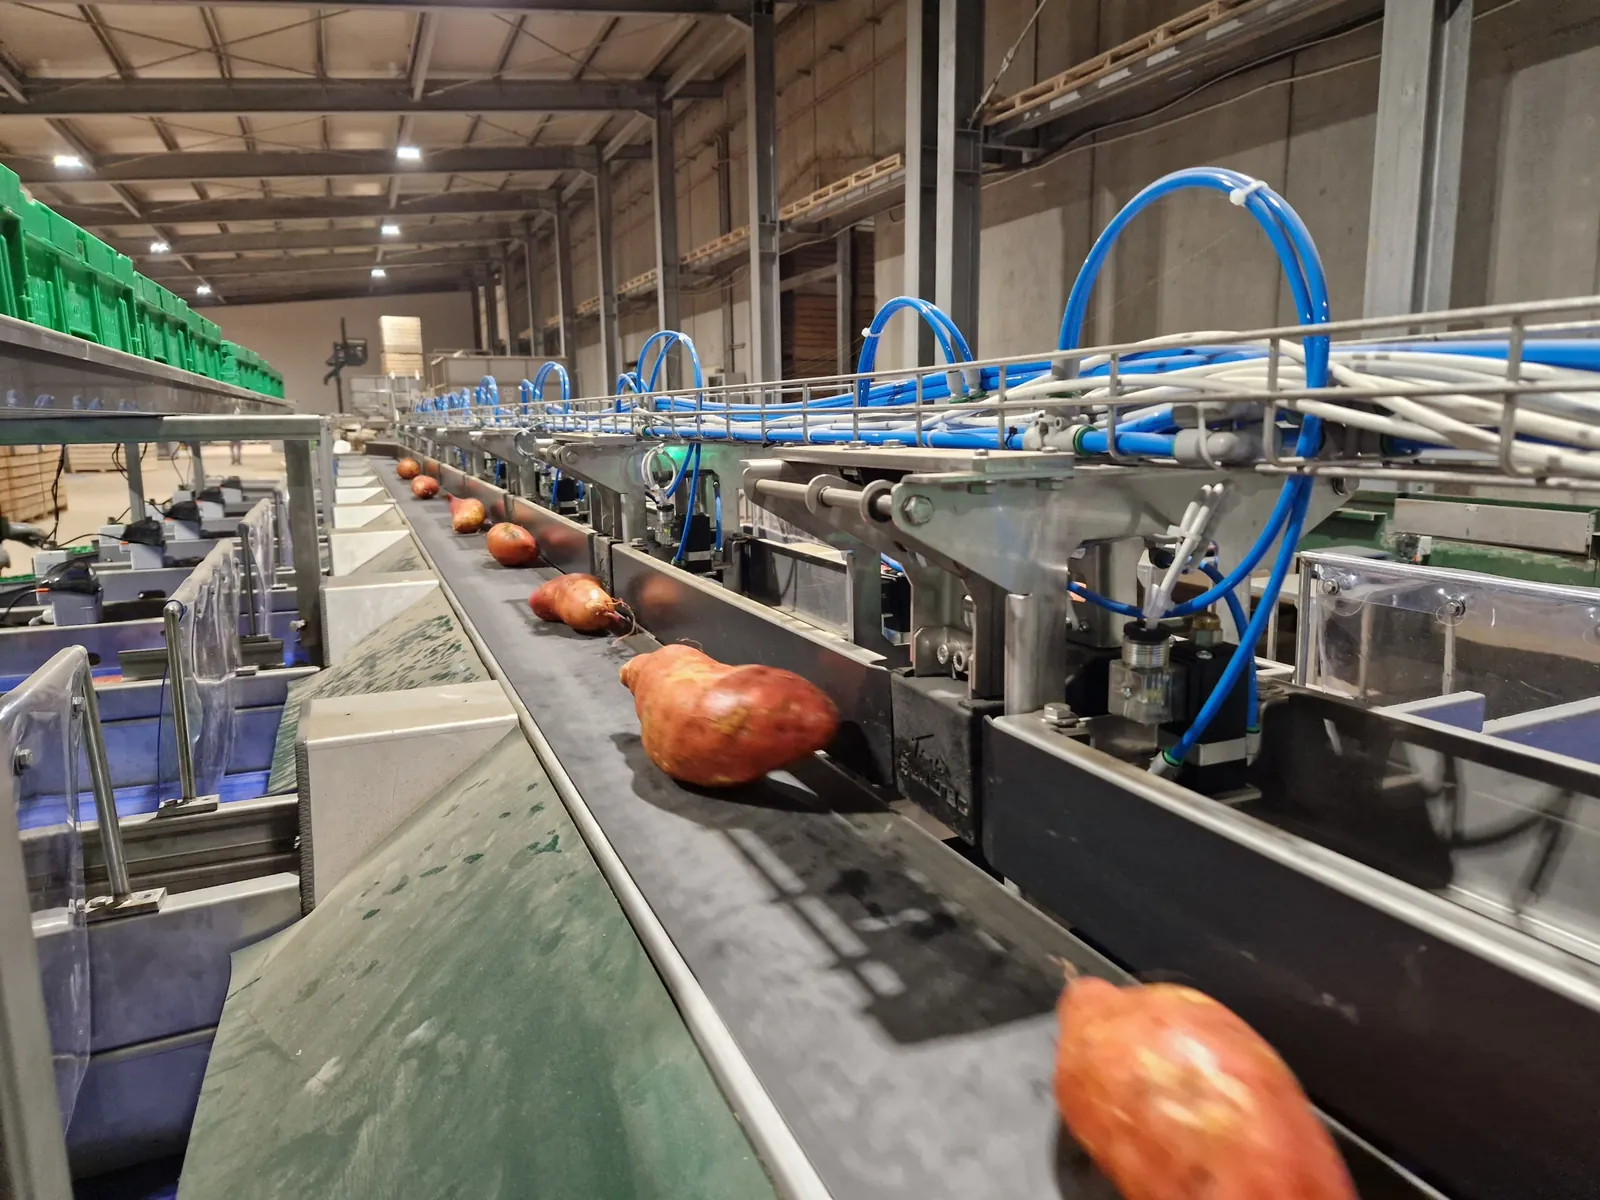
Côté machine, des solutions comme les calibreuses électroniques à palettes sont pertinentes car elles associent tri, continuité opérationnelle et manipulation en douceur. Dans les configurations décrites sur le site Bulltec, le calibrage par calibre au moyen de la vision artificielle peut atteindre des précisions de l’ordre de ±3 mm, tandis que le tri par poids peut fonctionner avec des précisions indicatives de ±3 % selon le produit et la configuration. En aval, les systèmes de pesage combinatoire et le Smart pesage combinatoire aident à mieux maîtriser le poids des emballages et à réduire le giveaway. La technologie ne porte toutefois ses fruits que si elle s’accompagne de processus, de routines et de services de conseil et d’assistance.
Cartographie du processus de bout en bout: de la réception à l’expédition
Pour augmenter la productivité et le contrôle, il ne suffit pas de regarder la machine la plus chère de la ligne. Il faut cartographier tout le flux, de l’arrivée du produit à la palette terminée. Dans les stations de conditionnement, les coûts cachés s’accumulent surtout dans les passages d’une étape à l’autre.
Réception et déchargement: là où naissent les premiers retards
Le processus commence par le déchargement et l’identification du lot. On perd ici du temps et du contrôle lorsque:
- le produit arrive sans priorités de traitement clairement définies;
- les lots ne sont pas identifiés de manière univoque;
- il n’existe aucune règle sur l’ordre de déchargement et l’ordre d’alimentation de la ligne;
- les contrôles qualité initiaux sont trop lents ou trop superficiels.
Si la réception ne filtre pas correctement, le problème se répercute partout: mélange de lots, files d’attente à l’alimentation, attentes des opérateurs et urgences artificielles.
Pré-tri, lavage et séchage: les pertes qui semblent mineures
Les étapes intermédiaires sont souvent sous-estimées, car elles ne sont pas toujours le principal goulot d’étranglement. Pourtant, c’est là que naissent de nombreux micro-arrêts. Les cas typiques sont :
- un pré-tri manuel non équilibré par rapport au volume entrant;
- un lavage ou un séchage d’une capacité inférieure à celle de l’étape suivante;
- des temps d’attente entre tapis et tables faute de tampons intelligents;
- un produit trop mouillé ou trop instable pour un pesage précis en aval.
Le résultat est un flux irrégulier. La calibreuse reçoit des pics et des creux au lieu d’une alimentation constante, et toute la ligne devient plus difficile à piloter.
Calibrage, pesage et conditionnement: le cœur économique de la ligne
C’est la zone où se joue une grande partie de la marge. Ici, les gaspillages sont très visibles, mais pas toujours bien mesurés. Les signaux à lire sont :
- la saturation du calibrage avec des accumulations en amont;
- la perte de précision sur le calibre ou le poids;
- de fréquents changements de recette ou de format sans standards de réglage;
- un giveaway de poids par crainte du sous-poids;
- un excès d’intervention manuelle à la fermeture de l’emballage.
Quand le conditionnement va moins vite que le tri, du WIP se forme. Quand le pesage n’est pas stable, il faut des retouches. Quand l’étiquetage n’est pas aligné sur la commande active, des non-conformités apparaissent et peuvent coûter bien plus qu’un arrêt bref.
Fin de ligne, palettisation et expédition: le goulot d’étranglement que beaucoup découvrent trop tard
On investit souvent en amont et on laisse la fin de ligne sous-dimensionnée. Il arrive alors que la ligne produise, mais que le produit fini ne sorte pas en continu. Les signaux classiques sont des palettes en attente, des étiquettes logistiques imprimées en retard, des opérateurs qui déplacent manuellement des emballages pour libérer de l’espace et des chargements prêts qui ne sont pas clôturés dans le système.
C’est pourquoi le Value Stream Mapping dans la station de conditionnement doit inclure non seulement les temps de processus, mais aussi les attentes, les transferts, les accumulations intermédiaires et les retouches. Si vous souhaitez entrer dans le détail méthodologique sur le WIP, l’agencement et les contraintes, l’étape suivante est Optimiser les flux et l’agencement de la ligne fruits et légumes.
KPI essentiels pour piloter la ligne dans la station de conditionnement de fruits et légumes
Les KPI utiles sont peu nombreux, mais ils doivent être bien mesurés et à une fréquence cohérente. Un bon système de contrôle évite deux extrêmes : n’avoir que des chiffres financiers a posteriori, ou avoir des dizaines d’indicateurs que personne n’utilise.
Les KPI qui comptent vraiment
| KPI | Ce qu’il mesure | À quoi il sert |
|---|---|---|
| Débit | colis/heure, kg/heure ou pièces/heure par étape | Met en évidence où la ligne perd de la capacité réelle |
| TRS | disponibilité × performance × qualité | Montre pourquoi la capacité théorique ne devient pas une production utile |
| Rebuts | part de produit non vendable | Mesure les pertes directes de rendement et de marge |
| Retouches | emballages ou produit retouchés | Signale l’instabilité du processus |
| Lead time | temps entre la réception et la palette prête | Mesure la fluidité globale |
| Giveaway de poids | grammes au-dessus de la cible par emballage | Pèse sur la marge de façon silencieuse mais continue |
| Exactitude des étiquettes | erreurs d’étiquette ou incohérences par lot | Protège la conformité et la traçabilité |
| Rendement | production vendable sur entrée traitée | Relie productivité et qualité |
Comment lire le TRS sans mal l’utiliser
Le TRS n’est utile que s’il ne devient pas un chiffre cosmétique. Dans une station de conditionnement de fruits et légumes:
- La disponibilité indique quelle part du temps planifié la ligne a été réellement disponible.
- La performance compare la vitesse théorique et la vitesse réelle.
- La qualité mesure la part de production conforme du premier coup.
Si une ligne affiche une bonne performance mais une qualité faible, le problème n’est pas la vitesse: c’est le processus. Si la qualité est élevée mais la disponibilité faible, le nœud se situe dans les arrêts, les réglages ou la maintenance. Si tout semble bon mais que le débit reste faible, vous mesurez probablement au mauvais endroit ou ne tenez pas compte de la véritable contrainte.
Où mesurer et à quelle fréquence
Les points de mesure minimaux devraient être:
- entrée du lot et quantité reçue;
- sortie du pré-tri;
- sortie du calibrage;
- poste de pesage ou de pesage combinatoire;
- emballages conformes en fin de ligne;
- palettes prêtes à l’expédition.
La fréquence idéale n’est pas la même pour tout. Le débit et les arrêts exigent une visibilité quasi en temps réel; les rebuts et les retouches doivent être lus par tranche horaire et par poste; le giveaway de poids et les erreurs d’étiquette doivent être analysés par SKU, format et commande.
Pour approfondir les formules, les tableaux de bord et les routines de gestion, lisez KPI et TRS pour la station de conditionnement de fruits et légumes.
Contrôle en temps réel: collecte de données machines et opérateurs, alarmes, standards de réglage, piste d’audit
Le contrôle en temps réel est la capacité à voir le problème au moment où il apparaît, et non en fin de journée. Dans un centre de transformation de fruits et légumes, cela signifie relier trois sources d’information : machines, opérateurs et systèmes de gestion.
Données des machines, des opérateurs et des systèmes
Les machines génèrent des signaux précieux : vitesse, arrêt, alarme, comptages, poids, rebuts, recettes actives. Les opérateurs ajoutent le contexte : motif de l’arrêt, changement de lot, non-conformité visuelle, problème de matériel d’emballage, action corrective. Le système de gestion boucle la boucle avec les commandes, les données de base articles, les étiquettes, les palettes et les expéditions.
Une architecture efficace intègre au moins ces niveaux :
- Machine : capteurs, compteurs, poids, alarmes.
- Contrôle de ligne : tableaux de bord, alertes, état du poste.
- MES ou SCADA : événements, recettes, traçabilité du processus.
- ERP : commandes, lots, stock, expéditions.
Dans des solutions comme les calibreuses électroniques à palettes, le logiciel de la machine est déjà un levier concret, car il permet d’adapter rapidement les paramètres de traitement. Le saut qualitatif intervient lorsque ces données ne restent pas isolées, mais alimentent des routines opérationnelles.
Alarmes utiles et standards de réglage
Il ne faut pas cent alarmes. Il faut quelques alarmes claires, avec un seuil, un responsable et une action prévue. Exemples concrets :
- arrêt supérieur à x minutes;
- poids moyen hors plage;
- giveaway au-dessus du seuil;
- étiquette non cohérente avec la commande active;
- rebut au-dessus de la limite sur une étape donnée;
- tampon plein ou vide dans une zone critique.
Il en va de même pour les réglages. Chaque changement de lot ou de format devrait comporter :
- une recette standard;
- un contrôle de démarrage de poste;
- la confirmation du matériel d’emballage;
- la vérification des données de l’étiquette;
- un premier échantillon validé;
- une libération de ligne enregistrée.
Lorsque ces étapes ne sont pas standardisées, la ligne semble fonctionner, mais elle opère en mode réactif.
Piste d’audit: qui a fait quoi, quand et sur quel lot
La piste d’audit n’est pas de la bureaucratie. C’est une protection opérationnelle. En cas de réclamation ou de non-conformité, il faut pouvoir reconstituer rapidement :
- le lot entrant;
- la date et l’heure de traitement;
- la recette active;
- l’opérateur ou le responsable du changement;
- l’étiquette utilisée;
- les contrôles effectués;
- les palettes concernées.
Si ces données sont dispersées entre feuilles, messages et mémoire du personnel, la traçabilité n’existe que sur le papier. Si, au contraire, elles sont enregistrées de façon ordonnée, il devient possible de bloquer le problème, de le circonscrire et d’apprendre de sa cause.
Précision et qualité: réduire les erreurs de calibrage, de conditionnement, d’étiquetage et de gestion des lots
Dans la station de conditionnement, les erreurs les plus coûteuses ne sont pas toujours les plus spectaculaires. Ce sont très souvent de petites erreurs répétées, qui érodent la marge et la confiance des clients pendant des semaines avant d’être reconnues comme systémiques.
Les erreurs à fort impact
Les cinq erreurs qui méritent une priorité absolue sont:
- Le mélange de lots, car il compromet la traçabilité.
- Les étiquettes erronées ou non mises à jour, car elles génèrent des non-conformités et des retours.
- Les pesées hors tolérance, aussi bien par sous-poids que par giveaway excessif.
- Le calibrage incohérent, qui conduit à un produit hétérogène dans le même emballage.
- Les retouches et rebuts évitables, symptômes d’un processus instable.
Beaucoup de ces erreurs s’amplifient lors des changements de format, des changements de lot et des phases de redémarrage après un arrêt.
Standards et contrôles qui réduisent vraiment les non-conformités
Pour réduire les erreurs, il faut des contrôles simples, répétables et avec des responsabilités claires:
- contrôle de démarrage de poste avec confirmation de la recette, du lot, du matériel et du nettoyage de la ligne ;
- échantillonnages périodiques du poids, du calibre et de la présentation de l’emballage;
- vérification de l’étiquette sur la première pièce et à chaque changement;
- contrôle de fin de ligne sur la conformité, l’intégrité et l’association correcte palette-lot;
- gestion des non-conformités avec ségrégation physique et cause enregistrée.
Ici, la technologie aide, mais la méthode compte autant que la machine. Par exemple, Bulltec met en avant, pour ses calibreuses électroniques à palettes, la manipulation en douceur et la possibilité de travailler avec des paramètres configurables selon le produit. C’est important, car la précision et la productivité ne doivent pas nuire à l’intégrité du produit frais. Lorsque le contrôle du poids des emballages devient critique, les systèmes de pesage combinatoire peuvent aider à réduire la variabilité et le giveaway.
Pour une liste plus ciblée des causes récurrentes et des contre-mesures, consultez Erreurs courantes dans le centre de transformation de fruits et légumes et comment les éviter.
Hygiène, contaminations et auditabilité
La qualité, c’est aussi l’hygiène du processus. Dans un centre de transformation de fruits et légumes, il y a au moins trois domaines à surveiller :
- nettoyage et désinfection des lignes, des tapis, des points de contact et des outils;
- séparation des zones sales et propres et gestion ordonnée des déchets;
- lutte contre les nuisibles, contrôles environnementaux et enregistrement des événements significatifs.
La bonne question n’est pas seulement de savoir si le plan existe, mais s’il laisse des traces vérifiables. Vous devez pouvoir démontrer quand une ligne a été nettoyée, qui l’a redémarrée, quels contrôles ont été effectués et quels lots sont passés avant et après un événement critique. Cette auditabilité fait partie intégrante du contrôle de ligne.
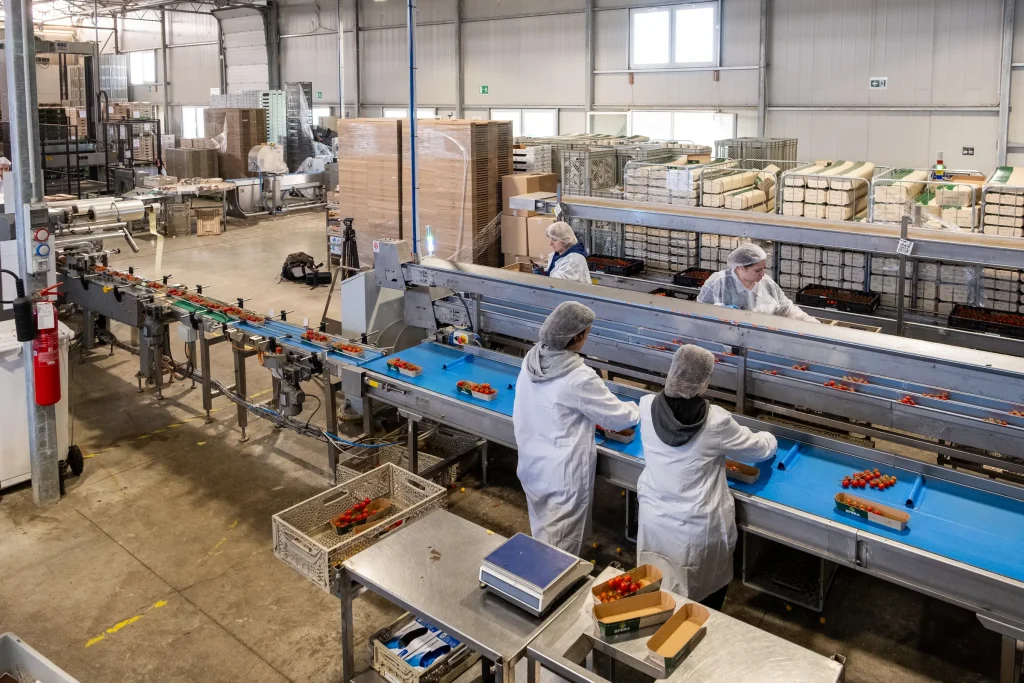
Feuille de route d’amélioration à 30-60-90 jours + check-list finale
L’amélioration d’une station de conditionnement de fruits et légumes ne commence pas par le grand investissement, mais par la bonne séquence. On rend d’abord les pertes visibles, puis on stabilise les fondamentaux, et enfin on décide où automatiser ou intégrer.
30 premiers jours : visibilité et standards minimaux
Au cours du premier mois, l’objectif est de créer une situation de référence fiable:
- cartographier le flux réel de la réception à l’expédition;
- mesurer le débit par étape, les arrêts, les rebuts et les retouches;
- identifier le principal goulot d’étranglement;
- introduire des contrôles de démarrage de poste et de changement de lot;
- définir 5 ou 6 causes d’arrêt standard;
- vérifier l’exactitude des poids et des étiquettes.
Cette phase produit déjà des gains rapides, car de nombreuses pertes proviennent d’un manque de standards plutôt que de limites technologiques.
Jours 31 à 60: équilibrage de la ligne et routines de gestion
Dans la deuxième étape, il faut réduire la variabilité et les attentes:
- équilibrer les opérateurs et la capacité entre les étapes;
- réduire les changements de série et les temps de redémarrage;
- introduire des tampons là où ils sont vraiment nécessaires, pas partout;
- tenir de courtes réunions quotidiennes avec le Pareto des pertes;
- définir des actions correctives avec un responsable et une échéance;
- stabiliser la maintenance préventive sur les ressources contraintes.
Il est utile ici de revenir sur les trois piliers de ce guide : chiffres, flux et qualité. Gardez-le comme Cadre complet pour la productivité et le contrôle de la ligne fruits et légumes pour ne pas perdre la vision d’ensemble.
Jours 61 à 90: intégration des données et investissements ciblés
Ce n’est qu’après avoir stabilisé le processus qu’il convient d’évaluer des investissements plus structurés:
- intégration entre machine, supervision et système de gestion;
- numérisation des recettes, des contrôles et de la piste d’audit;
- mise à niveau du calibrage, du pesage ou du conditionnement dans les zones contraintes;
- révision de l’agencement pour réduire les croisements, les retours en arrière et les manutentions inutiles;
- introduction de solutions modulaires mieux adaptées au mix produits.
Si le problème se situe au niveau du tri et de l’uniformité, il est judicieux d’évaluer des technologies dédiées comme les calibreuses électroniques à palettes. Si la marge se perd sur le poids des emballages, les systèmes de pesage combinatoire ou le Smart pesage combinatoire peuvent être stratégiques. Si, en revanche, le problème est lié à la conception, le levier initial peut être l’appui des services de conseil et d’assistance.
Check-list finale pour savoir si vous progressez vraiment
Avant de clôturer le plan, vérifiez si vous pouvez répondre oui à ces questions :
- Connaissez-vous le débit réel de chaque étape critique ?
- Savez-vous où se trouve le goulot d’étranglement par produit et par format ?
- Mesurez-vous le TRS, les rebuts, les retouches et le giveaway à une fréquence utile ?
- Disposez-vous d’une procédure standard pour le démarrage de poste et le changement de lot ?
- Les erreurs d’étiquette sont-elles bloquées avant d’arriver sur la palette ?
- Pouvez-vous reconstituer un lot en quelques minutes ?
- La fin de ligne est-elle dimensionnée en fonction de la capacité en amont ?
- Les causes d’arrêt sont-elles enregistrées et analysées chaque semaine ?
- Les décisions d’investissement reposent-elles sur des données plutôt que sur des impressions ?
Si la réponse est non, même sur quelques points seulement, ce n’est pas un problème : c’est votre prochain programme d’amélioration. Enregistrez cette page comme Guide complet pour augmenter la productivité et le contrôle dans la station de conditionnement et utilisez-la comme référence opérationnelle avec KPI et TRS pour la station de conditionnement de fruits et légumes, Optimiser les flux et l’agencement de la ligne fruits et légumes et Erreurs courantes dans le centre de transformation de fruits et légumes et comment les éviter.
FAQ sur la station de conditionnement de fruits et légumes
Quel est le premier KPI à mesurer dans une station de conditionnement de fruits et légumes ?
Le premier KPI à mesurer est le débit réel par étape, exprimé en colis/heure, kg/heure ou pièces/heure, car il montre immédiatement où la ligne perd de la capacité. Sans cette donnée, le TRS, les rebuts et le lead time restent des chiffres déconnectés du flux opérationnel. Il doit être relevé à l’entrée, après le calibrage, au conditionnement et en fin de ligne, en distinguant produit, format et poste.
Comment identifier le véritable goulot d’étranglement de la ligne ?
Le véritable goulot d’étranglement est l’étape qui limite de manière stable la sortie de toute la ligne, et non celle qui semble la plus lente à un instant donné. Pour l’identifier, il faut observer les accumulations en amont, les attentes en aval, la saturation de la ressource et la fréquence des micro-arrêts, à l’aide de données horaires et d’observations sur le terrain. Si le conditionnement travaille à saturation alors que le WIP augmente en amont, la contrainte se trouve là, même si d’autres machines s’arrêtent occasionnellement.
Le TRS et le débit mesurent-ils la même chose ?
Le TRS et le débit ne mesurent pas la même chose, mais ils doivent être lus ensemble. Le débit indique la quantité de produit qui sort réellement par unité de temps, tandis que le TRS explique pourquoi la capacité théorique ne se transforme pas en production utile, en distinguant les pertes de disponibilité, de performance et de qualité. Une ligne peut afficher un débit acceptable sur un poste court et un TRS médiocre à cause de changements de format lents, de nombreuses retouches ou d’arrêts récurrents.
Comment réduire les erreurs d’étiquetage et les mélanges de lots ?
Pour réduire les erreurs d’étiquetage et les mélanges de lots, il faut des règles simples mais non négociables : un seul lot ouvert par poste de travail lorsque c’est possible, une recette liée à l’ordre de fabrication, une vérification du code de l’étiquette lors du changement de format et un blocage de la ligne en cas d’incohérence. Il est essentiel d’enregistrer qui a lancé le lot, quelle étiquette a été chargée, quand le changement a eu lieu et quels emballages ont été écartés. La combinaison de discipline opérationnelle, de contrôles automatiques et de piste d’audit réduit considérablement le risque de non-conformité.
Quand est-il judicieux d’automatiser le calibrage et le pesage ?
Il est judicieux d’automatiser le calibrage et le pesage lorsque la variabilité du produit, le volume quotidien ou le coût du giveaway rendent la gestion manuelle instable. Les signaux typiques sont des rebuts en hausse, des litiges sur le poids, la saturation des opérateurs au conditionnement et de longs temps de réglage entre différentes références. Dans ces cas, des solutions dédiées comme les calibreuses électroniques et les systèmes de pesage combinatoire aident à standardiser le résultat, à accroître la répétabilité et à libérer de la capacité.
Quelles données faut-il enregistrer pour une véritable traçabilité ?
Pour une véritable traçabilité, il faut enregistrer au minimum l’identifiant du lot entrant, le fournisseur ou la parcelle, la date et l’heure de traitement, la recette active, les opérateurs présents, les contrôles qualité effectués, les poids moyens, les rebuts, les retouches, les étiquettes utilisées, les palettes produites et la destination d’expédition. Ces données doivent pouvoir être retrouvées en quelques minutes, aussi bien en aval qu’en amont, c’est-à-dire du lot à l’expédition et de l’expédition au lot. Si l’information est dispersée entre feuilles, tableaux blancs et mémoire des opérateurs, la traçabilité n’existe que sur le papier.