
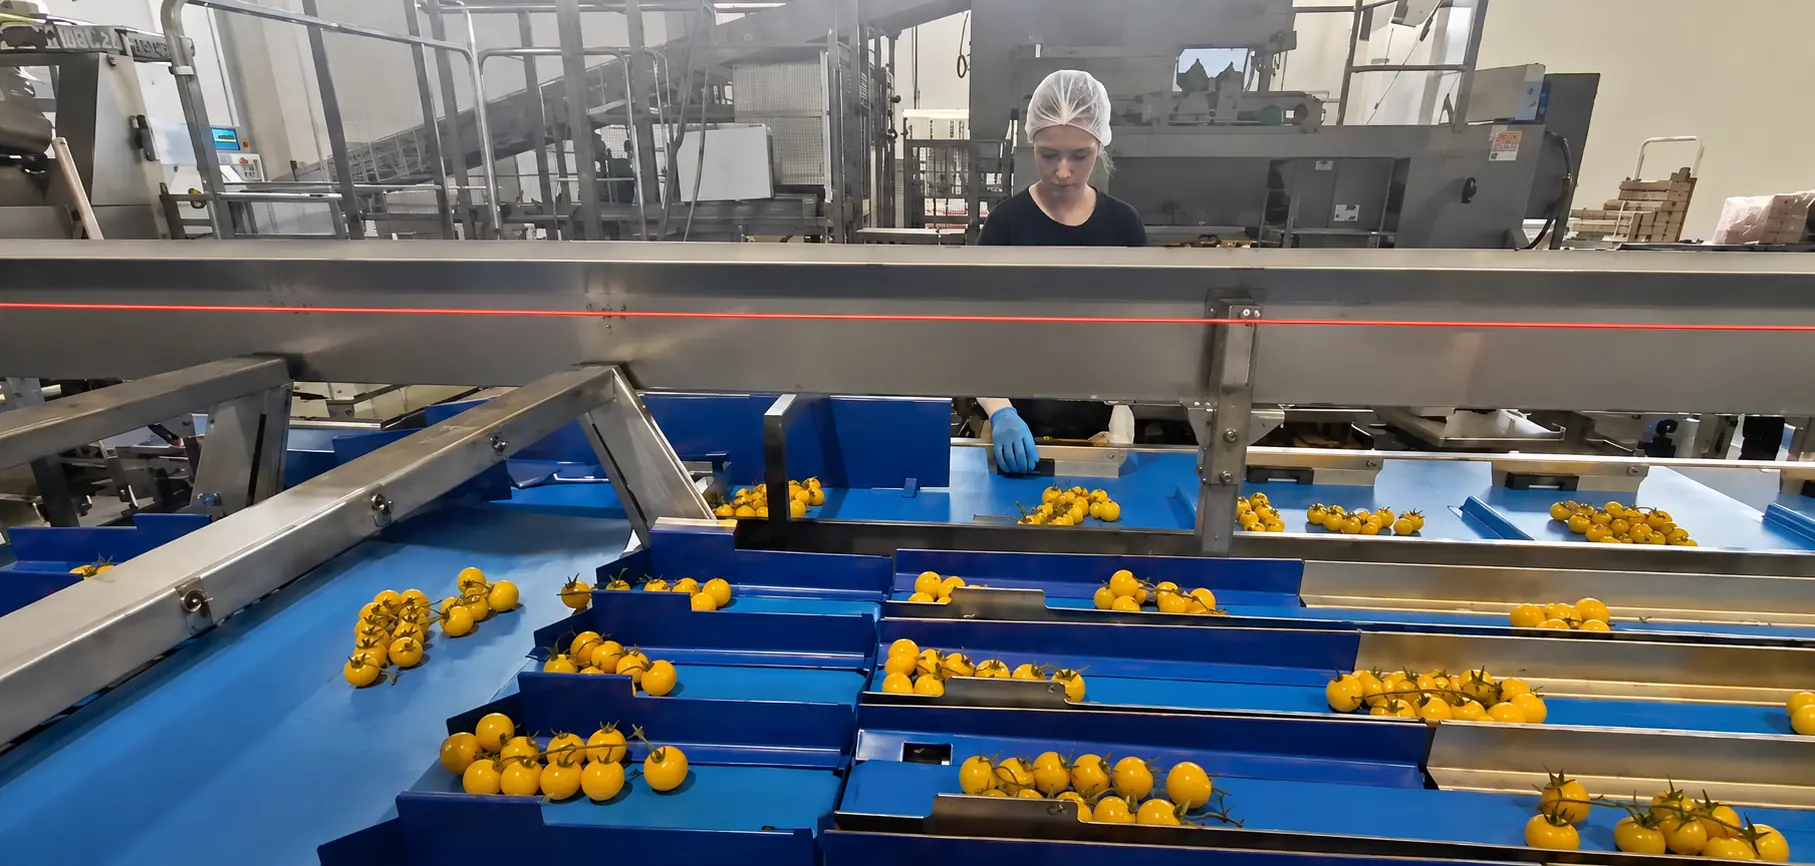
- L’optimisation des flux en station de conditionnement ne consiste pas seulement à augmenter la vitesse des machines : il s’agit de réduire les attentes, les accumulations, les retouches et les manutentions inutiles sur toute la ligne.
- Le point de départ est un Value Stream Mapping réel, avec des données sur les temps de cycle, le WIP, les changements de série, les micro-arrêts et la qualité de chaque étape.
- Les goulots d’étranglement les plus fréquents se concentrent entre le déchargement, le tri, le séchage, le calibrage, le conditionnement et la fin de ligne, mais le problème vient souvent de standards faibles et d’agencements non synchronisés.
- Le travail standardisé, l’équilibrage de ligne, les tampons intelligents et la maintenance préventive ont souvent un impact plus rapide qu’un gros investissement en installations.
- Cet article s’inscrit dans le parcours Optimiser les flux et l’agencement de la ligne fruits et légumes et complète le Guide complet pour augmenter la productivité et le contrôle dans la station de conditionnement.
Dans un centre de transformation de fruits et légumes, l’optimisation des flux en station de conditionnement sert à faire avancer le produit de façon régulière du déchargement à l’expédition, sans files d’attente, arrêts en cascade ni saturation désordonnée des opérateurs. Lorsque l’agencement est déséquilibré, le goulot d’étranglement ne ralentit pas seulement une étape : il fait augmenter le WIP, les erreurs, le lead time et la pression sur le contrôle qualité. C’est pourquoi l’amélioration des flux doit être lue avec les données de performance, comme expliqué dans KPI et TRS pour la station de conditionnement de fruits et légumes.
Optimisation des flux en station de conditionnement: par où commencer vraiment
La première règle est simple: on n’optimise pas ce que l’on ne voit pas. Dans la station de conditionnement, le véritable goulot d’étranglement coïncide rarement avec la machine qui « semble la plus lente ». Le plus souvent, c’est l’étape dont la capacité effective est la plus faible, c’est-à-dire celle qui combine vitesse, disponibilité, qualité et stabilité opérationnelle.
Le Value Stream Mapping de la station de conditionnement
Le Value Stream Mapping, ou VSM, est la cartographie du flux physique et d’information du produit. En pratique, il montre :
- où le produit reçoit de la valeur;
- où il attend;
- où il est déplacé sans nécessité;
- où se génèrent rebuts, retouches ou pertes de temps.
Dans la station de conditionnement de fruits et légumes, le VSM doit couvrir au moins ces étapes : déchargement, pré-tri, lavage, séchage, calibrage, conditionnement, palettisation et expédition.
Que relever sur un poste échantillon
Pour construire une cartographie utile, il suffit de suivre un lot ou une référence pendant un poste représentatif et de noter :
- le temps de cycle réel de chaque étape;
- le temps d’attente entre une étape et la suivante;
- le WIP, c’est-à-dire le produit à l’arrêt ou en file d’attente;
- les micro-arrêts et les arrêts longs;
- les temps de changement de format ou de changement de référence;
- les retouches, les rebuts et les reprises de traitement ;
- les mètres parcourus par les opérateurs et les matériaux.
Cette base de données évite les décisions « au feeling ». Si une vision plus large de la gouvernance, des données et du contrôle est nécessaire, la référence est le Cadre complet pour la productivité et le contrôle de la ligne fruits et légumes.
Value Stream Mapping et optimisation des flux en station de conditionnement: que mesurer
Une bonne cartographie ne se limite pas aux temps machine. Elle doit comparer le temps à valeur ajoutée et le lead time total. Dans de nombreux centres de transformation, le produit est traité pendant quelques minutes seulement, mais reste à l’arrêt ou en attente beaucoup plus longtemps.
Temps à valeur ajoutée vs attentes
Exemple typique : la calibreuse travaille de façon régulière, mais en amont le déchargement arrive par vagues et en aval le conditionnement n’absorbe pas le rythme. Le résultat est une ligne qui alterne saturation et creux. En apparence, la machine « tourne », mais le flux global perd de la capacité.
Pour chaque étape, il convient de mesurer :
- la capacité nominale;
- la capacité effective;
- la variabilité du flux entrant;
- la stabilité du flux sortant.
WIP et étapes inutiles
Un WIP élevé est souvent confondu avec une sécurité opérationnelle. En réalité, dans la station de conditionnement, c’est souvent le symptôme d’un déséquilibre: on accumule du produit pour protéger une étape instable ou lente. Il en va de même pour les opérations manuelles redondantes, les doubles contrôles non standardisés ou le matériel d’emballage éloigné du poste de travail.
Un bon agencement doit réduire:
- les croisements entre personnes, palettes et produit;
- les manutentions latérales;
- les attentes d’approvisionnement en emballages;
- les retours en arrière du produit;
- les transferts vers des zones tampons improvisées.
Goulots d’étranglement typiques par étape dans le centre de transformation de fruits et légumes
Les goulots d’étranglement ne sont pas les mêmes sur toutes les lignes, mais dans la station de conditionnement, des schémas très similaires reviennent.
| Étape | Signaux typiques | Causes fréquentes | Action prioritaire |
|---|---|---|---|
| Déchargement et réception | Files de camions, lots mélangés, saturation de la zone d’entrée | créneaux non planifiés, espace FIFO insuffisant, contrôles lents | séparer les zones, définir des fenêtres d’arrivée, standardiser le check-in |
| Tri et pré-tri | opérateurs surchargés, qualité irrégulière | variabilité du produit, postes non équilibrés | redistribuer les charges, définir des standards de rebut |
| Lavage et séchage | accumulations en amont, produit humide en aval | vitesses non synchronisées, séchage insuffisant | synchroniser capacité et paramètres de processus |
| Calibrage | files d’attente, retouches, écarts non uniformes | réglages non standard, changement de recette lent, précision insuffisante | recettes standard, contrôle des données, technologie adaptée |
| Conditionnement | giveaway, emballages incomplets, attentes de matériel | pesée instable, agencement des tables non ergonomique | approvisionnement des matériaux, pesage plus stable, équilibrage des opérateurs |
| Fin de ligne et palettisation | colis prêts mais non expédiés, ralentissements continus | étiquetage, banderolage ou palettes non synchronisés | tampons maîtrisés, automatisation de la fin de ligne, priorités d’expédition |
Le nœud critique entre calibrage et conditionnement
C’est l’un des points les plus sensibles. Si le calibrage est précis mais décharge le produit de façon discontinue, le conditionnement travaille par à-coups. Si, au contraire, le conditionnement est trop manuel, le calibrage doit ralentir ou décharger en accumulation.
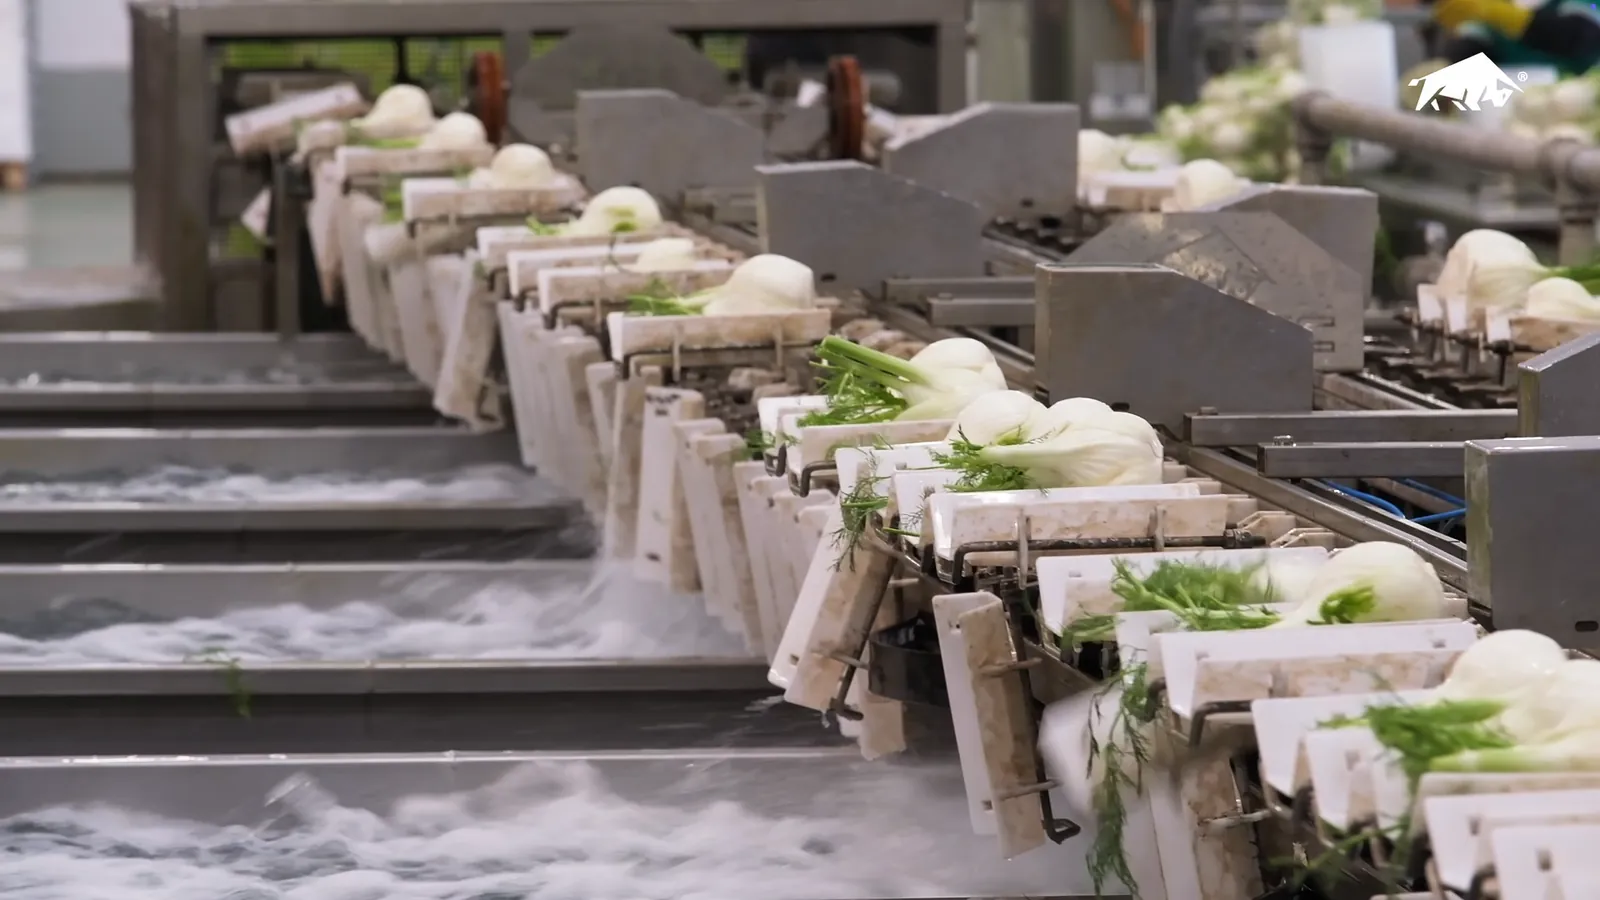
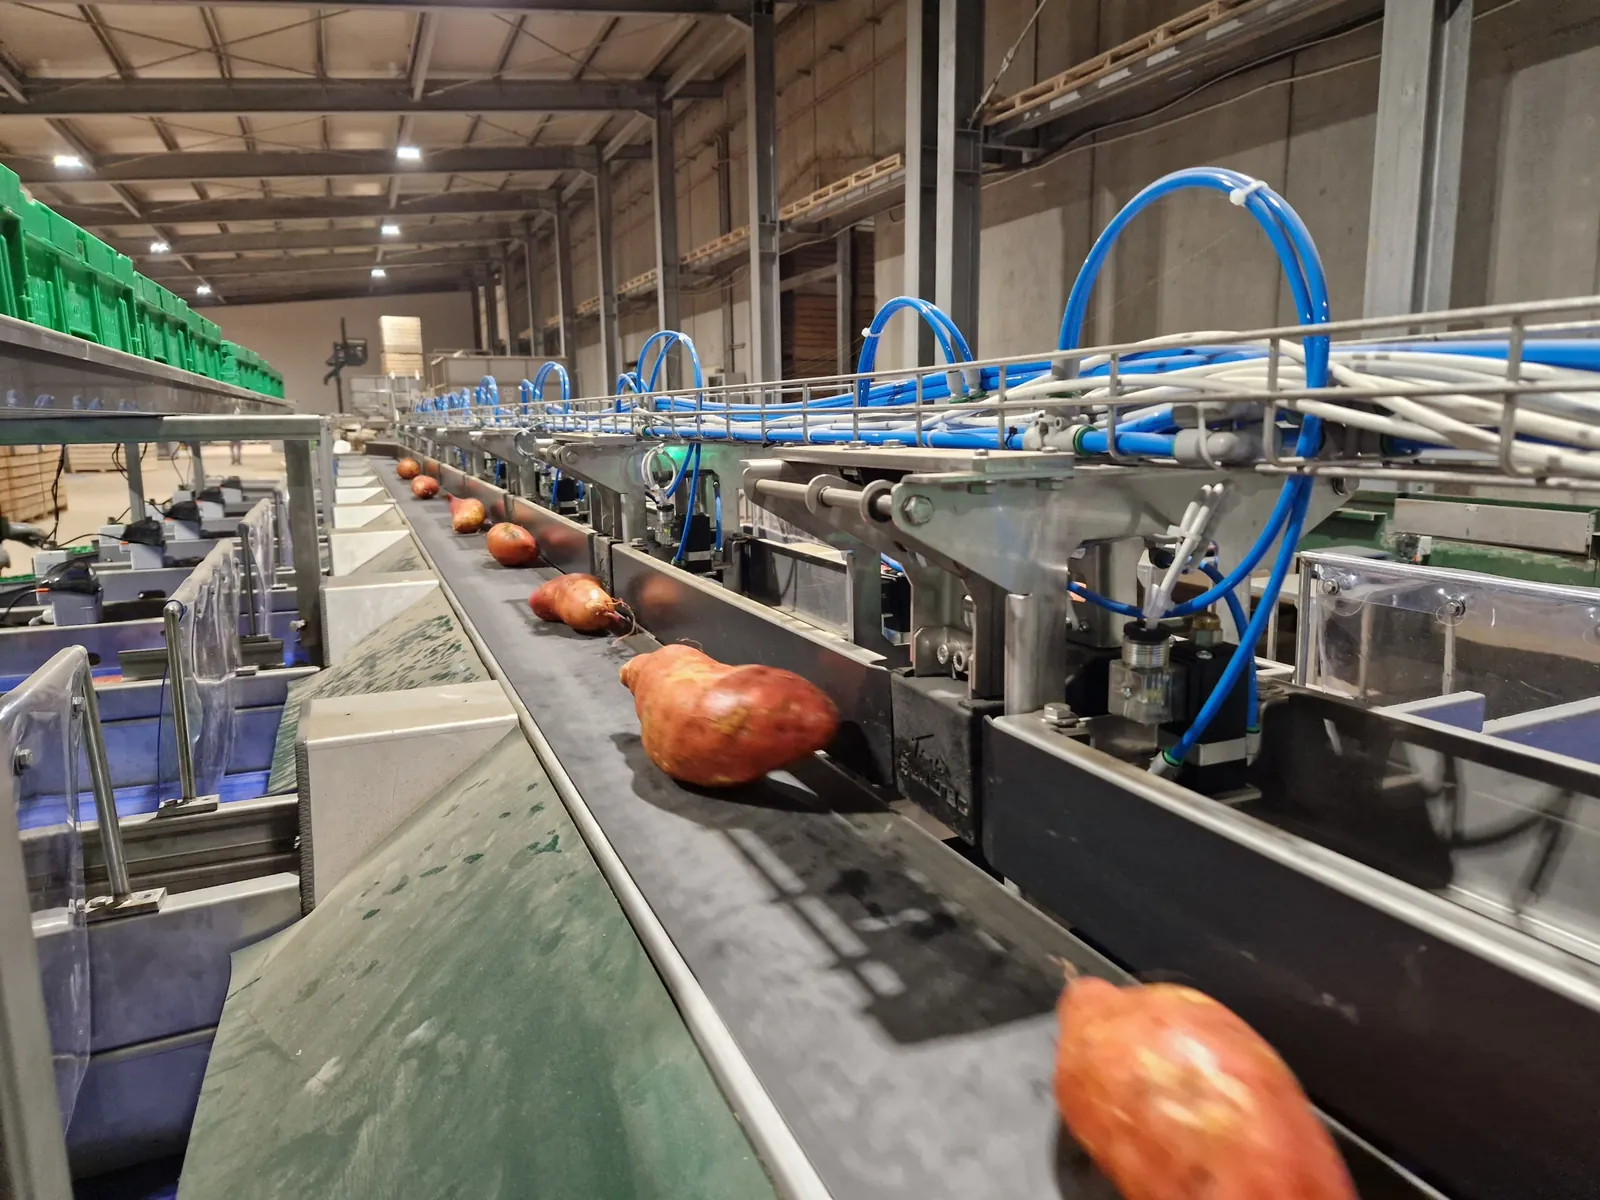
C’est ici qu’interviennent la technologie et l’intégration. Les calibreuses électroniques à palettes Bulltec sont conçues pour un tri précis et constant, avec un logiciel qui permet des réglages rapides des paramètres. Sur le site Bulltec, certaines configurations annoncent une précision allant jusqu’à ±3 mm pour le calibre par vision artificielle et une productivité allant jusqu’à 3 produits par seconde selon la charge de la machine et le produit. Pour des références spécifiques, une calibreuse à palettes pour fenouil est également disponible, utile lorsque l’agencement doit s’adapter à des caractéristiques morphologiques et de gestion spécifiques.
Quand le goulot n’est pas dans la machine mais dans les retouches
De nombreuses lignes perdent de la capacité non pas dans le traitement principal, mais dans les retouches dues à des pesées erronées, à des étiquettes non conformes ou à des mélanges de lots. Dans ces cas, le débit baisse parce que la ligne doit revenir en arrière. C’est pourquoi les flux et l’agencement doivent être lus avec la prévention des erreurs, comme approfondi dans Erreurs courantes dans le centre de transformation de fruits et légumes et comment les éviter.
Interventions d’optimisation des flux en station de conditionnement qui donnent des résultats rapides
Avant de repenser complètement l’installation, il convient d’agir sur quatre leviers à fort impact.
Travail standardisé et équilibrage de ligne
Le travail standardisé définit qui fait quoi, en combien de temps, avec quels contrôles et dans quel ordre. Sans standards, chaque changement de poste modifie le flux. L’équilibrage de ligne, quant à lui, réaligne la capacité homme-machine entre les étapes, en évitant qu’un point travaille à 95 % et le suivant à 60 %.
Actions pratiques:
- définir des recettes et des réglages standard par SKU;
- fixer des temps cibles pour le démarrage, le changement de format et la fin de lot;
- rendre visibles les seuils d’anomalie;
- équilibrer les opérateurs sur les postes présentant la plus forte variabilité.
Tampons intelligents et réduction des changements de série
Un tampon ne doit pas devenir un stock caché. Il doit absorber la variabilité de courte durée et protéger le goulot d’étranglement, et non masquer des inefficacités structurelles. Il faut donc des règles FIFO, des limites visuelles et des priorités claires.
Le changement de série pèse lui aussi plus que prévu. Chaque changement de calibre, d’emballage ou d’étiquette casse le flux. Le réduire signifie:
- préparer les matériaux et les recettes avant l’arrêt;
- séparer les opérations internes et externes à la machine;
- utiliser des contrôles de redémarrage simples et standardisés;
- consolider des séquences de production compatibles.
Maintenance préventive et prédictive
Dans la station de conditionnement, de nombreux goulots d’étranglement naissent de micro-arrêts répétés : capteurs sales, tapis désalignés, pesages instables, bourrages sporadiques. La maintenance préventive réduit l’érosion quotidienne de la capacité. Lorsque les données le permettent, la maintenance prédictive aide à intervenir avant la panne.
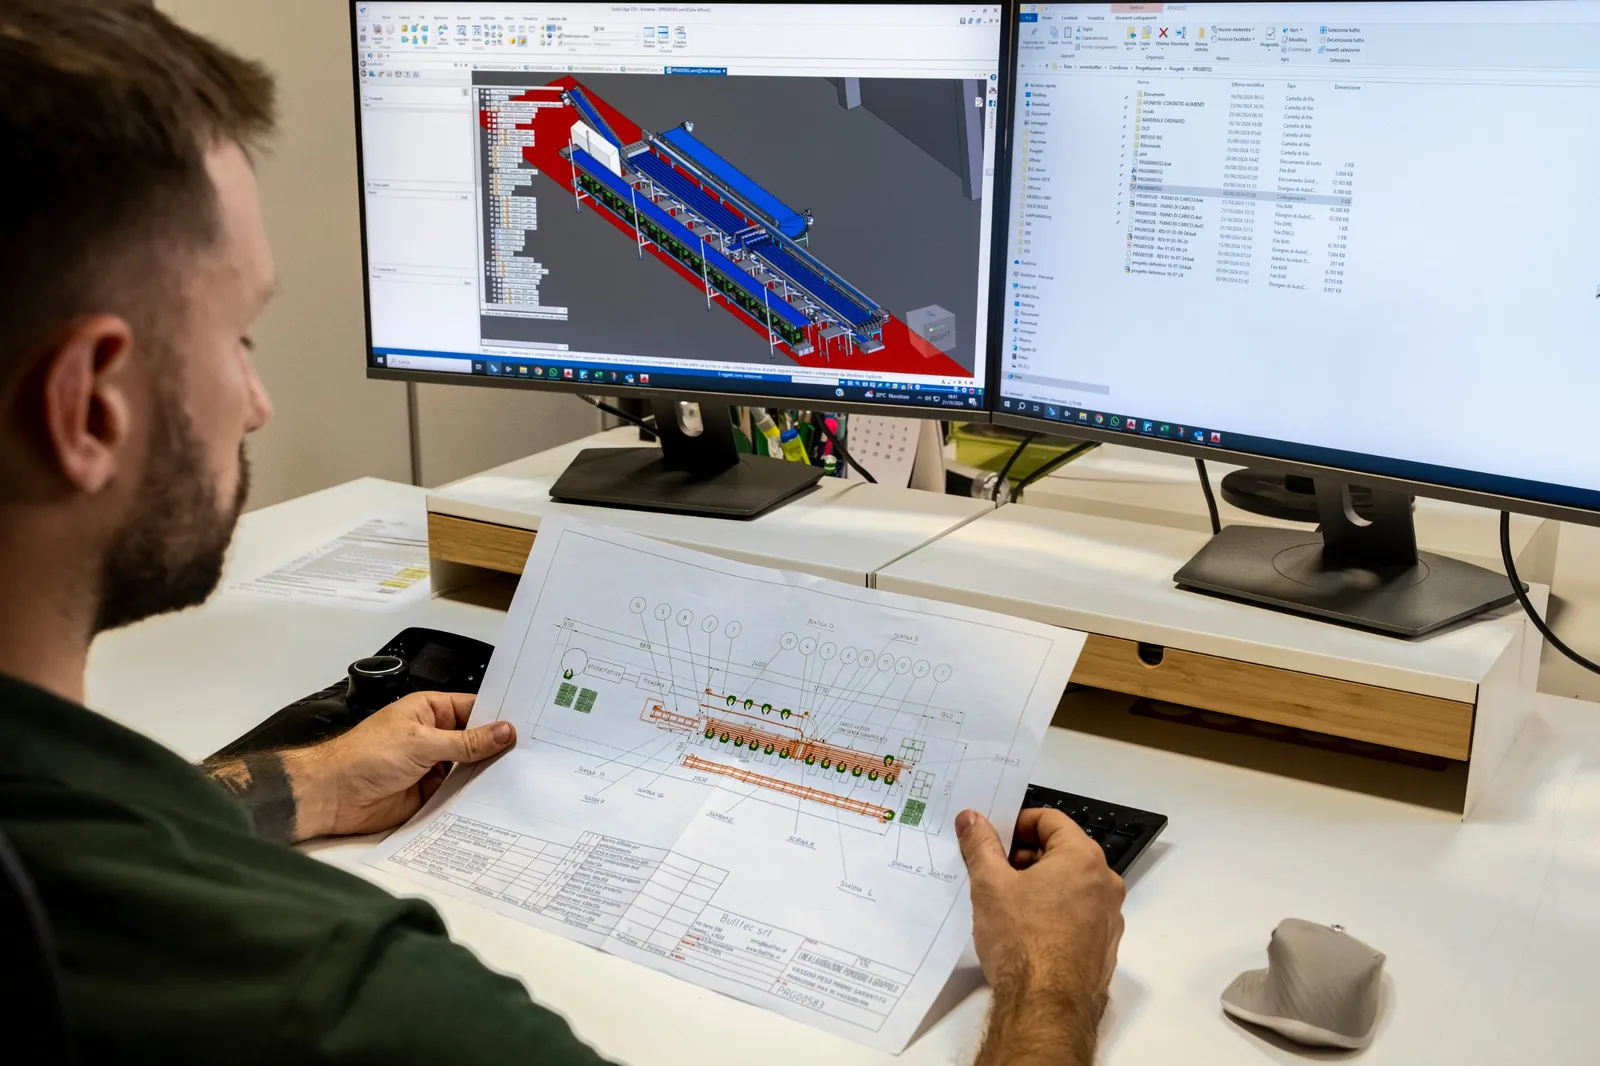
Pour évaluer une révision de ligne ou un audit opérationnel, les services Bulltec et les études de cas correspondantes peuvent être utiles, surtout lorsque le goulot d’étranglement dépend de l’intégration entre machine, agencement et méthode.
Agencement physique et automatisation: comment réduire les manutentions et les micro-arrêts
Un agencement efficace dans les fruits et légumes est linéaire, lisible et sépare bien le produit, les emballages, les palettes et les flux d’opérateurs. Chaque croisement supplémentaire augmente le temps, le risque d’erreur et la perte de traçabilité.
Les règles pratiques d’un bon agencement
Les plus efficaces sont souvent aussi les plus simples:
- entrée de la matière première et sortie du produit fini bien séparées;
- zones FIFO visuelles pour les lots;
- matériaux d’emballage proches du poste d’utilisation;
- contrôles qualité positionnés sans créer de retours en arrière;
- fin de ligne dimensionnée sur la capacité réelle, et non théorique.
Lorsque le goulot se concentre sur le pesage et le conditionnement, des solutions comme les systèmes de pesage combinatoire ou le Smart pesage combinatoire peuvent aider à stabiliser le flux, à réduire le giveaway et à alléger la charge manuelle sur les postes les plus tendus.
L’automatisation, oui, mais seulement au bon endroit
Ajouter de l’automatisation au mauvais endroit accélère une étape et congestionne la suivante. La priorité est d’intervenir là où se trouve la contrainte réelle, et non là où la technologie est la plus visible. C’est pourquoi le choix de la machine doit se faire après la cartographie, et non avant.
Si l’objectif est de construire une vision intégrée du débit, de la qualité, de la précision et du contrôle, la Stratégie complète pour améliorer flux, précision et qualité dans la station de conditionnement est également utile.
Plan à 30-60-90 jours pour réduire les goulots d’étranglement
Au cours des 30 premiers jours
- cartographier un flux réel par SKU ou famille de produits;
- identifier le goulot d’étranglement effectif;
- mesurer les attentes, le WIP, les changements de série et les micro-arrêts;
- introduire des standards minimaux de démarrage de poste et de changement de lot.
Sous 60 jours
- équilibrer les opérateurs et les postes;
- redessiner les tampons et les couloirs FIFO;
- réaligner les matériaux d’emballage et l’agencement des tables;
- mettre en place des routines quotidiennes avec des indicateurs clairs.
Sous 90 jours
- évaluer des modifications d’agencement à plus fort impact;
- introduire de l’automatisation ou des mises à niveau de machines uniquement aux points contraints;
- relier les données de ligne, de qualité et de maintenance;
- consolider le parcours avec le Guide complet pour augmenter la productivité et le contrôle dans la station de conditionnement.
FAQ
Quelle est la première étape pour réduire les goulots d’étranglement dans une station de conditionnement ?
La première étape consiste à cartographier le flux réel d’un produit ou d’un lot type pendant un poste complet, en mesurant les temps de cycle, les attentes, le WIP, les changements de série, les micro-arrêts et les retouches. Sans ces données, on intervient à l’intuition et on risque de déplacer le goulot d’étranglement d’une étape à une autre au lieu de l’éliminer. Un Value Stream Mapping simple, réalisé sur le terrain, rend visibles les pertes que l’agencement seul ne montre pas.
Comment reconnaître le véritable goulot d’étranglement de la ligne ?
Le véritable goulot d’étranglement est l’étape dont la capacité effective est la plus faible et dont l’impact sur l’ensemble du flux est le plus fort, pas nécessairement la machine qui semble la plus lente. On le reconnaît en observant des files d’attente récurrentes en amont, un manque de produit en aval, des accumulations, des heures supplémentaires localisées, des arrêts en cascade et une dégradation du lead time. Si une étape ralentit tout le système même lorsque le reste de la ligne est disponible, c’est la contrainte à gérer.
Vaut-il mieux modifier l’agencement ou standardiser d’abord le travail ?
Dans la plupart des cas, il vaut mieux standardiser d’abord le travail et mesurer les résultats, car de nombreux problèmes proviennent de réglages variables, de changements de format lents, d’approvisionnements désordonnés et de rôles peu clairs. L’agencement doit être revu lorsque les données confirment des croisements, des manutentions inutiles ou des espaces mal répartis qui entravent le flux. Autrement dit, la méthode passe avant le génie civil et les installations.
Quelles technologies aident le plus entre calibrage et conditionnement ?
Entre le calibrage et le conditionnement, ce sont surtout les technologies qui améliorent la précision, la continuité et la rapidité du changement de recette qui aident le plus. Les calibreuses électroniques, les systèmes de pesage combinatoire, les logiciels de réglage et l’intégration avec la fin de ligne réduisent les files d’attente, les retouches et le giveaway. Le bon choix dépend toutefois du produit, de la variabilité des lots et de la capacité réelle des étapes en amont et en aval.
À quelle fréquence faut-il mettre à jour la cartographie des flux de la station de conditionnement ?
La cartographie des flux doit être mise à jour chaque fois que changent le mix produits, le format d’emballage, la saisonnalité, le personnel, l’agencement ou la configuration des machines. En l’absence de grands changements, une révision périodique mensuelle ou trimestrielle est une bonne pratique pour vérifier si le goulot d’étranglement est resté au même endroit ou s’il s’est déplacé. Dans la station de conditionnement, la contrainte change souvent avec la campagne : la cartographie doit donc rester vivante.