
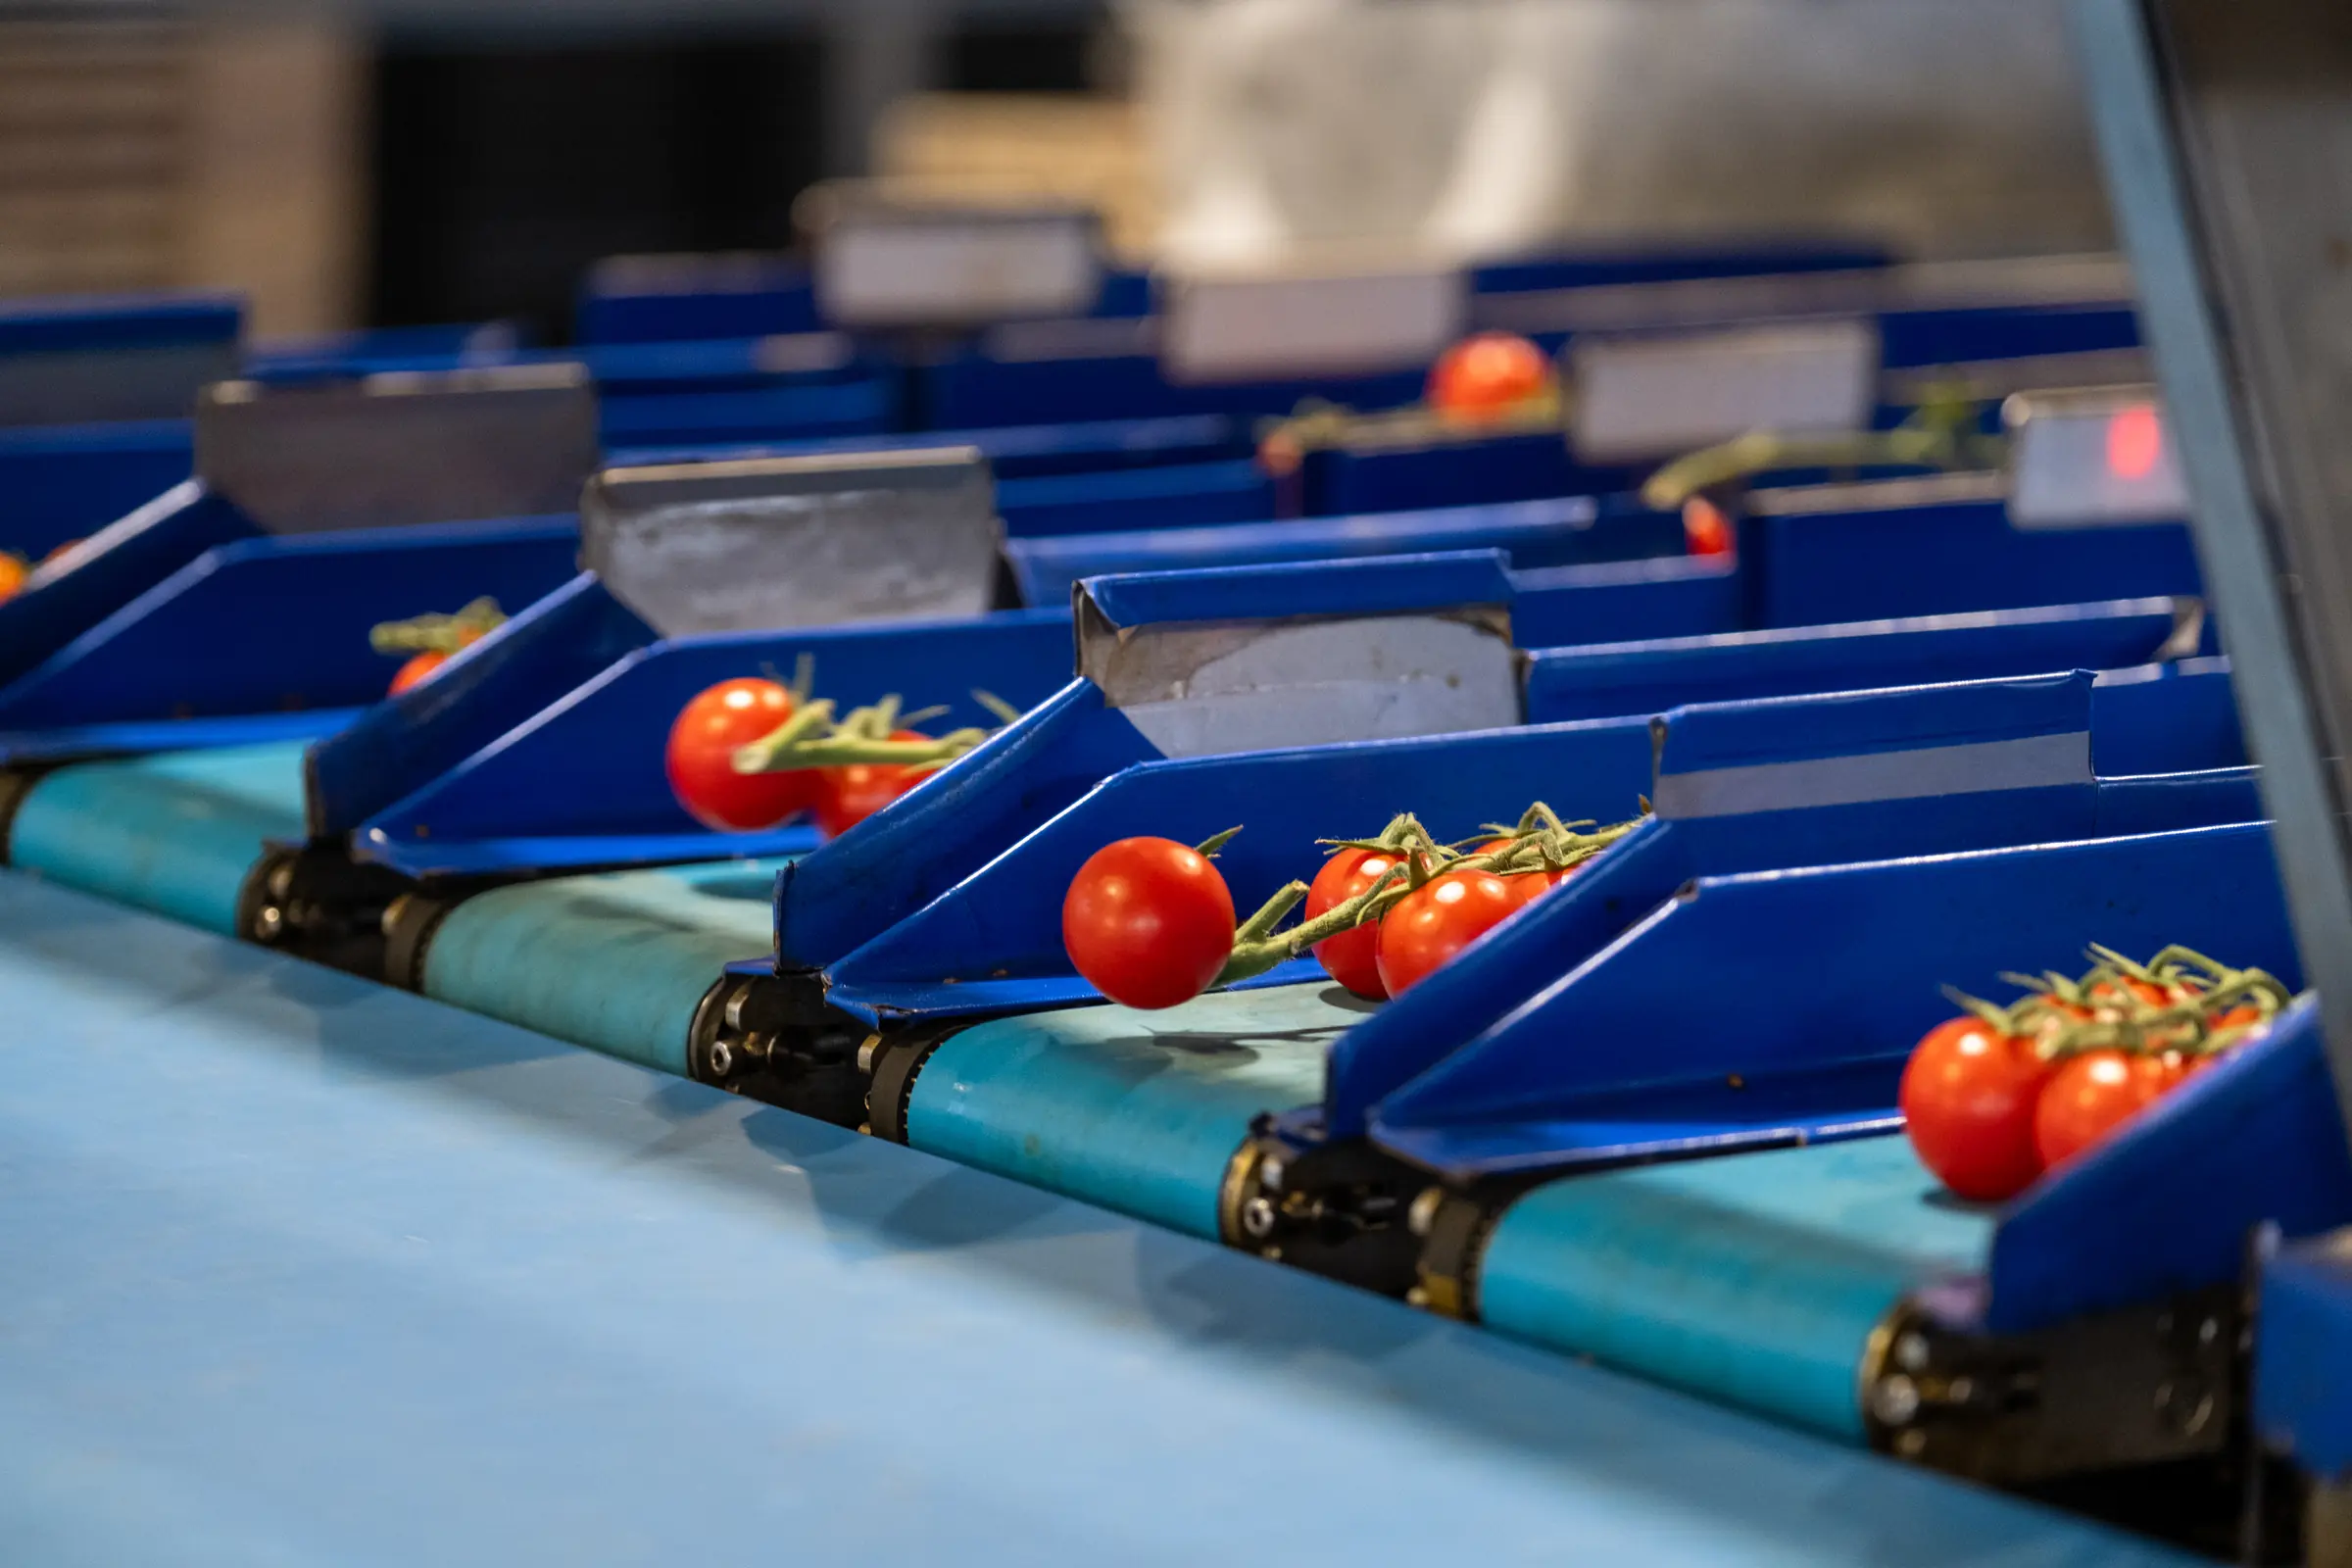
- Los errores en la central hortofrutícola más costosos suelen ser invisibles al principio: mezcla de lotes, etiquetas erróneas, pesadas fuera de tolerancia, calibrado incoherente y reprocesos no registrados.
- La diferencia no la marca solo la máquina: se necesitan checks de arranque de turno, recetas bloqueadas, controles de fin de línea, una gestión estructurada de las no conformidades y registros fiables.
- Precisión, calidad y conformidad están relacionadas: cuando una línea pierde el control del dato, en poco tiempo pierde también margen, trazabilidad y credibilidad ante clientes y auditores.
- Soluciones como las calibradoras electrónicas de paletas, los sistemas de pesaje combinatorio y la Pesadora combinatoria Smart solo aportan valor real si se integran en estándares de proceso claros.
Los errores en la central hortofrutícola más peligrosos casi nunca son los espectaculares. Con más frecuencia nacen de un cambio de lote apresurado, de una receta que ha quedado del turno anterior, de una etiqueta formalmente correcta pero asociada al producto equivocado o de una pesada que «se pasa un poco», pero en cientos de cajas. Es ahí donde la central hortofrutícola empieza a perder margen, tiempo y conformidad.
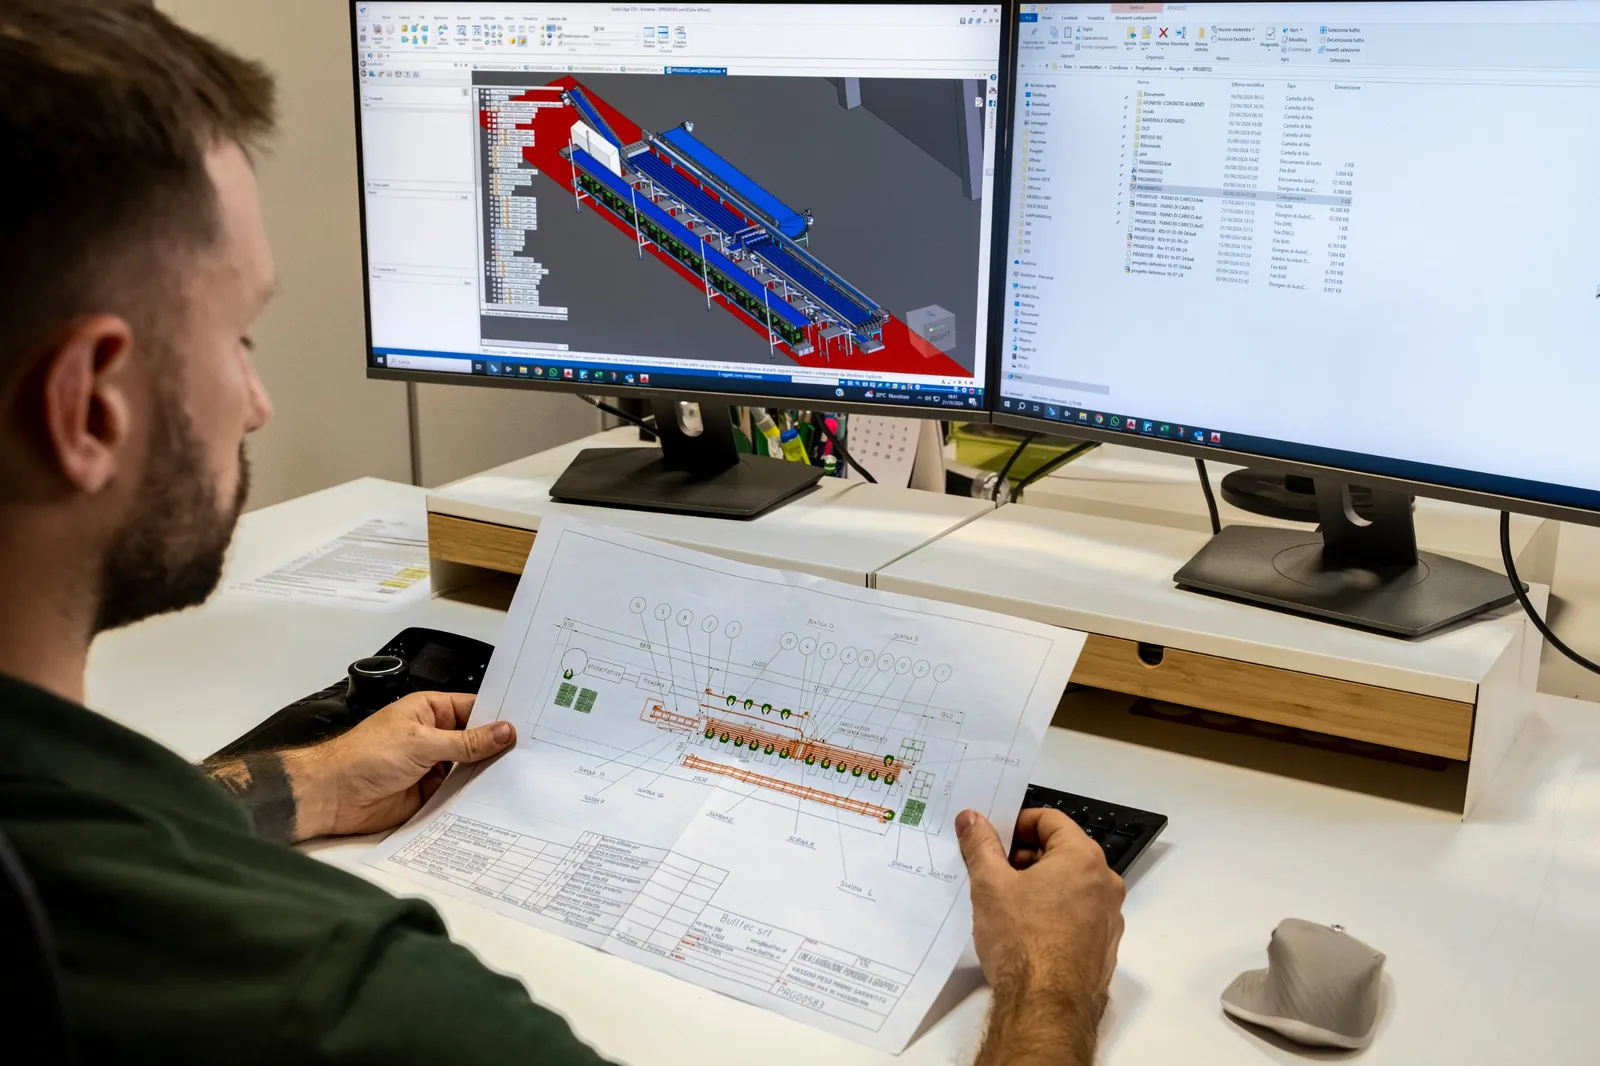
En un centro de procesado hortofrutícola, la precisión y la calidad no dependen solo de la tecnología instalada, sino de la disciplina con la que se gobiernan flujos, ajustes, controles y registros. Para el marco general de la mejora operativa puedes partir de la Guía completa para aumentar la productividad y el control en la central hortofrutícola; aquí, en cambio, nos centramos en los errores de alto impacto y en cómo prevenirlos de forma concreta.
Errores en la central hortofrutícola: dónde nacen realmente
La central hortofrutícola es el punto en el que el producto pasa de la recepción, la selección y el calibrado al envasado, el etiquetado, el paletizado y la expedición. Cada fase introduce un riesgo distinto: en la descarga puedes perder la identidad del lote, en el calibrado puedes crear clases incoherentes, en el envasado puedes generar giveaway o falta de peso y en el fin de línea puedes expedir cajas con datos erróneos.
El problema es que muchas instalaciones abordan los errores como episodios aislados. En realidad, casi siempre son el resultado de tres causas sistémicas:
- Flujos inestables, con esperas, acumulaciones, traslados innecesarios y changeovers mal gobernados.
- Estándares débiles, es decir, arranques de turno, recetas, ajustes y controles que no siempre son iguales entre operarios y departamentos.
- Trazabilidad incompleta, con datos dispersos entre papel, terminales, impresoras, PLC y operarios.
Para entender cuánto pesan estos problemas en el throughput, los descartes y la disponibilidad de la instalación, el complemento natural es KPI y OEE para la central hortofrutícola. Para reducir las causas aguas arriba, es decir, los pasos que generan errores y cuellos de botella, también es útil Optimizar flujos y layout de la línea hortofrutícola.
Errores en la central hortofrutícola de alto impacto
Mezcla de lotes: el error que lo compromete todo
La mezcla de lotes es uno de los errores más graves porque afecta a la vez a la trazabilidad, a la conformidad y a la capacidad de respuesta en caso de reclamación o retirada. Ocurre cuando el lote anterior no se cierra de verdad, cuando los buffers no se vacían, cuando quedan cajas pendientes en el fin de línea o cuando el operario cambia de referencia sin confirmación formal.
Las señales típicas son sencillas: etiquetas correctas pero no coherentes con el producto en tránsito, cantidades de lote que no cuadran, palets mixtos creados para recuperar tiempo. La prevención requiere una regla clara: ningún cambio de lote sin línea vacía, confirmación en el sistema y verificación física de los puntos de acumulación.
Etiquetas erróneas o no conformes
La etiqueta es a menudo el último punto de control y, paradójicamente, el más subestimado. Un error en el lote, la variedad, el calibre, el peso nominal, el país de origen, la fecha o el código interno puede transformar una expedición conforme en una no conformidad comercial o documental.
Aquí el error no es solo «imprimir mal». El verdadero error es permitir que impresoras, recetas, datos maestros y orden de producción no hablen el mismo idioma. Por eso conviene vincular los datos de la etiqueta a una receta unívoca e impedir correcciones libres no autorizadas durante el turno.
Pesadas fuera de tolerancia: pérdida de margen o riesgo de reclamación
En la central hortofrutícola, el peso incorrecto se manifiesta de dos formas opuestas, pero ambas costosas:
- falta de peso, con riesgo de reclamaciones, disputas y no conformidades;
- exceso de peso, es decir, giveaway, que erosiona la rentabilidad caja tras caja.
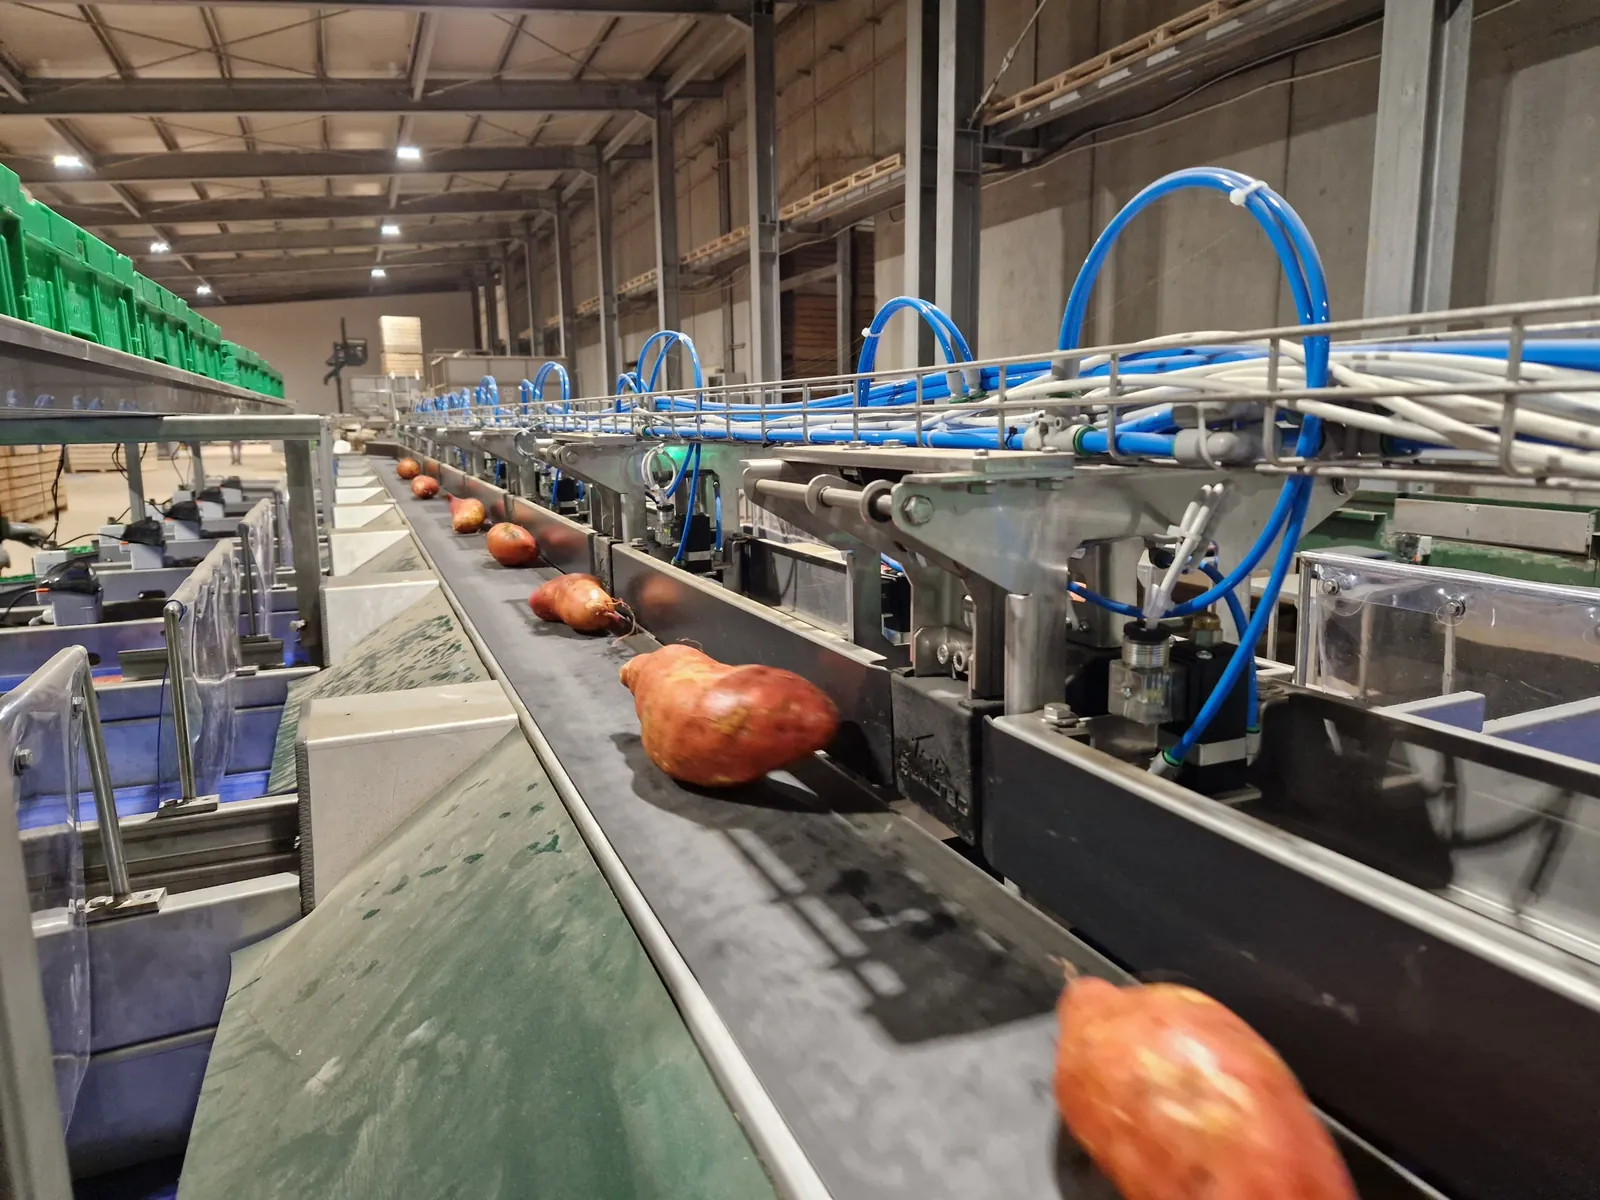
En líneas equipadas con sistemas de pesaje combinatorio o con la Pesadora combinatoria Smart, la precisión puede ser muy elevada, pero solo si el producto llega de forma homogénea, el ajuste es correcto y el control estadístico es continuo. Si el producto de entrada es irregular, o si cambian la humedad, el tamaño de pieza o el llenado sin actualizar la receta, el error se traslada inmediatamente a la caja terminada.
Calibrado incoherente: calidad percibida inestable
Cuando el cliente abre dos envases teóricamente iguales y encuentra producto distinto en tamaño, longitud o clase, el problema es casi siempre un calibrado incoherente. No basta con tener una máquina precisa: se necesita una definición clara de las clases y una verificación periódica del resultado real.
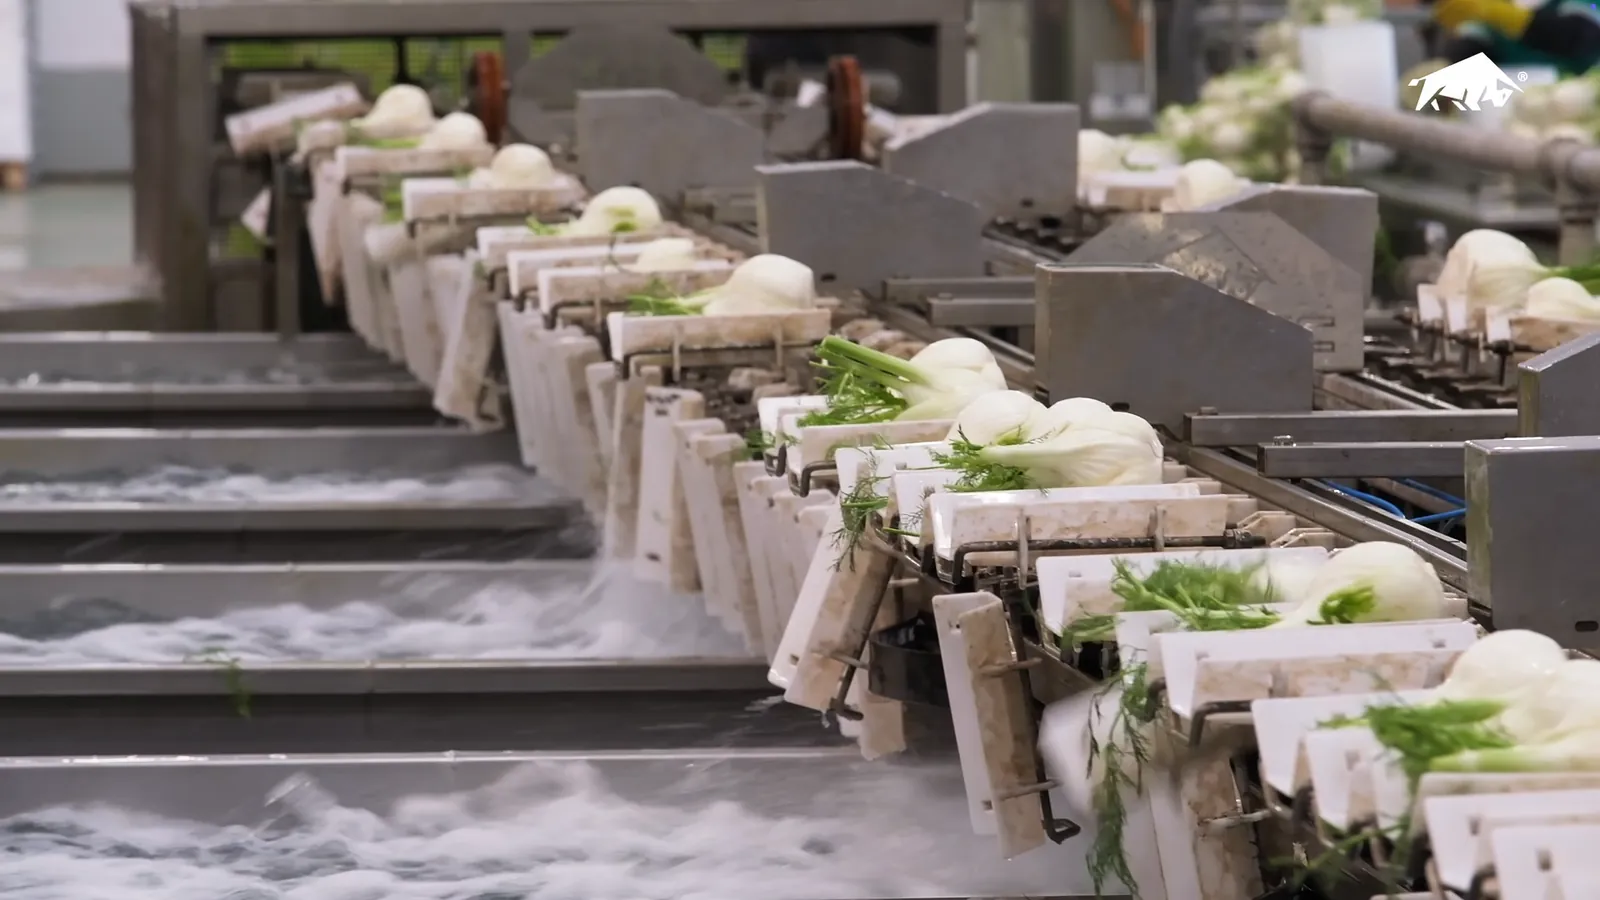
Las calibradoras electrónicas de paletas Bulltec están diseñadas para una selección precisa y una manipulación delicada; en algunas configuraciones declaran precisiones de hasta ±3 mm para el calibre y una elevada continuidad operativa. Pero incluso una tecnología precisa pierde eficacia si la carga es irregular, los parámetros no están bloqueados o los controles de muestra no se comparan con las clases configuradas.
Reprocesos y descartes invisibles
Los reprocesos se tratan a menudo como normalidad operativa: se reabre, se corrige, se reprocesa y se vuelve a arrancar. El problema es que, si no se miden, ocultan las verdaderas causas. Lo mismo ocurre con los descartes: no basta con saber cuántos kilos se han perdido, hay que saber dónde, cuándo, por qué y en qué lote.
Si un departamento reprocesa a menudo envases por errores de peso, etiqueta o calibre, no tiene un problema de operarios distraídos: tiene un problema de estándares, de control de datos o de flujo.
Controles y estándares: checks de arranque de turno, recetas, muestreos y gestión de NC
Check de arranque de turno
El arranque de turno es el momento en el que se decide si la línea trabajará bajo control o pasará ocho horas persiguiendo anomalías. Un buen check de arranque debe confirmar al menos:
- lote y referencia correctos;
- impresoras y etiquetas activas con la plantilla correcta;
- receta seleccionada y bloqueada;
- tara, peso objetivo y tolerancias confirmados;
- estado higiénico de la línea;
- ausencia de residuos del lote anterior;
- disponibilidad de formularios o terminales para los registros de calidad.
Cuando estos controles se dejan a la experiencia individual, los errores se vuelven «casuales». Cuando están estandarizados, se vuelven prevenibles.
Recetas y ajustes: menos libertad, más estabilidad
En muchas centrales hortofrutícolas el problema no es la falta de tecnología, sino el exceso de libertad operativa. Si cada jefe de turno modifica parámetros, umbrales o velocidades según su costumbre, la línea pierde repetibilidad.
La regla útil es sencilla: recetas estándar por producto, formato y cliente, con control de versiones, autorizaciones e histórico de modificaciones. Esto vale para el calibrado, el peso, la etiqueta, la velocidad de avance, la lógica de los buffers y los controles de rechazo. En caso de dudas o de líneas complejas, el apoyo de los servicios de consultoría y asistencia ayuda a transformar una máquina bien instalada en un proceso realmente estable.
Muestreos de calidad y controles de fin de línea
Un muestreo eficaz no debe ser burocrático, sino diagnóstico. Para cada referencia deberías verificar con una frecuencia definida:
- conformidad del calibre real respecto a la clase;
- peso neto medio y dispersión;
- corrección de la etiqueta;
- integridad del envasado;
- limpieza de la caja y ausencia de cuerpos extraños visibles;
- coherencia entre palets, cajas y documentación.
El control de fin de línea es la última barrera antes de que el error salga de la instalación. Saltárselo en los picos de producción es un falso ahorro.
Gestión de las no conformidades
Una NC bien gestionada no se limita a separar el producto. Debe responder a cuatro preguntas:
- ¿Cuál es exactamente el problema?
- ¿Qué lote, máquina, turno y pedido están implicados?
- ¿Qué cantidad está en riesgo?
- ¿Qué acción evita que se repita?
Sin esta disciplina, la misma no conformidad vuelve con formas distintas. Por eso este artículo se conecta de forma natural con Errores comunes en el centro de procesado hortofrutícola y cómo evitarlos: el objetivo no es corregir más deprisa, sino equivocarse con menos frecuencia.
Higiene y contaminaciones: procedimientos, control de plagas, trazabilidad de eventos y auditabilidad
La higiene y la contaminación no son temas separados de la productividad. Una línea sucia, húmeda, mal limpiada o con zonas difíciles de inspeccionar genera paradas, descartes, reprocesos y riesgo reputacional. Los puntos críticos típicos son residuos de producto en puntos ciegos, utensilios no controlados, materiales de envasado expuestos, flujos sucio/limpio no separados y una gestión débil de las plagas.
Procedimientos mínimos que marcan la diferencia
Las prácticas más eficaces suelen ser las menos espectaculares:
- plan de limpieza por área, frecuencia y responsabilidad;
- verificación preoperativa antes del arranque;
- segregación clara entre producto conforme, sospechoso y de descarte;
- control de accesos y de la indumentaria;
- control de plagas con puntos de control definidos;
- gestión inmediata de roturas, caídas de producto y cuerpos extraños.
Qué registrar y por qué
Para ser auditable no basta con «hacerlo bien»: hay que poder demostrarlo. Conviene registrar al menos:
- lote de entrada y lote de salida;
- receta activa y modificaciones realizadas;
- pesos de muestra y controles estadísticos;
- controles de etiqueta y verificaciones de fin de línea;
- limpiezas, desinfecciones y verificaciones preoperativas;
- anomalías de la instalación, paradas e intervenciones;
- no conformidades, segregación y destino del producto;
- eventos relacionados con plagas, cuerpos extraños o contaminaciones.
Estos datos sirven para reconstruir los eventos durante auditorías, reclamaciones o análisis de causa raíz. También sirven para entender dónde invertir: en la máquina, en el layout, en la formación o en la rutina de control.
De la corrección a la prevención: el verdadero salto de calidad
Una central hortofrutícola mejora de verdad cuando deja de perseguir el error y empieza a diseñar condiciones en las que el error es difícil de cometer. Significa menos ajustes manuales, más recetas estándar, menos pasos ambiguos, más confirmaciones obligatorias, menos datos dispersos y más trazabilidad.
Si quieres un recorrido integrado, combina este artículo con KPI y OEE para la central hortofrutícola, con Optimizar flujos y layout de la línea hortofrutícola y con el Marco completo para la productividad y el control de la línea hortofrutícola. Para una visión aún más amplia, también puedes consultar la Estrategia completa para mejorar flujos, precisión y calidad en la central hortofrutícola.
La síntesis es sencilla: la precisión, la calidad y la conformidad no se consiguen al final de la línea. Se construyen antes, en el estándar.
FAQ
¿Cuáles son los errores más costosos en una central hortofrutícola?
Los errores más costosos en una central hortofrutícola son la mezcla de lotes, las etiquetas erróneas, las pesadas fuera de tolerancia, el calibrado incoherente y los reprocesos no registrados, porque afectan a la vez al margen, la trazabilidad, la conformidad y la fiabilidad ante el cliente. Su impacto real no está solo en el descarte inmediato, sino también en el tiempo perdido para corregir, segregar, volver a controlar y reconstruir los datos durante reclamaciones o auditorías.
¿Cómo se evita la mezcla de lotes durante los cambios de producción?
La mezcla de lotes se evita imponiendo un procedimiento obligatorio de cambio de producción que prevea línea vaciada, buffers controlados, confirmación del cierre del lote, verificación física de las cajas residuales y activación de la nueva receta solo después de una doble confirmación. Si se omite aunque sea uno de estos pasos, el riesgo de comprometer la trazabilidad aumenta de forma significativa, sobre todo en las zonas de acumulación y de fin de línea.
¿Cuánto afecta una pesada fuera de tolerancia a la rentabilidad?
Una pesada fuera de tolerancia afecta mucho a la rentabilidad, porque la falta de peso expone a reclamaciones y no conformidades, mientras que el exceso de peso genera un giveaway repetido en cada caja producida. Incluso unos pocos gramos por encima del objetivo, multiplicados por miles de envases, pueden convertirse en una pérdida económica relevante, motivo por el que se necesitan recetas estables, controles estadísticos y verificaciones frecuentes del peso real.
¿Qué controles deben ser obligatorios al inicio del turno?
Al inicio del turno deberían ser obligatorios el control del lote activo, la verificación de la plantilla de la etiqueta, la confirmación de la receta correcta, el control de tara y tolerancias, la inspección higiénica de la línea y la certeza de que no hay residuos del lote anterior. Este check inicial reduce drásticamente los errores repetitivos que, de lo contrario, solo aparecen a mitad de turno, cuando el coste de corregirlos ya es más alto.
¿Qué hay que registrar para estar preparado para una auditoría?
Para estar preparado para una auditoría hay que registrar de forma ordenada los lotes de entrada y de salida, las recetas y sus modificaciones, los controles de peso, las verificaciones de etiqueta, los controles de fin de línea, las limpiezas, las no conformidades, las segregaciones y las intervenciones realizadas en la línea. Estos registros sirven para demostrar que el proceso está bajo control y permiten reconstruir rápidamente qué ha ocurrido, cuándo ha ocurrido y con qué producto ha ocurrido.