
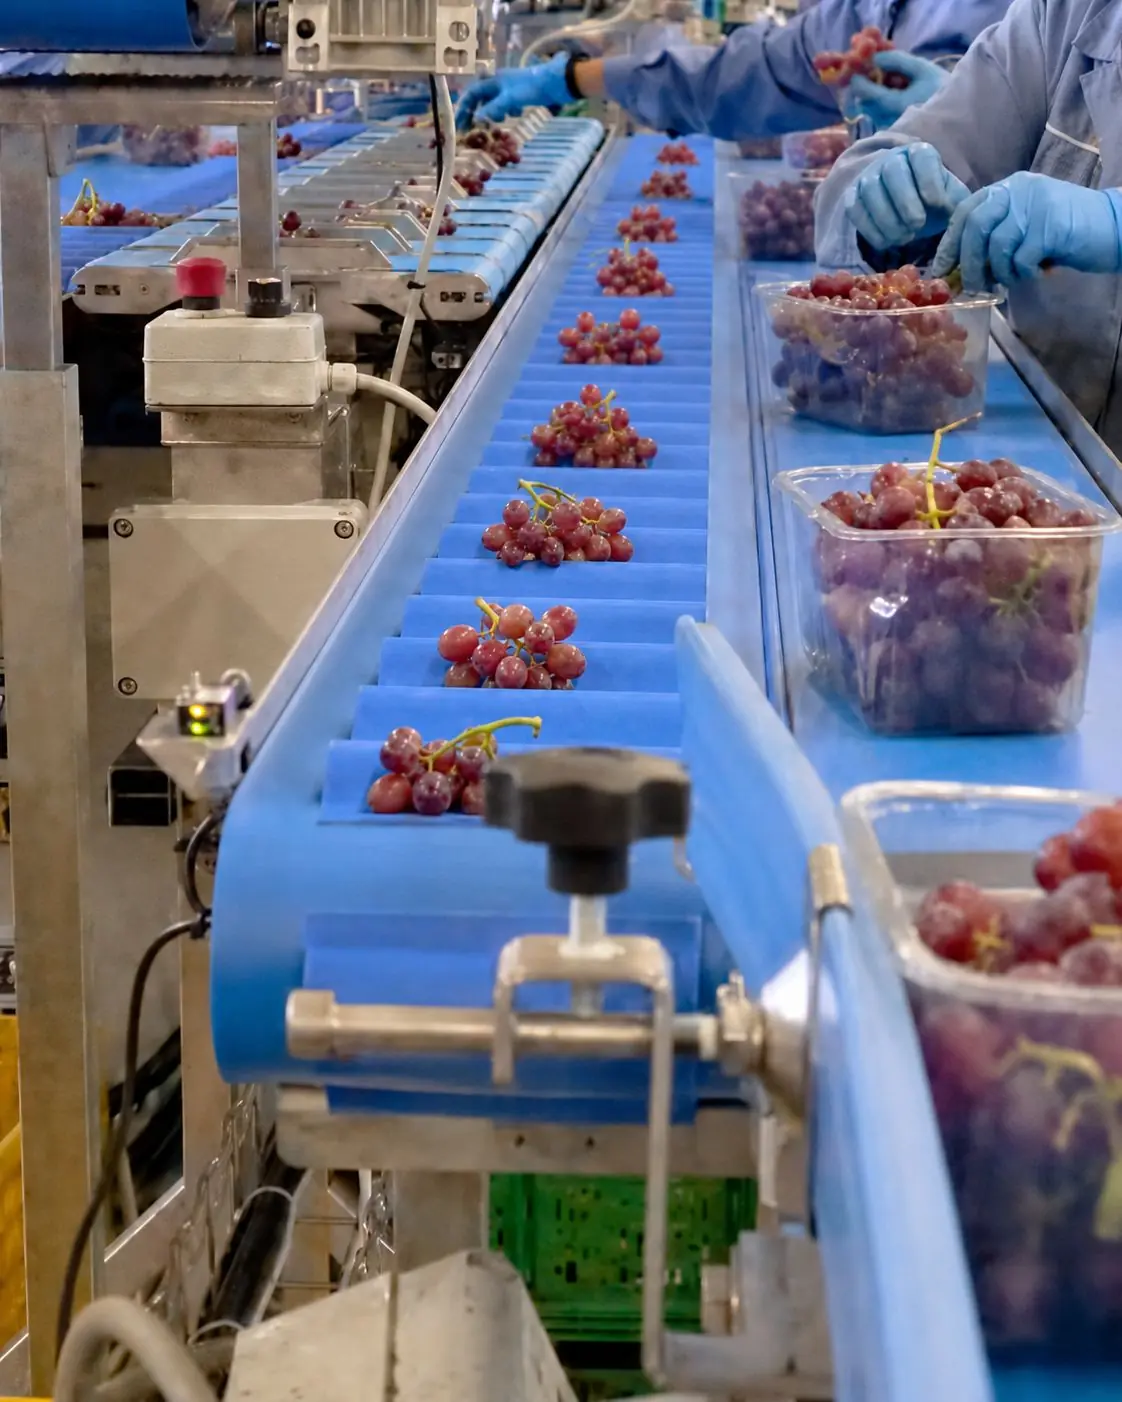
- Una central hortofrutícola eficiente debe garantizar a la vez throughput, calidad, trazabilidad y continuidad operativa, no solo velocidad de envasado.
- Los problemas más costosos surgen casi siempre en los pasos entre fases: recepción, preselección, calibrado, pesaje, etiquetado, paletizado y expedición.
- Para gobernar de verdad la línea se necesitan KPI sencillos pero rigurosos: throughput, OEE, descartes, reprocesos, lead time, giveaway de peso y exactitud de etiquetas.
- El control en tiempo real requiere datos recogidos de máquinas, operarios y sistemas de gestión, con alarmas, recetas estándar, audit trail y rutinas de mejora.
- En 90 días es posible obtener quick wins concretos actuando sobre layout, cuellos de botella, set-up, calidad en el arranque de turno e integración de datos.
Una central hortofrutícola eficiente no se juzga solo por cuántos envases salen al final del turno. Se juzga por cuánto producto bueno sale, con qué regularidad, con cuántos reprocesos, con qué precisión de peso y con qué nivel de trazabilidad. Cuando estos elementos no están bajo control, los síntomas son siempre los mismos: cuellos de botella, paradas repetidas, errores de etiquetado, descartes evitables, giveaway de peso y operarios obligados a perseguir urgencias en lugar de gestionar el proceso.
Esta página está pensada como hub operativo: úsala como Guía completa para aumentar la productividad y el control en la central hortofrutícola, profundiza en los números con KPI y OEE para la central hortofrutícola, trabaja sobre cuellos de botella y espacios con Optimizar flujos y layout de la línea hortofrutícola, y refuerza calidad y conformidad con Errores comunes en el centro de procesado hortofrutícola y cómo evitarlos. En la práctica, esta es también tu Marco completo para la productividad y el control de la línea hortofrutícola y tu Estrategia completa para mejorar flujos, precisión y calidad en la central hortofrutícola.
Qué es una central hortofrutícola y qué objetivos debe garantizar
La central hortofrutícola es el centro de procesado postcosecha en el que el producto se recibe, se selecciona, se lava o se seca si es necesario, se calibra, se pesa, se envasa, se etiqueta, se paletiza y se prepara para la expedición. En una frase: es el punto en el que la materia prima agrícola debe convertirse en un producto comercial conforme, trazable y rentable.
Los tres objetivos que deben convivir
Una central hortofrutícola bien gestionada debe mantener juntos tres objetivos que a menudo se tratan por separado:
- Productividad, es decir, la capacidad de transformar volúmenes en output útil sin acumular esperas y microparadas.
- Estándares de calidad, es decir, coherencia de calibre, peso, aspecto, integridad y presentación del producto.
- Trazabilidad, es decir, la capacidad de saber siempre qué lote ha entrado, cómo se ha procesado y dónde ha terminado.
El error más común es optimizar una sola variable. Si aumento la velocidad pero empeoran los descartes, no estoy mejorando. Si reduzco los defectos pero ralentizo el fin de línea hasta bloquear todo el departamento, no estoy mejorando. Si produzco mucho pero no sé reconstruir los lotes en pocos minutos, el sistema sigue siendo frágil.
Dónde la tecnología y el proyecto marcan de verdad la diferencia
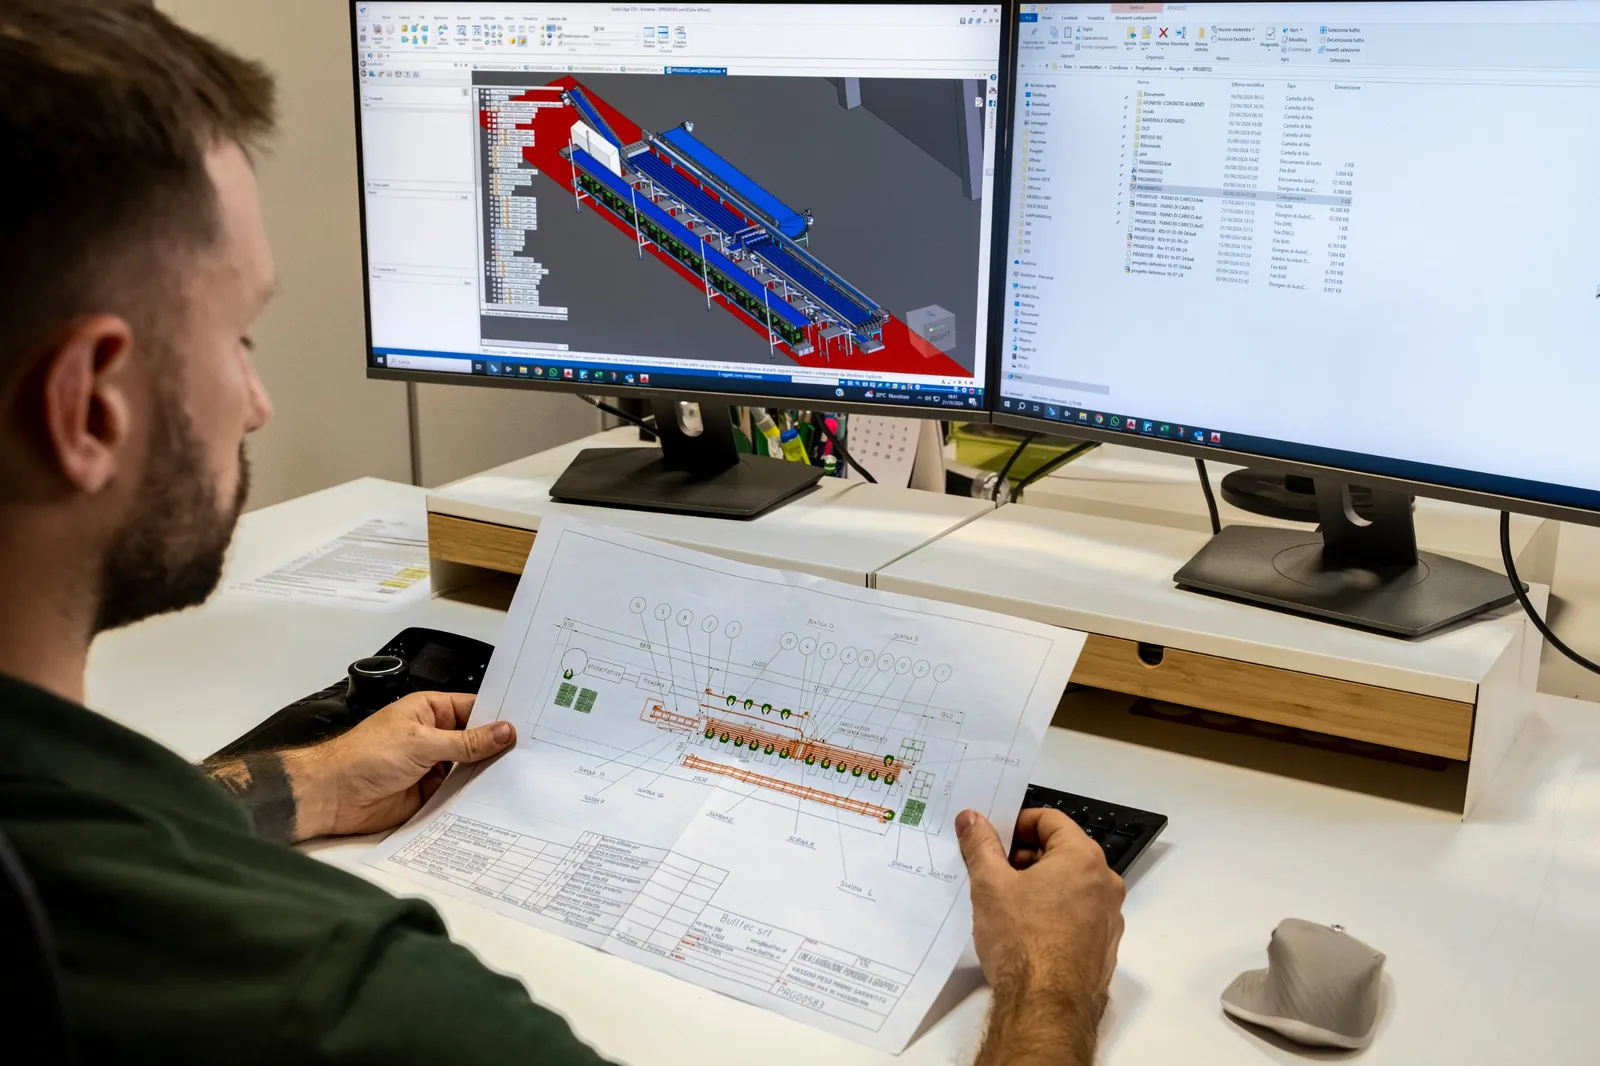
En el sector hortofrutícola, la calidad del resultado depende mucho de cómo se manipula y se mide el producto. Por eso cuentan tanto el layout como las tecnologías instaladas. Bulltec, por ejemplo, se presenta como una empresa que desarrolla sistemas modulares a medida para el procesado, el calibrado y el envasado de frutas y hortalizas: puedes profundizar en la página Empresa | Bulltec, tecnología a medida.
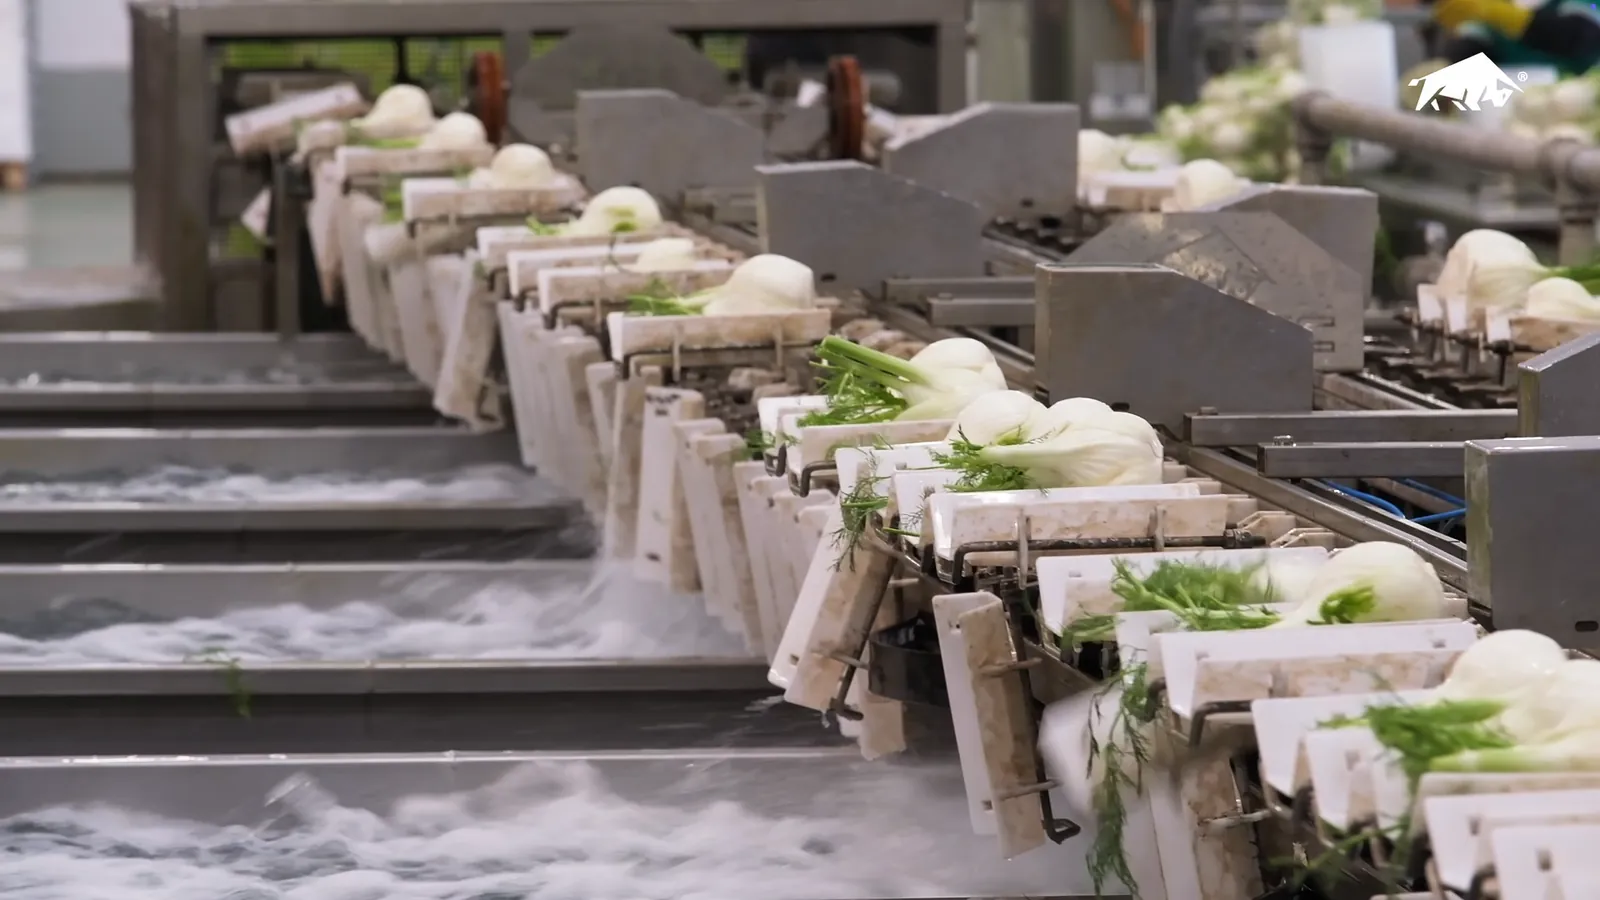
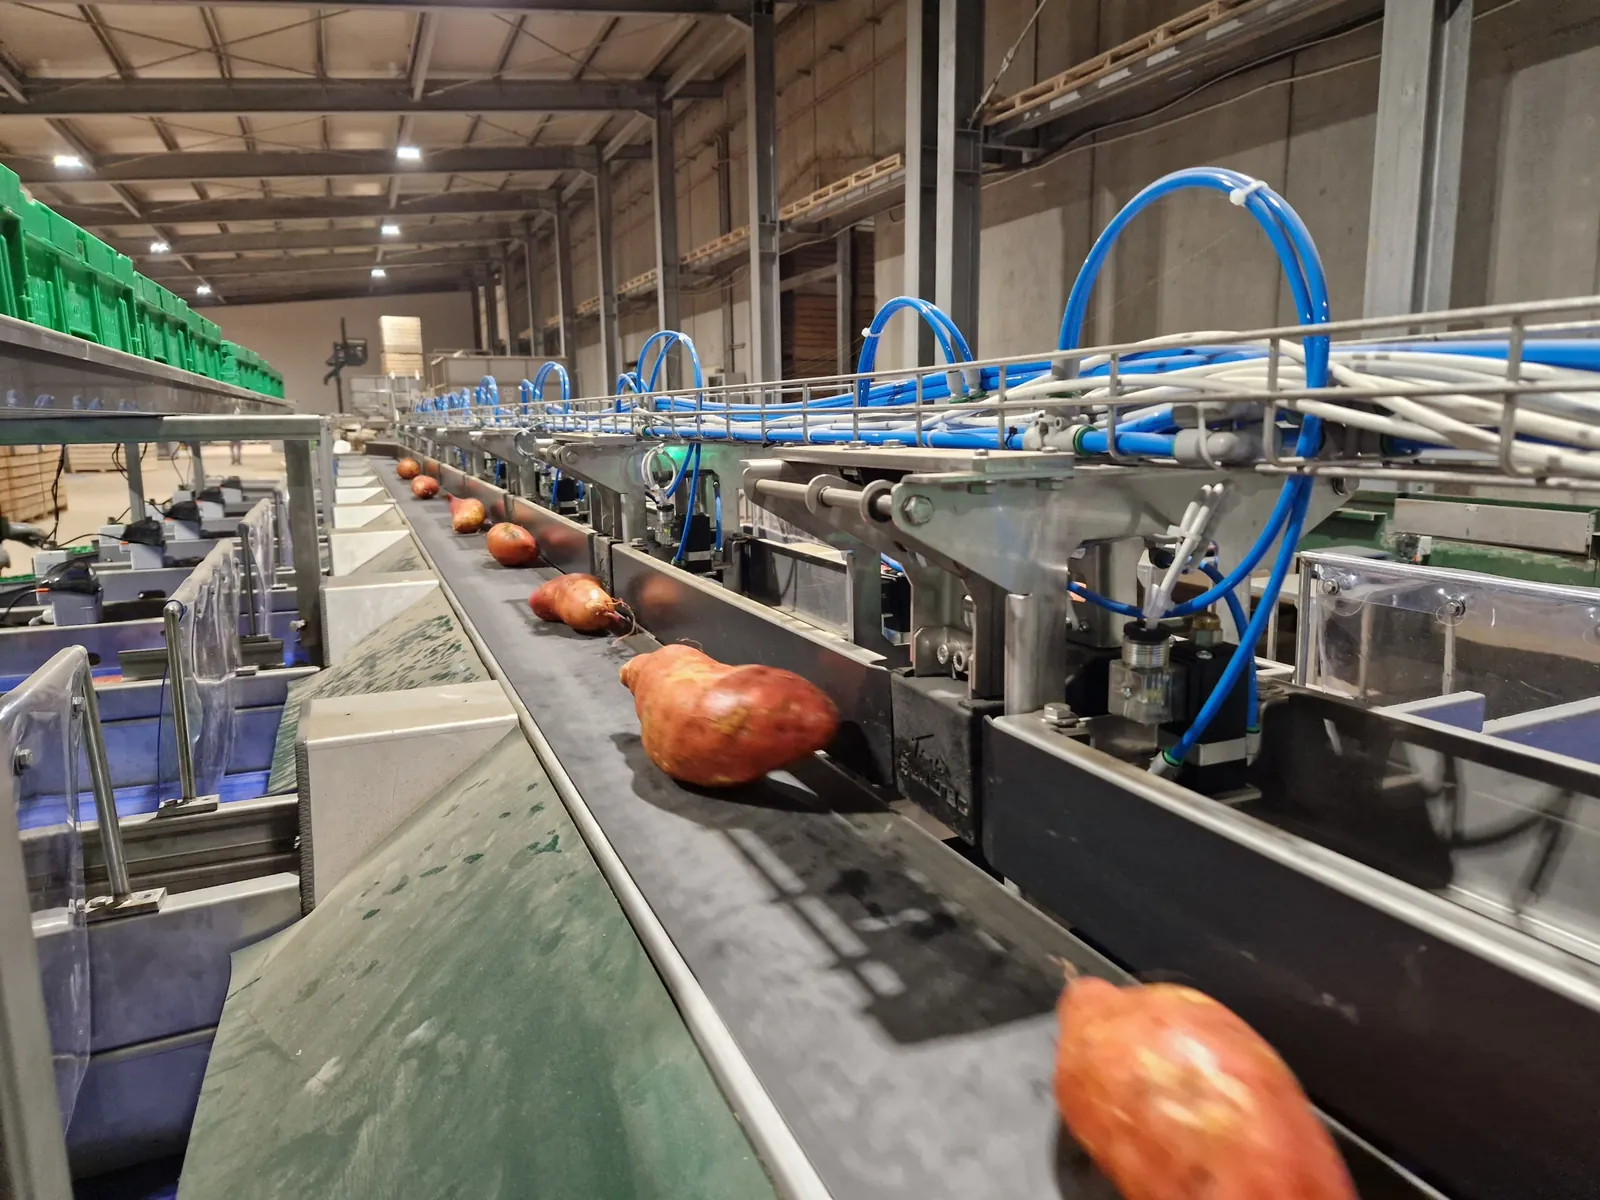
En cuanto a la máquina, soluciones como las calibradoras electrónicas de paletas son relevantes porque combinan selección, continuidad operativa y delicadeza en la manipulación. En las configuraciones descritas en la web de Bulltec, el calibrado por calibre mediante visión artificial puede alcanzar precisiones del orden de ±3 mm, mientras que la selección por peso puede trabajar con precisiones indicativas de ±3 % en función del producto y de la configuración. Aguas abajo, los sistemas de pesaje combinatorio y la Pesadora combinatoria Smart ayudan a gobernar mejor el peso del envase y a reducir el giveaway. Sin embargo, la tecnología solo rinde si va acompañada de proceso, rutinas y servicios de consultoría y asistencia.
Mapa del proceso end-to-end: de la recepción a la expedición
Para aumentar la productividad y el control no basta con fijarse en la máquina más cara de la línea. Hay que mapear todo el flujo, desde la llegada del producto hasta el palet terminado. En las centrales hortofrutícolas, los costes ocultos se acumulan sobre todo en los pasos entre una fase y otra.
Recepción y descarga: donde nacen los primeros retrasos
El proceso empieza con la descarga y la identificación del lote. Aquí se pierden tiempo y control cuando:
- el producto llega sin prioridades de procesado claramente definidas;
- los lotes no están identificados de forma unívoca;
- no existe una regla sobre la secuencia de descarga y el orden de alimentación de la línea;
- los controles iniciales de calidad son demasiado lentos o demasiado superficiales.
Si la recepción no filtra bien, el problema se arrastra a todas partes: mezcla de lotes, colas en la alimentación, esperas de los operarios y urgencias artificiales.
Preselección, lavado y secado: las pérdidas que parecen menores
Las fases intermedias a menudo se subestiman porque no siempre son el cuello de botella principal. Sin embargo, aquí nacen muchas microparadas. Los casos típicos son:
- preselección manual no equilibrada respecto al volumen entrante;
- lavado o secado con una capacidad inferior a la fase siguiente;
- tiempos de espera entre cintas y mesas por falta de buffers inteligentes;
- producto demasiado mojado o demasiado inestable para un pesaje preciso aguas abajo.
El resultado es un flujo irregular. La calibradora recibe picos y vacíos en lugar de una alimentación constante, y toda la línea se vuelve más difícil de gobernar.
Calibrado, pesaje y envasado: el corazón económico de la línea
Esta es la zona donde se decide gran parte del margen. Aquí los desperdicios son muy visibles, pero no siempre se miden bien. Las señales que hay que leer son:
- saturación del calibrado con acumulaciones aguas arriba;
- pérdida de precisión en calibre o peso;
- frecuentes cambios de receta o de formato sin estándares de set-up;
- giveaway de peso por miedo a la falta de peso;
- exceso de intervención manual en el cierre del envase.
Cuando el envasado va más despacio que la selección, se genera WIP. Cuando el pesaje no es estable, hay reprocesos. Cuando el etiquetado no está alineado con el pedido activo, se generan no conformidades que pueden costar mucho más que una parada breve.
Fin de línea, paletizado y expedición: el cuello de botella que muchos descubren tarde
A menudo se invierte aguas arriba y se deja el fin de línea infradimensionado. Ocurre entonces que la línea produce, pero el producto terminado no sale con continuidad. Las señales clásicas son palets en espera, etiquetas logísticas impresas con retraso, operarios que mueven envases a mano para liberar espacio y cargas listas que no figuran como cerradas en el sistema.
Por eso, el Value Stream Mapping en la central hortofrutícola debe incluir no solo los tiempos de proceso, sino también esperas, traslados, acumulaciones intermedias y reprocesos. Si quieres entrar en el detalle metodológico sobre WIP, layout y restricciones, el paso siguiente es Optimizar flujos y layout de la línea hortofrutícola.
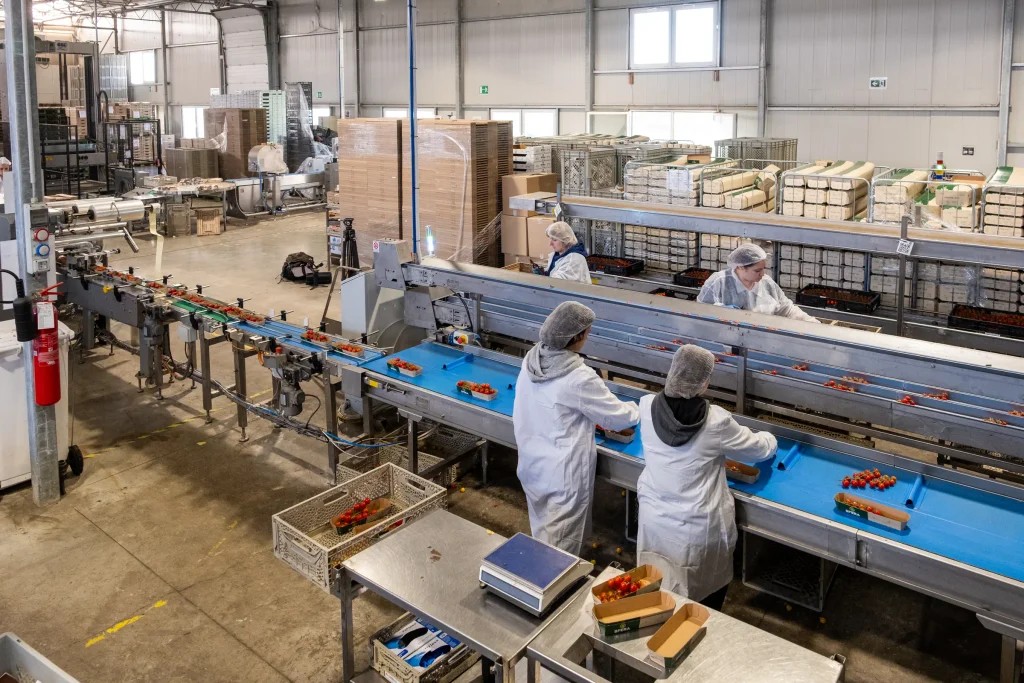
KPI esenciales para gobernar la línea en la central hortofrutícola
Los KPI útiles son pocos, pero deben medirse bien y con una frecuencia coherente. Un buen sistema de control evita dos extremos: tener solo cifras financieras a posteriori o tener decenas de indicadores que nadie utiliza.
Los KPI que de verdad importan
| KPI | Qué mide | Para qué sirve |
|---|---|---|
| Throughput | cajas/hora, kg/hora o piezas/hora por fase | Muestra dónde la línea pierde capacidad real |
| OEE | disponibilidad × rendimiento × calidad | Muestra por qué la capacidad teórica no se convierte en output útil |
| Descartes | cuota de producto no vendible | Mide pérdidas directas de aprovechamiento y margen |
| Reprocesos | envases o producto reprocesado | Señala inestabilidad del proceso |
| Lead time | tiempo desde la recepción hasta el palet listo | Mide la fluidez global |
| Giveaway de peso | gramos por encima del objetivo por envase | Afecta al margen de forma silenciosa pero continua |
| Exactitud de etiquetas | errores de etiqueta o discrepancias por lote | Protege conformidad y trazabilidad |
| Aprovechamiento | output vendible sobre input procesado | Conecta productividad y calidad |
Cómo leer el OEE sin usarlo mal
El OEE solo es útil si no se convierte en una cifra cosmética. En una central hortofrutícola:
- Disponibilidad indica qué parte del tiempo planificado la línea ha estado realmente disponible.
- Rendimiento compara la velocidad teórica con la velocidad real.
- Calidad mide la cuota de output conforme a la primera.
Si una línea tiene un buen rendimiento pero una calidad baja, el problema no es la velocidad: es el proceso. Si la calidad es alta pero la disponibilidad es baja, el problema está en las paradas, en los set-up o en el mantenimiento. Si todo parece bueno pero el throughput sigue siendo bajo, probablemente estés midiendo en el punto equivocado o no estés teniendo en cuenta la verdadera restricción.
Dónde medir y con qué frecuencia
Los puntos mínimos de medición deberían ser:
- entrada del lote y cantidad recibida;
- salida de la preselección;
- salida del calibrado;
- estación de pesaje o pesaje combinatorio;
- envases conformes al fin de línea;
- palets listos para la expedición.
La frecuencia ideal no es la misma para todo. Throughput y paradas requieren visibilidad casi en tiempo real; descartes y reprocesos deben leerse por franja horaria y turno; el giveaway de peso y los errores de etiqueta deben analizarse por SKU, formato y pedido.
Para profundizar en fórmulas, dashboards y rutinas de gestión, lee KPI y OEE para la central hortofrutícola.
Control en tiempo real: recogida de datos de máquinas y operarios, alarmas, estándares de set-up, audit trail
El control en tiempo real es la capacidad de ver el problema mientras nace, no al final de la jornada. En un centro de procesado hortofrutícola esto significa conectar tres fuentes de información: máquinas, operarios y sistemas de gestión.
Datos de máquinas, operarios y sistemas
Las máquinas generan señales valiosas: velocidad, parada, alarma, recuentos, pesos, descartes, recetas activas. Los operarios añaden el contexto: motivo de la parada, cambio de lote, no conformidad visual, problema con el material de envasado, intervención correctiva. El sistema de gestión cierra el círculo con pedidos, datos maestros de artículos, etiquetas, palets y expediciones.
Una arquitectura eficaz integra al menos estos niveles:
- Máquina: sensores, contadores, pesos, alarmas.
- Control de línea: dashboards, alertas, estado del turno.
- MES o SCADA: eventos, recetas, trazabilidad del proceso.
- ERP: pedidos, lotes, almacén, expediciones.
En soluciones como las calibradoras electrónicas de paletas, el software de la máquina ya es una palanca práctica porque permite adaptar rápidamente los parámetros de procesado. El salto de calidad llega cuando estos datos no quedan aislados, sino que alimentan rutinas operativas.
Alarmas útiles y estándares de set-up
No hacen falta cien alarmas. Hacen falta pocas alarmas claras, con umbral, responsable y acción prevista. Ejemplos concretos:
- parada superior a x minutos;
- peso medio fuera de rango;
- giveaway por encima del umbral;
- etiqueta no coherente con el pedido activo;
- descarte por encima del límite en una fase determinada;
- buffer lleno o vacío en un área crítica.
Lo mismo vale para los set-up. Cada cambio de lote o de formato debería tener:
- receta estándar;
- check de arranque de turno;
- confirmación del material de envasado;
- verificación de los datos de la etiqueta;
- primera muestra aprobada;
- liberación de línea registrada.
Cuando estos pasos no están estandarizados, la línea parece funcionar, pero opera en modo reactivo.
Audit trail: quién hizo qué, cuándo y en qué lote
El audit trail no es burocracia. Es protección operativa. En caso de reclamación o no conformidad, hay que poder reconstruir rápidamente:
- lote de entrada;
- fecha y hora de procesado;
- receta activa;
- operario o responsable del cambio;
- etiqueta utilizada;
- controles realizados;
- palets implicados.
Si estos datos están dispersos entre hojas, mensajes y la memoria del personal, la trazabilidad solo existe formalmente. Si, en cambio, se registran de forma ordenada, es posible bloquear el problema, acotarlo y aprender de su causa.
Precisión y calidad: reducir errores de calibrado, envasado, etiquetado y gestión de lotes
En la central hortofrutícola, los errores más costosos no siempre son los más llamativos. Muy a menudo son errores pequeños pero repetidos, que erosionan el margen y la confianza del cliente durante semanas antes de reconocerse como sistémicos.
Los errores de alto impacto
Los cinco errores que merecen prioridad absoluta son:
- Mezcla de lotes, porque compromete la trazabilidad.
- Etiquetas erróneas o no actualizadas, porque generan no conformidades y devoluciones.
- Pesadas fuera de tolerancia, tanto por falta de peso como por giveaway excesivo.
- Calibrado incoherente, que da lugar a producto heterogéneo en el mismo envase.
- Reprocesos y descartes evitables, síntoma de un proceso inestable.
Muchos de estos errores se amplifican durante los cambios de formato, los cambios de lote y las fases de rearranque después de una parada.
Estándares y controles que reducen de verdad las no conformidades
Para reducir los errores se necesitan controles sencillos, repetibles y con responsabilidades claras:
- check de arranque de turno con confirmación de receta, lote, material y limpieza de la línea;
- muestreos periódicos de peso, calibre y presentación del envase;
- verificación de la etiqueta en la primera pieza y en cada cambio;
- control de fin de línea sobre conformidad, integridad y correcta asociación palet-lote;
- gestión de las no conformidades con segregación física y causa registrada.
Aquí la tecnología ayuda, pero el método cuenta tanto como la máquina. Por ejemplo, Bulltec destaca en sus calibradoras electrónicas de paletas la delicadeza en la manipulación y la posibilidad de trabajar con parámetros configurables según el producto. Esto es importante porque la precisión y la productividad no deben perjudicar la integridad del producto fresco. Cuando además el control del peso del envase se vuelve crítico, los sistemas de pesaje combinatorio pueden ayudar a reducir la variabilidad y el giveaway.
Para una lista más específica de causas recurrentes y contramedidas, consulta Errores comunes en el centro de procesado hortofrutícola y cómo evitarlos.
Higiene, contaminaciones y auditabilidad
Calidad significa también higiene del proceso. En un centro de procesado hortofrutícola, hay al menos tres áreas que vigilar:
- limpieza y desinfección de líneas, cintas, puntos de contacto y utensilios;
- separación de las zonas sucias y limpias y gestión ordenada de los residuos;
- control de plagas, controles ambientales y registro de los eventos relevantes.
La pregunta correcta no es solo si el plan existe, sino si deja rastros verificables. Debes poder demostrar cuándo se limpió una línea, quién la volvió a poner en marcha, qué controles se realizaron y qué lotes pasaron antes y después de un evento crítico. Esta auditabilidad forma parte integrante del control de línea.
Hoja de ruta de mejora en 30-60-90 días + checklist final
La mejora de una central hortofrutícola no empieza con la gran inversión, sino con la secuencia adecuada. Primero se hacen visibles las pérdidas, después se estabilizan los fundamentos y, por último, se decide dónde automatizar o integrar.
Primeros 30 días: visibilidad y estándares mínimos
En el primer mes, el objetivo es crear una baseline fiable:
- mapear el flujo real desde la recepción hasta la expedición;
- medir el throughput por fase, las paradas, los descartes y los reprocesos;
- identificar el cuello de botella principal;
- introducir checks de arranque de turno y de cambio de lote;
- definir 5 o 6 causas estándar de parada;
- verificar la exactitud de pesos y etiquetas.
Esta fase ya produce quick wins, porque muchas pérdidas se deben a la falta de estándares más que a límites tecnológicos.
Días 31-60: equilibrado de línea y rutinas de gestión
En el segundo paso hay que reducir variabilidad y esperas:
- equilibrar operarios y capacidad entre las fases;
- reducir changeovers y tiempos de rearranque;
- introducir buffers donde realmente hacen falta, no en todas partes;
- hacer reuniones diarias breves con el Pareto de pérdidas;
- definir acciones correctivas con responsable y plazo;
- estabilizar el mantenimiento preventivo en los recursos restrictivos.
Aquí es útil repasar los tres pilares de esta guía: números, flujos y calidad. Tenla como Marco completo para la productividad y el control de la línea hortofrutícola para no perder la visión de conjunto.
Días 61-90: integración de datos e inversiones específicas
Solo después de haber estabilizado el proceso conviene valorar inversiones más estructuradas:
- integración entre máquina, supervisión y sistema de gestión;
- digitalización de recetas, controles y audit trail;
- mejora del calibrado, el pesaje o el envasado en las áreas restrictivas;
- revisión del layout para reducir cruces, retornos y manipulaciones innecesarias;
- introducción de soluciones modulares más adecuadas al mix de producto.
Si el problema está en la selección y la uniformidad, tiene sentido valorar tecnologías específicas como las calibradoras electrónicas de paletas. Si el margen se pierde en el peso del envase, pueden ser estratégicos los sistemas de pesaje combinatorio o la Pesadora combinatoria Smart. Si, en cambio, el problema es de diseño, la palanca inicial puede ser el apoyo de los servicios de consultoría y asistencia.
Checklist final para saber si de verdad estás mejorando
Antes de cerrar el plan, comprueba si puedes responder sí a estas preguntas:
- ¿Conoces el throughput real de cada fase crítica?
- ¿Sabes dónde está el cuello de botella por producto y formato?
- ¿Mides OEE, descartes, reprocesos y giveaway con una frecuencia útil?
- ¿Tienes un procedimiento estándar para el arranque de turno y el cambio de lote?
- ¿Los errores de etiqueta se bloquean antes de llegar al palet?
- ¿Puedes reconstruir un lote en pocos minutos?
- ¿El fin de línea está dimensionado respecto a la capacidad aguas arriba?
- ¿Las causas de parada se registran y se analizan cada semana?
- ¿Las decisiones de inversión nacen de los datos y no de las impresiones?
Si la respuesta es no aunque sea en algunos puntos, no es un problema: es tu próxima agenda de mejora. Guarda esta página como Guía completa para aumentar la productividad y el control en la central hortofrutícola y úsala como referencia operativa junto con KPI y OEE para la central hortofrutícola, Optimizar flujos y layout de la línea hortofrutícola y Errores comunes en el centro de procesado hortofrutícola y cómo evitarlos.
FAQ sobre la central hortofrutícola
¿Cuál es el primer KPI que hay que medir en una central hortofrutícola?
El primer KPI que hay que medir es el throughput real por fase, expresado en cajas/hora, kg/hora o piezas/hora, porque muestra enseguida dónde pierde capacidad la línea. Sin este dato, OEE, descartes y lead time siguen siendo cifras desconectadas del flujo operativo. Debe medirse a la entrada, después del calibrado, en el envasado y en el fin de línea, distinguiendo producto, formato y turno.
¿Cómo se identifica el verdadero cuello de botella de la línea?
El verdadero cuello de botella es la fase que limita de forma estable la salida de toda la línea, no la que parece más lenta en un momento concreto. Para identificarlo hay que observar acumulaciones aguas arriba, esperas aguas abajo, saturación del recurso y frecuencia de las microparadas, utilizando datos horarios y observaciones directas en planta. Si el envasado trabaja saturado mientras aguas arriba crece el WIP, la restricción está ahí aunque otras máquinas se detengan ocasionalmente.
¿OEE y throughput miden lo mismo?
OEE y throughput no miden lo mismo, pero deben leerse juntos. El throughput indica cuánto producto sale realmente en una unidad de tiempo, mientras que el OEE explica por qué la capacidad teórica no se transforma en output útil, separando las pérdidas de disponibilidad, rendimiento y calidad. Una línea puede tener un throughput aceptable en un turno corto y un OEE bajo a causa de cambios de formato lentos, muchos reprocesos o paradas recurrentes.
¿Cómo reducir los errores de etiquetado y la mezcla de lotes?
Para reducir los errores de etiquetado y la mezcla de lotes se necesitan reglas sencillas pero no negociables: un solo lote abierto por puesto cuando sea posible, receta vinculada a la orden de producción, verificación del código de la etiqueta en el cambio de formato y bloqueo de la línea en caso de discrepancia. Es fundamental registrar quién inició el lote, qué etiqueta se cargó, cuándo se produjo el cambio y qué envases se descartaron. La combinación de disciplina operativa, controles automáticos y audit trail reduce drásticamente el riesgo de no conformidad.
¿Cuándo conviene automatizar el calibrado y el pesaje?
Conviene automatizar el calibrado y el pesaje cuando la variabilidad del producto, el volumen diario o el coste del giveaway hacen inestable la gestión manual. Las señales típicas son descartes en aumento, reclamaciones sobre el peso, saturación de los operarios en el envasado y tiempos largos de set-up entre referencias distintas. En estos casos, soluciones específicas como las calibradoras electrónicas y los sistemas de pesaje combinatorio ayudan a estandarizar el resultado, aumentar la repetibilidad y liberar capacidad.
¿Qué datos deben registrarse para tener una verdadera trazabilidad?
Para tener una verdadera trazabilidad hay que registrar al menos el identificador del lote de entrada, el proveedor o la parcela, la fecha y hora de procesado, la receta activa, los operarios presentes, los controles de calidad realizados, los pesos medios, los descartes, los reprocesos, las etiquetas utilizadas, los palets producidos y el destino de la expedición. Estos datos deben poder recuperarse en pocos minutos tanto hacia delante como hacia atrás, es decir, del lote a la expedición y de la expedición al lote. Si la información está dispersa entre hojas, pizarras y la memoria de los operarios, la trazabilidad solo existe sobre el papel.