
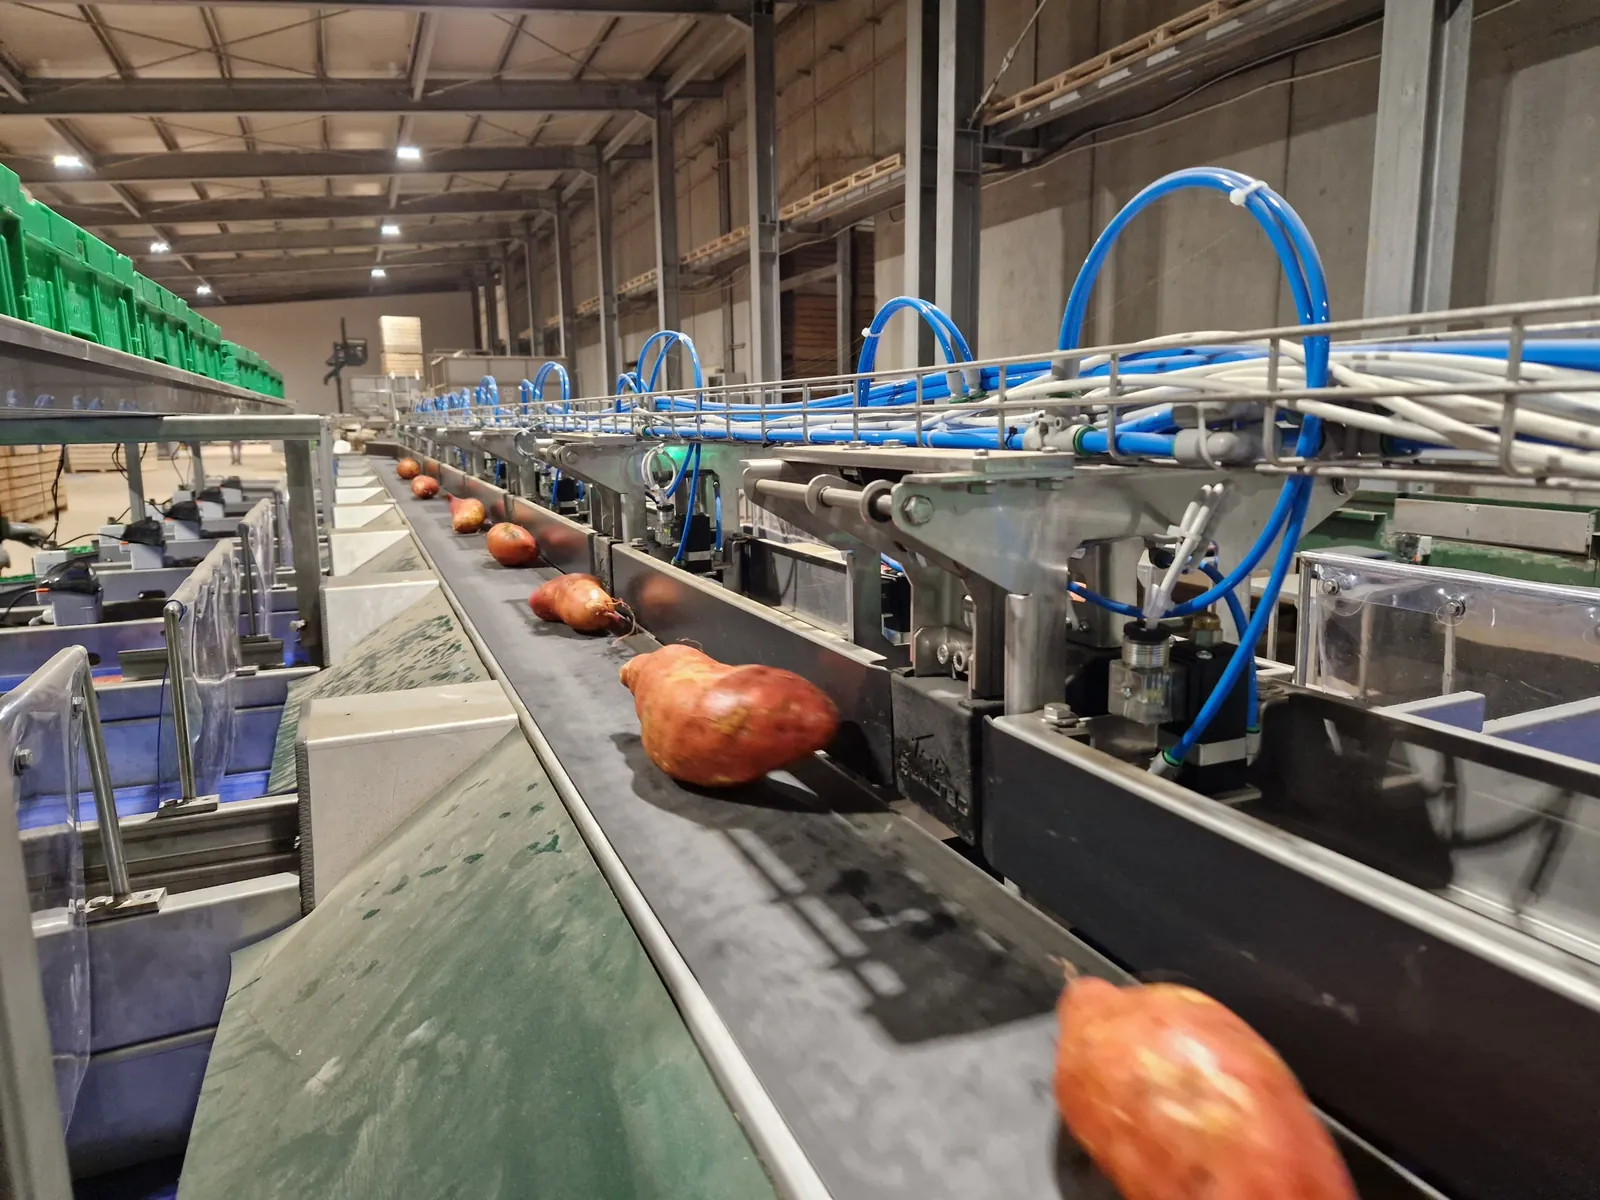
- Il ROI di una linea modulare per ortofrutta si calcola confrontando il capex di ciascun modulo con i risparmi annui su scarti, giveaway, manodopera e fermi macchina, dividendo l’investimento per il saving netto annuo per ottenere il payback in anni.
- I KPI da misurare prima dell’investimento sono sei: OEE (Overall Equipment Effectiveness), percentuale di scarti, giveaway peso in confezione, kg/uomo/ora, reclami cliente e tempi di cambio formato.
- Il giveaway peso — il prodotto regalato quando una confezione da 500 g ne contiene 515 g — è una delle voci di risparmio più immediate: ridurre il sovrappeso medio di 10 g su 1 milione di confezioni annue significa recuperare 10.000 kg di prodotto.
- L’OEE si calcola come Disponibilità × Performance × Qualità; un valore di riferimento “world class” secondo la metodologia OEE (Nakajima, TPM) è pari all’85%, mentre molte linee reali operano tra 50% e 70%.
- La logica modulare consente di distribuire il capex nel tempo, avviando l’automazione dal collo di bottiglia con ROI più rapido e aggiungendo moduli successivi solo dopo aver validato i saving.
Aggiornato: agosto 2026 Nota di metodo. Questo articolo si basa su metriche di performance industriale di dominio pubblico — la formula OEE della metodologia TPM (Total Productive Maintenance) e i concetti di giveaway e cambio formato usati nel packaging alimentare — applicati al contesto delle linee post-raccolta per ortofrutta. Non contiene dati proprietari di clienti né risultati non verificabili. Le formule di ROI presentate sono modelli replicabili, da alimentare con i dati reali del proprio impianto.
Che cos’è il ROI di una linea modulare per ortofrutta
Il ROI (Return On Investment) di una linea modulare per ortofrutta è il rapporto tra il risparmio annuo netto generato dall’automazione e il capitale investito nei moduli, espresso come tempo di rientro (payback) o come percentuale di ritorno annuo. In una linea modulare il calcolo si fa per singolo modulo — ricezione, calibratura, pesatura, confezionamento, etichettatura, pallettizzazione — perché ogni blocco ha un proprio costo e un proprio saving.
La convenienza di una linea modulare non si valuta “a sensazione”. Si misura confrontando lo stato attuale (as-is) con lo stato a regime dopo l’installazione di ciascun modulo, usando gli stessi KPI prima e dopo. Chi non misura il punto di partenza non potrà mai dimostrare il ritorno.
Per capire dove si colloca questo passaggio nel percorso di automazione, è utile leggere prima la guida su linee modulari per ortofrutta: quando convengono e vantaggi, che descrive gli scenari in cui la modularità è la scelta più razionale.
I 6 KPI da misurare prima dell’investimento
Prima di firmare qualsiasi preventivo, servono numeri di partenza. Senza baseline non esiste business case. Ecco i sei indicatori che rendono misurabile la convenienza di una linea per ortofrutta.
OEE (Overall Equipment Effectiveness)
L’OEE misura quanto una linea produce rispetto al suo potenziale teorico e si calcola come Disponibilità × Performance × Qualità. Secondo la metodologia OEE nata nel contesto del TPM (Total Productive Maintenance, Seiichi Nakajima), il valore di riferimento “world class” è pari all’85%, ottenuto da circa 90% di disponibilità, 95% di performance e 99,9% di qualità. Molte linee ortofrutta reali operano invece tra il 50% e il 70%, e proprio quel divario è lo spazio in cui l’automazione modulare recupera valore.
Percentuale di scarti
La percentuale di scarti misura il prodotto perso perché fuori standard, danneggiato o smistato erroneamente, rispetto al prodotto in ingresso. Nelle linee di selezione e calibratura ortofrutta gli scarti dipendono dalla precisione dei sistemi di visione e smistamento: un modulo di calibratura ottica riduce sia i falsi scarti (prodotto buono eliminato) sia i falsi positivi (prodotto difettoso lasciato passare, causa di reclami).
Giveaway peso in confezione
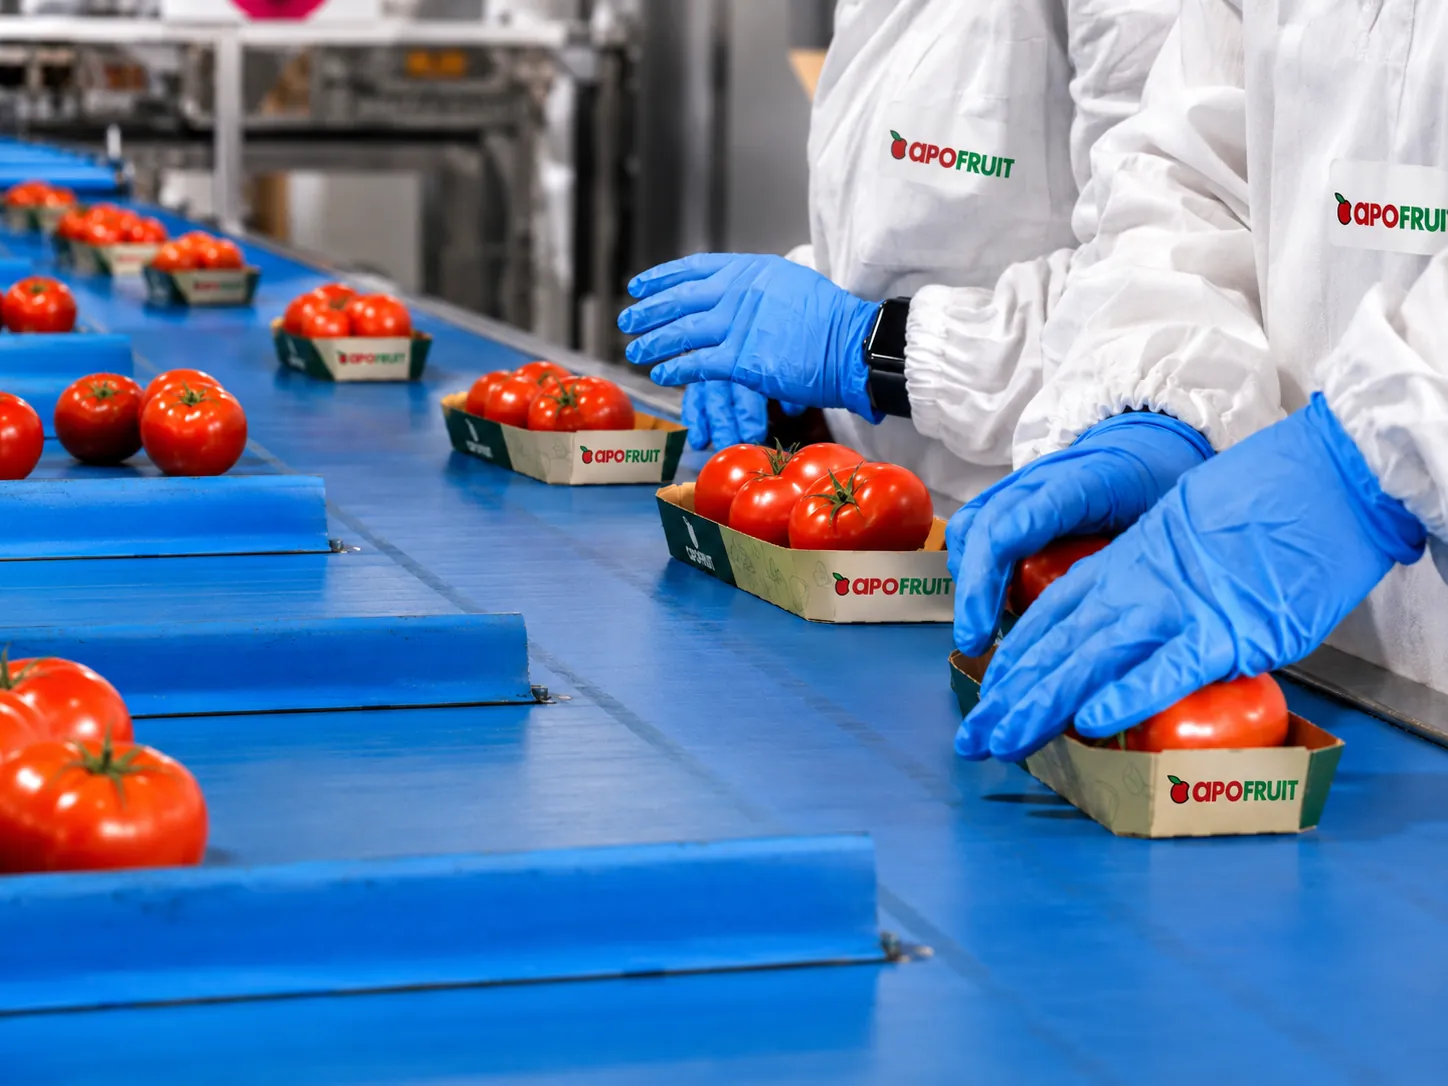
Il giveaway è il prodotto “regalato” al cliente quando una confezione supera il peso nominale dichiarato: se una vaschetta da 500 g ne contiene mediamente 515 g, il giveaway è 15 g, ovvero il 3%. Ridurre il sovrappeso medio di 10 g su 1.000.000 di confezioni annue equivale a recuperare 10.000 kg di prodotto. Il giveaway è spesso la voce di risparmio più rapida da monetizzare, perché ogni grammo ha un prezzo diretto.
kg/uomo/ora (produttività della manodopera)
Il KPI kg/uomo/ora misura quanti chilogrammi di prodotto confezionato genera un operatore in un’ora di lavoro. È l’indicatore chiave per valutare il risparmio di manodopera che un modulo automatico introduce, soprattutto in stagioni di picco quando reperire personale è difficile e costoso.
Reclami cliente
Il numero di reclami per lotto o per tonnellata spedita è il KPI che collega automazione e qualità percepita. Reclami per peso errato, prodotto difettoso non intercettato o etichettatura sbagliata hanno un costo che va oltre il reso: erodono il rapporto con la GDO. L’automazione di controllo peso ed etichettatura riduce direttamente questa voce.
Tempi di cambio formato
Il tempo di cambio formato è il tempo che intercorre tra l’ultimo pezzo buono di un formato e il primo pezzo buono del formato successivo. In un’azienda ortofrutta con mix elevato e cambi frequenti (per varietà, calibro, tipo di packaging), i cambi formato lenti divorano ore produttive. Un modulo di confezionamento con setup rapido e ricette memorizzate abbatte questo tempo.
Modello di calcolo del ROI per step modulari
Il vantaggio della logica modulare è che il ROI si calcola e si valida un modulo alla volta. Non serve un unico grande investimento: si parte dal collo di bottiglia con payback più rapido, si misurano i saving reali, poi si finanzia il modulo successivo.
La formula base del payback per singolo modulo è:
Payback (anni) = Capex del modulo ÷ Saving netto annuo del modulo
Dove il saving netto annuo è la somma dei risparmi su giveaway, scarti, manodopera e fermi, meno i costi operativi aggiuntivi del modulo (energia, manutenzione, materiali di consumo).
Tabella: dove nasce il valore, modulo per modulo
| Modulo | KPI impattato | Fonte del risparmio | Velocità del ROI |
|---|---|---|---|
| Ricezione e buffer | OEE (Disponibilità) | Riduzione fermi per svuotamento/carico | Media |
| Selezione / calibratura ottica | Scarti, reclami | Meno prodotto buono scartato, meno difetti spediti | Media |
| Pesatura / dosaggio | Giveaway peso | Meno grammi regalati per confezione | Rapida |
| Confezionamento | kg/uomo/ora, cambio formato | Meno manodopera, setup più veloce | Media |
| Etichettatura | Reclami, tracciabilità | Meno errori di etichetta e resi | Rapida |
| Pallettizzazione | kg/uomo/ora, OEE | Meno manodopera fine linea, meno infortuni | Media |
La tabella mostra perché i moduli di pesatura ed etichettatura sono spesso i primi step consigliati: agiscono su voci di risparmio (giveaway, resi) monetizzabili subito, con payback tipicamente più rapido rispetto a moduli a monte.
Analisi di sensitività: volumi e mix
Il ROI di una linea ortofrutta non è statico: dipende da volumi lavorati e mix di prodotto, entrambi variabili per stagionalità. Per questo il business case va costruito su almeno tre scenari — volume basso, medio, alto — verificando che il payback resti accettabile anche nello scenario prudente. Un modulo che rientra in 18 mesi a volume alto ma in 5 anni a volume basso è un investimento più rischioso di uno che rientra in 30 mesi in tutti gli scenari.
Per capire come i singoli blocchi si collegano tra loro nel flusso reale, è utile approfondire moduli e configurazioni: da ricezione a confezionamento in una linea ortofrutta.
Vuoi impostare il business case sui numeri reali del tuo impianto? Contatta il team Bulltec per una valutazione della tua linea.
Dove nasce concretamente il valore
Il valore di una linea modulare non è un’astrazione da foglio Excel: nasce in punti precisi del processo dove oggi si perdono soldi ogni giorno.
Colli di bottiglia e fermi macchina
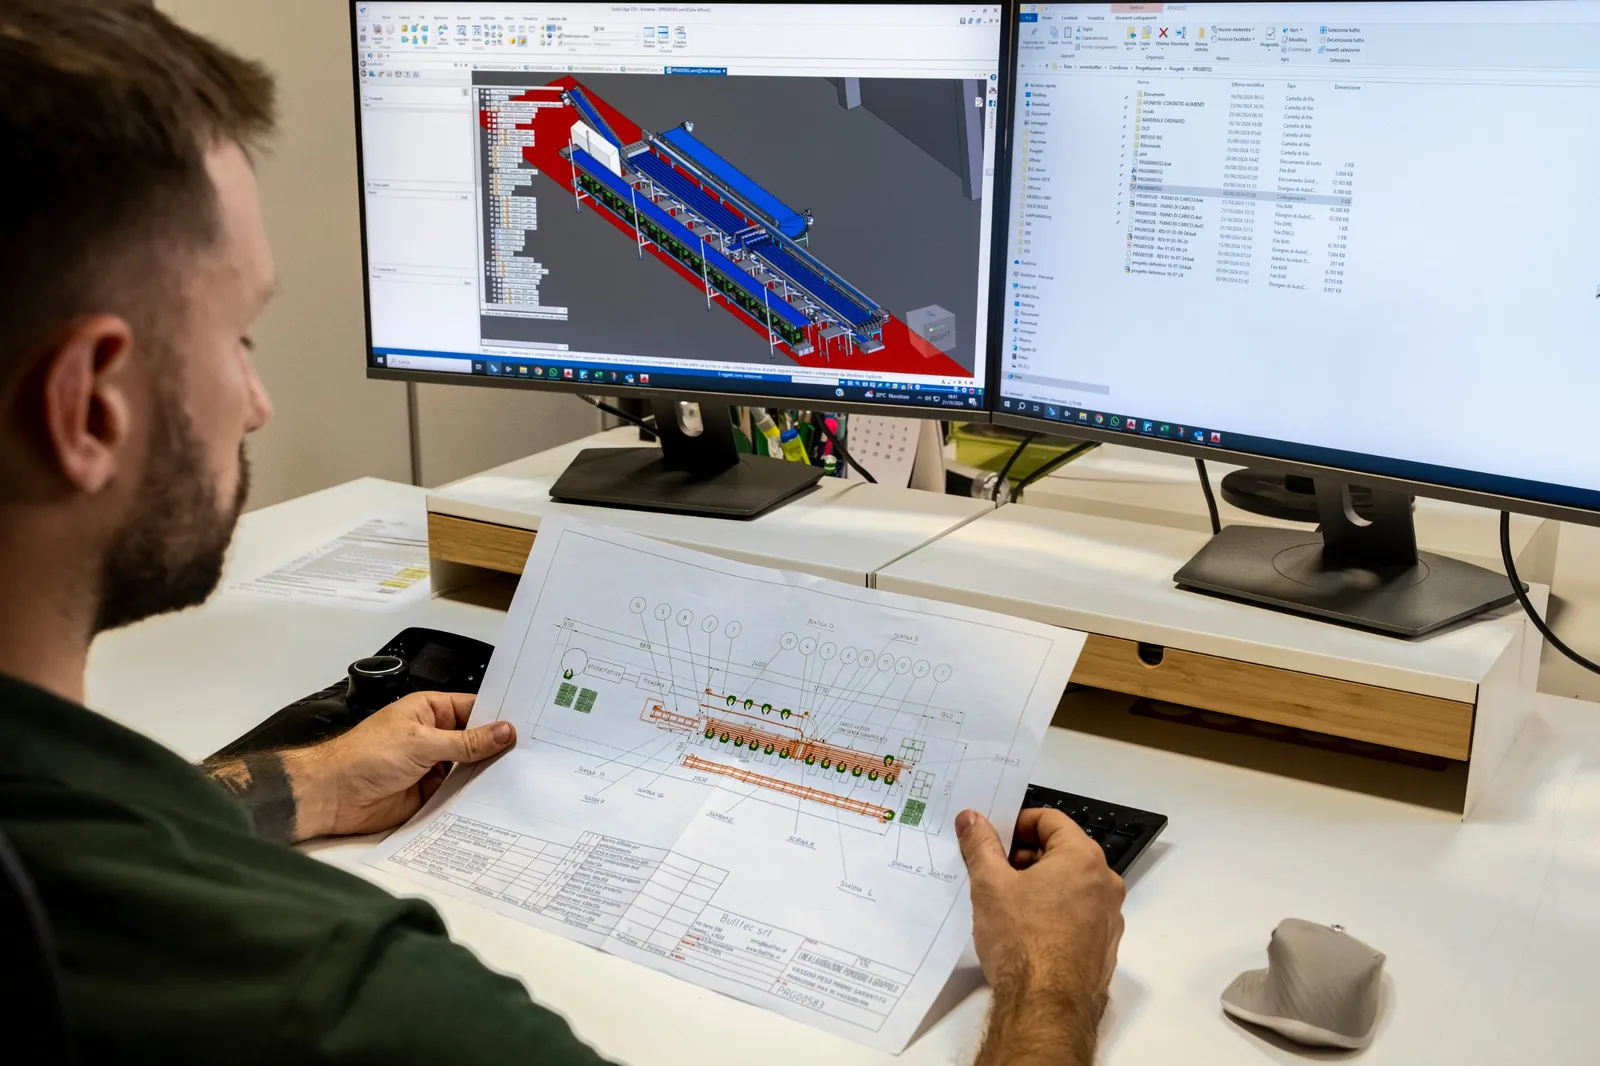
Il collo di bottiglia è la stazione più lenta della linea: determina la velocità dell’intero impianto, indipendentemente da quanto siano veloci le altre. Automatizzare o potenziare il collo di bottiglia alza l’OEE dell’intera linea, non solo di quel modulo. Prima di investire ovunque, va identificato dove il flusso rallenta — spesso è la pesatura manuale o il fine linea.
Giveaway in confezione
Il giveaway è il valore più sottovalutato perché è invisibile: nessuno “vede” i grammi regalati, ma si sommano su milioni di confezioni. Un sistema di pesatura automatica che avvicina il peso reale al nominale, restando conforme alle norme sulle preconfezionate, converte grammi risparmiati in margine diretto.
Errori di selezione e smistamento
Un errore di selezione ha doppio costo: il prodotto buono scartato è perdita immediata, il prodotto difettoso spedito genera un reclamo e un reso a valle. Un modulo di calibratura ottica riduce entrambi, migliorando contemporaneamente scarti e reclami.
Prima di progettare la roadmap, vale la pena conoscere gli errori da evitare quando si progetta una linea modulare per ortofrutta, perché un ROI ben calcolato può essere vanificato da un layout non scalabile o da KPI definiti troppo tardi.
Come costruire la roadmap modulare a ROI progressivo
La sequenza consigliata per massimizzare la convenienza è:
- Misura la baseline dei 6 KPI (OEE, scarti, giveaway, kg/uomo/ora, reclami, cambio formato) per almeno una stagione.
- Identifica il collo di bottiglia e la voce di risparmio più rapida (spesso giveaway o manodopera).
- Installa il primo modulo su quel punto e misura i saving reali.
- Valida il ROI confrontando i KPI post-installazione con la baseline.
- Finanzia il modulo successivo con i risparmi generati, ripetendo il ciclo.
Questo approschio per step riduce il rischio finanziario: ogni investimento è validato prima del successivo, e la linea cresce insieme ai volumi dell’azienda. Il quadro completo dei vantaggi di questa impostazione è trattato in linee modulari per ortofrutta: quando convengono e vantaggi.
FAQ
Come si calcola il payback di un singolo modulo di una linea ortofrutta?
Il payback di un singolo modulo si calcola dividendo il capex del modulo per il saving netto annuo che genera. Il saving netto è la somma dei risparmi su giveaway, scarti, manodopera e fermi macchina, meno i costi operativi aggiuntivi del modulo come energia, manutenzione e consumabili. Un modulo di pesatura che costa 80.000 euro e genera 40.000 euro di saving netto annuo ha un payback di 2 anni. La logica modulare permette di calcolare e validare questo rientro un blocco alla volta, riducendo il rischio finanziario complessivo dell’investimento.
Quali KPI vanno misurati prima di investire in automazione ortofrutta?
I sei KPI fondamentali da misurare prima di investire sono: OEE (Overall Equipment Effectiveness), percentuale di scarti, giveaway peso in confezione, kg/uomo/ora, numero di reclami cliente e tempi di cambio formato. Questi indicatori vanno rilevati per almeno una stagione produttiva per costruire una baseline affidabile. Senza dati di partenza è impossibile dimostrare il ritorno dell’investimento, perché non si può confrontare lo stato pre-automazione con quello a regime. La baseline è il fondamento di qualsiasi business case credibile per una linea modulare.
Che cos’è il giveaway e perché incide sul ROI?
Il giveaway è il prodotto regalato al cliente quando una confezione supera il peso nominale dichiarato: se una vaschetta da 500 g ne contiene mediamente 515 g, il giveaway è di 15 g, pari al 3%. Il giveaway incide fortemente sul ROI perché è un costo invisibile che si moltiplica su milioni di confezioni: ridurre il sovrappeso medio di 10 g su 1.000.000 di confezioni annue recupera 10.000 kg di prodotto. Per questo i moduli di pesatura automatica sono tra gli investimenti con payback più rapido in una linea ortofrutta.
Quanto vale un OEE tipico in una linea ortofrutta e qual è l’obiettivo?
L’OEE di riferimento “world class” secondo la metodologia OEE del TPM (Total Productive Maintenance, Seiichi Nakajima) è pari all’85%, risultante da circa 90% di disponibilità, 95% di performance e 99,9% di qualità. Molte linee ortofrutta reali operano invece tra il 50% e il 70%. Questo divario tra performance attuale e potenziale è precisamente lo spazio in cui l’automazione modulare recupera valore, agendo sui fermi (disponibilità), sulle velocità (performance) e sugli scarti (qualità).
Fonti
- Metodologia OEE e TPM (Total Productive Maintenance), concetti di Disponibilità × Performance × Qualità e riferimento world class 85% — Seiichi Nakajima, Japan Institute of Plant Maintenance.
Approfondisci con Bulltec
Per progettare una linea che rende, parti dai numeri: richiedi una valutazione della tua linea ortofrutta a Bulltec e imposta il business case sui KPI reali del tuo impianto.
Continua con questi approfondimenti: