
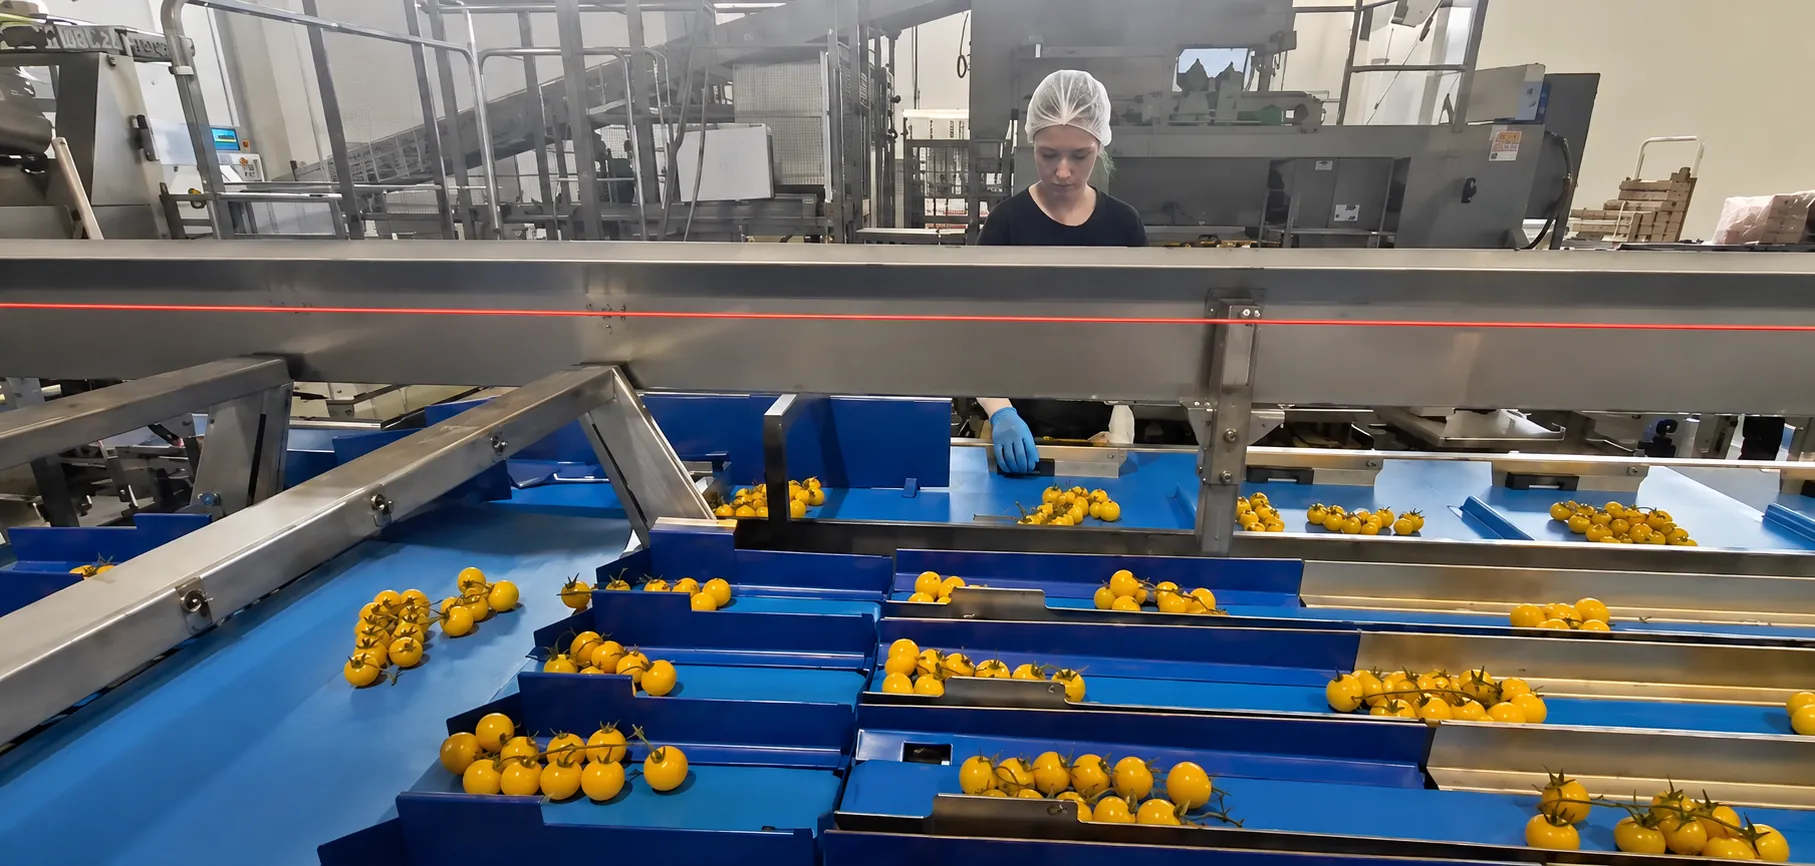
- La optimización de flujos en la central hortofrutícola no significa solo aumentar la velocidad de las máquinas: significa reducir esperas, acumulaciones, reprocesos y manipulaciones innecesarias a lo largo de toda la línea.
- El punto de partida es un Value Stream Mapping real, con datos sobre tiempos de ciclo, WIP, changeovers, microparadas y calidad en cada fase.
- Los cuellos de botella más frecuentes se concentran entre descarga, selección, secado, calibrado, envasado y fin de línea, pero a menudo el problema nace de estándares débiles y layouts no sincronizados.
- El trabajo estandarizado, el equilibrado de línea, los buffers inteligentes y el mantenimiento preventivo suelen tener un impacto más rápido que una gran inversión en instalaciones.
- Este artículo forma parte del recorrido Optimizar flujos y layout de la línea hortofrutícola y completa la Guía completa para aumentar la productividad y el control en la central hortofrutícola.
En un centro de procesado hortofrutícola, la optimización de flujos en la central hortofrutícola sirve para que el producto avance de forma regular desde la descarga hasta la expedición, sin colas, paradas en cadena ni saturación desordenada de los operarios. Cuando el layout está desequilibrado, el cuello de botella no ralentiza solo una fase: hace que aumenten el WIP, los errores, el lead time y la presión sobre el control de calidad. Por eso, la mejora de los flujos debe leerse junto con los datos de rendimiento, como se explica en KPI y OEE para la central hortofrutícola.
Optimización de flujos en la central hortofrutícola: por dónde empezar de verdad
La primera regla es sencilla: no se optimiza lo que no se ve. En la central hortofrutícola, el cuello de botella real rara vez coincide con la máquina que «parece más lenta». Con más frecuencia es la fase con la menor capacidad efectiva, es decir, la que combina velocidad, disponibilidad, calidad y estabilidad operativa.
El Value Stream Mapping de la central hortofrutícola
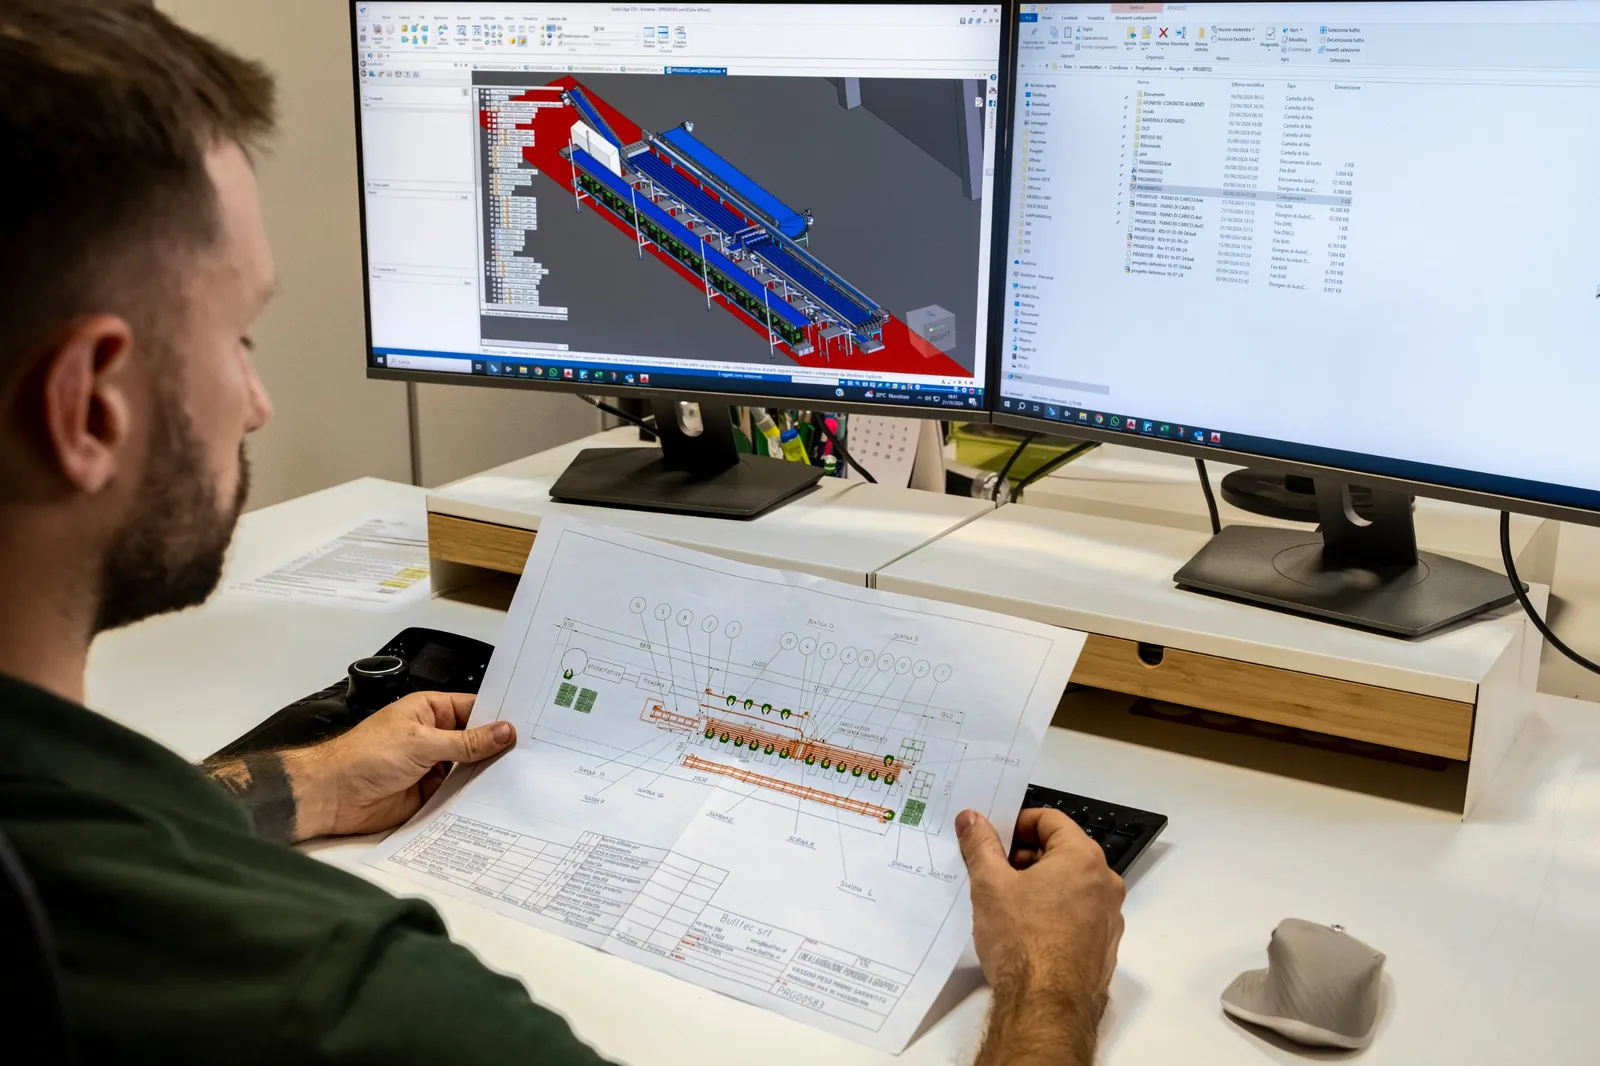
El Value Stream Mapping, o VSM, es el mapa del flujo físico y de información del producto. En la práctica, muestra:
- dónde el producto recibe valor;
- dónde espera;
- dónde se mueve sin necesidad;
- dónde se generan descartes, reprocesos o pérdidas de tiempo.
En la central hortofrutícola, el VSM debe cubrir al menos estas fases: descarga, preselección, lavado, secado, calibrado, envasado, paletizado y expedición.
Qué registrar en un turno de muestra
Para construir un mapa útil basta con seguir un lote o una referencia durante un turno representativo y anotar:
- tiempo de ciclo real de cada fase;
- tiempo de espera entre una fase y otra;
- WIP, es decir, producto parado o en cola;
- microparadas y paradas largas;
- tiempos de cambio de formato o de cambio de referencia;
- reprocesos, descartes y retrabajos;
- metros recorridos por operarios y materiales.
Esta base de datos evita las decisiones «a ojo». Si se necesita una visión más amplia de gobernanza, datos y control, la referencia es el Marco completo para la productividad y el control de la línea hortofrutícola.
Value Stream Mapping y optimización de flujos en la central hortofrutícola: qué medir
Un buen mapa no se limita a los tiempos de máquina. Debe comparar el tiempo de valor añadido con el lead time total. En muchos centros de procesado, el producto se procesa durante pocos minutos, pero permanece parado o en espera mucho más tiempo.
Tiempos de valor añadido frente a esperas
Ejemplo típico: la calibradora trabaja de forma regular, pero aguas arriba la descarga llega por oleadas y aguas abajo el envasado no absorbe el ritmo. El resultado es una línea que alterna saturación y vacíos. Aparentemente la máquina «funciona», pero el flujo global pierde capacidad.
Para cada fase, conviene medir:
- capacidad nominal;
- capacidad efectiva;
- variabilidad del flujo de entrada;
- estabilidad del flujo de salida.
WIP y pasos innecesarios
Un WIP elevado se confunde a menudo con seguridad operativa. En realidad, en la central hortofrutícola suele ser el síntoma de un desequilibrio: se acumula producto para proteger una fase inestable o lenta. Lo mismo ocurre con los pasos manuales redundantes, los controles dobles no estandarizados o el material de envasado alejado del puesto.
Un buen layout debe reducir:
- cruces entre personas, palets y producto;
- manipulaciones laterales;
- esperas por el aprovisionamiento de embalajes;
- retrocesos del producto;
- traslados hacia zonas pulmón improvisadas.
Cuellos de botella típicos por fase en el centro de procesado hortofrutícola
Los cuellos de botella no son iguales en todas las líneas, pero en la central hortofrutícola se repiten patrones muy similares.
| Fase | Señales típicas | Causas frecuentes | Acción prioritaria |
|---|---|---|---|
| Descarga y recepción | Colas de camiones, lotes mezclados, saturación del área de entrada | slots no planificados, poco espacio FIFO, controles lentos | separar áreas, definir ventanas de llegada, estandarizar el check-in |
| Selección y preselección | operarios sobrecargados, calidad irregular | variabilidad del producto, puestos no equilibrados | redistribuir cargas, definir estándares de descarte |
| Lavado y secado | acumulaciones aguas arriba, producto húmedo aguas abajo | velocidades no sincronizadas, secado insuficiente | sincronizar capacidad y parámetros de proceso |
| Calibrado | colas, reprocesos, desviaciones no uniformes | ajustes no estándar, cambio de receta lento, precisión insuficiente | recetas estándar, control de datos, tecnología adecuada |
| Envasado | giveaway, envases incompletos, esperas de material | pesaje inestable, layout de la mesa no ergonómico | reposición de materiales, pesaje más estable, equilibrado de operarios |
| Fin de línea y paletizado | cajas listas pero no expedidas, ralentizaciones continuas | etiquetado, enfardado o palets no sincronizados | buffers controlados, automatización del fin de línea, prioridades de expedición |
El nudo crítico entre calibrado y envasado
Es uno de los puntos más sensibles. Si el calibrado es preciso pero descarga el producto de forma discontinua, el envasado trabaja a trompicones. Si, en cambio, el envasado es demasiado manual, el calibrado tiene que ralentizarse o descargar en acumulación.
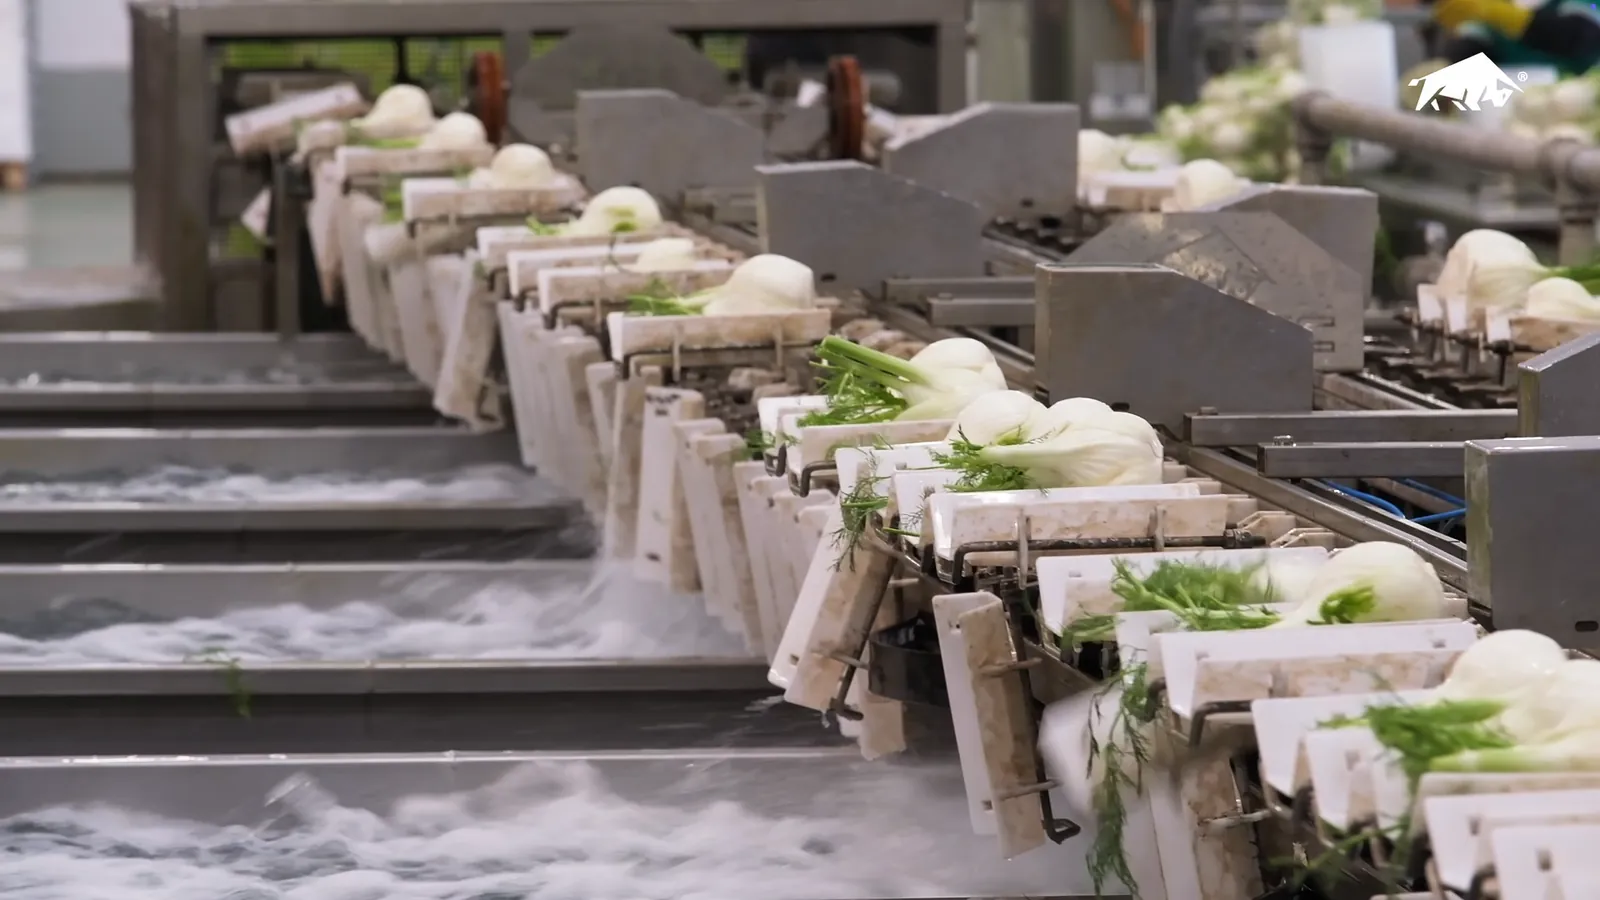
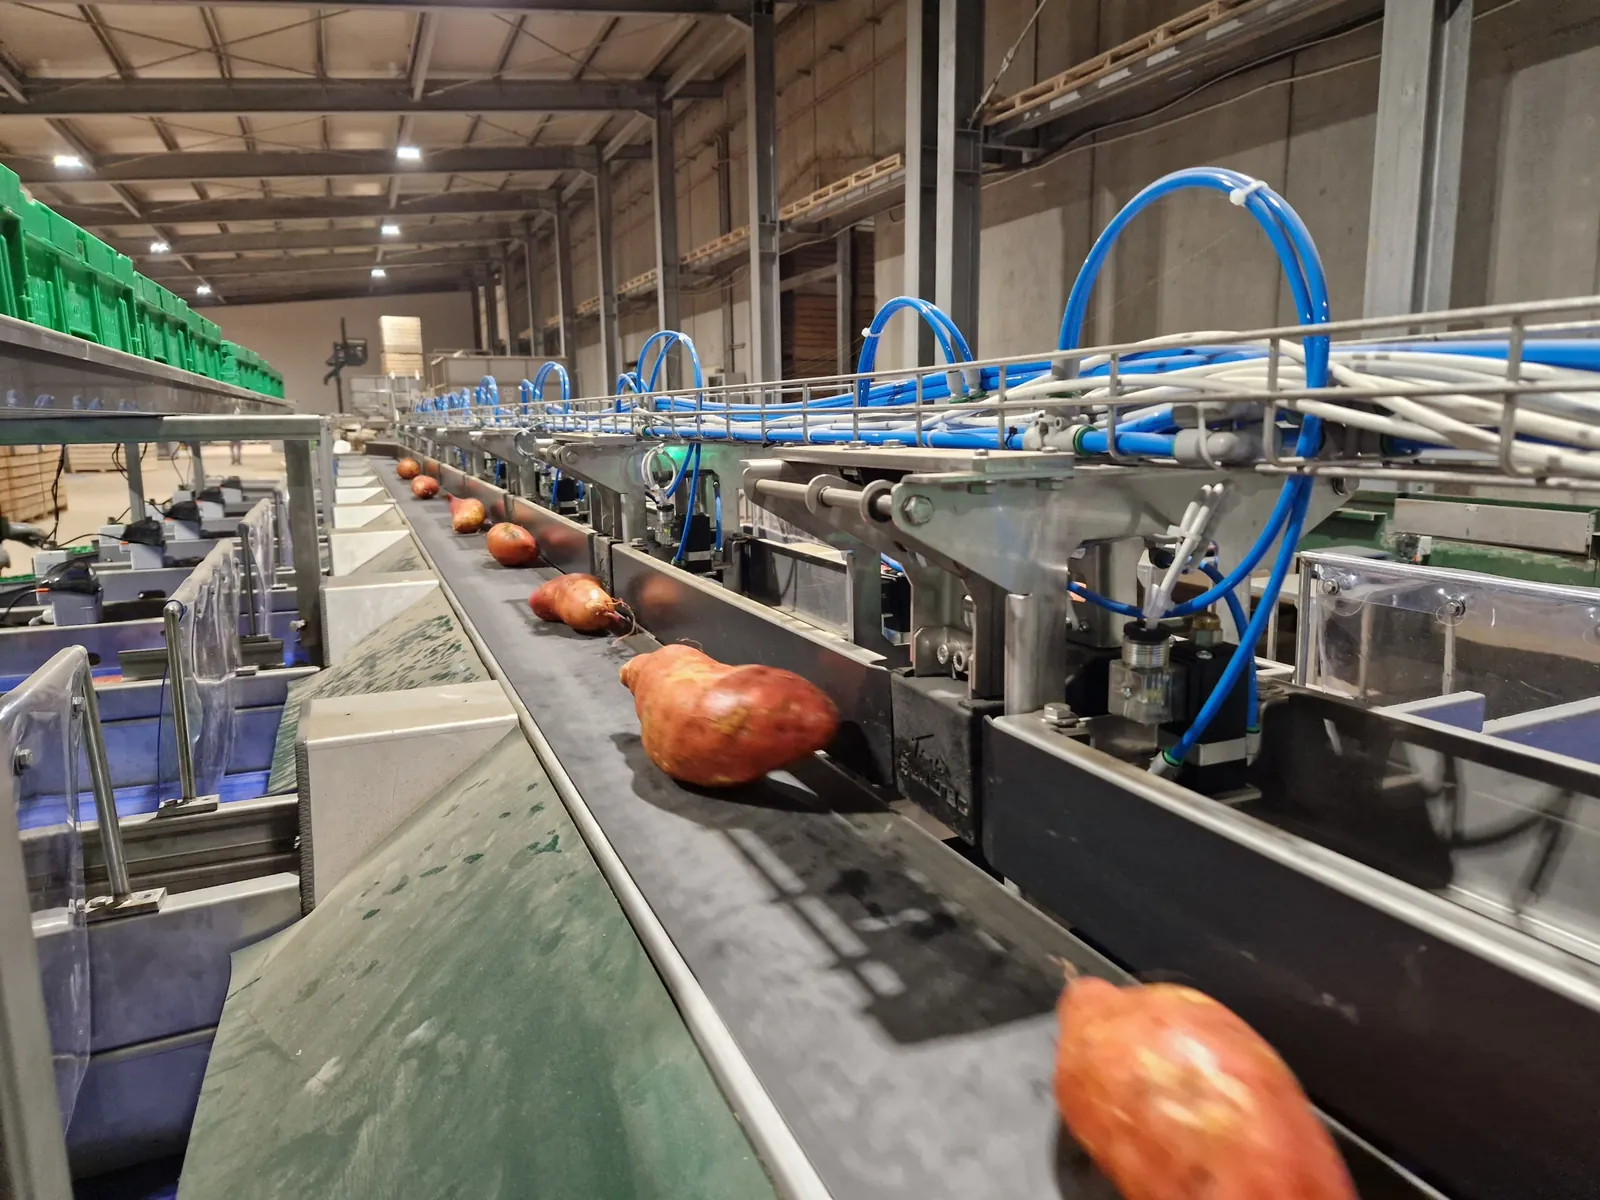
Aquí entran en juego la tecnología y la integración. Las calibradoras electrónicas de paletas Bulltec están diseñadas para una selección precisa y constante, con un software que permite ajustes rápidos de los parámetros. En la web de Bulltec, para algunas configuraciones se habla de una precisión de hasta ±3 mm para el calibre mediante visión artificial y de una productividad de hasta 3 productos por segundo en función de la carga de la máquina y del producto. Para referencias específicas también está disponible una calibradora de paletas para hinojo, útil cuando el layout debe adaptarse a características morfológicas y de gestión específicas.
Cuando el cuello de botella no está en la máquina sino en los reprocesos
Muchas líneas pierden capacidad no en el procesado principal, sino en los reprocesos debidos a pesadas erróneas, etiquetas no conformes o mezclas de lotes. En estos casos, el throughput baja porque la línea tiene que volver atrás. Por eso, flujos y layout deben leerse junto con la prevención de errores, como se explica en Errores comunes en el centro de procesado hortofrutícola y cómo evitarlos.
Intervenciones de optimización de flujos en la central hortofrutícola que dan resultados rápidos
Antes de replantear por completo la instalación, conviene actuar sobre cuatro palancas de alto impacto.
Trabajo estandarizado y equilibrado de línea
El trabajo estandarizado define quién hace qué, en cuánto tiempo, con qué controles y en qué secuencia. Sin estándares, cada cambio de turno modifica el flujo. El equilibrado de línea, en cambio, realinea la capacidad hombre-máquina entre las fases y evita que un punto trabaje al 95 % y el siguiente al 60 %.
Acciones prácticas:
- definir recetas y ajustes estándar por SKU;
- fijar tiempos objetivo para el arranque, el cambio de formato y el final de lote;
- hacer visibles los umbrales de anomalía;
- equilibrar los operarios en los puestos con mayor variabilidad.
Buffers inteligentes y reducción de los changeovers
Un buffer no debe convertirse en un almacén oculto. Debe absorber la variabilidad a corto plazo y proteger el cuello de botella, no tapar ineficiencias estructurales. Por eso se necesitan reglas FIFO, límites visuales y prioridades claras.
También el changeover influye más de lo previsto. Cada cambio de calibre, de envase o de etiqueta rompe el flujo. Reducirlo significa:
- preparar materiales y recetas antes de la parada;
- separar las actividades internas y externas a la máquina;
- usar checks de rearranque sencillos y estandarizados;
- consolidar secuencias productivas compatibles.
Mantenimiento preventivo y predictivo
En la central hortofrutícola, muchos cuellos de botella nacen de microparadas repetidas: sensores sucios, cintas desalineadas, pesajes inestables, atascos esporádicos. El mantenimiento preventivo reduce la erosión diaria de la capacidad. Donde los datos lo permiten, el mantenimiento predictivo ayuda a intervenir antes de la avería.
Para valorar una revisión de línea o una auditoría operativa, pueden ser útiles los servicios Bulltec y los correspondientes casos de éxito, sobre todo cuando el cuello de botella depende de la integración entre máquina, layout y método.
Layout físico y automatización: cómo reducir manipulaciones y microparadas
Un layout eficiente en el sector hortofrutícola es lineal, legible y separa bien producto, embalajes, palets y flujos de operarios. Cada cruce adicional aumenta el tiempo, el riesgo de error y la pérdida de trazabilidad.
Las reglas prácticas de un buen layout
Las más eficaces suelen ser también las más sencillas:
- entrada de materia prima y salida de producto terminado bien separadas;
- áreas FIFO visuales para los lotes;
- materiales de envasado cerca del puesto de uso;
- controles de calidad situados sin crear retrocesos;
- fin de línea dimensionado según la capacidad real, no la teórica.
Cuando el cuello de botella se concentra en el pesaje y el envasado, soluciones como los sistemas de pesaje combinatorio o la Pesadora combinatoria Smart pueden ayudar a estabilizar el flujo, reducir el giveaway y aligerar la carga manual en los puestos más tensionados.
Automatización sí, pero solo en el punto adecuado
Añadir automatización en el punto equivocado acelera una fase y congestiona la siguiente. La prioridad es intervenir donde existe la restricción real, no donde la tecnología es más visible. Por eso, la elección de la máquina debe hacerse después del mapeo, no antes.
Si el objetivo es construir una visión integrada entre throughput, calidad, precisión y control, también es útil la Estrategia completa para mejorar flujos, precisión y calidad en la central hortofrutícola.
Plan de 30-60-90 días para reducir los cuellos de botella
En los primeros 30 días
- mapear un flujo real por SKU o familia de producto;
- identificar el cuello de botella efectivo;
- medir esperas, WIP, changeovers y microparadas;
- introducir estándares mínimos de arranque de turno y cambio de lote.
En 60 días
- equilibrar operarios y puestos;
- rediseñar buffers y carriles FIFO;
- realinear los materiales de envasado y el layout de la mesa;
- activar rutinas diarias con indicadores claros.
En 90 días
- valorar cambios de layout de mayor impacto;
- introducir automatización o mejoras de máquina solo en los puntos restrictivos;
- conectar los datos de línea, calidad y mantenimiento;
- consolidar el recorrido con la Guía completa para aumentar la productividad y el control en la central hortofrutícola.
FAQ
¿Cuál es el primer paso para reducir los cuellos de botella en una central hortofrutícola?
El primer paso es mapear el flujo real de un producto o de un lote tipo durante un turno completo, midiendo tiempos de ciclo, esperas, WIP, changeovers, microparadas y reprocesos. Sin estos datos se interviene por percepción y se corre el riesgo de desplazar el cuello de botella de una fase a otra en lugar de eliminarlo. Un Value Stream Mapping sencillo, hecho en planta, hace visibles las pérdidas que el layout por sí solo no muestra.
¿Cómo se reconoce el verdadero cuello de botella de la línea?
El verdadero cuello de botella es la fase con la menor capacidad efectiva y el mayor impacto sobre todo el flujo, no necesariamente la máquina que parece más lenta. Se reconoce observando colas recurrentes aguas arriba, desabastecimiento aguas abajo, acumulaciones, horas extra localizadas, paradas en cadena y empeoramiento del lead time. Si una fase ralentiza todo el sistema incluso cuando el resto de la línea está disponible, esa es la restricción que hay que gestionar.
¿Es mejor cambiar el layout o estandarizar antes el trabajo?
En la mayoría de los casos conviene estandarizar primero el trabajo y medir los resultados, porque muchos problemas derivan de ajustes variables, cambios de formato lentos, aprovisionamientos desordenados y funciones poco claras. El layout debe revisarse cuando los datos confirman cruces, manipulaciones innecesarias o espacios mal distribuidos que impiden el flujo. Dicho de otro modo, el método va antes que la obra civil y las instalaciones.
¿Qué tecnologías ayudan más entre el calibrado y el envasado?
Entre el calibrado y el envasado ayudan sobre todo las tecnologías que mejoran la precisión, la continuidad y la rapidez del cambio de receta. Las calibradoras electrónicas, los sistemas de pesaje combinatorio, el software de regulación y la integración con el fin de línea reducen colas, reprocesos y giveaway. No obstante, la elección adecuada depende del producto, de la variabilidad de los lotes y de la capacidad real de las fases aguas arriba y aguas abajo.
¿Con qué frecuencia hay que actualizar el mapa de flujos de la central hortofrutícola?
El mapa de flujos debe actualizarse cada vez que cambian el mix de producto, el formato de envase, la estacionalidad, el personal, el layout o la configuración de las máquinas. Si no hay grandes cambios, una revisión periódica mensual o trimestral es una buena práctica para comprobar si el cuello de botella sigue en el mismo punto o se ha desplazado. En la central hortofrutícola, la restricción cambia a menudo con la campaña, por lo que el mapa debe mantenerse vivo.