
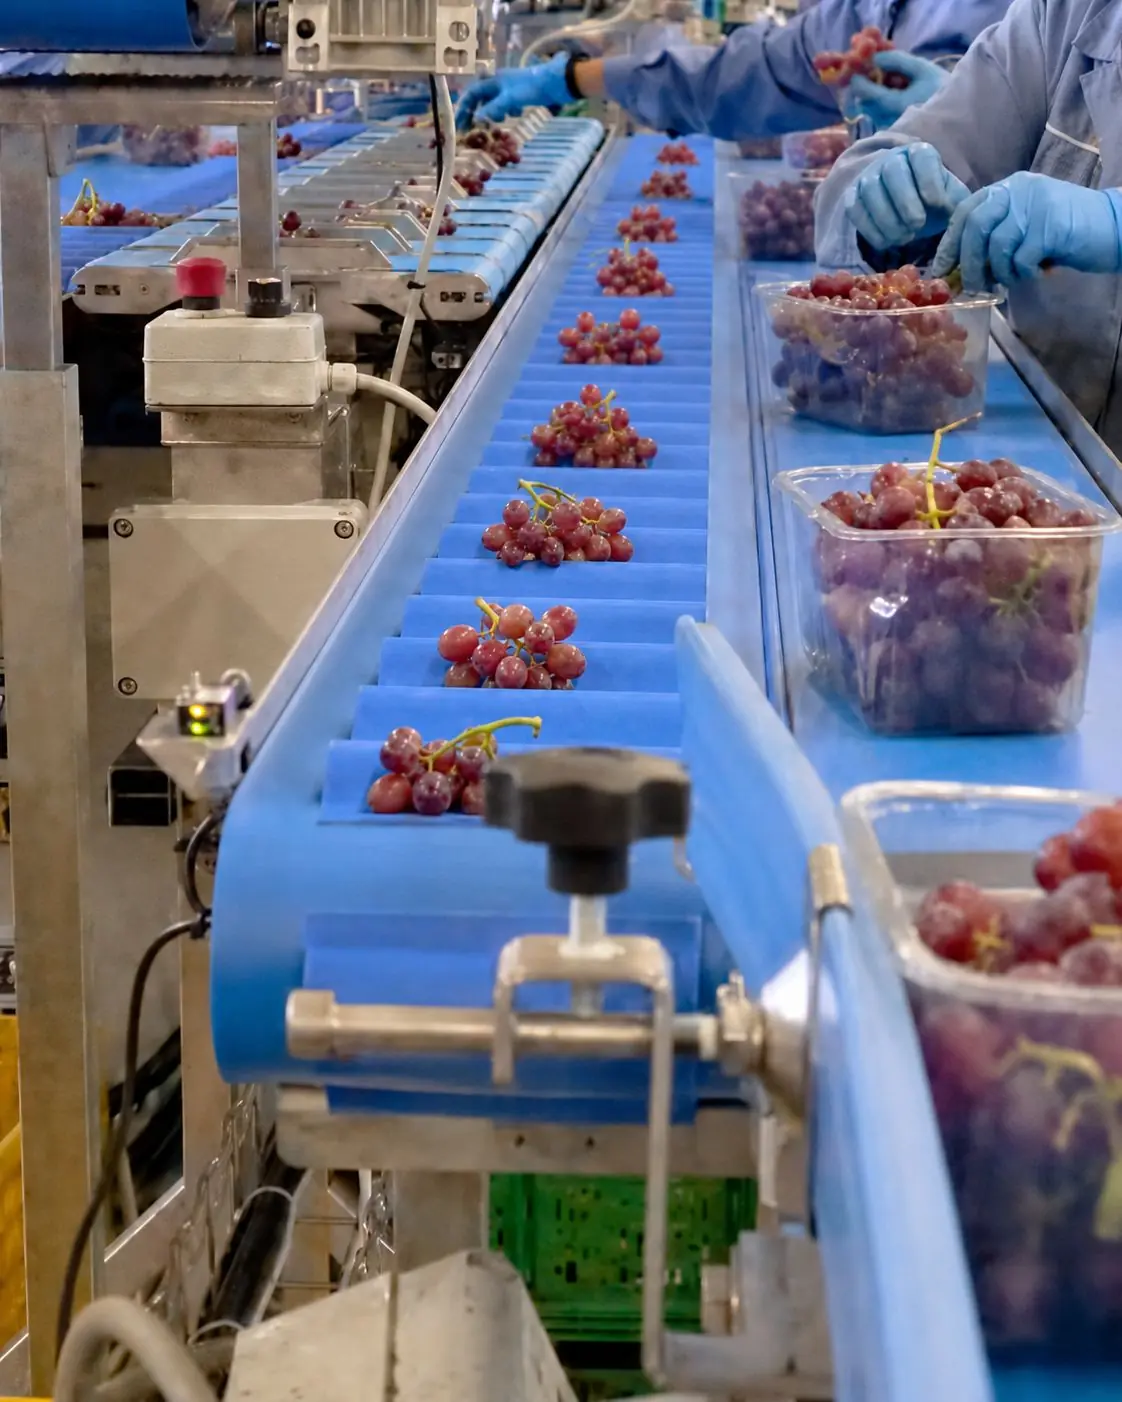
- Un packing house ortofrutta performante deve garantire insieme throughput, qualità, tracciabilità e continuità operativa, non solo velocità di confezionamento.
- I problemi più costosi nascono quasi sempre nei passaggi tra le fasi: ricevimento, pre-selezione, calibratura, pesatura, etichettatura, pallettizzazione e spedizione.
- Per governare davvero la linea servono KPI semplici ma rigorosi: throughput, OEE, scarti, rework, lead time, giveaway peso e accuratezza etichetta.
- Il controllo in tempo reale richiede dati raccolti da macchine, operatori e sistemi gestionali, con allarmi, ricette standard, audit trail e routine di miglioramento.
- In 90 giorni è possibile ottenere quick win concreti intervenendo su layout, colli di bottiglia, set-up, qualità di avvio turno e integrazione dati.
Un packing house ortofrutta efficiente non si giudica solo da quante confezioni escono a fine turno. Si giudica da quanto prodotto buono esce, con quale regolarità, con quante rilavorazioni, con quale precisione di peso e con quale livello di tracciabilità. Quando questi elementi non sono sotto controllo, i sintomi sono sempre gli stessi: colli di bottiglia, fermi ripetuti, errori di etichettatura, scarti evitabili, giveaway di peso e operatori costretti a rincorrere urgenze invece di gestire il processo.
Questa pagina è pensata come hub operativo: usala come Guida completa per aumentare produttività e controllo nel packing house, approfondisci i numeri con KPI e OEE per il packing house ortofrutta, lavora su colli di bottiglia e spazi con Ottimizzare flussi e layout della linea ortofrutta, e rafforza qualità e conformità con Errori comuni nel centro di lavorazione ortofrutta e come evitarli. In pratica, questa è anche il tuo Framework completo per produttività e controllo della linea ortofrutta e la tua Strategia completa per migliorare flussi, precisione e qualità nel packing house.
Cos’è un packing house ortofrutta e quali obiettivi deve garantire
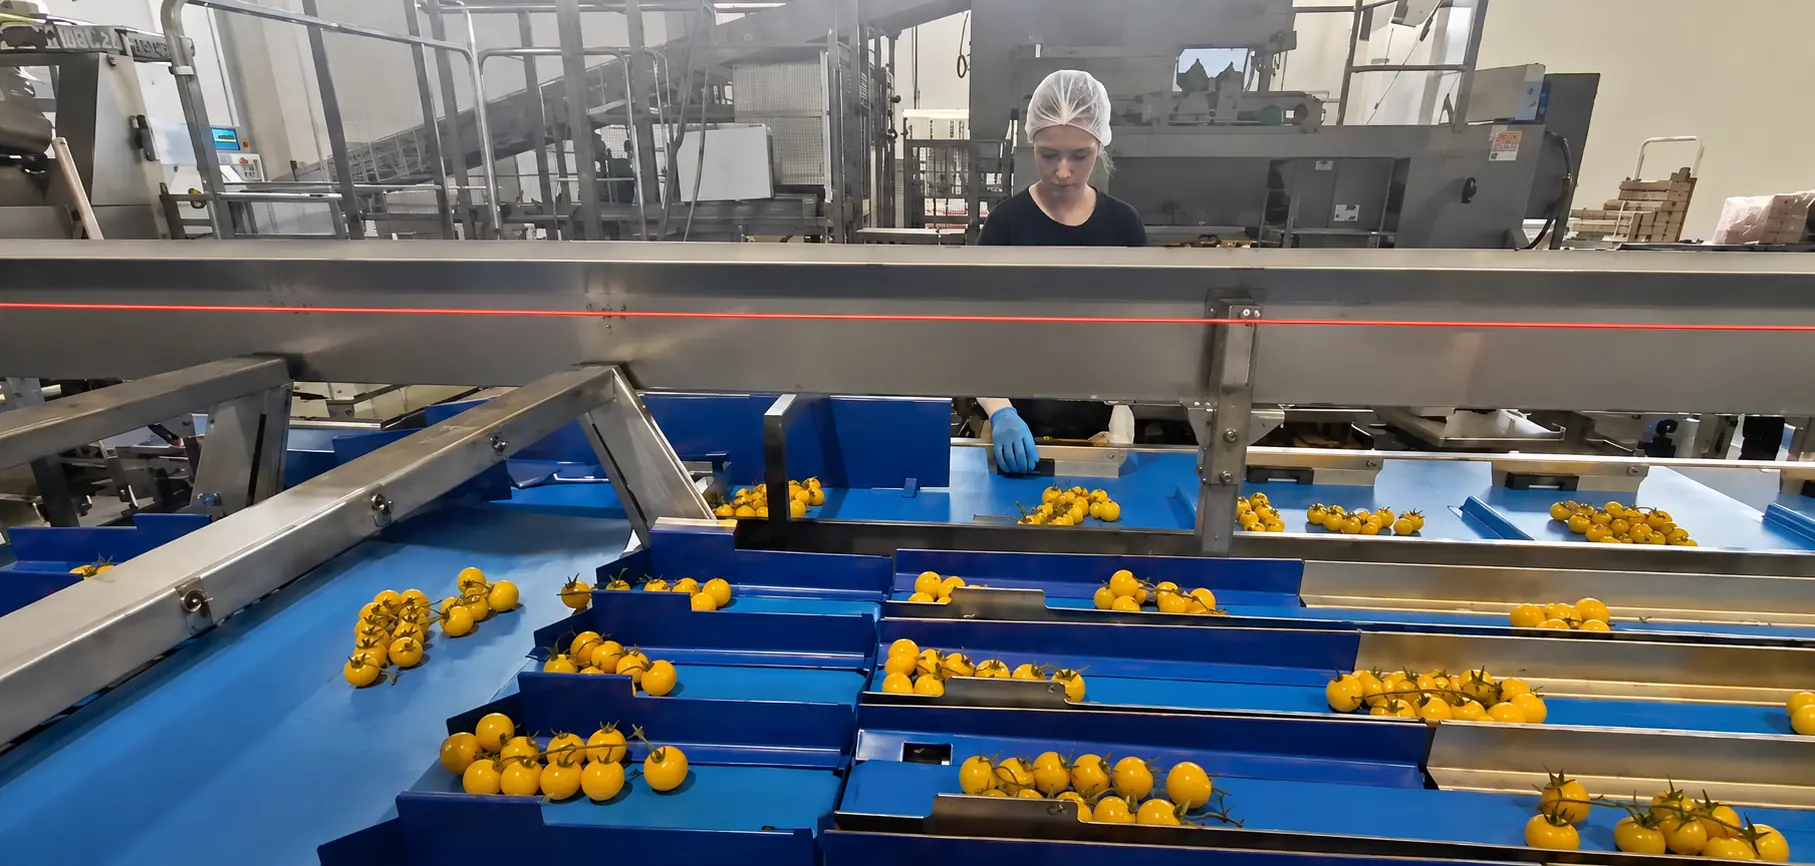
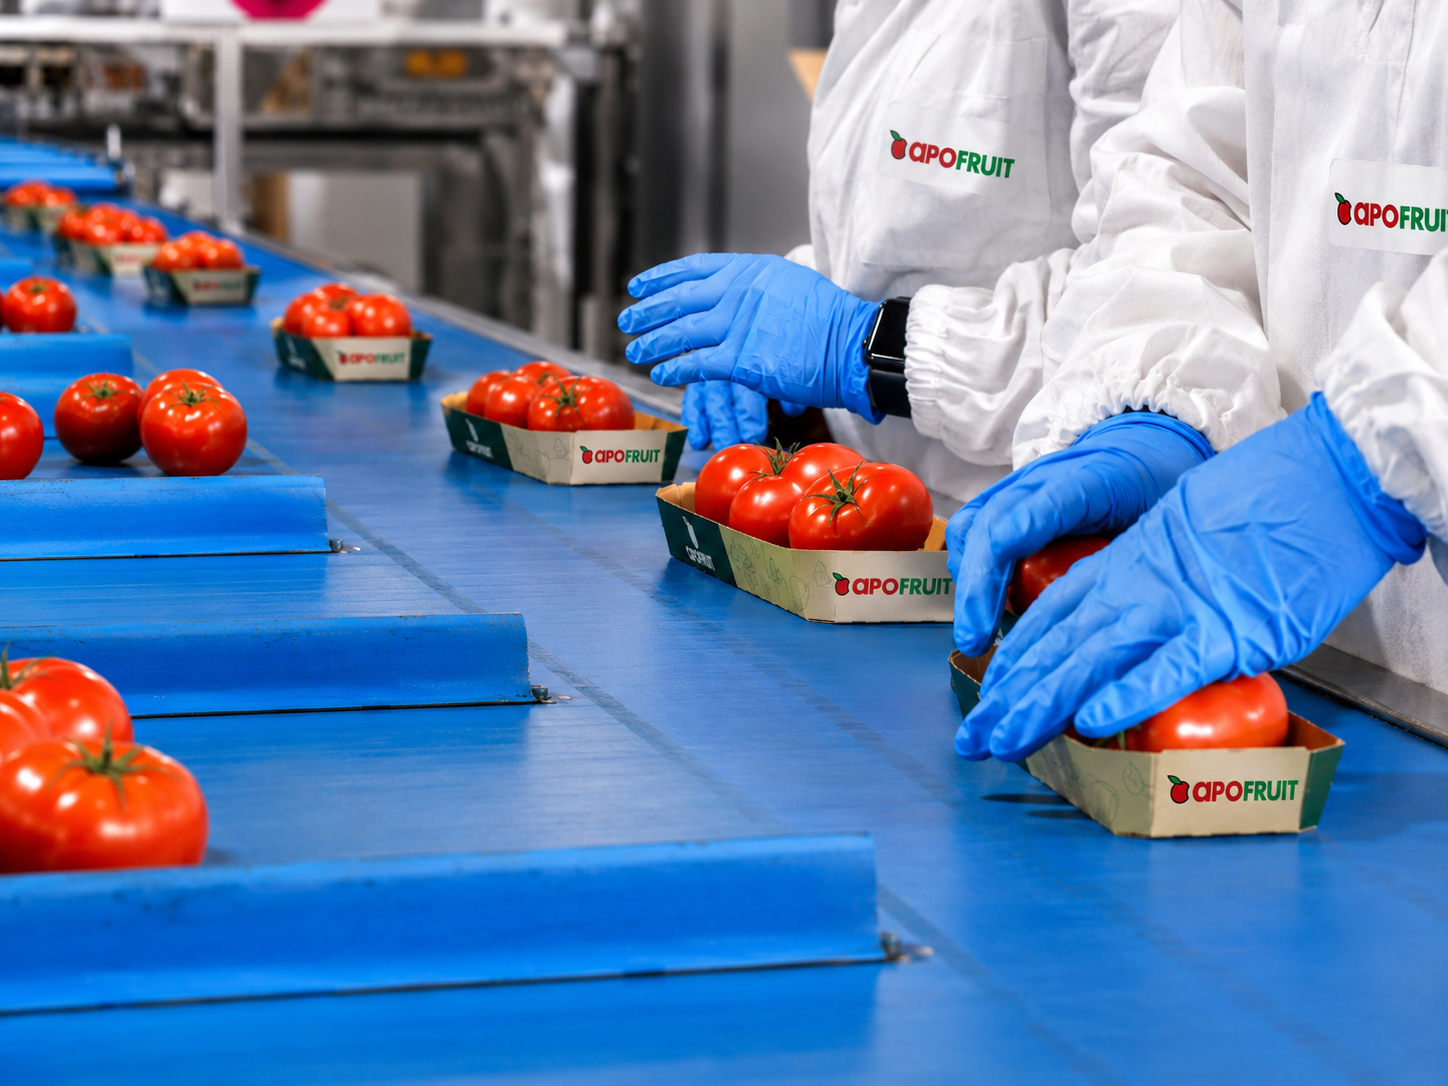
Il packing house ortofrutta è il centro di lavorazione post-raccolta in cui il prodotto viene ricevuto, selezionato, eventualmente lavato o asciugato, calibrato, pesato, confezionato, etichettato, pallettizzato e preparato alla spedizione. In una frase: è il punto in cui la materia prima agricola deve diventare un prodotto commerciale conforme, tracciabile e redditizio.
I tre obiettivi che devono convivere
Un packing house ben gestito deve tenere insieme tre obiettivi che spesso vengono trattati separatamente:
- Produttività, cioè capacità di trasformare volumi in output utile senza accumulare attese e microfermi.
- Standard qualitativi, cioè coerenza di calibro, peso, aspetto, integrità e presentazione del prodotto.
- Tracciabilità, cioè capacità di sapere sempre quale lotto è entrato, come è stato lavorato e dove è finito.
L’errore più comune è ottimizzare una sola variabile. Se aumento la velocità ma peggioro gli scarti, non sto migliorando. Se riduco i difetti ma rallento il fine linea fino a bloccare tutto il reparto, non sto migliorando. Se produco tanto ma non so ricostruire i lotti in pochi minuti, il sistema resta fragile.
Dove tecnologia e progetto fanno davvero la differenza
Nel mondo ortofrutticolo, la qualità del risultato dipende molto da come il prodotto viene movimentato e misurato. Per questo contano sia il layout sia le tecnologie installate. Bulltec, ad esempio, si presenta come azienda che sviluppa sistemi modulari su misura per lavorazione, calibratura e confezionamento dell’ortofrutta: puoi approfondire nella pagina Azienda | Bulltec, tecnologia su misura per l’ortofrutta.
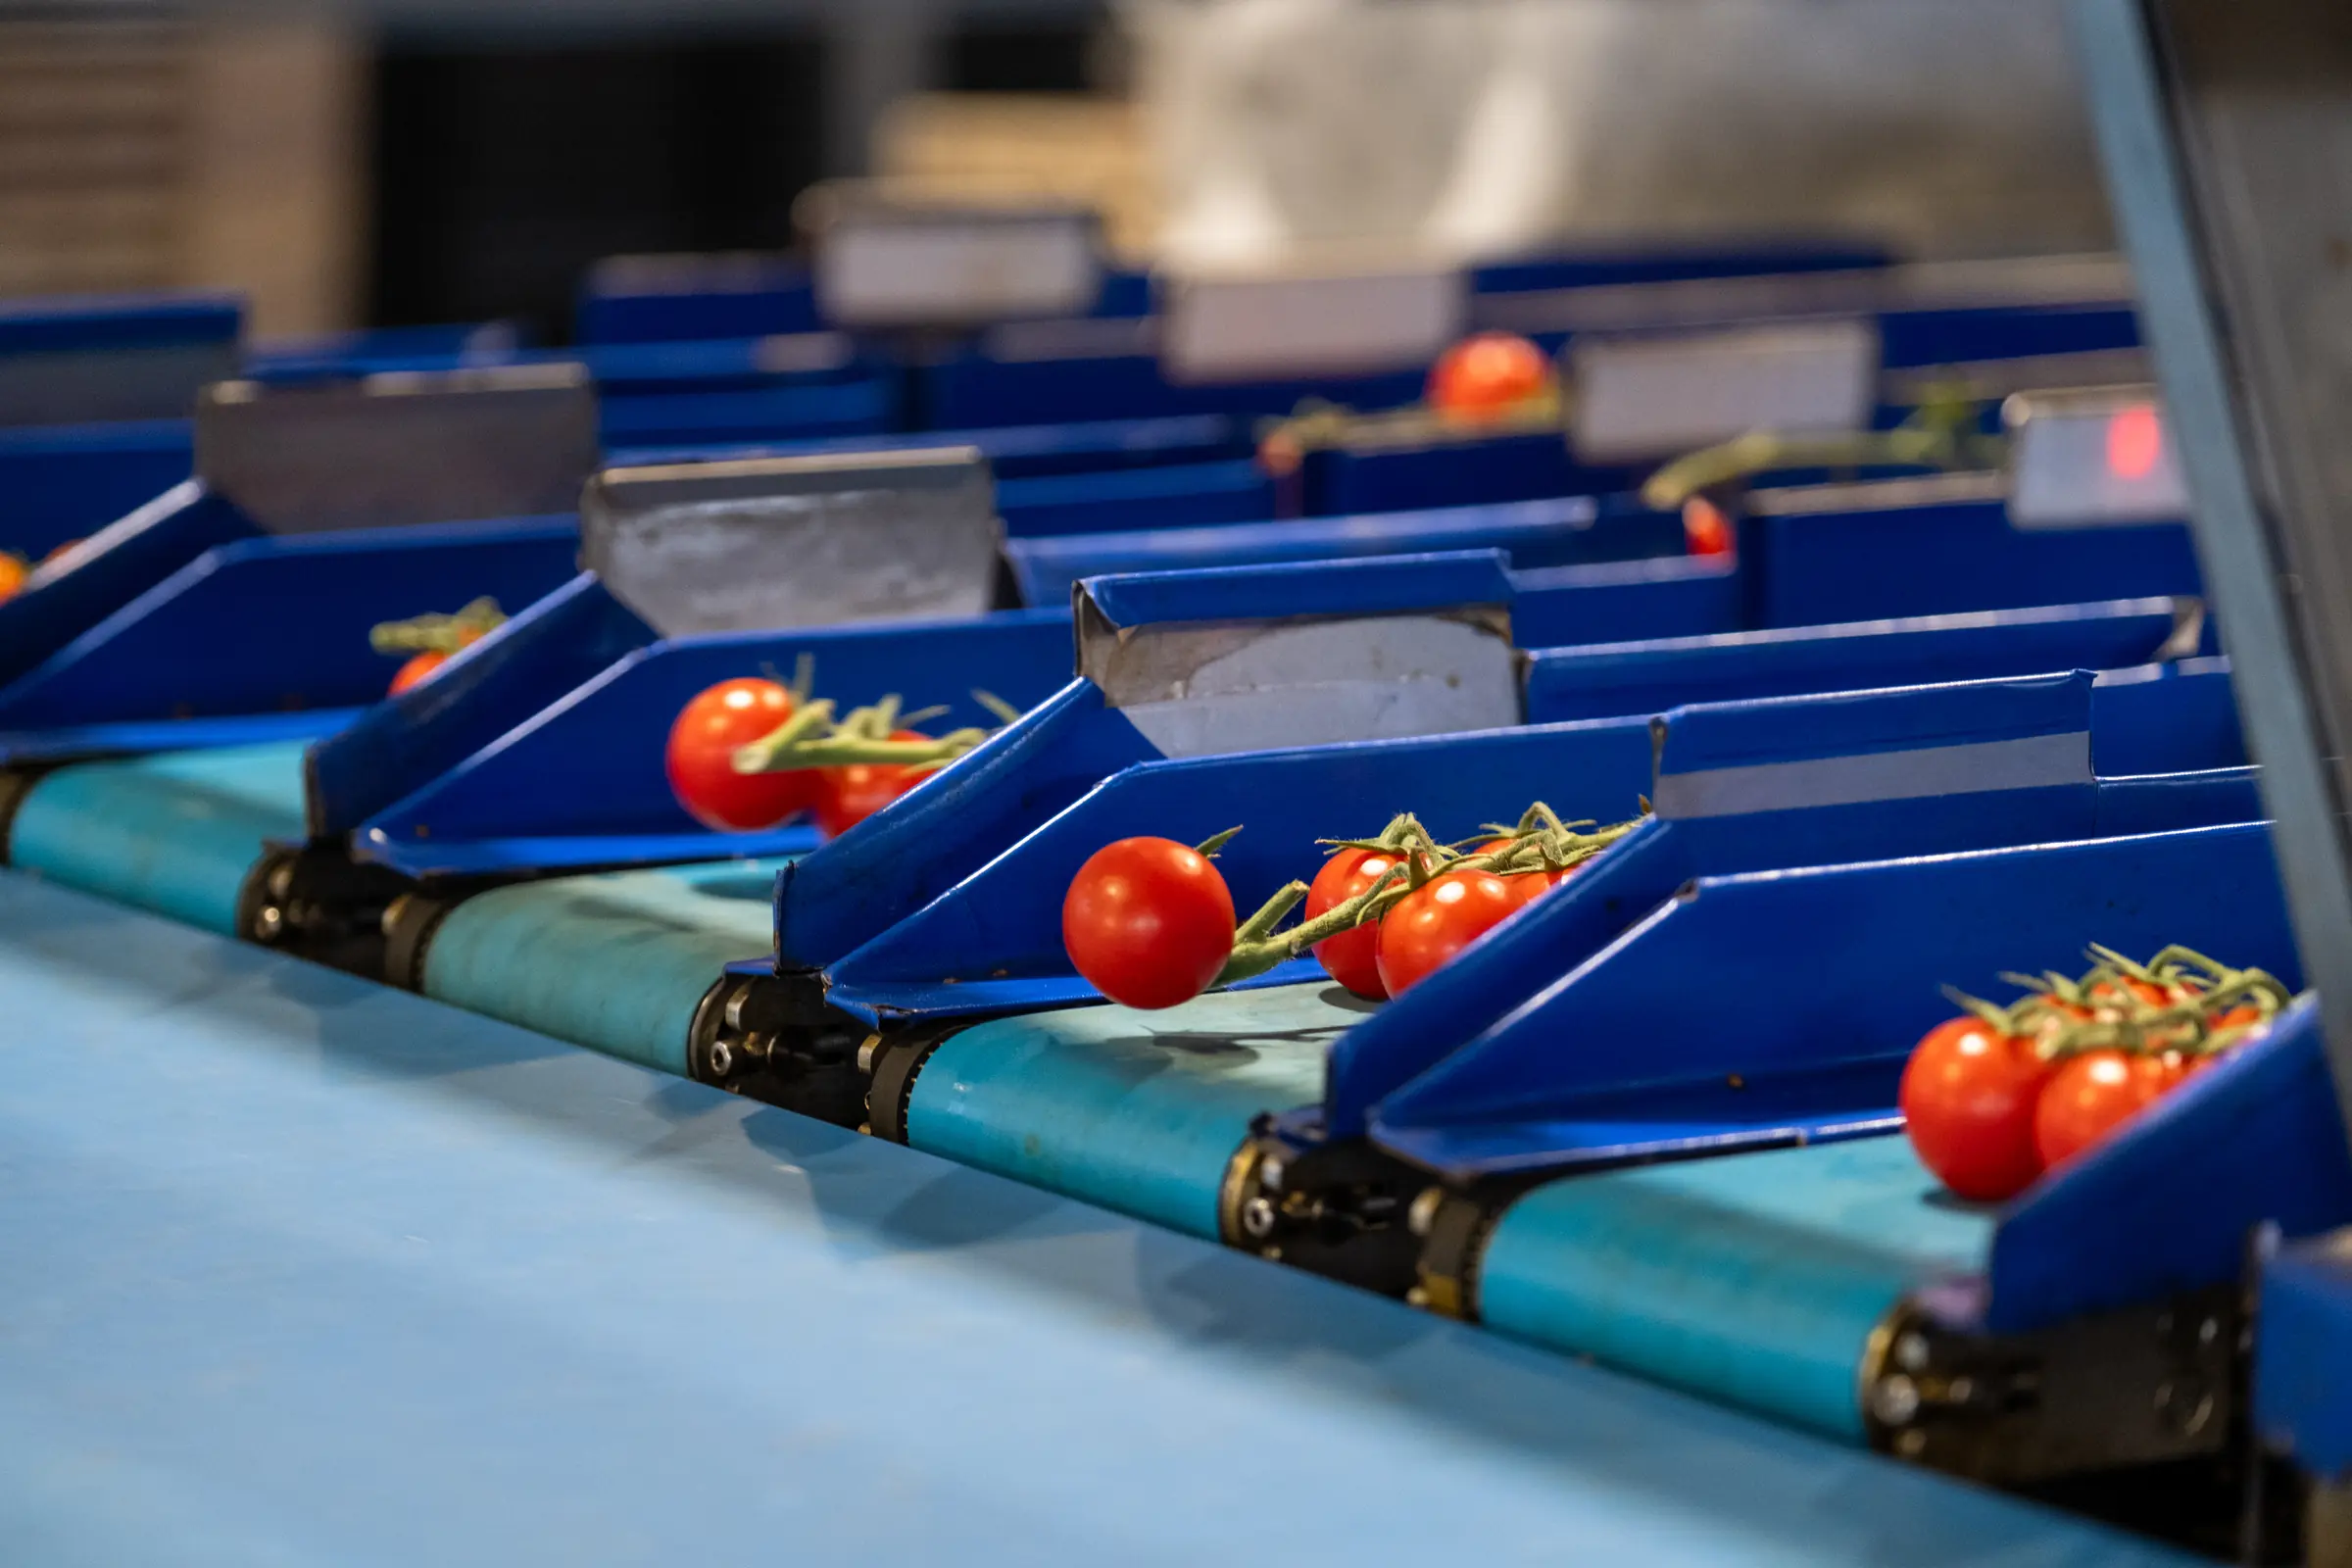
Sul fronte macchina, soluzioni come le calibratrici elettroniche a palette sono rilevanti perché uniscono selezione, continuità operativa e delicatezza di trattamento. Nelle configurazioni descritte dal sito Bulltec, la calibratura per calibro tramite visione può arrivare a precisioni dell’ordine di ±3 mm, mentre la selezione per peso può lavorare con precisioni indicative di ±3% in funzione di prodotto e configurazione. A valle, sistemi di pesatura combinatoria e Pesatrice combinatoria Smart aiutano a governare meglio il peso confezione e a ridurre il giveaway. La tecnologia, però, rende solo se è accompagnata da processo, routine e servizi di consulenza e assistenza.
Mappa del processo end-to-end: dal ricevimento alla spedizione
Per aumentare produttività e controllo non basta guardare la macchina più costosa della linea. Bisogna mappare tutto il flusso, dall’arrivo del prodotto al pallet finito. Nei packing house, i costi nascosti si accumulano soprattutto nei passaggi tra una fase e l’altra.
Ricevimento e scarico: dove nascono i primi ritardi
Il processo inizia con lo scarico e l’identificazione del lotto. Qui si perdono tempo e controllo quando:
- il prodotto arriva senza priorità di lavorazione chiaramente definite;
- i lotti non sono identificati in modo univoco;
- non esiste una regola su sequenza di scarico e ordine di alimentazione linea;
- i controlli iniziali di qualità sono troppo lenti o troppo superficiali.
Se il ricevimento non filtra bene, il problema si trascina ovunque: mix lotti, code in alimentazione, attese degli operatori e urgenze artificiali.
Pre-selezione, lavaggio e asciugatura: le perdite che sembrano minori
Le fasi intermedie sono spesso sottovalutate perché non sempre sono il collo di bottiglia principale. Eppure qui nascono molti microfermi. I casi tipici sono:
- pre-selezione manuale non bilanciata rispetto al volume in arrivo;
- lavaggio o asciugatura con capacità inferiore alla fase successiva;
- tempi di attesa tra nastri e tavoli per mancanza di buffer intelligenti;
- prodotto troppo bagnato o troppo instabile per una pesatura accurata a valle.
Il risultato è un flusso irregolare. La calibratrice riceve picchi e vuoti invece di un’alimentazione costante, e tutta la linea diventa più difficile da governare.
Calibratura, pesatura e confezionamento: il cuore economico della linea
Questa è la zona in cui si decide gran parte del margine. Qui gli sprechi sono molto visibili, ma non sempre ben misurati. I segnali da leggere sono:
- saturazione della calibratura con accumuli a monte;
- perdita di precisione su calibro o peso;
- frequenti cambi ricetta o formato senza standard di set-up;
- giveaway di peso per paura di sottopeso;
- eccesso di intervento manuale in chiusura confezione.
Quando il confezionamento va più piano della selezione, si crea WIP. Quando la pesatura non è stabile, si fa rework. Quando l’etichettatura non è allineata all’ordine attivo, si generano non conformità che possono costare molto più di un fermo breve.
Fine linea, pallettizzazione e spedizione: il collo di bottiglia che molti scoprono tardi
Spesso si investe a monte e si lascia il fine linea sottodimensionato. Succede allora che la linea produca, ma il prodotto finito non esca con continuità. I segnali classici sono pallet in attesa, etichette logistiche stampate in ritardo, operatori che spostano manualmente confezioni per liberare spazio, e carichi pronti che non risultano chiusi a sistema.
Per questo il Value Stream Mapping nel packing house deve includere non solo i tempi di processo ma anche attese, trasferimenti, accumuli intermedi e rilavorazioni. Se vuoi entrare nel dettaglio metodologico su WIP, layout e vincoli, il passo successivo è Ottimizzare flussi e layout della linea ortofrutta.
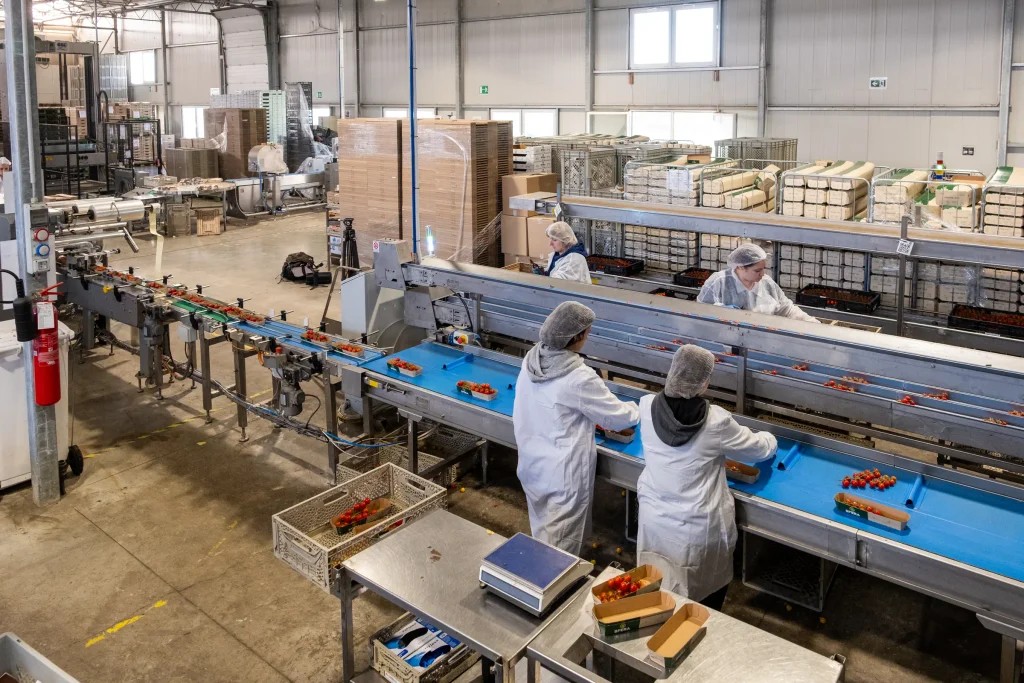
KPI essenziali per governare la linea nel packing house ortofrutta
I KPI utili sono pochi, ma devono essere misurati bene e con frequenza coerente. Un buon sistema di controllo evita due estremi: avere solo numeri finanziari a consuntivo, oppure avere decine di indicatori che nessuno usa.
I KPI che contano davvero
| KPI | Cosa misura | Perché serve |
|---|---|---|
| Throughput | colli/ora, kg/ora o pezzi/ora per fase | Evidenzia dove la linea perde capacità reale |
| OEE | disponibilità × performance × qualità | Mostra perché la capacità teorica non diventa output utile |
| Scarti | quota di prodotto non vendibile | Misura perdite dirette di resa e margine |
| Rework | confezioni o prodotto rilavorato | Segnala instabilità del processo |
| Lead time | tempo dal ricevimento al pallet pronto | Misura la fluidità complessiva |
| Giveaway peso | grammi oltre target per confezione | Impatta il margine in modo silenzioso ma continuo |
| Accuratezza etichetta | errori etichetta o mismatch per lotto | Protegge conformità e tracciabilità |
| Yield | output vendibile su input lavorato | Collega produttività e qualità |
Come leggere l’OEE senza usarlo male
L’OEE è utile solo se non diventa un numero cosmetico. In un packing house ortofrutta:
- Disponibilità dice quanta parte del tempo pianificato la linea è stata realmente disponibile.
- Performance confronta velocità teorica e velocità reale.
- Qualità misura la quota di output conforme al primo passaggio.
Se una linea ha una buona performance ma una qualità bassa, il problema non è la velocità: è il processo. Se la qualità è alta ma la disponibilità è bassa, il nodo è nei fermi, nei set-up o nella manutenzione. Se tutto sembra buono ma il throughput resta basso, allora probabilmente stai misurando nel punto sbagliato o non stai considerando il vero vincolo.
Dove misurare e con quale frequenza
I punti minimi di misura dovrebbero essere:
- ingresso lotto e quantità ricevuta;
- uscita pre-selezione;
- uscita calibratura;
- stazione di pesatura o combinazione peso;
- confezioni conformi al fine linea;
- pallet pronti alla spedizione.
La frequenza ideale non è uguale per tutto. Throughput e fermi richiedono visibilità quasi in tempo reale; scarti e rework vanno letti per fascia oraria e turno; giveaway di peso ed errori etichetta vanno analizzati per SKU, formato e commessa.
Per approfondire formule, dashboard e routine di gestione, leggi KPI e OEE per il packing house ortofrutta.
Controllo in tempo reale: raccolta dati da macchine e operatori, allarmi, standard di set-up, audit trail
Il controllo in tempo reale è la capacità di vedere il problema mentre nasce, non a fine giornata. In un centro di lavorazione ortofrutta questo significa collegare tre fonti informative: macchine, operatori e sistemi gestionali.
Dati da macchine, operatori e sistemi
Le macchine generano segnali preziosi: velocità, fermo, allarme, conteggi, pesi, scarti, ricette attive. Gli operatori aggiungono il contesto: motivo del fermo, cambio lotto, non conformità visiva, problema materiale di confezionamento, intervento correttivo. Il gestionale chiude il cerchio con ordini, anagrafiche articoli, etichette, pallet e spedizioni.
Un’architettura efficace integra almeno questi livelli:
- Macchina: sensori, contatori, pesi, allarmi.
- Controllo linea: dashboard, alert, stato turno.
- MES o SCADA: eventi, ricette, tracciabilità di processo.
- ERP: ordini, lotti, magazzino, spedizioni.
In soluzioni come le calibratrici elettroniche a palette, il software macchina è già una leva pratica perché consente di adattare in modo rapido i parametri di lavorazione. Il salto di qualità arriva quando questi dati non restano isolati, ma alimentano routine operative.
Allarmi utili e standard di set-up
Non servono cento allarmi. Servono pochi allarmi chiari, con soglia, responsabile e azione prevista. Esempi concreti:
- fermo superiore a x minuti;
- peso medio fuori fascia;
- giveaway oltre soglia;
- etichetta non coerente con ordine attivo;
- scarto sopra limite su una determinata fase;
- buffer pieno o vuoto in area critica.
Lo stesso vale per i set-up. Ogni cambio lotto o formato dovrebbe avere:
- ricetta standard;
- check di avvio turno;
- conferma del materiale di confezionamento;
- verifica del dato etichetta;
- primo campione approvato;
- rilascio linea registrato.
Quando questi passaggi non sono standardizzati, la linea sembra funzionare ma opera in modalità reattiva.
Audit trail: chi ha fatto cosa, quando e su quale lotto
L’audit trail non è burocrazia. È protezione operativa. In caso di reclamo o non conformità, bisogna poter ricostruire rapidamente:
- lotto in ingresso;
- data e ora di lavorazione;
- ricetta attiva;
- operatore o responsabile del cambio;
- etichetta utilizzata;
- controlli eseguiti;
- pallet coinvolti.
Se questi dati sono dispersi tra fogli, messaggi e memoria degli addetti, la tracciabilità esiste solo formalmente. Se invece sono registrati in modo ordinato, diventa possibile bloccare il problema, circoscriverlo e imparare dalla causa.
Precisione e qualità: ridurre errori di calibrazione, confezionamento, etichettatura e gestione lotti
Nel packing house gli errori più costosi non sono sempre quelli clamorosi. Molto spesso sono errori piccoli ma ripetuti, che erodono margine e fiducia cliente per settimane prima di essere riconosciuti come sistemici.
Gli errori ad alto impatto
I cinque errori che meritano priorità assoluta sono:
- Mix lotti, perché compromettono la tracciabilità.
- Etichette errate o non aggiornate, perché generano non conformità e resi.
- Pesate fuori tolleranza, sia per sottopeso sia per giveaway eccessivo.
- Calibratura incoerente, che porta a prodotto disomogeneo nella stessa confezione.
- Rework e scarti evitabili, sintomo di processo instabile.
Molti di questi errori si amplificano durante i cambi formato, i cambi lotto e le fasi di riavvio dopo un fermo.
Standard e controlli che riducono davvero le non conformità
Per ridurre gli errori servono controlli semplici, ripetibili e con responsabilità chiare:
- check di avvio turno con conferma ricetta, lotto, materiale e pulizia linea;
- campionamenti periodici di peso, calibro e presentazione confezione;
- verifica dell’etichetta al primo pezzo e a ogni cambio;
- controllo fine linea su conformità, integrità e corretta associazione pallet-lotto;
- gestione delle non conformità con segregazione fisica e causale registrata.
Qui la tecnologia aiuta, ma il metodo conta quanto la macchina. Ad esempio, Bulltec evidenzia nelle proprie calibratrici elettroniche a palette la delicatezza di movimentazione e la possibilità di lavorare con parametri configurabili in base al prodotto. Questo è importante perché precisione e produttività non devono peggiorare l’integrità del fresco. Quando poi il controllo del peso confezione diventa critico, i sistemi di pesatura combinatoria possono aiutare a ridurre variabilità e giveaway.
Per una lista più mirata di cause ricorrenti e contromisure, consulta Errori comuni nel centro di lavorazione ortofrutta e come evitarli.
Igiene, contaminazioni e auditabilità
Qualità significa anche igiene di processo. In un centro di lavorazione ortofrutta, le aree da presidiare sono almeno tre:
- pulizia e sanificazione di linee, nastri, punti di contatto e utensili;
- separazione delle aree sporco-pulito e gestione ordinata degli scarti;
- pest management, controlli ambientali e registrazione degli eventi rilevanti.
La domanda giusta non è solo se il piano esiste, ma se lascia tracce verificabili. Devi poter dimostrare quando una linea è stata pulita, chi l’ha riaperta, quali controlli sono stati eseguiti e quali lotti sono transitati prima e dopo un evento critico. Questa auditabilità è parte integrante del controllo linea.
Roadmap di miglioramento in 30-60-90 giorni + checklist finale
Il miglioramento di un packing house ortofrutta non parte dal grande investimento, ma dalla sequenza giusta. Prima si rendono visibili le perdite, poi si stabilizzano i fondamentali, infine si decide dove automatizzare o integrare.
Primi 30 giorni: visibilità e standard minimi
Nel primo mese l’obiettivo è creare una baseline affidabile:
- mappare il flusso reale dal ricevimento alla spedizione;
- misurare throughput per fase, fermi, scarti e rework;
- identificare il collo di bottiglia principale;
- introdurre check di avvio turno e cambio lotto;
- definire 5 o 6 causali standard di fermo;
- verificare accuratezza di pesi ed etichette.
Questa fase produce già quick win, perché molte perdite derivano da mancanza di standard più che da limiti tecnologici.
Giorni 31-60: bilanciamento linea e routine di gestione
Nel secondo step bisogna ridurre variabilità e attese:
- bilanciare operatori e capacità tra le fasi;
- ridurre changeover e tempi di riavvio;
- inserire buffer dove servono davvero, non ovunque;
- fare daily meeting brevi con Pareto delle perdite;
- definire azioni correttive con responsabile e scadenza;
- stabilizzare manutenzione preventiva sulle risorse vincolanti.
Qui è utile rileggere i tre assi del pillar: numeri, flussi e qualità. Tienilo come Framework completo per produttività e controllo della linea ortofrutta per non perdere la visione d’insieme.
Giorni 61-90: integrazione dati e investimenti mirati
Solo dopo aver stabilizzato il processo conviene valutare investimenti più strutturati:
- integrazione tra macchina, supervisione e gestionale;
- digitalizzazione di ricette, controlli e audit trail;
- upgrade di calibratura, pesatura o confezionamento nelle aree vincolanti;
- revisione del layout per ridurre incroci, ritorni e movimentazioni inutili;
- introduzione di soluzioni modulari più adatte al mix prodotto.
Se il nodo è su selezione e uniformità, ha senso valutare tecnologie dedicate come le calibratrici elettroniche a palette. Se il margine si perde sul peso confezione, possono essere strategici i sistemi di pesatura combinatoria o la Pesatrice combinatoria Smart. Se invece il problema è progettuale, la leva iniziale può essere il supporto dei servizi di consulenza e assistenza.
Checklist finale per capire se stai davvero migliorando
Prima di chiudere il piano, verifica se puoi rispondere sì a queste domande:
- Conosci il throughput reale di ogni fase critica?
- Sai dov’è il collo di bottiglia per prodotto e formato?
- Misuri OEE, scarti, rework e giveaway con frequenza utile?
- Hai una procedura standard per avvio turno e cambio lotto?
- Gli errori etichetta sono bloccati prima che arrivino a pallet?
- Puoi ricostruire un lotto in pochi minuti?
- Il fine linea è dimensionato rispetto alla capacità a monte?
- Le cause di fermo sono registrate e analizzate ogni settimana?
- Le decisioni di investimento nascono dai dati e non dalle impressioni?
Se la risposta è no anche solo su alcuni punti, non è un problema: è la tua prossima agenda di miglioramento. Salva questa pagina come Guida completa per aumentare produttività e controllo nel packing house e usala come riferimento operativo insieme a KPI e OEE per il packing house ortofrutta, Ottimizzare flussi e layout della linea ortofrutta e Errori comuni nel centro di lavorazione ortofrutta e come evitarli.
FAQ sul packing house ortofrutta
Qual è il primo KPI da misurare in un packing house ortofrutta?
Il primo KPI da misurare è il throughput reale per fase, espresso in colli/ora, kg/ora o pezzi/ora, perché mostra subito dove la linea perde capacità. Senza questo dato, OEE, scarti e lead time restano numeri scollegati dal flusso operativo. Va rilevato in ingresso, dopo la calibratura, al confezionamento e al fine linea, distinguendo prodotto, formato e turno.
Come si individua il vero collo di bottiglia della linea?
Il vero collo di bottiglia è la fase che limita in modo stabile l’uscita dell’intera linea, non quella che appare più lenta in un singolo momento. Per individuarlo bisogna osservare accumuli a monte, attese a valle, saturazione della risorsa e frequenza dei microfermi, usando dati orari e sopralluoghi sul campo. Se il confezionamento lavora saturo mentre a monte cresce il WIP, il vincolo è lì anche se altre macchine si fermano occasionalmente.
OEE e throughput misurano la stessa cosa?
OEE e throughput non misurano la stessa cosa, ma devono essere letti insieme. Il throughput dice quanto prodotto esce davvero in un’unità di tempo, mentre l’OEE spiega perché la capacità teorica non si trasforma in output utile, separando perdite di disponibilità, performance e qualità. Una linea può avere un throughput accettabile su un turno breve e un OEE scarso per colpa di cambi formato lenti, rework elevato o fermi ricorrenti.
Come ridurre gli errori di etichettatura e i mix lotti?
Per ridurre errori di etichettatura e mix lotti servono regole semplici ma non negoziabili: un solo lotto aperto per postazione quando possibile, ricetta collegata all’ordine di produzione, verifica del codice etichetta al cambio formato e blocco linea in caso di mismatch. È fondamentale registrare chi ha avviato il lotto, quale etichetta è stata caricata, quando è avvenuto il cambio e quali confezioni sono state scartate. La combinazione tra disciplina operativa, controlli automatici e audit trail riduce drasticamente il rischio di non conformità.
Quando conviene automatizzare calibratura e pesatura?
Conviene automatizzare calibratura e pesatura quando la variabilità del prodotto, il volume giornaliero o i costi del giveaway rendono instabile la gestione manuale. I segnali tipici sono scarti in crescita, contestazioni sul peso, saturazione degli operatori al confezionamento e tempi lunghi di set-up tra referenze diverse. In questi casi soluzioni dedicate come calibratrici elettroniche e sistemi di pesatura combinatoria aiutano a standardizzare il risultato, aumentare la ripetibilità e liberare capacità.
Quali dati devono essere registrati per avere vera tracciabilità?
Per avere vera tracciabilità bisogna registrare almeno identificativo lotto in ingresso, fornitore o appezzamento, data e ora di lavorazione, ricetta attiva, operatori presenti, controlli qualità eseguiti, pesi medi, scarti, rework, etichette usate, pallet prodotti e destinazione di spedizione. Questi dati devono essere recuperabili in pochi minuti sia in avanti sia all’indietro, cioè dal lotto alla spedizione e dalla spedizione al lotto. Se l’informazione è sparsa tra fogli, lavagne e memoria degli operatori, la tracciabilità esiste solo sulla carta.