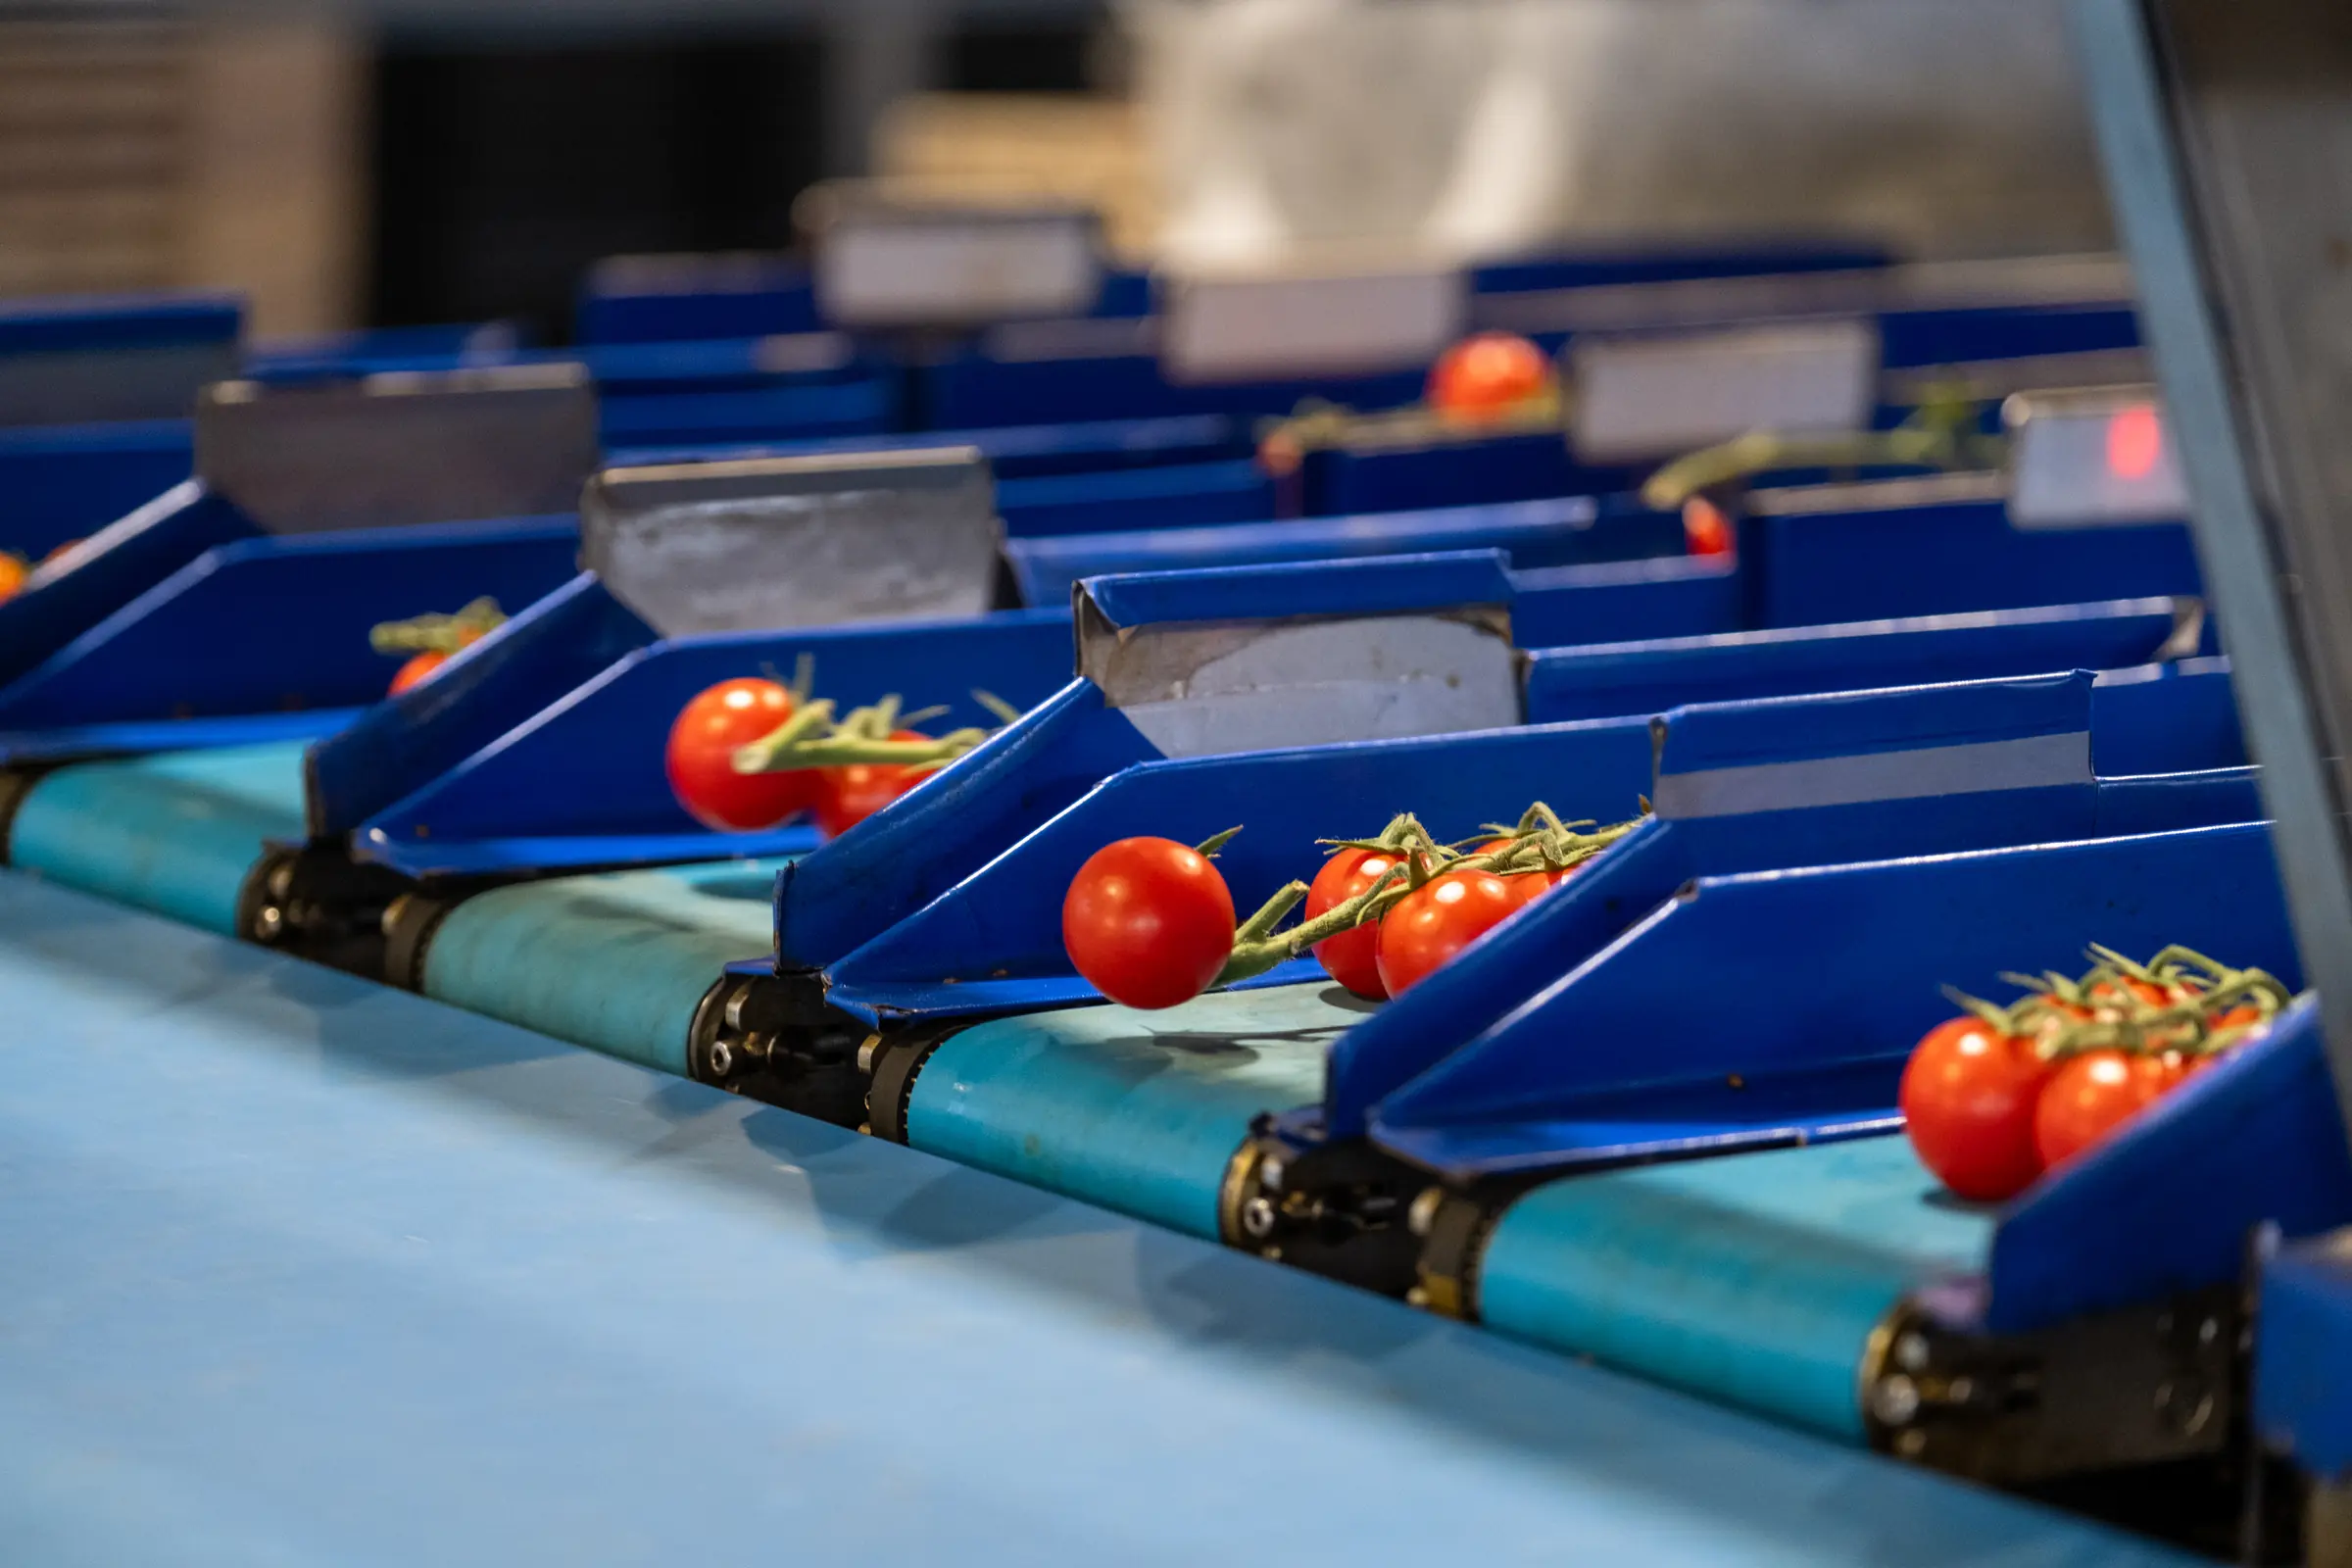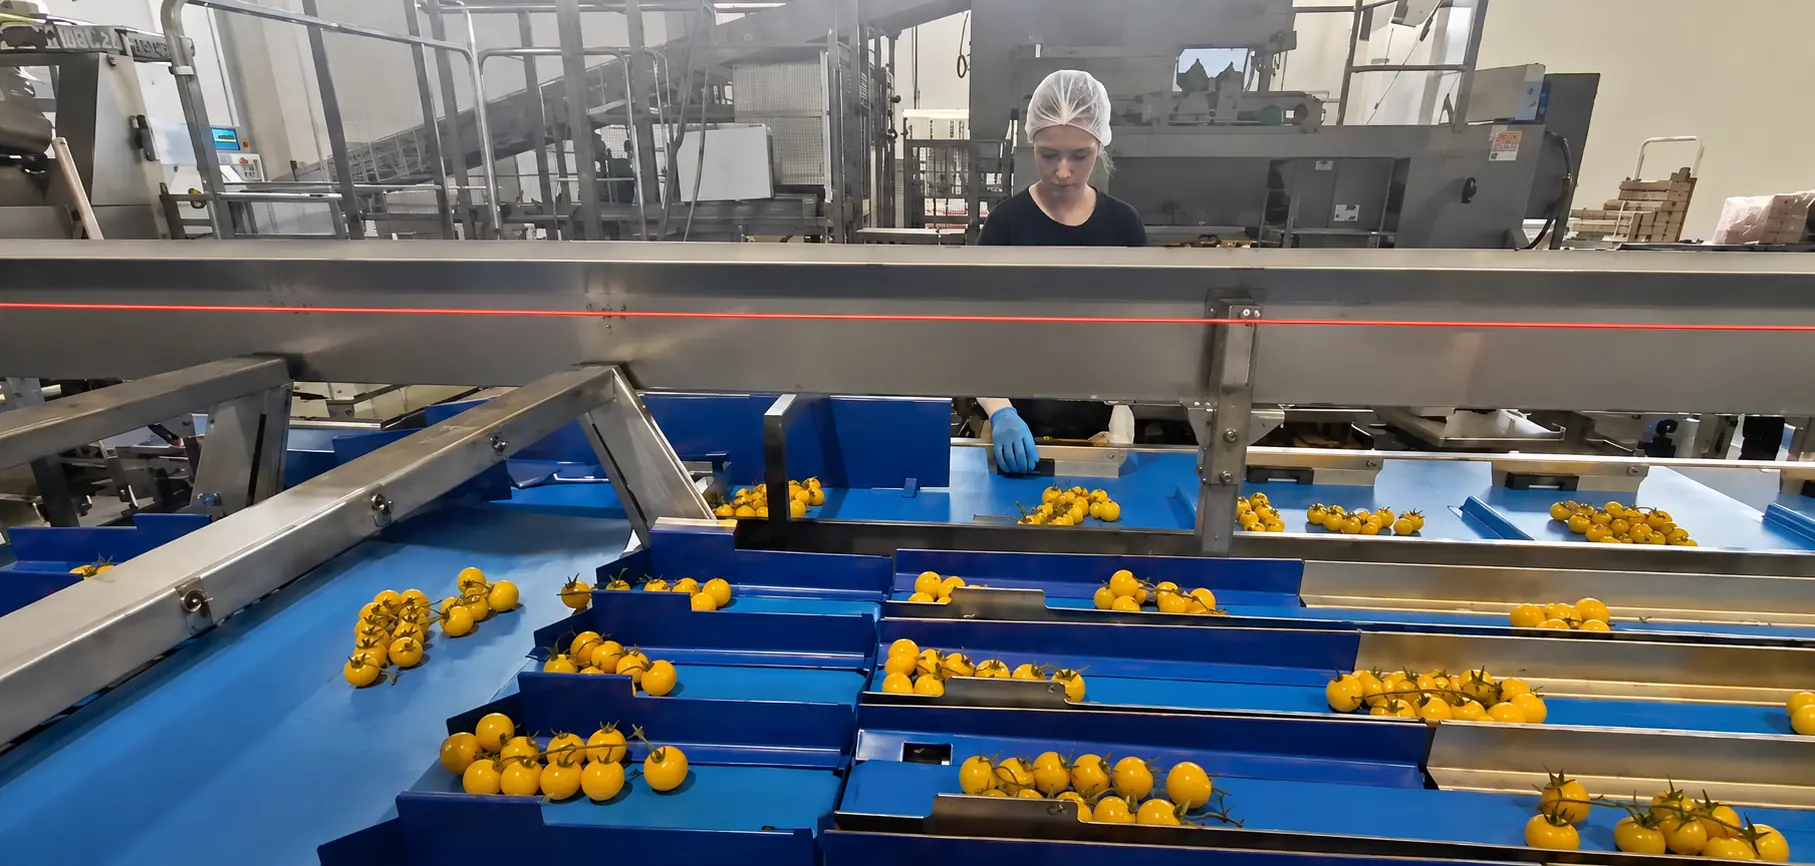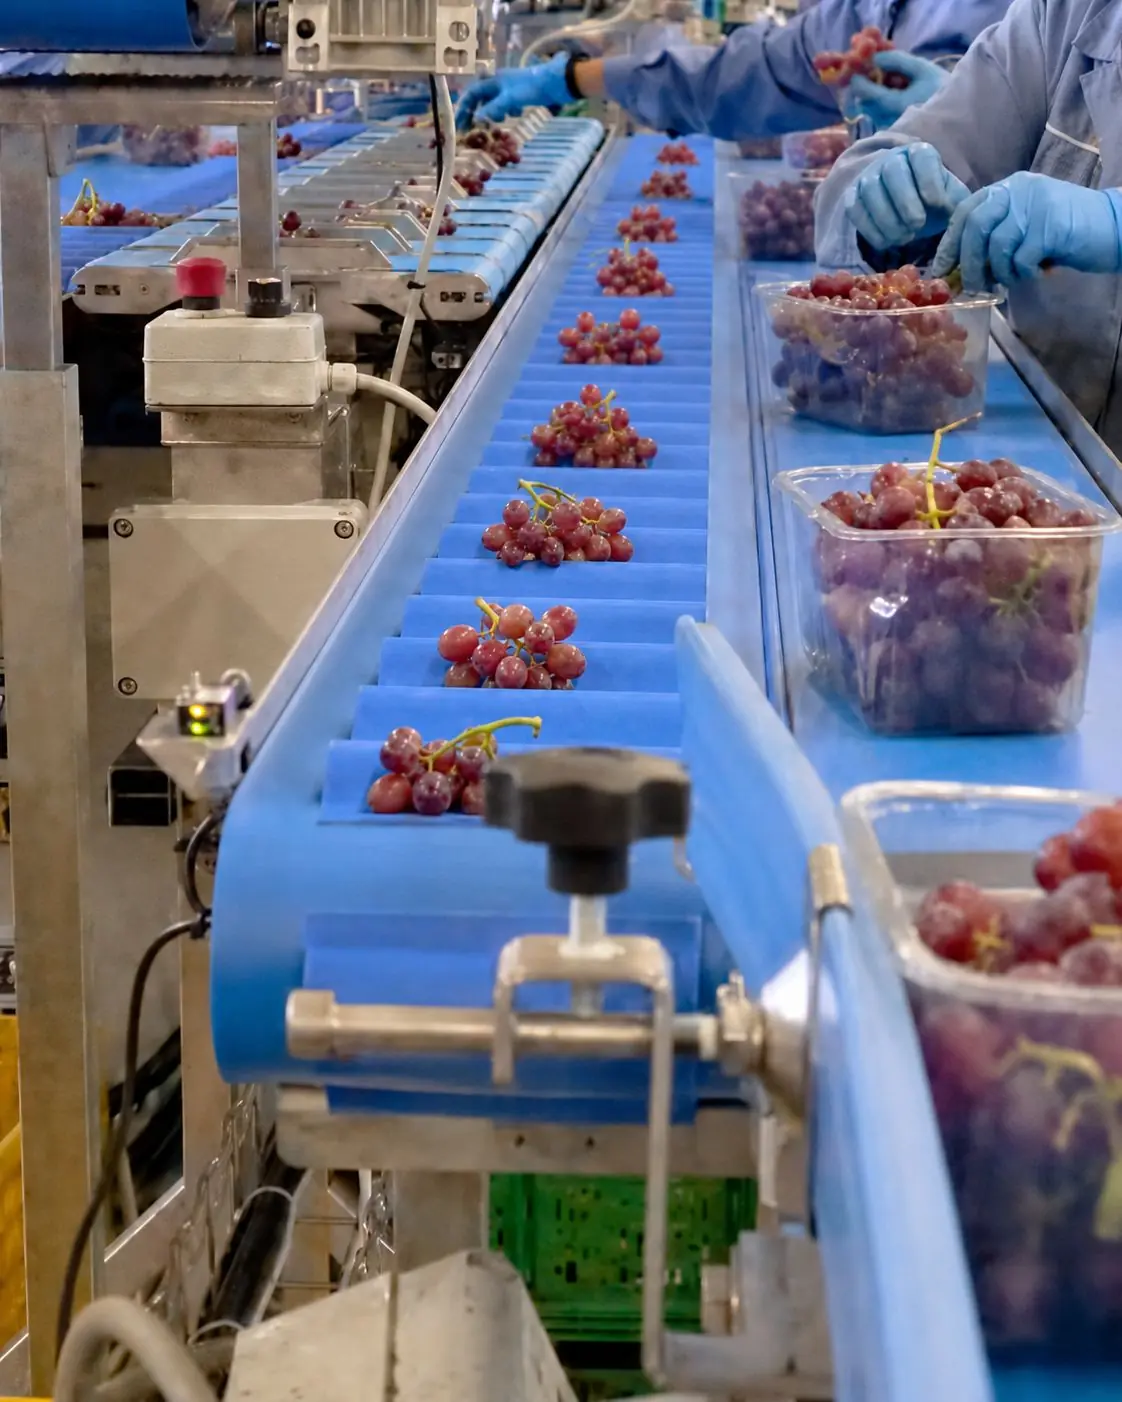

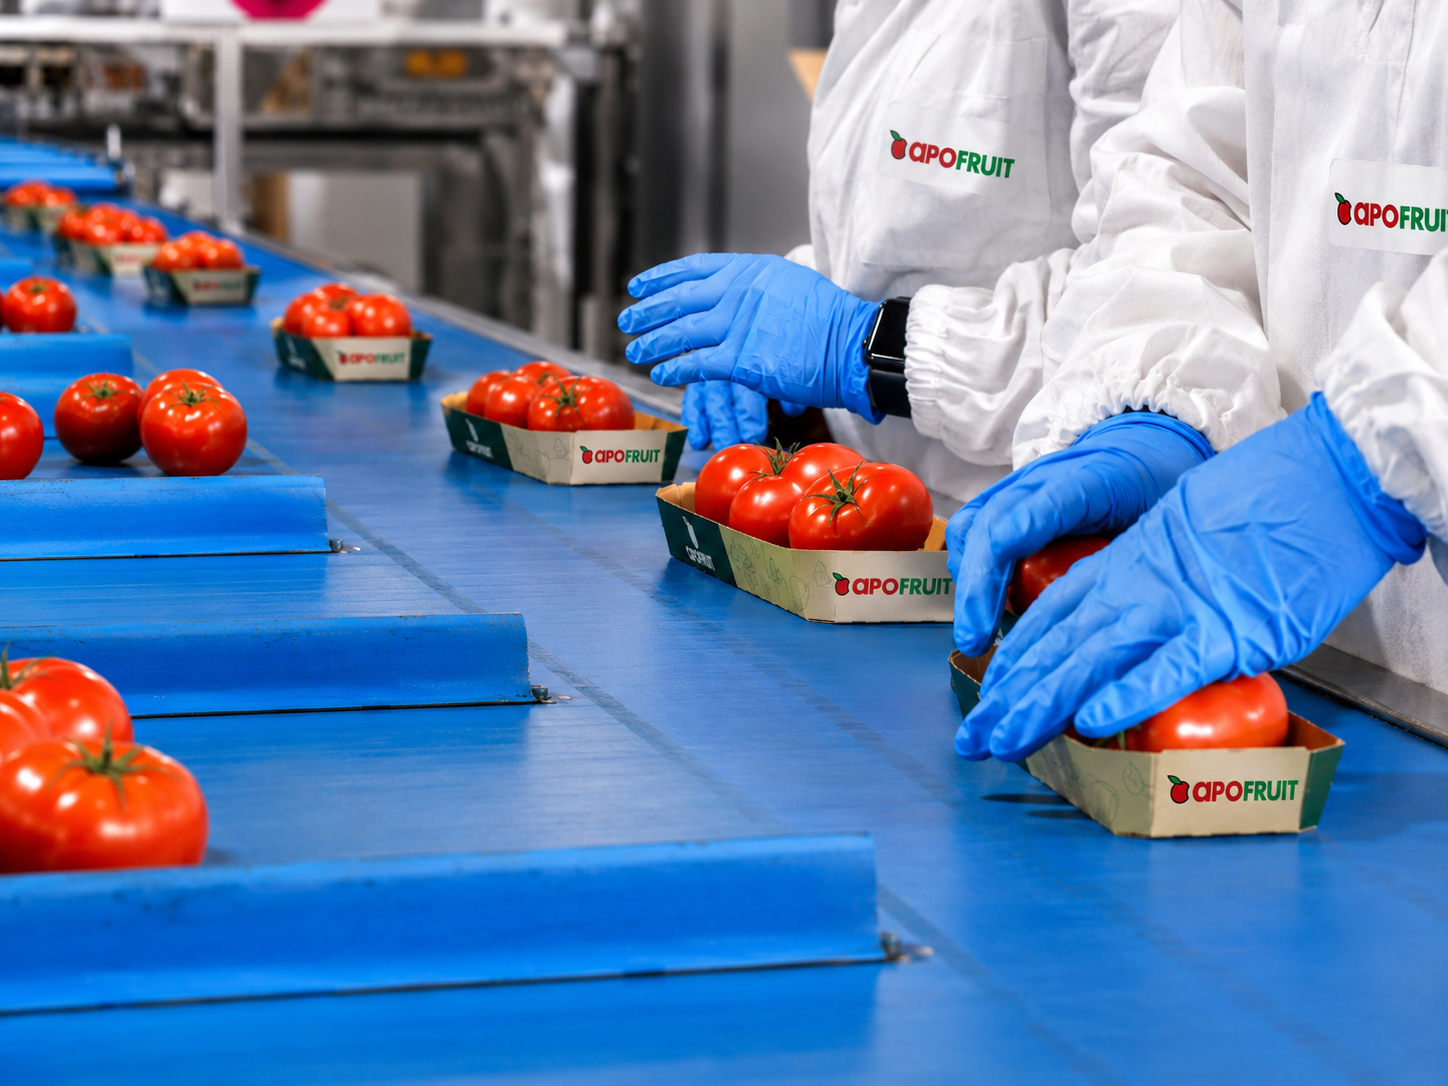
- L’automazione post-raccolta ortofrutta è l’insieme di macchine, software e metodi che stabilizzano flusso, qualità e tracciabilità dalla ricezione al pallet.
- Il valore si concentra dove oggi hai colli di bottiglia, scarti evitabili e giveaway di peso (sovrappeso in confezione), oltre a fermi e cambi formato lenti.
- Prima di “comprare robot”, misura: OEE, scarti, produttività (kg/uomo/ora), giveaway, reclami e tempi di cambio ricetta/formato.
- Le tecnologie chiave: trasporti e buffer, calibratura/selezione, pesatura combinata, etichettatura, e integrazione dati (lotti, pesi, scarti, pallet).
- Il ROI migliora quando l’automazione è progettata come sistema di linea (layout + sincronizzazione + sanificazione + dati), non come singola macchina.
Cos’è la post-raccolta in ortofrutta e dove l’automazione genera più valore
L’automazione post-raccolta ortofrutta è la progettazione e l’implementazione di un sistema integrato (meccanica + automazione industriale + controllo qualità + gestione dati) che trasforma un flusso variabile e fragile—il prodotto fresco—in un flusso stabile, misurabile e tracciabile pronto per la vendita (imballi, etichette, unità logistiche).
In pratica, “post-raccolta” comprende tutte le attività tra:
- Arrivo del prodotto (bins, casse, pallet, camion),
- Preparazione (scarico, lavaggio, asciugatura, pre-raffreddamento quando presente),
- Selezione e calibratura (peso, dimensione, difetti, categoria),
- Confezionamento (vaschette, flowpack, reti, cartoni, RPC),
- Fine linea (controlli, etichettatura, pallettizzazione),
- Spedizione (pallet finiti e documentazione).
Dove “rende” davvero l’automazione
L’automazione crea valore quando impatta KPI economici e commerciali, non solo “velocità”. I punti tipici ad alto ritorno sono:
- Riduzione manodopera nei punti ripetitivi e faticosi
Scarico, alimentazione linea, riempimento, fine linea e pallettizzazione sono spesso attività ad alta incidenza di costo, con variabilità di disponibilità personale (stagionalità).
- Standardizzazione qualità e riduzione reclami
Sistemi di calibratura e selezione più consistenti riducono l’effetto “operatore dipendente” e rendono replicabili gli standard.
- Riduzione di scarti e rilavorazioni
Scarti generati da urti, intasamenti, settaggi incoerenti, tempi lunghi in buffer “non controllati” possono essere ridotti con un flusso più dolce e regolato.
- Riduzione del giveaway di peso
Nel confezionamento a peso fisso, l’inefficienza spesso non si vede: è il sovrappeso medio per evitare sottopeso. Migliorare pesatura e controllo significa margine immediato.
- Tracciabilità e dati: da costo “compliance” a leva operativa
Se i dati sono raccolti bene (lotti, rese, scarti, pesi), diventano uno strumento per ottimizzare rese e pianificazione, non solo per audit.
Se vuoi approfondire come trasformare l’automazione in un progetto “di linea” (e non di singola macchina), trovi una guida dedicata su progettazione linee post-raccolta senza colli di bottiglia.
Automazione post-raccolta ortofrutta: le fasi della linea (dalla ricezione alla fine linea)
Scomponiamo una linea tipica in fasi. L’obiettivo non è automatizzare “tutto”, ma capire dove serve controllo di flusso, qualità e dati.
Ricezione e scarico: dal camion a un flusso “gestibile”
Qui si decide spesso il destino dell’intera giornata produttiva.
Obiettivi dell’automazione in ricezione
- Evitare picchi ingestibili (camion in coda → scarico di fretta → danni e miscelazioni).
- Associare correttamente lotto in ingresso a fornitore/campo/varietà.
- Alimentare la linea con un flusso stabile (kg/min o pezzi/min).
Soluzioni tipiche
- Rulliere e trasporti per casse/pallet, sistemi di scarico bins, dosatori e tramogge con controllo livello.
- Bilance in ingresso per pesi lordi/tares (quando la logica gestionale lo richiede).
- Prima identificazione lotto (barcode/QR su documento o etichetta bin).
Errore frequente: automatizzare lo scarico senza prevedere un “polmone” (buffer) tra ricezione e lavorazione. Risultato: la linea si ferma al primo microblocco.
Pre-lavorazione: lavaggio, spazzolatura, asciugatura (quando presente)
Non tutto il prodotto richiede lavaggio, ma quando c’è, questa sezione incide su:
- igiene,
- aspetto commerciale,
- stabilità del processo (acqua + residui = intasamenti).
Obiettivi
- Pulizia ripetibile e parametri controllati (portata acqua, pressione, velocità spazzole, ricette per prodotto).
- Minimizzare danneggiamenti meccanici e tempi di permanenza.
- Facilitare la sanificazione (HACCP).
Best practice di automazione
- Sensori livello e torbidità dove ha senso, gestione ricette, allarmi di pressione/portata, interblocchi per sicurezza.
- Design per pulizia: superfici accessibili, drenaggi, materiali idonei, protezioni lavabili.
Calibratura e selezione: il cuore “economico” della post-raccolta
Qui si “crea valore” perché si decide cosa diventa prima scelta, seconda, industria, scarto—e in quale calibro o fascia peso.
Calibratura può significare:
- per dimensione (diametro/volume),
- per peso,
- per categoria (difetti esterni, colore, forma).
Per alcune applicazioni specifiche, sono centrali soluzioni come le calibratrici elettroniche a palette o le macchine verticalizzate per prodotto (es. calibratrici elettroniche finocchi), che aiutano a trasformare un flusso irregolare in uscite controllate per classe.
Se la tua priorità è ridurre scarti e reclami con criteri misurabili, approfondisci la parte dedicata alla selezione qualità con visione artificiale in ortofrutta.
Confezionamento: pesare, formare unità vendibili, evitare sovrappeso
Il confezionamento è spesso dove si “brucia margine” con il giveaway.
Obiettivi
- Raggiungere peso target con varianza minima.
- Ridurre fermi per mancanza prodotto o accumulo.
- Gestire più formati (vaschette, sacchetti, reti, cartoni) con cambi rapidi.
Tecnologie chiave
- Pesatura combinata e sistemi di dosaggio: ad esempio peso combinato e peso combinato smart (scelte tipiche quando la priorità è aumentare precisione e velocità nel porzionamento).
- Controllo peso (checkweigher) e gestione scarti (sottopeso/sovrappeso).
- Etichettatura e stampa dati variabili (lotto, PLU, peso, origine, data).
Fine linea: controllo, etichettatura, pallettizzazione
È la sezione dove la velocità “si paga” in spazio e sincronizzazione.
Obiettivi
- Chiusura imballi stabile (nastri, colla, reggiatura).
- Etichetta corretta e leggibile (anche in ambienti umidi/freddi).
- Palletizzazione coerente con logiche logistiche (mix pallet, altezze, pesi, destinazioni).
Nota strategica: automatizzare la pallettizzazione ha senso quando:
- i volumi sono sufficienti,
- la standardizzazione imballi è buona,
- gli spazi di manovra e sicurezza sono adeguati.
KPI e colli di bottiglia: come misurare l’efficienza (OEE, scarti, giveaway, produttività)
Automatizzare senza misurare equivale a “accelerare senza tachimetro”. Qui sotto trovi i KPI che servono davvero per decidere cosa automatizzare prima.
KPI essenziali (con definizioni operative)
1) OEE (Overall Equipment Effectiveness)
Misura sintetica dell’efficacia di una linea o stazione:
- Disponibilità = tempo in marcia / tempo pianificato
- Prestazione = velocità reale / velocità nominale
- Qualità = pezzi buoni / pezzi totali
OEE = Disponibilità × Prestazione × Qualità
In post-raccolta, “Qualità” non è solo difetto meccanico: include anche scarti generati dal processo (danni, selezione errata, rilavorazioni).
2) Scarti e resa (yield)
- Scarto % = scarto / ingresso
- Resa % = prodotto vendibile / ingresso
La resa va letta per categoria (prima/seconda/industria), perché l’automazione spesso cambia la distribuzione, non solo il totale.
3) Giveaway di peso (sovrappeso medio)
Nel peso fisso (es. 1 kg), se mediamente confezioni a 1,03 kg, il giveaway è 30 g.
Su grandi volumi è un costo enorme e spesso invisibile.
4) Produttività del lavoro
- kg/uomo/ora oppure colli/uomo/ora
Serve per confrontare scenari prima/dopo e per dimensionare turni stagionali. 5) Microfermi e cambi formato
- Tempo perso per intasamenti, pulizie non pianificate, mancanza materiale, regolazioni.
In ortofrutta, i microfermi sono spesso più importanti dei grandi guasti.
Metodo pratico: trovare il collo di bottiglia prima di investire
Usa questa sequenza (semplice, ma efficace):
- Disegna il flusso reale (non quello “di progetto”)
Da ricezione a pallet, includendo operatori, carrelli, attraversamenti, punti di accumulo.
- Misura 5 grandezze per stazione per 1–2 settimane:
- portata media e di picco,
- minuti di fermo (con causa),
- scarto generato,
- personale impiegato,
- tempi di cambio ricetta/formato.
- Calcola la capacità effettiva di ogni stazione
La capacità nominale non serve se poi ti fermi per intasamenti o per mancanza alimentazione.
- Individua il vincolo (Theory of Constraints)
Il collo di bottiglia è la stazione che, nelle condizioni reali, limita l’uscita.
Automatizzare altrove aumenta WIP (prodotto in attesa), non il fatturato.
- Stima l’effetto sistema
Ogni upgrade deve includere buffer e sincronizzazione: se aumenti la selezionatrice ma non il confezionamento, crei accumuli e danni.
Se vuoi un framework più “da impianto” (layout, dimensionamento trasporti e buffer, OEE e microfermi), rimanda alla guida su progettazione linee post-raccolta ortofrutta.
Tecnologie chiave: trasporti, buffer, pesatura, robotica, visione, etichettatura
Questa è la sezione in cui molte pagine SERP restano generiche. Qui invece l’obiettivo è: quale tecnologia risolve quale problema.
Trasporti e movimentazione “gentile” (product handling)
In ortofrutta, la movimentazione non è un dettaglio: è qualità vendibile.
Tecnologie
- Nastri modulari, nastri a tapparella, rulliere, elevatori, tavole di accumulo.
- Soluzioni a bassa caduta (drop ridotti), guide e convogliatori progettati per minimizzare urti.
Quando è prioritaria
- Se hai danni meccanici, ammaccature, tagli, abrasioni.
- Se le fermate derivano da intasamenti o ritorni prodotto.
Buffer e accumuli: la “cintura di sicurezza” del flusso
Il buffer non è spreco: è controllo della variabilità.
Tipi di buffer
- Accumulo in linea (tavole, nastri di accumulo).
- Polmoni tra sezioni (tra selezione e confezionamento).
- Buffer di imballi (cartoni, film, etichette) con segnalazione scorta minima.
Benefici
- Riduzione fermate a cascata.
- Migliore sfruttamento della stazione più costosa (spesso calibratura/visione/pesatura).
Pesatura: dosaggio, combinatorie e controllo peso
Qui si vince sul giveaway.
Approcci
- Dosaggio semplice (più economico, meno preciso).
- Pesatura combinata (più precisa e veloce su confezioni a peso target, soprattutto con mix pezzature).
Se stai valutando soluzioni specifiche, esplora le opzioni di peso combinato e peso combinato smart come componenti tipici di una linea dove l’obiettivo è massimizzare precisione e ripetibilità.
Indicatori che “sei pronto” per una combinatoria
- Alto sovrappeso medio per evitare sottopeso.
- Prodotti con variabilità di pezzatura.
- Richiesta di più formati/pesi target nella stessa giornata.
Visione artificiale e classificazione: cosa misurare davvero (e cosa no)
La visione artificiale è utile quando il costo della non qualità (reclami, resi, downgrade) supera il costo del sistema e della sua gestione.
Cosa si può misurare spesso
- Dimensioni/volume, colore, difetti esterni, forma, uniformità.
Cosa richiede cautela
- Difetti interni non visibili (a meno di tecniche specifiche come NIR o raggi X, non sempre giustificate).
- Maturazione “sensoriale”: può essere stimata con proxy (colore, texture), ma serve taratura per varietà e stagione.
Per criteri, limiti, settaggi e impatto su resa e reclami, vedi selezione e classificazione con visione artificiale.
Etichettatura e identificazione: stampa-applica, codici e conformità
L’etichetta è “l’ultimo metro” prima del cliente. Errori qui = resi e non conformità.
Componenti tipiche
- Stampa e applica su cartoni o film.
- Lettori barcode/QR per verifica (vision check o scanner).
- Gestione dati variabili (lotto, peso, origine, calibro, linea, turno).
Robotica: dove ha senso (e dove no)
La robotica in ortofrutta non è solo “braccio al posto dell’operatore”. Deve essere:
- compatibile con l’ambiente (umidità, lavaggi),
- sicura e integrata con layout,
- alimentata da un flusso stabile.
Applicazioni con ROI più comune
- Pallettizzazione di cartoni/RPC standardizzati.
- Pick&place di confezioni rigide quando la variabilità è gestita (orientamento, distanze, velocità).
Applicazioni più complesse
- Manipolazione diretta del prodotto sfuso: possibile, ma richiede grande cura (pinze, ventose, velocità, danni).
Integrazione e layout: retrofit vs nuova linea, cambi formato, sanificazione e sicurezza
Se la tecnologia è “il motore”, il layout è il telaio. Un impianto post-raccolta funziona quando meccanica, automazione e procedure sono coerenti.
Retrofit o nuova linea? Regola decisionale semplice
Retrofit (integrazione su esistente) conviene quando:
- la struttura e gli spazi sono adeguati,
- hai colli di bottiglia localizzati (es. pesatura o fine linea),
- vuoi migliorare OEE senza fermare la produzione per mesi.
Nuova linea conviene quando:
- i flussi logistici attuali sono caotici (incroci, ritorni, spazi stretti),
- devi aumentare capacità in modo significativo,
- vuoi introdurre tracciabilità end-to-end e non hai basi dati affidabili.
In entrambi i casi, l’errore tipico è sottovalutare:
- spazio per buffer,
- passaggi di manutenzione e pulizia,
- percorsi persone/carrelli (sicurezza e igiene).
Cambi formato e “ricette”: come ridurre tempi morti
In ortofrutta la stagionalità spinge a fare tanti lotti e cambi rapidi. L’automazione deve includere:
- ricette di linea (velocità nastri, settaggi selezione, target peso, parametri etichetta),
- regolazioni guidate (HMI con checklist),
- componenti a sgancio rapido e riferimenti meccanici per ripetibilità,
- sensori per auto-set e controllo presenza componenti.
KPI consigliato: minuti per cambio formato “buono” (primo collo conforme). È più utile del semplice tempo di fermo.
Igiene, sanificazione e HACCP: automazione compatibile con la pulizia
Automatizzare in un ambiente alimentare significa progettare per:
- facilità di pulizia,
- riduzione zone di ristagno,
- materiali e finiture adeguate,
- protezione componenti elettrici (grado IP, posizionamenti, canaline).
Checklist igienica (pratica)
- Superfici inclinate e drenaggi dove possibile.
- Accessi rapidi a zone di accumulo residui (sotto nastri, tramogge, spazzole).
- Procedure di pulizia standard (SOP) integrate nei tempi ciclo.
- Separazione aree sporco/pulito (ricezione vs confezionato).
Sicurezza macchine e conformità (in breve, ma concreta)
Ogni intervento di automazione deve considerare:
- ripari, fotocellule/barriere, pulsanti emergenza,
- valutazione rischi e procedure lockout/tagout,
- formazione operatori e manutentori.
Una buona automazione non è solo “non pericolosa”: è anche più facile da usare (meno errori, meno bypass).
Business case: come stimare ROI (e priorità d’investimento) in automazione post-raccolta ortofrutta
Un business case serio non promette miracoli: collega investimenti a KPI misurabili.
Le 6 voci che fanno (o disfano) il ROI
- Risparmio manodopera diretto (ore/turno × costo orario)
- Aumento capacità vendibile (kg/ora o colli/ora) senza aumentare turni
- Riduzione scarti/danni (resa più alta, meno downgrade)
- Riduzione giveaway di peso (margine immediato su volumi)
- Riduzione reclami/resi (costo qualità)
- Continuità produttiva (meno fermi → più ordini evasi nei picchi)
Esempio numerico (semplificato, ma utile)
Immagina una linea che confeziona 8.000 confezioni/giorno da 1 kg.
- Giveaway medio attuale: +25 g (1,025 kg medi)
- Prodotto “regalato” al giorno: 8.000 × 0,025 = 200 kg/giorno
- Valore prodotto: supponiamo 1,20 €/kg
- Costo giveaway: 200 × 1,20 = 240 €/giorno
In 120 giorni di campagna: 240 × 120 = 28.800 €
Se una soluzione di pesatura e controllo riduce giveaway a +10 g, il recupero è:
- 8.000 × 0,015 = 120 kg/giorno → 144 €/giorno → 17.280 € a campagna.
Questo calcolo non include manodopera, fermi, reclami: spesso il giveaway da solo giustifica parte dell’investimento.
Come scegliere cosa automatizzare prima (priorità “anti-errore”)
Usa questa matrice rapida su ogni stazione:
- Impatto economico (alto/basso): scarti, giveaway, manodopera, reclami, capacità.
- Fattibilità (alta/bassa): spazio, integrazione, tempi fermo impianto, competenze.
Regola: parti da interventi alto impatto + alta fattibilità, poi consolida con progetti più strutturali.
Spesso la sequenza vincente è:
1) stabilizzazione flusso (trasporti + buffer),
2) pesatura/confezionamento (giveaway),
3) selezione (standard qualità),
4) fine linea (pallet e dati),
5) integrazione completa dati (MES/WMS).
Per trasformare la tracciabilità in uno strumento operativo (e non solo un obbligo), leggi anche tracciabilità e dati in post-raccolta: lotti, etichette, MES/WMS e report.
Requisiti impiantistici e organizzativi (spesso ignorati)
Un ROI realistico considera:
- energia e aria compressa,
- gestione acqua (se lavaggio),
- spazi e layout logistico,
- competenze di manutenzione (meccanica/elettrica/software),
- ricambi e assistenza.
Se stai valutando un percorso guidato (analisi, progettazione, assistenza), ha senso esplorare anche la sezione servizi e la panoramica prodotti per capire come comporre una soluzione coerente.
FAQ — Domande frequenti sull’automazione post-raccolta ortofrutta
1) Cosa si intende esattamente per “automazione post-raccolta ortofrutta”?
Per automazione post-raccolta ortofrutta si intende l’insieme coordinato di macchine (movimentazione, lavaggio, calibratura, selezione, confezionamento, fine linea), sistemi di controllo (PLC/HMI/SCADA) e strumenti di raccolta dati (pesi, lotti, etichette, scarti) che rendono il processo ripetibile e misurabile dalla ricezione del prodotto fino al pallet. Non è quindi un singolo impianto “veloce”, ma un sistema progettato per ridurre variabilità, fermi, scarti e non conformità.
2) Quali fasi conviene automatizzare per prime in un magazzino ortofrutticolo?
In genere conviene partire dalle fasi dove si concentrano costi e perdite: stabilizzazione del flusso (trasporti e buffer) se hai frequenti intasamenti o fermate a catena; confezionamento e pesatura se hai giveaway elevato o produttività bassa; selezione/calibratura se hai reclami, qualità non uniforme o troppe rilavorazioni. La priorità corretta si decide misurando OEE, scarti, giveaway e tempi di cambio formato, così da intervenire sul vero collo di bottiglia.
3) Come si calcola l’OEE in una linea di post-raccolta e perché è utile?
L’OEE (Overall Equipment Effectiveness) si calcola come prodotto di Disponibilità, Prestazione e Qualità: Disponibilità misura quanto tempo la linea è realmente in marcia rispetto al tempo pianificato; Prestazione confronta velocità reale e velocità nominale; Qualità misura la quota di prodotto conforme rispetto al totale processato. È utile perché impedisce decisioni “a sensazione”: spesso una linea apparentemente veloce produce poco perché si ferma spesso (Disponibilità) o genera troppi scarti/downgrade (Qualità), e l’automazione deve mirare proprio a queste perdite.
4) La visione artificiale riduce davvero scarti e reclami?
Sì, se viene progettata e gestita come un sistema di classificazione con obiettivi chiari e tarature per varietà, stagione e standard cliente. La visione artificiale può ridurre reclami perché standardizza criteri (colore, difetti esterni, forma) e rende tracciabili le cause di non conformità; può anche ridurre scarti “falsi” se il sistema è ben tarato e se esiste una procedura di verifica e aggiornamento soglie. Al contrario, senza taratura e governance dei dati, si rischia di aumentare lo scarto o di spostarlo da una fase all’altra.
5) Che cos’è il giveaway di peso e come si riduce con l’automazione?
Il giveaway di peso è il sovrappeso medio inserito in confezione per evitare il rischio di sottopeso, ad esempio confezioni da 1 kg che in media escono a 1,03 kg. Si riduce con una combinazione di dosaggio più controllato, pesatura più precisa (spesso con pesatura combinata), controllo peso a valle e gestione ricette (target, tolleranze, velocità). La riduzione del giveaway è una delle leve più rapide per migliorare margine, perché ogni grammo risparmiato si moltiplica per i volumi giornalieri.
6) Retrofit o nuova linea: quando l’integrazione su impianti esistenti è una buona idea?
Il retrofit è una buona idea quando hai un impianto strutturalmente valido ma con inefficienze localizzate, e quando puoi integrare nuove sezioni (ad esempio pesatura o fine linea) senza stravolgere flussi e spazi. È particolarmente efficace se l’obiettivo è ridurre fermi, migliorare OEE e introdurre dati essenziali senza fermare lo stabilimento per lunghi periodi. Diventa meno conveniente se il layout attuale genera incroci logistici, accumuli incontrollati o vincoli fisici che impediscono buffer e manutenzione.
7) Quali dati minimi servono per una tracciabilità end-to-end in post-raccolta?
Il modello dati minimo include: identificazione del lotto in ingresso (fornitore/campo/varietà/data), associazione delle trasformazioni o passaggi di linea (lavaggio, selezione, classe), pesi e rese per categoria, scarti e cause (quando possibile), dati di confezionamento (formato, target peso, etichetta), e creazione delle unità logistiche finali (collo e pallet) con collegamento alle spedizioni. Con questi elementi puoi supportare audit, richiami e—soprattutto—analisi operative per migliorare resa, stabilità e pianificazione.