
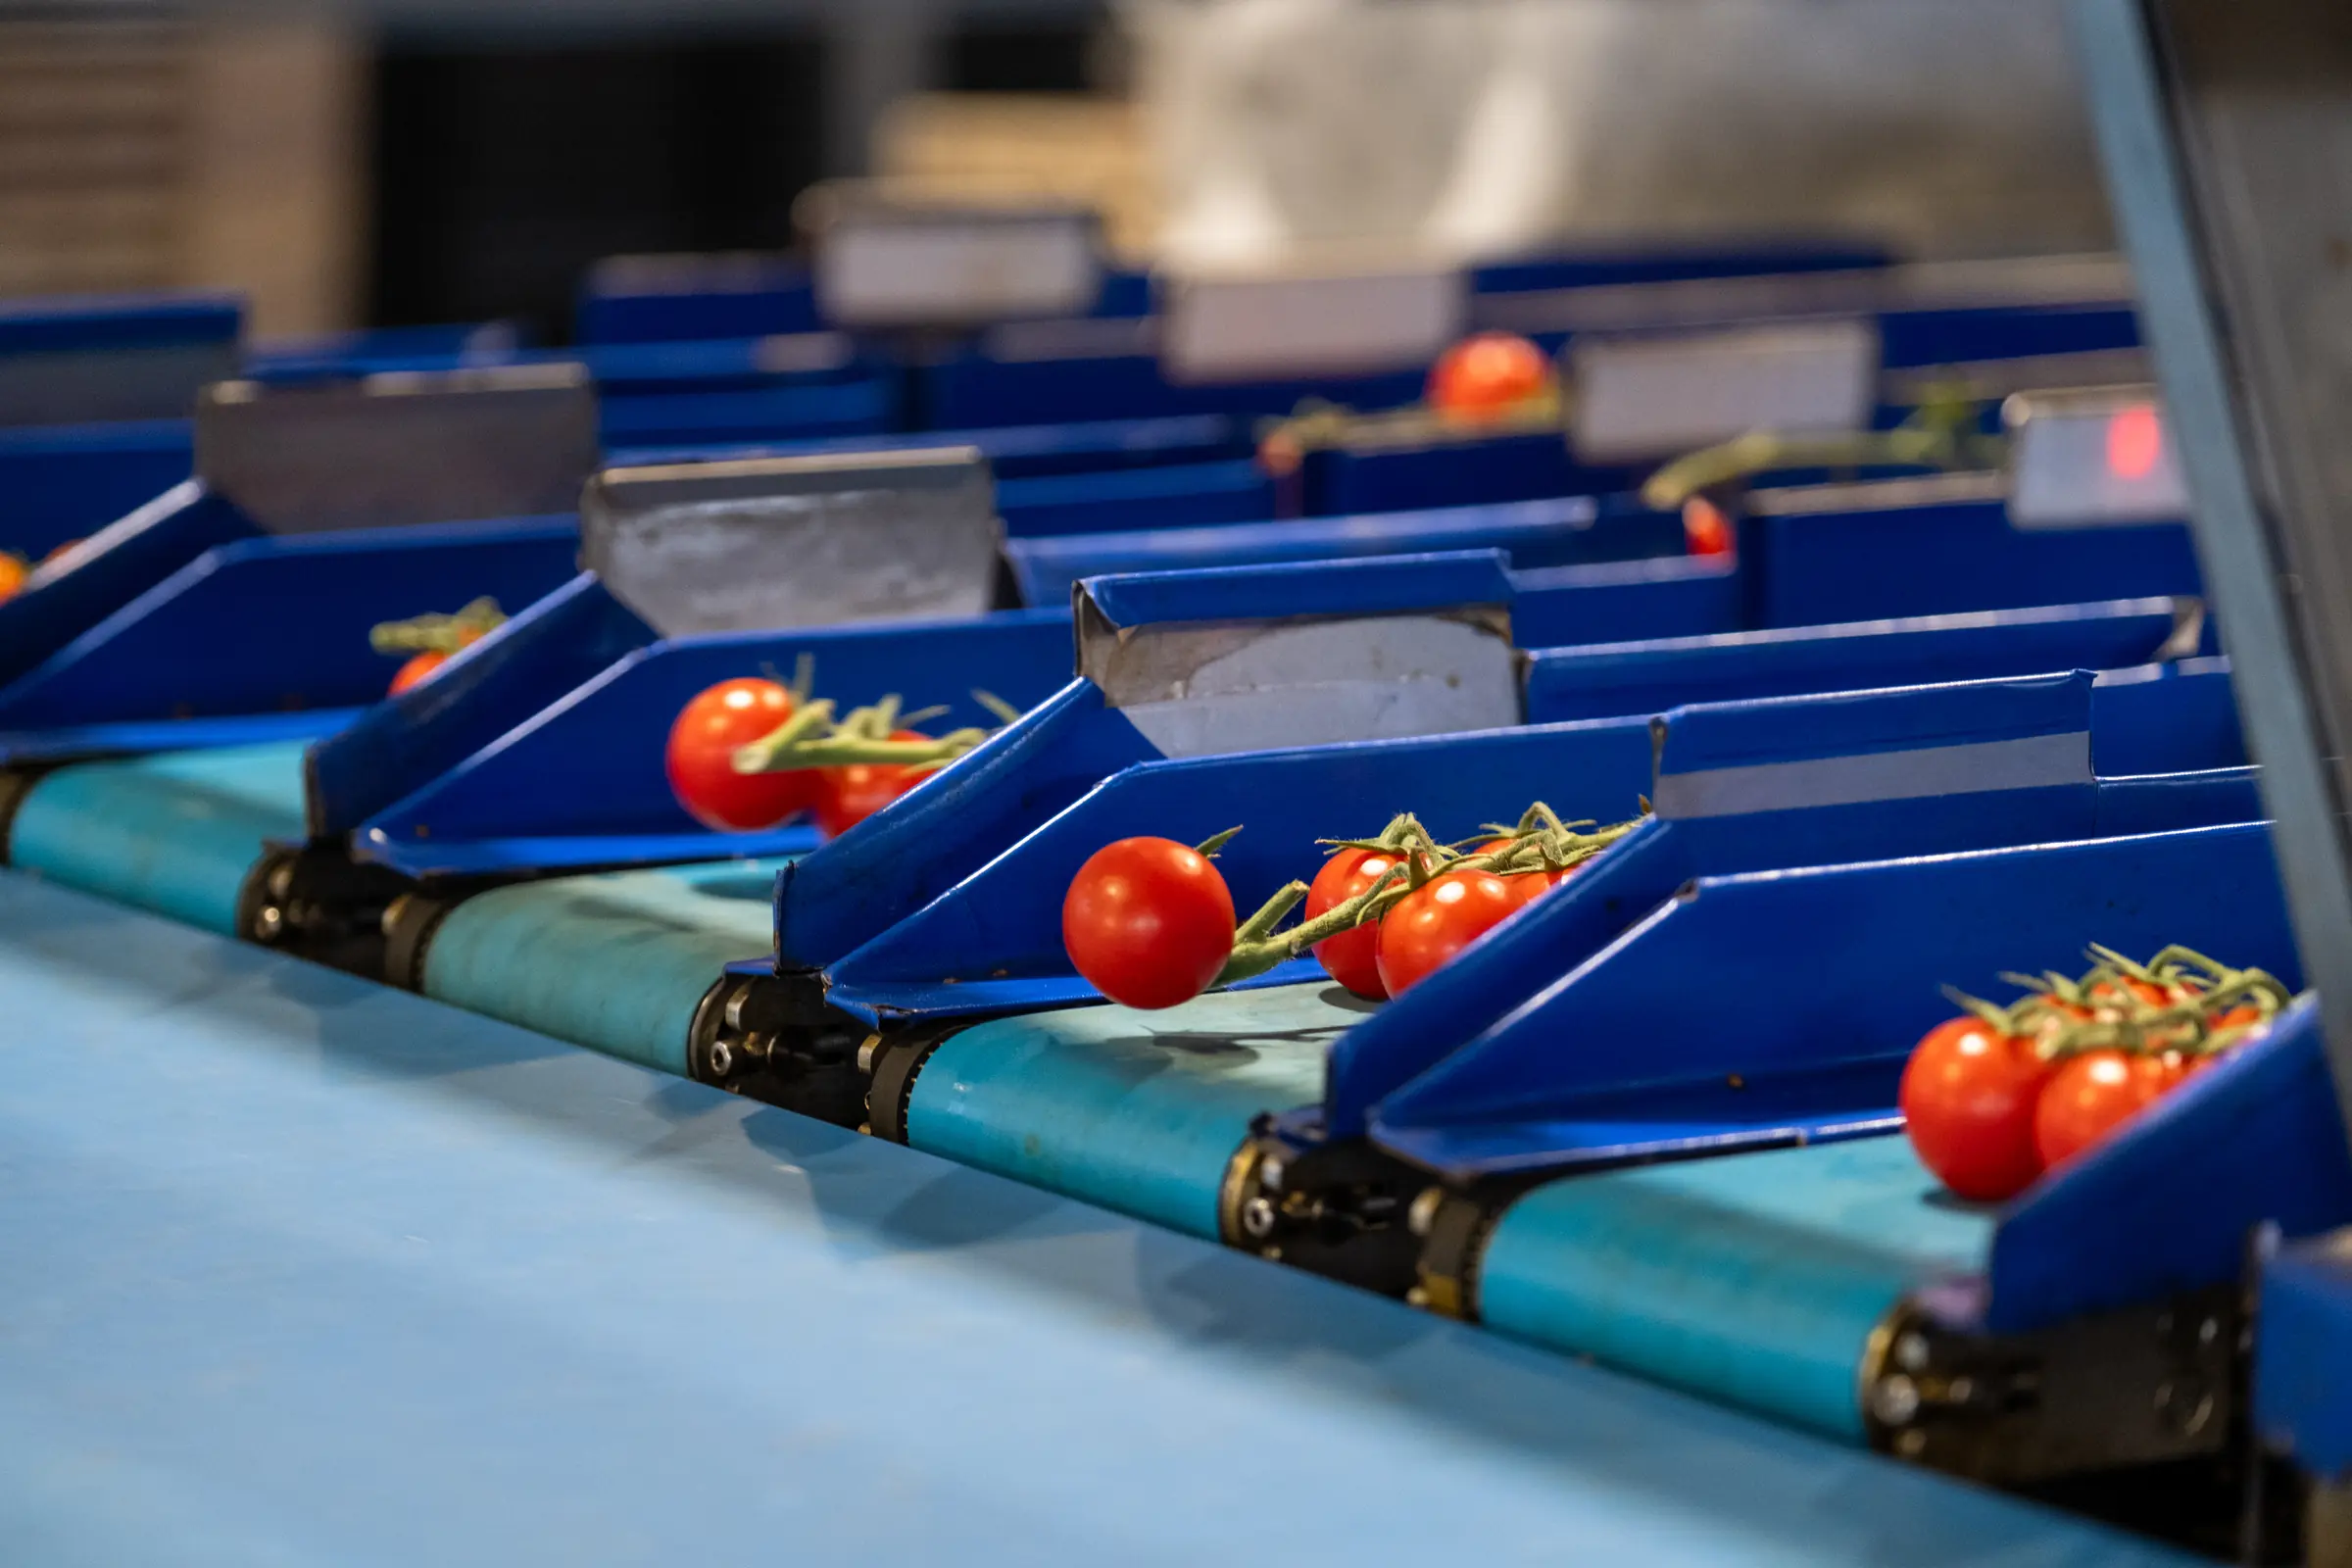
- Gli errori packing house ortofrutta più costosi sono spesso invisibili all’inizio: mix lotti, etichette errate, pesate fuori tolleranza, calibratura incoerente e rework non tracciato.
- La differenza non la fa solo la macchina: servono check di avvio turno, ricette bloccate, controlli fine linea, gestione strutturata delle non conformità e registrazioni affidabili.
- Precisione, qualità e conformità sono collegate: quando una linea perde controllo sul dato, in poco tempo perde anche margine, tracciabilità e credibilità verso clienti e audit.
- Soluzioni come calibratrici elettroniche a palette, sistemi di pesatura combinatoria e Peso Combinato Smart danno valore reale solo se integrate in standard di processo chiari.
Gli errori packing house ortofrutta più pericolosi non sono quasi mai quelli spettacolari. Più spesso nascono da un cambio lotto frettoloso, da una ricetta lasciata dal turno precedente, da un’etichetta formalmente corretta ma associata al prodotto sbagliato, oppure da una pesata che “sfora di poco” ma per centinaia di colli. È lì che il packing house inizia a perdere margine, tempo e conformità.
In un centro di lavorazione ortofrutta, precisione e qualità non dipendono solo dalla tecnologia installata, ma dalla disciplina con cui si governano flussi, settaggi, controlli e registrazioni. Per il quadro generale del miglioramento operativo puoi partire dalla Guida completa per aumentare produttività e controllo nel packing house; qui invece ci concentriamo sugli errori ad alto impatto e su come prevenirli in modo concreto.
Errori packing house ortofrutta: dove nascono davvero
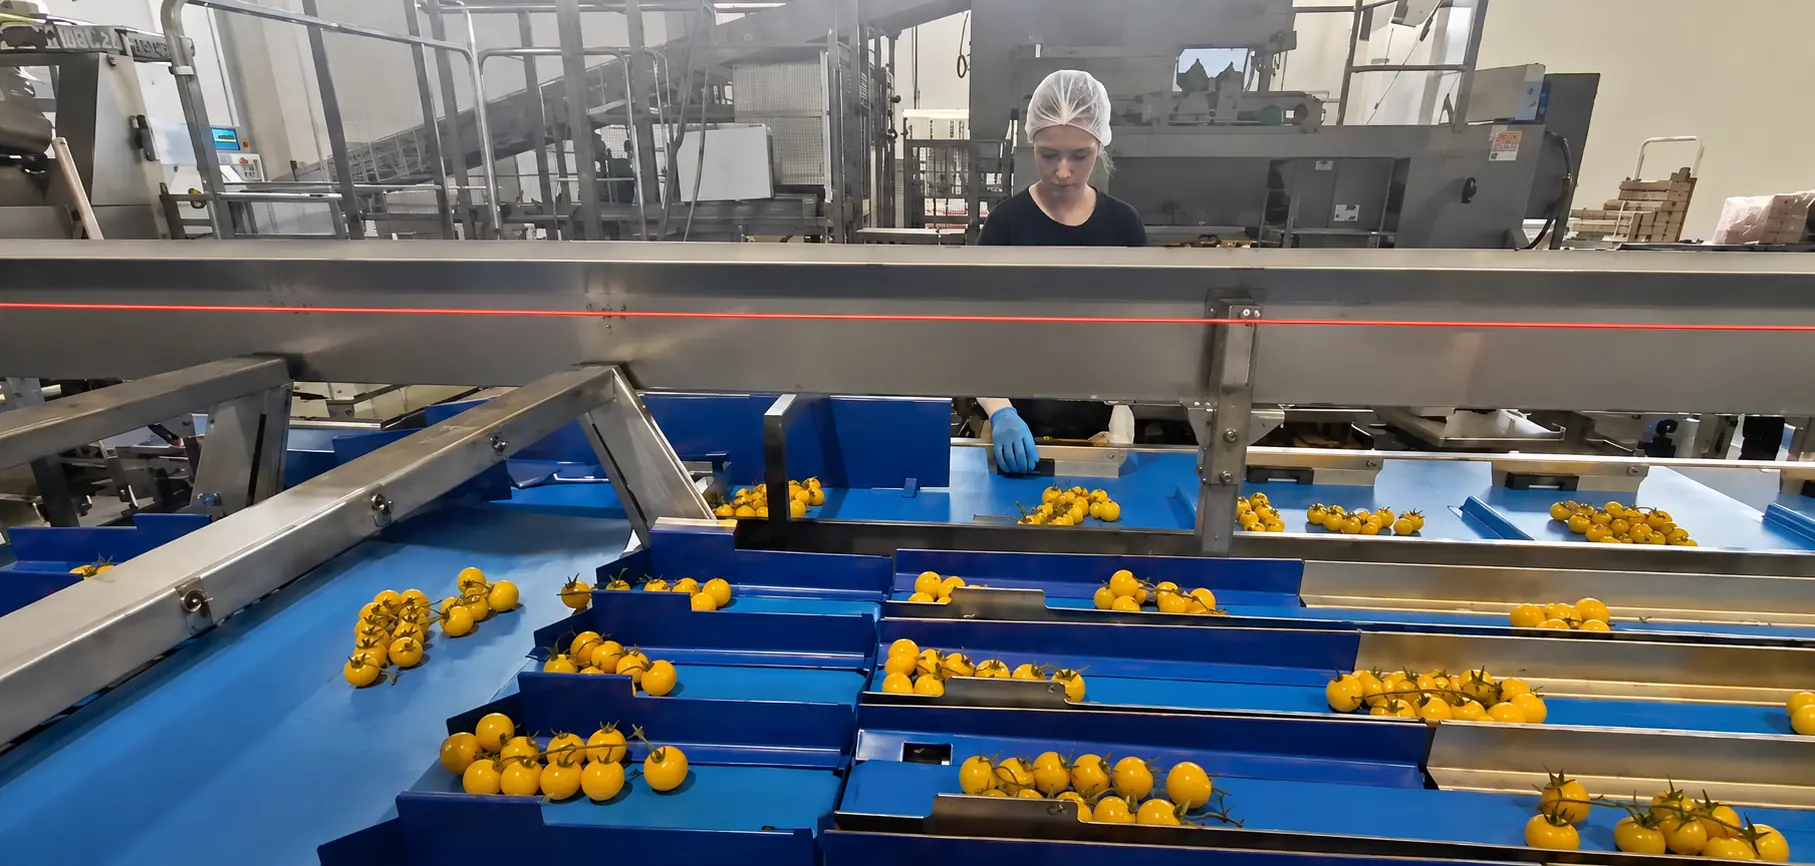
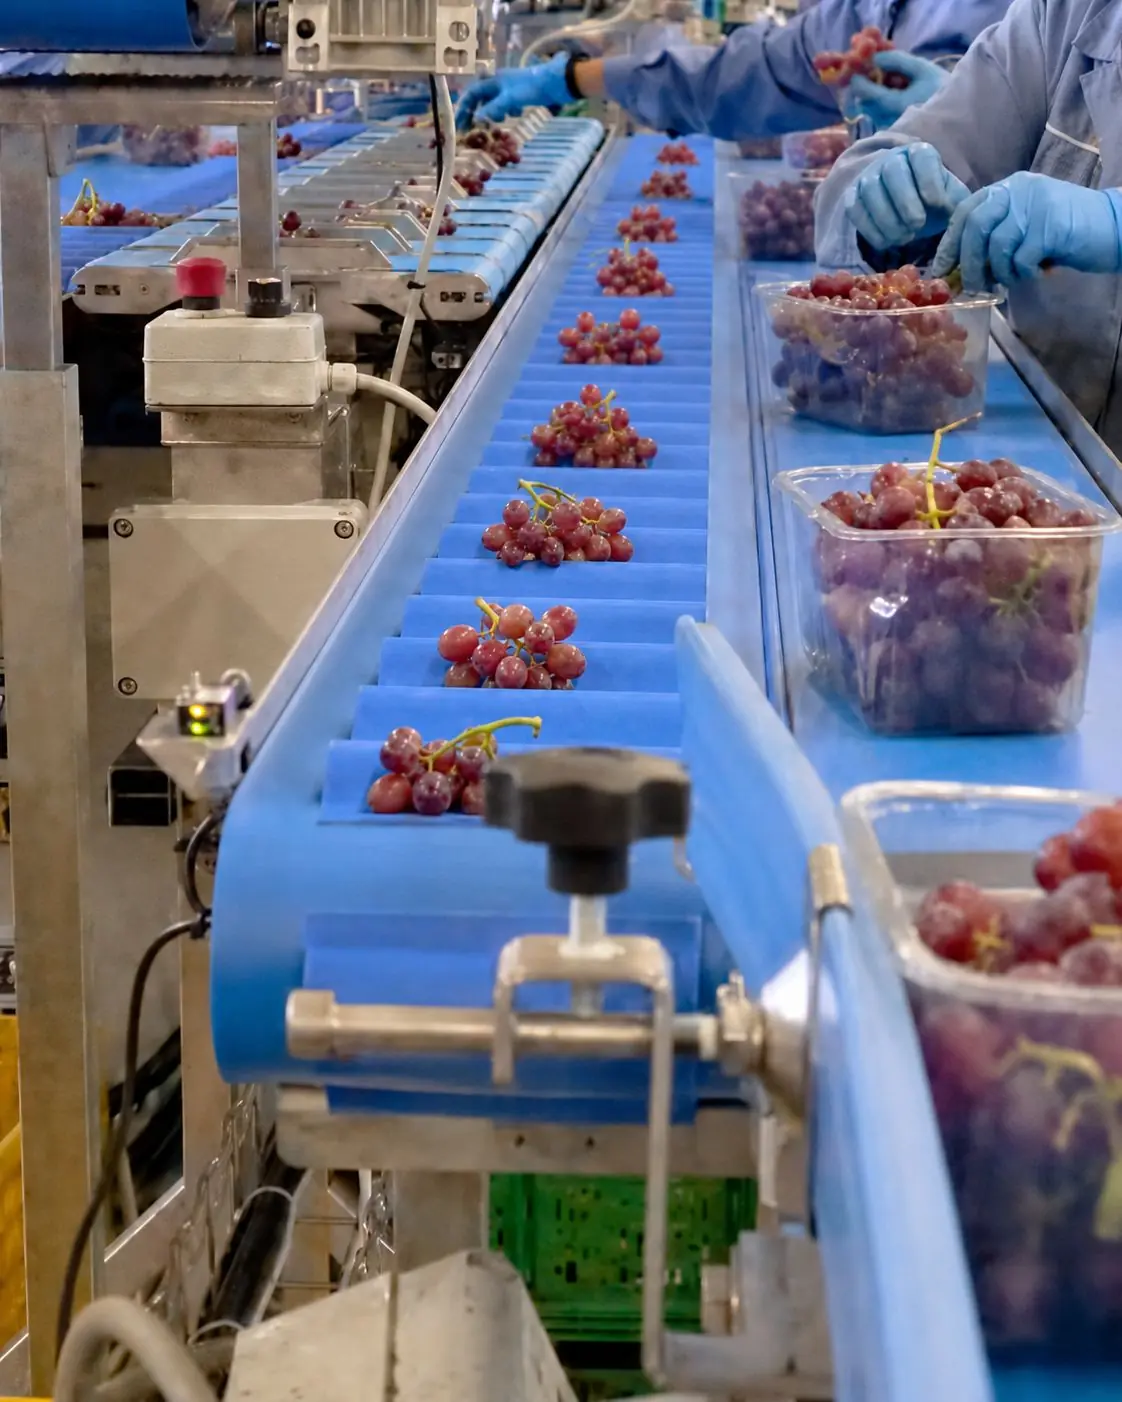
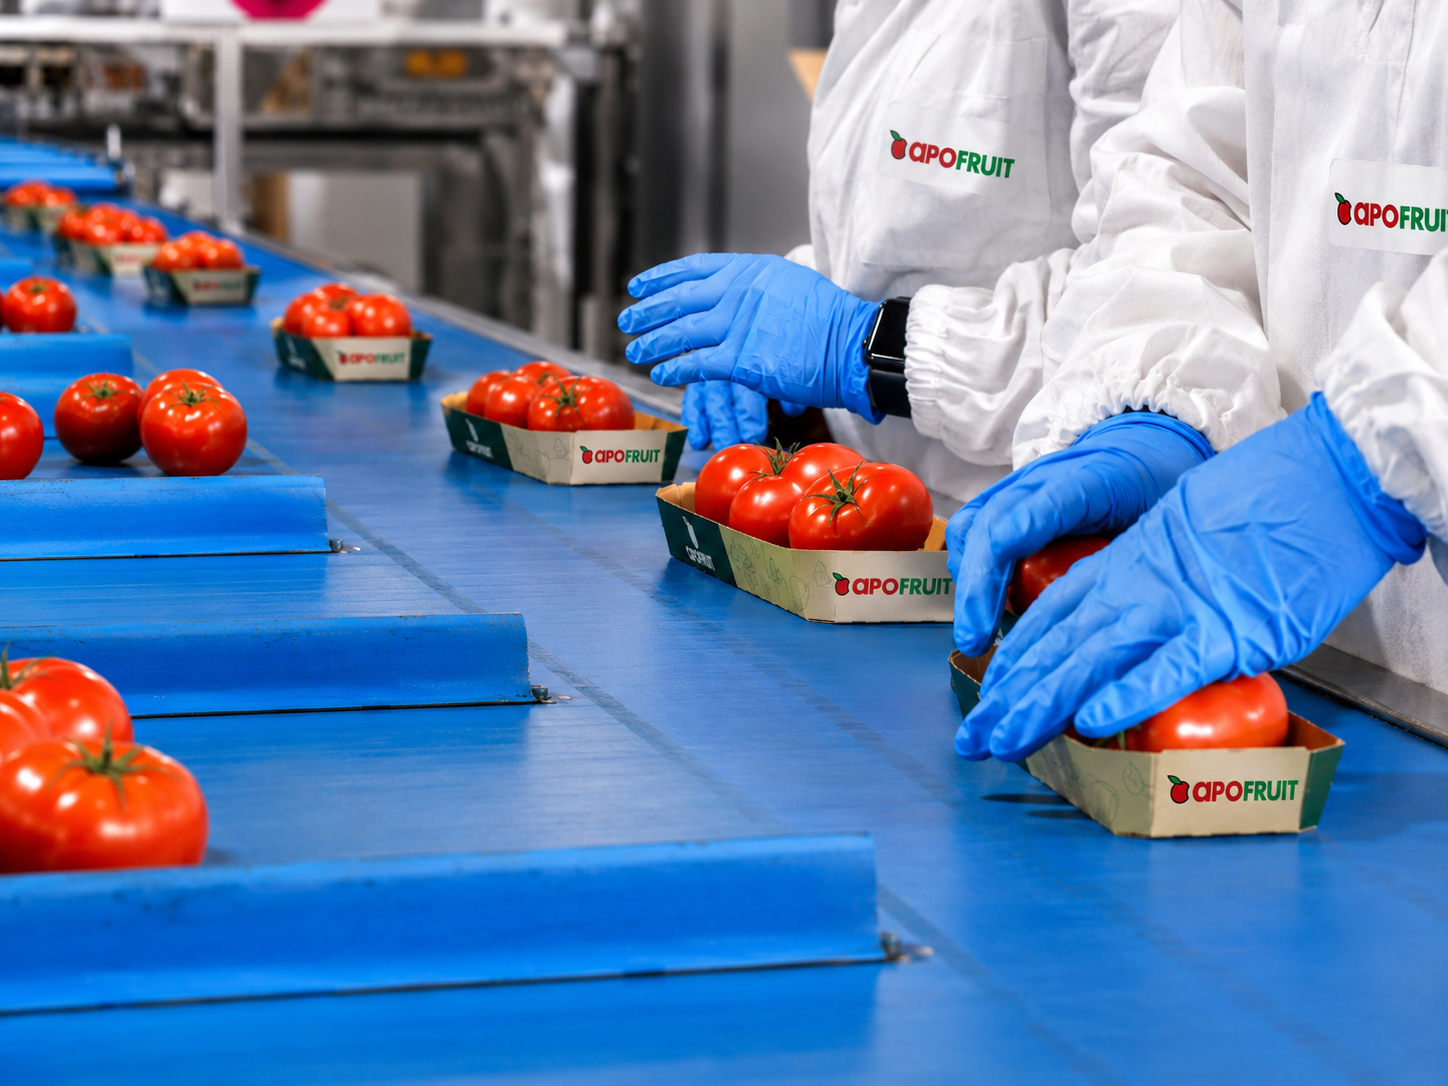
Il packing house ortofrutta è il punto in cui il prodotto passa da ricevimento, selezione e calibrazione fino a confezionamento, etichettatura, pallettizzazione e spedizione. Ogni fase introduce un rischio diverso: allo scarico puoi perdere identità di lotto, in calibratura puoi creare classi incoerenti, nel confezionamento puoi generare giveaway o sottopeso, a fine linea puoi spedire colli con dati sbagliati.
Il problema è che molti stabilimenti affrontano gli errori come episodi isolati. In realtà sono quasi sempre il risultato di tre cause sistemiche:
- Flussi non stabili, con attese, accumuli, trasferimenti inutili e changeover poco governati.
- Standard deboli, cioè avvii turno, ricette, settaggi e controlli non sempre uguali tra operatori e reparti.
- Tracciabilità incompleta, con dati dispersi tra carta, terminali, stampanti, PLC e operatori.
Per capire quanto questi problemi pesano su throughput, scarti e disponibilità impianto, il complemento naturale è KPI e OEE per il packing house ortofrutta. Per ridurre le cause a monte, cioè i passaggi che generano errori e colli di bottiglia, è utile anche Ottimizzare flussi e layout della linea ortofrutta.
Errori packing house ortofrutta ad alto impatto
Mix lotti: l’errore che compromette tutto
Il mix lotti è uno degli errori più gravi perché colpisce contemporaneamente tracciabilità, conformità e capacità di risposta in caso di reclamo o richiamo. Succede quando il lotto precedente non viene chiuso davvero, quando i buffer non vengono svuotati, quando restano colli sospesi in fine linea o quando l’operatore cambia referenza senza conferma formale.
I segnali tipici sono semplici: etichette corrette ma non coerenti con il prodotto in transito, quantità di lotto che non quadrano, pallet misti creati per recuperare tempo. La prevenzione richiede una regola netta: nessun cambio lotto senza linea vuota, conferma a sistema e verifica fisica dei punti di accumulo.
Etichette errate o non conformi
L’etichetta è spesso l’ultimo punto di controllo e, paradossalmente, quello più sottovalutato. Un errore su lotto, varietà, calibro, peso nominale, paese d’origine, data o codice interno può trasformare una spedizione conforme in una non conformità commerciale o documentale.
Qui l’errore non è solo “stampare male”. L’errore vero è permettere che stampanti, ricette, anagrafiche e ordine di produzione non parlino la stessa lingua. Per questo conviene collegare il dato etichetta a una ricetta univoca e impedire correzioni libere non autorizzate durante il turno.
Pesate fuori tolleranza: perdita di margine o rischio reclamo
Nel packing house il peso sbagliato si manifesta in due modi opposti, ma entrambi costosi:
- sottopeso, con rischio di reclami, contestazioni e non conformità;
- sovrappeso, cioè giveaway, che erode la marginalità collo dopo collo.
Su linee dotate di sistemi di pesatura combinatoria o di Peso Combinato Smart, la precisione può essere molto elevata, ma solo se il prodotto arriva in modo omogeneo, il settaggio è corretto e il controllo statistico è continuo. Se il prodotto in ingresso è irregolare, se cambiano umidità, pezzatura o riempimento senza aggiornare la ricetta, l’errore si sposta subito sul collo finito.
Calibratura incoerente: qualità percepita instabile
Quando il cliente apre due confezioni teoricamente uguali e trova prodotto diverso per dimensione, lunghezza o classe, il problema è quasi sempre una calibratura incoerente. Non basta avere una macchina precisa: serve una definizione chiara delle classi e una verifica periodica del risultato reale.
Le calibratrici elettroniche a palette Bulltec sono progettate per selezione accurata e movimentazione delicata; su alcune configurazioni dichiarano precisioni fino a ±3 mm per il calibro e continuità operativa elevata. Ma anche una tecnologia precisa perde efficacia se il carico è irregolare, i parametri non sono bloccati o i controlli campione non vengono confrontati con le classi impostate.
Rework e scarti invisibili
Il rework è spesso trattato come normalità operativa: si riapre, si corregge, si rilavora e si riparte. Il problema è che, se non viene misurato, nasconde le cause vere. Lo stesso vale per gli scarti: non basta sapere quanti chili sono stati persi, bisogna sapere dove, quando, perché e su quale lotto.
Se un reparto rilavora spesso confezioni per errori di peso, etichetta o calibro, non ha un problema di operatori distratti: ha un problema di standard, controllo dati o flusso.
Controlli e standard: check di avvio turno, ricette, campionamenti e gestione NC
Check di avvio turno
L’avvio turno è il momento in cui si decide se la linea lavorerà in controllo o passerà otto ore a inseguire anomalie. Un buon check di avvio deve confermare almeno:
- lotto e referenza corretti;
- stampanti ed etichette attive con template giusto;
- ricetta selezionata e bloccata;
- tara, peso target e tolleranze confermati;
- stato igienico della linea;
- assenza di residui del lotto precedente;
- presenza dei moduli o terminali per registrazioni qualità.
Quando questi controlli sono lasciati all’esperienza individuale, gli errori diventano “casuali”. Quando sono standardizzati, diventano prevenibili.
Ricette e settaggi: meno libertà, più stabilità
In molti packing house il problema non è la mancanza di tecnologia, ma l’eccesso di libertà operativa. Se ogni capoturno modifica parametri, soglie o velocità secondo abitudine, la linea perde ripetibilità.
La regola utile è semplice: ricette standard per prodotto, formato e cliente, con versioning, autorizzazioni e storico modifiche. Questo vale per calibratura, peso, etichetta, velocità di avanzamento, logica dei buffer e controlli di espulsione. In caso di dubbi o di linee complesse, il supporto di servizi di consulenza e assistenza aiuta a trasformare una macchina ben installata in un processo davvero stabile.
Campionamenti qualità e controlli fine linea
Il campionamento efficace non deve essere burocratico, ma diagnostico. Per ogni referenza dovresti verificare a frequenza definita:
- conformità del calibro reale rispetto alla classe;
- peso netto medio e dispersione;
- correttezza dell’etichetta;
- integrità del confezionamento;
- pulizia del collo e assenza di corpi estranei visibili;
- coerenza tra pallet, colli e documentazione.
Il controllo fine linea è l’ultima barriera prima che l’errore esca dallo stabilimento. Saltarlo nei picchi di produzione è una falsa economia.
Gestione delle non conformità
Una NC ben gestita non si limita a separare il prodotto. Deve rispondere a quattro domande:
- Qual è il problema esatto?
- Quale lotto, macchina, turno e ordine sono coinvolti?
- Che quantità è a rischio?
- Quale azione evita la ricorrenza?
Senza questa disciplina, la stessa non conformità torna con forme diverse. Ecco perché questo approfondimento si collega naturalmente a Errori comuni nel centro di lavorazione ortofrutta e come evitarli: l’obiettivo non è correggere più in fretta, ma sbagliare meno spesso.
Igiene e contaminazioni: procedure, pest management, tracciabilità eventi e auditabilità
Igiene e contaminazione non sono temi separati dalla produttività. Una linea sporca, umida, mal pulita o con zone difficili da ispezionare genera fermate, scarti, rilavorazioni e rischio reputazionale. Le criticità tipiche riguardano residui di prodotto nei punti ciechi, utensili non controllati, materiali di confezionamento esposti, flussi sporco/pulito non separati e gestione debole degli infestanti.
Procedure minime che fanno la differenza
Le pratiche più efficaci sono spesso le meno spettacolari:
- piano di pulizia per area, frequenza e responsabilità;
- verifica pre-operativa prima dell’avvio;
- segregazione chiara tra prodotto conforme, sospetto e scarto;
- controllo accessi e abbigliamento;
- pest management con punti di controllo definiti;
- gestione immediata di rotture, cadute prodotto e corpi estranei.
Cosa registrare e perché
Per essere auditabili non basta “fare bene”: bisogna poterlo dimostrare. Conviene registrare almeno:
- lotto in ingresso e lotto di uscita;
- ricetta attiva e modifiche effettuate;
- pesi campione e controlli statistici;
- controlli etichetta e verifiche fine linea;
- pulizie, sanificazioni e verifiche pre-operative;
- anomalie impianto, fermate e interventi;
- non conformità, segregazione e destino del prodotto;
- eventi legati a infestanti, corpi estranei o contaminazioni.
Questi dati servono per ricostruire gli eventi durante audit, reclami o analisi causa radice. Servono anche per capire dove investire: nella macchina, nel layout, nella formazione o nella routine di controllo.
Dalla correzione alla prevenzione: il vero salto di qualità
Un packing house migliora davvero quando smette di rincorrere l’errore e inizia a progettare condizioni in cui l’errore è difficile da commettere. Significa meno settaggi manuali, più ricette standard, meno passaggi ambigui, più conferme obbligatorie, meno dati sparsi e più tracciabilità.
Se vuoi un percorso integrato, combina questo articolo con KPI e OEE per il packing house ortofrutta, con Ottimizzare flussi e layout della linea ortofrutta e con il Framework completo per produttività e controllo della linea ortofrutta. Per una visione ancora più ampia, puoi fare riferimento anche alla Strategia completa per migliorare flussi, precisione e qualità nel packing house.
La sintesi è semplice: precisione, qualità e conformità non si ottengono alla fine della linea. Si costruiscono prima, nello standard.
FAQ
Quali sono gli errori più costosi in un packing house ortofrutta?
Gli errori più costosi in un packing house ortofrutta sono mix lotti, etichette errate, pesate fuori tolleranza, calibratura incoerente e rework non tracciato, perché colpiscono insieme margine, tracciabilità, conformità e affidabilità verso il cliente. Il loro impatto reale non sta solo nello scarto immediato, ma anche nel tempo perso per correggere, segregare, ricontrollare e ricostruire i dati durante reclami o audit.
Come si evita il mix lotti durante i cambi produzione?
Il mix lotti si evita imponendo una procedura obbligatoria di cambio produzione che preveda linea svuotata, buffer controllati, conferma di chiusura lotto, verifica fisica dei colli residui e attivazione della nuova ricetta solo dopo doppia conferma. Se uno solo di questi passaggi viene saltato, il rischio di contaminare la tracciabilità aumenta in modo significativo, soprattutto nelle aree di accumulo e fine linea.
Quanto pesa una pesata fuori tolleranza sulla marginalità?
Una pesata fuori tolleranza pesa molto sulla marginalità perché il sottopeso espone a reclami e non conformità, mentre il sovrappeso genera giveaway ripetuto su ogni collo prodotto. Anche pochi grammi oltre il target, moltiplicati per migliaia di confezioni, possono trasformarsi in una perdita economica rilevante, motivo per cui servono ricette stabili, controlli statistici e verifiche frequenti del peso reale.
Quali controlli devono essere obbligatori a inizio turno?
A inizio turno dovrebbero essere obbligatori il controllo del lotto attivo, la verifica del template etichetta, la conferma della ricetta corretta, il controllo di tara e tolleranze, l’ispezione igienica della linea e la certezza che non siano presenti residui del lotto precedente. Questo check iniziale riduce in modo drastico gli errori ripetitivi che altrimenti emergono solo a metà turno, quando il costo per correggerli è già più alto.
Cosa bisogna registrare per essere pronti a un audit?
Per essere pronti a un audit bisogna registrare in modo ordinato lotti in ingresso e in uscita, ricette e modifiche, controlli peso, verifiche etichetta, controlli fine linea, pulizie, non conformità, segregazioni e interventi eseguiti sulla linea. Queste registrazioni servono a dimostrare che il processo è sotto controllo e permettono di ricostruire rapidamente cosa è successo, quando è successo e su quale prodotto è successo.