
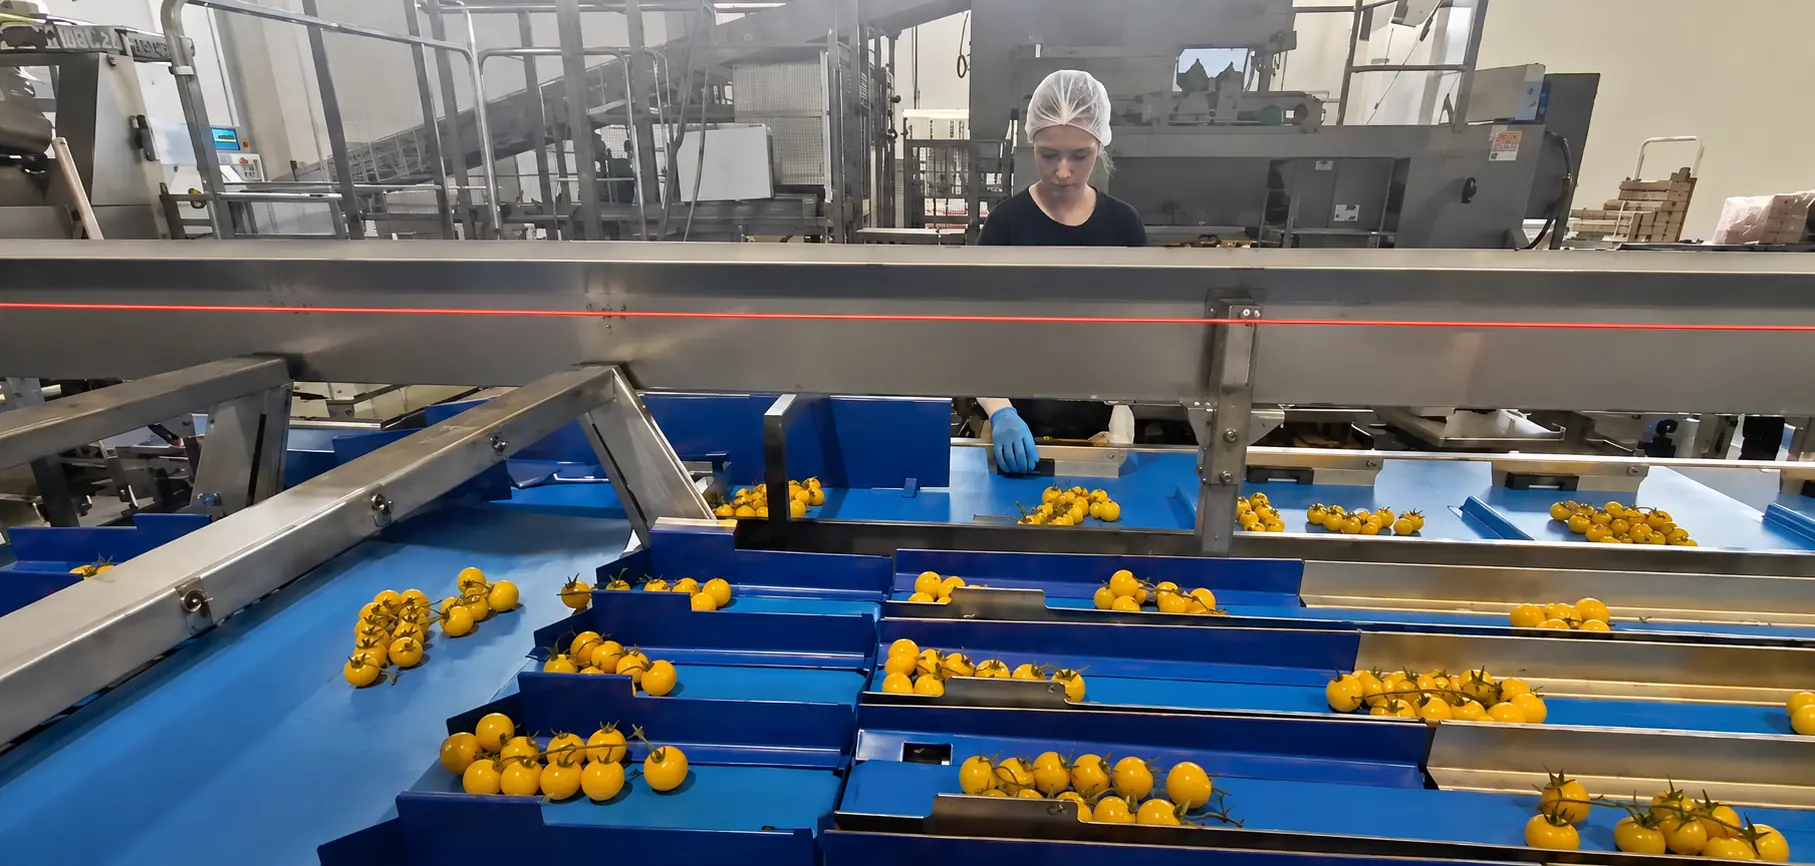
- L’ottimizzazione flussi packing house non significa solo aumentare la velocità delle macchine: significa ridurre attese, accumuli, rework e movimentazioni inutili lungo tutta la linea.
- Il punto di partenza è una Value Stream Mapping reale, con dati su tempi ciclo, WIP, changeover, microfermi e qualità per ogni fase.
- I colli di bottiglia più frequenti si concentrano tra scarico, cernita, asciugatura, calibratura, confezionamento e fine linea, ma spesso il problema nasce da standard deboli e layout non sincronizzati.
- Standard work, bilanciamento linea, buffer intelligenti e manutenzione preventiva hanno spesso un impatto più rapido di un grande investimento impiantistico.
- Questo approfondimento si inserisce nel percorso di Ottimizzare flussi e layout della linea ortofrutta e completa la Guida completa per aumentare produttività e controllo nel packing house.
In un centro di lavorazione ortofrutta, l’ottimizzazione flussi packing house serve a far scorrere il prodotto in modo regolare dallo scarico alla spedizione, senza code, fermate a catena e saturazione disordinata degli operatori. Quando il layout è sbilanciato, il collo di bottiglia non rallenta solo una fase: fa aumentare WIP, errori, tempi di attraversamento e pressione sul controllo qualità. Per questo il miglioramento dei flussi va letto insieme ai dati di performance, come spiegato in KPI e OEE per il packing house ortofrutta.
Ottimizzazione flussi packing house: da dove iniziare davvero
La prima regola è semplice: non si ottimizza ciò che non si vede. Nel packing house, il collo di bottiglia reale raramente coincide con la macchina che “sembra più lenta”. Più spesso è la fase con la minore capacità effettiva, cioè quella che combina velocità, disponibilità, qualità e stabilità operativa.
La Value Stream Mapping del packing house
La Value Stream Mapping, o VSM, è la mappa del flusso fisico e informativo del prodotto. In pratica, mostra:
- dove il prodotto riceve valore;
- dove aspetta;
- dove viene spostato senza necessità;
- dove si generano scarti, rework o perdite di tempo.
Nel packing house ortofrutta, la VSM deve coprire almeno queste fasi: scarico, pre-selezione, lavaggio, asciugatura, calibratura, confezionamento, pallettizzazione e spedizione.
Cosa rilevare in un turno campione
Per costruire una mappa utile basta seguire un lotto o una referenza per un turno rappresentativo e annotare:
- tempo ciclo reale di ogni fase;
- tempo di attesa tra una fase e l’altra;
- WIP, cioè prodotto fermo o in coda;
- microfermi e fermate lunghe;
- tempi di cambio formato o cambio referenza;
- rework, scarti e rilavorazioni;
- metri percorsi da operatori e materiali.
Questa base dati evita decisioni “di pancia”. Se serve una visione più ampia di governance, dati e controllo, il riferimento è il Framework completo per produttività e controllo della linea ortofrutta.
Value Stream Mapping e ottimizzazione flussi packing house: cosa misurare
Una buona mappa non si limita ai tempi macchina. Deve confrontare tempo a valore e tempo totale di attraversamento. In molti centri di lavorazione, il prodotto viene lavorato per pochi minuti ma resta fermo o in attesa molto più a lungo.
Tempi a valore vs attese
Esempio tipico: la calibratrice lavora in modo regolare, ma a monte lo scarico arriva a ondate e a valle il confezionamento non assorbe il ritmo. Il risultato è una linea che alterna saturazione e vuoti. Apparentemente la macchina “va”, ma il flusso complessivo perde capacità.
Per ogni fase, conviene misurare:
- capacità nominale;
- capacità effettiva;
- variabilità del flusso in ingresso;
- stabilità del flusso in uscita.
WIP e passaggi non necessari
Il WIP elevato viene spesso scambiato per sicurezza operativa. In realtà, nel packing house è spesso il sintomo di un disequilibrio: si accumula prodotto per proteggere una fase instabile o lenta. Lo stesso vale per i passaggi manuali ridondanti, i doppi controlli non standardizzati o il materiale di confezionamento distante dalla postazione.
Un buon layout deve ridurre:
- incroci tra persone, pallet e prodotto;
- movimentazioni laterali;
- attese per approvvigionamento imballi;
- ritorni indietro del prodotto;
- trasferimenti verso aree tampone improvvisate.
Colli di bottiglia tipici per fase nel centro di lavorazione ortofrutta
I colli di bottiglia non sono uguali per tutte le linee, ma nel packing house ricorrono pattern molto simili.
| Fase | Segnali tipici | Cause frequenti | Azione prioritaria |
|---|---|---|---|
| Scarico e ricevimento | Code camion, lotti mischiati, saturazione area ingresso | slot non pianificati, scarso spazio FIFO, controlli lenti | separare aree, definire finestre di arrivo, standardizzare check-in |
| Cernita e pre-selezione | operatori sovraccarichi, qualità incostante | variabilità prodotto, postazioni non bilanciate | redistribuire carichi, definire standard di scarto |
| Lavaggio e asciugatura | accumuli a monte, prodotto umido a valle | velocità non sincronizzate, asciugatura insufficiente | sincronizzare capacità e parametri di processo |
| Calibratura | code, rilavorazioni, deviazioni non uniformi | settaggi non standard, cambio ricetta lento, precisione insufficiente | standard ricette, controllo dati, tecnologia adeguata |
| Confezionamento | giveaway, confezioni incomplete, attese materiale | pesata instabile, layout banco non ergonomico | rifornimento materiali, pesatura più stabile, bilanciamento operatori |
| Fine linea e pallettizzazione | colli pronti ma non spediti, rallentamenti continui | etichettatura, filmatura o pallet non sincronizzati | buffer controllati, automazione fine linea, priorità di dispatch |
Il nodo critico tra calibratura e confezionamento
È uno dei punti più sensibili. Se la calibratura è precisa ma scarica il prodotto in modo discontinuo, il confezionamento lavora a strappi. Se invece il confezionamento è troppo manuale, la calibratura deve rallentare o scaricare in accumulo.
Qui entrano in gioco tecnologie e integrazione. Le calibratrici elettroniche a palette Bulltec sono progettate per una selezione precisa e costante, con software che consente regolazioni rapide dei parametri. Sul sito Bulltec, per alcune configurazioni si parla di precisione fino a ±3 mm per calibro via visione e produttività fino a 3 prodotti al secondo in funzione del carico macchina e del prodotto. Per referenze specifiche è disponibile anche una calibratrice a palette per finocchi, utile quando il layout deve adattarsi a caratteristiche morfologiche e gestionali dedicate.
Quando il collo non è nella macchina ma nel rework
Molte linee perdono capacità non nella lavorazione principale, ma nelle rilavorazioni dovute a pesate errate, etichette non conformi o mix di lotti. In questi casi il throughput cala perché la linea deve tornare indietro. Per questo flussi e layout vanno letti insieme alla prevenzione degli errori, come approfondito in Errori comuni nel centro di lavorazione ortofrutta e come evitarli.
Interventi di ottimizzazione flussi packing house che danno risultati rapidi
Prima di ripensare completamente l’impianto, conviene intervenire su quattro leve ad alto impatto.
Standard work e bilanciamento linea
Lo standard work definisce chi fa cosa, in quanto tempo, con quali controlli e con quale sequenza. In assenza di standard, ogni cambio turno modifica il flusso. Il bilanciamento linea, invece, riallinea capacità uomo-macchina tra le fasi, evitando che un punto lavori al 95% e quello successivo al 60%.
Azioni pratiche:
- definire ricette e settaggi standard per SKU;
- fissare tempi target per avvio, cambio formato e fine lotto;
- rendere visibili le soglie di anomalia;
- bilanciare operatori sulle postazioni a maggiore variabilità.
Buffer intelligenti e riduzione changeover
Un buffer non deve diventare un magazzino nascosto. Deve assorbire variabilità breve e proteggere il collo di bottiglia, non coprire inefficienze strutturali. Per questo servono regole FIFO, limiti visivi e priorità chiare.
Anche il changeover incide più del previsto. Ogni cambio calibro, confezione o etichetta spezza il flusso. Ridurlo significa:
- preparare materiali e ricette prima del fermo;
- separare attività interne ed esterne alla macchina;
- usare check di riavvio semplici e standardizzati;
- consolidare sequenze produttive compatibili.
Manutenzione preventiva e predittiva
Nel packing house, molti colli di bottiglia nascono da microfermi ripetuti: sensori sporchi, nastri fuori registro, pesature instabili, inceppamenti sporadici. La manutenzione preventiva riduce l’erosione quotidiana della capacità. Dove i dati lo consentono, la manutenzione predittiva aiuta a intervenire prima del guasto.
Per valutare una revisione di linea o un audit operativo, possono essere utili i servizi Bulltec e i relativi case study, soprattutto quando il collo di bottiglia dipende dall’integrazione tra macchina, layout e metodo.
Layout fisico e automazione: come ridurre movimentazioni e microfermi
Un layout efficiente in ortofrutta è lineare, leggibile e separa bene prodotto, imballi, pallet e flussi di operatori. Ogni incrocio in più aumenta tempo, rischio di errore e perdita di tracciabilità.
Le regole pratiche di un buon layout
Le più efficaci sono spesso anche le più semplici:
- ingresso materia prima e uscita prodotto finito ben separati;
- aree FIFO visive per i lotti;
- materiali di confezionamento vicini alla postazione d’uso;
- controlli qualità posizionati senza creare ritorni indietro;
- fine linea dimensionata sulla capacità reale, non teorica.
Quando il collo si concentra nella pesatura e nel confezionamento, soluzioni come i sistemi di pesatura combinatoria o la pesatrice combinatoria Smart possono aiutare a stabilizzare il flusso, ridurre giveaway e alleggerire il carico manuale sulle postazioni più tese.
Automazione sì, ma solo nel punto giusto
Aggiungere automazione nel punto sbagliato accelera una fase e congestiona quella successiva. La priorità è intervenire dove esiste il vincolo reale, non dove la tecnologia è più visibile. Per questo la scelta macchina deve essere fatta dopo la mappatura, non prima.
Se l’obiettivo è costruire una visione integrata tra throughput, qualità, precisione e controllo, è utile anche la Strategia completa per migliorare flussi, precisione e qualità nel packing house.
Piano 30-60-90 giorni per ridurre i colli di bottiglia
Nei primi 30 giorni
- mappare un flusso reale per SKU o famiglia prodotto;
- identificare il collo di bottiglia effettivo;
- misurare attese, WIP, changeover e microfermi;
- introdurre standard minimi di avvio turno e cambio lotto.
Entro 60 giorni
- bilanciare operatori e postazioni;
- ridisegnare buffer e corsie FIFO;
- riallineare materiali di confezionamento e layout banco;
- attivare routine giornaliere con indicatori chiari.
Entro 90 giorni
- valutare modifiche di layout a maggiore impatto;
- inserire automazione o upgrade macchina solo nei punti vincolanti;
- collegare dati di linea, qualità e manutenzione;
- consolidare il percorso con la Guida completa per aumentare produttività e controllo nel packing house.
FAQ
Qual è il primo passo per ridurre i colli di bottiglia in un packing house?
Il primo passo è mappare il flusso reale di un prodotto o di un lotto tipo per un intero turno, misurando tempi ciclo, attese, WIP, changeover, microfermi e rework. Senza questi dati si interviene per percezione e si rischia di spostare il collo di bottiglia da una fase all’altra invece di eliminarlo. Una Value Stream Mapping semplice, fatta sul campo, rende visibili le perdite che il layout da solo non mostra.
Come si riconosce il vero collo di bottiglia della linea?
Il vero collo di bottiglia è la fase con la minore capacità effettiva e con il maggiore impatto sull’intero flusso, non necessariamente la macchina che sembra più lenta. Si riconosce osservando code ricorrenti a monte, starvation a valle, accumuli, straordinari localizzati, fermate a catena e peggioramento del lead time. Se una fase rallenta tutto il sistema anche quando il resto della linea è disponibile, quello è il vincolo da gestire.
Meglio cambiare layout o standardizzare prima il lavoro?
Nella maggior parte dei casi conviene standardizzare prima il lavoro e misurare i risultati, perché molti problemi derivano da settaggi variabili, cambi formato lenti, rifornimenti disordinati e ruoli poco chiari. Il layout va rivisto quando i dati confermano incroci, movimentazioni inutili o spazi mal distribuiti che impediscono il flusso. In altre parole, il metodo viene prima del murale e dell’impiantistica.
Quali tecnologie aiutano di più tra calibratura e confezionamento?
Tra calibratura e confezionamento aiutano soprattutto le tecnologie che migliorano precisione, continuità e rapidità di cambio ricetta. Calibratrici elettroniche, sistemi di pesatura combinatoria, software di regolazione e integrazione con il fine linea riducono code, rilavorazioni e giveaway. La scelta giusta dipende però dal prodotto, dalla variabilità dei lotti e dalla capacità reale delle fasi a monte e a valle.
Ogni quanto va aggiornata la mappa dei flussi del packing house?
La mappa dei flussi va aggiornata ogni volta che cambiano mix prodotto, formato di confezione, stagionalità, personale, layout o configurazione macchina. In assenza di grandi cambiamenti, una revisione periodica mensile o trimestrale è una buona pratica per verificare se il collo di bottiglia è rimasto nello stesso punto oppure si è spostato. Nel packing house il vincolo cambia spesso con la campagna, quindi la mappa deve restare viva.